
Почему автоматическая машина для упаковки в стальные трубчатые мешки так необходима для оптимизации операций?
Я был свидетелем того, как медленная ручная упаковка может нарушить рабочие процессы. Сотрудники напрягаются, чтобы успевать за заказами, а неравномерная упаковка приводит к потере времени, поврежденным трубкам и дорогостоящим ошибкам при доставке.
Автоматическая упаковочная машина для стальных тубусов решает эти часто повторяющиеся проблемы. Она оптимизирует процессы упаковки, обеспечивая правильное натяжение нити, надежные швы и сокращая количество ручных операций. Кроме того, она защищает каждый тубус от внешних повреждений. Клиенты видят меньше поврежденных грузов, а операторы отмечают упрощение рабочих процессов.
Я считаю, что это решение приносит пользу многим производственным линиям. Я хочу показать, как автоматизированная технология упаковки в мешки снижает нагрузку на рабочую силу, повышает качество и поддерживает гибкие настройки. Такой подход приводит к более эффективной среде, которая справляется с большими рабочими нагрузками, не жертвуя постоянством.
Как автоматизированная упаковка повышает эффективность и защиту продукции?
Я вижу, как многие фабрики борются с полузавернутыми трубками или неаккуратными уплотнениями. Это часто приводит к повреждению при транспортировке или загрязнению пылью или влагой.
Автоматизированная упаковочная машина решает эти проблемы, запечатывая стальные трубки с равномерным покрытием и натяжением. Она устраняет необходимость догадок у персонала, обеспечивает правильную длину мешка и предотвращает появление свободных краев.
Я считаю, что точная автоматизация также справляется с повторяющимися циклами без усталости. Это поддерживает высокий темп и стабильное качество продукции. Линии избегают повторной обработки, получают более короткое время упаковки и более надежно удовлетворяют клиентов.
Максимизация надежности и сохранение стальных труб
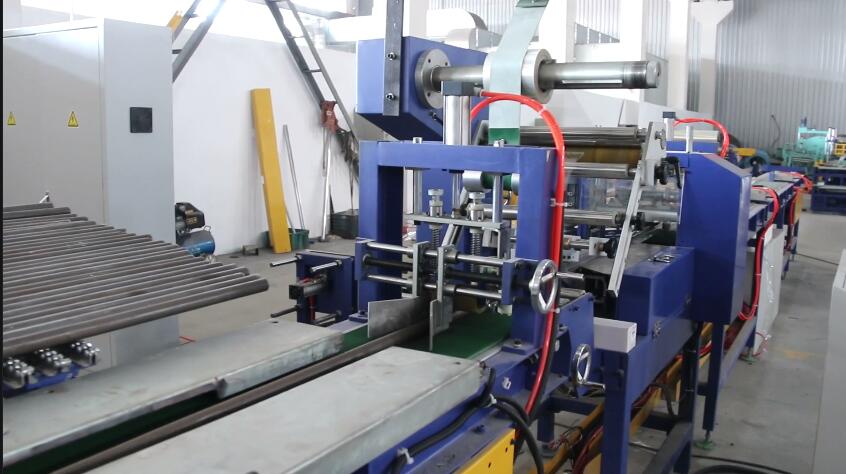
Последовательное нанесение мешка
Стальные трубы требуют адекватного покрытия, чтобы защитить их от грязи или влаги. Автоматизированные машины определяют длину или диаметр трубы с помощью датчиков или предустановленных измерений. Они натягивают пленку пакета до нужного размера, запечатывают открытый конец и точно обрезают пленку. Это устраняет разочарование от догадок или измерительной ленты. Когда каждая труба получает полное покрытие, процент поврежденных товаров значительно снижается.
Предотвращение повреждения кромок
Я часто вижу, как образуются небольшие вмятины или острые края, когда сотрудники испытывают трудности с ручной упаковкой. Мешок может зацепиться за поверхность тубы, вызывая разрыв или трение. Автоматизированные системы направляют мешок по контролируемой траектории. Они поддерживают натяжение на безопасном уровне, чтобы избежать напряжения поверхности тубы. Такой подход устраняет неровности и проскальзывание, характерные для ручной упаковки, поэтому края остаются целыми.
Оптимизированная пропускная способность
Заказы большого объема могут перегрузить персонал, который должен вручную загружать и запечатывать пакеты. Когда машина обрабатывает весь цикл упаковки, линия движется быстро. Операторы просто загружают трубки на конвейер или в зону подготовки. Машина упаковывает их последовательно. Такая скорость приводит к меньшему количеству перерывов в процессе. Это также освобождает персонал для сосредоточения на заключительных проверках или специализированных задачах.
Защита поверхностей и отделки
Стальные трубы часто имеют покрытия или отделки, которые легко ржавеют при воздействии влаги. Автоматизированный мешок поддерживает контролируемую среду вокруг трубы. Он защищает от влажности окружающей среды или пыли. Это особенно важно для грузов, отправляемых на большие расстояния. Любая царапина или ржавчина по прибытии подрывает доверие клиентов. Когда упаковочная линия производит однородные, запечатанные пакеты, вероятность окисления снижается.
| Польза | Как автоматизация достигает этого | Результат |
|---|---|---|
| Правильный размер сумки | Датчики измеряют каждую трубку перед запечатыванием | Полное покрытие, без открытых участков |
| Равномерное натяжение | Машина обеспечивает равномерное давление на трубы | Предотвращает разрывы пленки или грубое трение |
| Более быстрое время цикла | Повторяющиеся задачи, выполняемые машиной | Сокращение рабочего времени, повышение производительности |
| Усиленная защита | Пленка покрывает трубку, защищая ее от внешних воздействий | Меньше коррозии, меньше возвратов |
| Последовательное уплотнение | Автоматизированные тепловые или механические уплотнения | Отсутствие протекающих краев или частичных затворов |
Безопасность и комфорт сотрудников
Ручная упаковка может привести к повторяющемуся напряжению. Рабочие держат тяжелые стальные трубы под странными углами, чтобы загрузить их в хлипкие мешки. Со временем это приводит к болям в суставах и потере рабочего времени. Автоматизированная линия использует конвейеры или механические руки для позиционирования труб. Оператор редко поднимает или наклоняет их. Вместо этого сотрудники тратят время на наблюдение за процессом, что спасает их от повторяющихся травм.
Меньше отходов пленки
Я вспоминаю, как сотрудники иногда отрезают большие куски пленки для пакетов, чтобы убедиться, что трубка обернута. Это приводит к остаткам обрезков. Обрезки скапливаются, что тратит деньги. Автоматическая машина точно рассчитывает необходимую длину. Катушка пленки разматывает только необходимое количество. При больших производственных циклах такое сокращение использования пленки значительно экономит затраты. Кроме того, это позволяет поддерживать чистоту в цехе.
Поддержание профессиональной отделки
Автоматизированная упаковочная линия производит однородные, аккуратно запечатанные тубы. Этот единообразный внешний вид впечатляет клиентов. Это показывает, что бизнес инвестирует в качественную упаковку, которая поддерживает репутацию бренда. Это также укрепляет доверие среди дистрибьюторов, которые видят меньше жалоб на поврежденные или неупакованные товары. Автоматизированная упаковочная линия также позволяет легко маркировать или штрихкодировать, если это необходимо. Каждая туба может включать сканируемый код, который идентифицирует размер или партию.
Я думаю, что эти факторы показывают, как одна единица оборудования повышает эффективность и защиту продукта. Устраняя ручные ошибки, система обеспечивает стабильное покрытие, быстрые циклы и более безопасное рабочее место. Эти улучшения в совокупности приводят к снижению затрат, более довольным клиентам и более сильному рабочему потоку.
Какие основные элементы обеспечивают последовательность и скорость процесса упаковки?
Я сталкивался с линиями упаковки, которые обещают скорость, но не обеспечивают качество. Они заклинивают, смещают трубки или используют слабые уплотнения.
Надежная система зависит от синхронизированного оборудования и программного обеспечения. Конвейерные приводы, сенсорные матрицы, контроллеры натяжения и запаивающие устройства должны работать как единое целое. Такая синергия предотвращает простои и обеспечивает точную обмотку каждой трубы.
Я считаю, что регулируемые настройки, обратная связь в реальном времени и удобные интерфейсы также повышают согласованность. Операторы быстро адаптируются и быстрее решают проблемы. Результат — стабильная линия, которая соответствует целям больших объемов.
Технология выравнивания для надежного вывода
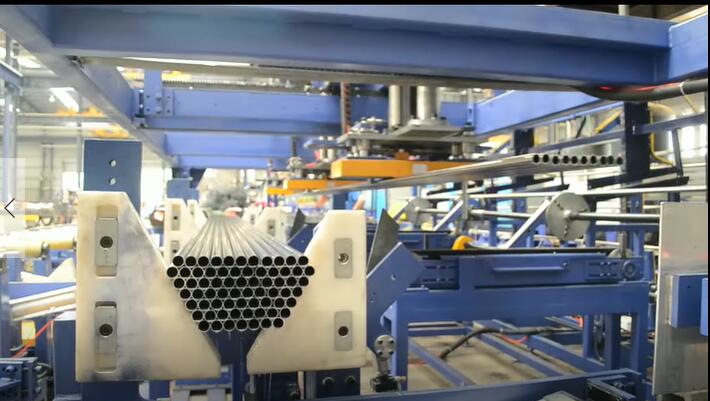 Я видел, как операторы разочаровывались в капризных машинах, которые рвали пленку или неправильно устанавливали уплотнения. Настоящий ключ — это координация. Если конвейер работает слишком быстро, а запаивающий блок отстает, трубки застревают. Если датчики натяжения не соответствуют скорости подачи пленки, на пакете образуются складки. Хорошо интегрированная конструкция решает эти проблемы с помощью точных контуров управления и прочных механических конструкций.
Датчики и системы позиционирования
Датчики определяют длину, ширину или ориентацию трубки перед применением пакета. Эти устройства могут быть фотоэлектрическими, лазерными или механическими концевыми выключателями. Они передают данные в контроллер, который сообщает подающему устройству пакета, сколько пленки следует выдать. Это имеет решающее значение для трубок разной длины. Если машина обрабатывает только один размер, требуется меньше настроек. Однако большинство линий видят разные варианты продукта. Надежные датчики предотвращают догадки. Они также подтверждают, что трубка полностью находится внутри зоны пакета, прежде чем начнется запечатывание.
Контролируемое натяжение и подача пленки
Я вспоминаю времена, когда неравномерная подача пленки вызывала морщины и частичное покрытие. Модуль управления натяжением помогает сохранять пленку натянутой. Он согласует скорость конвейера со скоростью разматывания пленки. Если система обнаруживает провисание, она ускоряет двигатель подачи. Если натяжение резко возрастает, она замедляется. Этот цикл обратной связи приводит к плотной обертке, которая не рвется и не оставляет зазоров.
Уплотнительный механизм
Многие современные машины используют термосварку. Другие полагаются на механический обжим или ультразвуковые методы. Выбор зависит от материала пленки или производственных ограничений. Стабильная сварочная головка гарантирует, что каждый конец пакета будет аккуратно закрыт. Если нагрев неравномерный, края могут отклеиться при транспортировке. Если механические зажимы соскользнут, пакет может распахнуться. Регулярная калибровка температуры, времени или давления сварки является ключом к последовательному закрытию.
Прочная рама и конвейерная конструкция
Конвейеры должны устойчиво держаться под нагрузкой стальных труб. Хлипкая конструкция приводит к дрейфу выравнивания. Этот дрейф в конечном итоге приводит к застреванию труб. Тяжелая металлическая рама помогает поддерживать выравнивание каждой станции. Ролики или ремни остаются параллельными. Натяжение ремней или цепей остается стабильным. Такая механическая надежность имеет важное значение для длительных пробегов. Если рама деформируется, датчики могут неправильно считывать положение трубы. Техническое обслуживание также становится сложнее. Я считаю, что толстые рамы и прочные подшипники необходимы для стабильной линии.
ПЛК или компьютеризированное управление
Программируемый логический контроллер (ПЛК) координирует каждый шаг. Он считывает данные датчика и регулирует скорость двигателя или параметры сварки. Операторы устанавливают рецепты для различных длин или толщин трубок. Они выбирают рецепт с сенсорного экрана, и машина настраивает натяжение, время сварки и длину пакета. Это сокращает ручное вмешательство. Это также способствует воспроизводимости результатов. Каждая смена может следовать тем же настройкам с минимальным дрейфом. Если происходит застревание, ПЛК останавливает линию и предупреждает оператора о необходимости устранения проблемы.
| Основной элемент | Цель | Результат |
|---|---|---|
| Массив датчиков | Отслеживает положение и размер трубки | Точная длина мешков, меньше ошибок подачи |
| Напряжение управления | Соответствует скорости пленки скорости конвейера | Гладкое покрытие, минимальное образование складок |
| Уплотнительный механизм | Закрывает каждый конец пакета с постоянной силой или теплом | Стабильная, герметичная упаковка |
| Прочная рама | Сохраняет выравнивание при большой нагрузке | Низкий уровень вибрации, сокращение затрат на техническое обслуживание |
| ПЛК/компьютеризированное управление | Синхронизирует двигатели и датчики | Постоянные циклы, быстрая смена рецептов |
Блокировки безопасности
Упаковочные линии движутся быстро. Операторам нужны безопасные точки доступа. Многие системы имеют блокировки на крышках или панелях. Если кто-то открывает ограждение, машина останавливается. Это защищает рабочих от движущихся ремней или запечатывающей головки. Световые завесы или датчики присутствия также могут обнаружить, если человек залезает внутрь. Такой подход предотвращает несчастные случаи, которые могут произойти на высоких скоростях. Надежные функции безопасности сокращают время простоя. Они также обеспечивают уверенность персонала в оборудовании.
Быстрая настройка и минимизация простоев
Каждая машина нуждается в обслуживании, но хорошо спроектированные машины позволяют техникам легко добраться до критических деталей. Помогают откидные двери или выдвижные модули. Когда линия простаивает, каждая минута стоит выработки. Если оператор может заменить изношенный ремень за считанные минуты, вы экономите часы производительности. В некоторых конструкциях используются модульные подузлы. Если сварочная губка сломается, весь блок можно заменить на запасной. Это означает более быстрый ремонт. Хорошая документация и обучение также ускоряют выполнение этих задач.
Сбор и регистрация данных
По-настоящему современная система регистрирует данные о каждом цикле упаковки. Она отмечает, сколько труб обработано, как часто датчики выдают ошибки или происходят ли скачки натяжения. Операторы или менеджеры могут просматривать эти данные, чтобы увидеть закономерности. Если натяжение медленно растет, это может указывать на износ ролика. Если температура запечатывания остается на граничном уровне, это может указывать на необходимость обслуживания нагревателя. Анализ этих журналов помогает планировать профилактическое обслуживание. Это позволяет избежать внезапных поломок, которые могут парализовать производство на несколько часов.
Я заметил, что эти элементы, работая вместе, формируют упаковочную линию, которая работает изо дня в день с высокой эффективностью. Когда все синхронизировано, машина может упаковывать стальные трубы с минимальными заторами или дефектами. Операторы вмешиваются только для плановых проверок или замены катушек. Синергия датчиков, контроля натяжения, запаивающих устройств и прочных рам — это то, что позволяет линии соответствовать жестким графикам. Такая надежность обеспечивает постоянную скорость и качество продукции на протяжении всей смены или круглосуточной работы.
Как легко интегрировать машину в текущую производственную линию?
Я видел, как новые машины останавливали производство, если они не соответствовали существующим макетам. Иногда скорость упаковочной станции опережает процессы, предшествующие процессу, что приводит к образованию куч труб.
Хорошо спланированная интеграция рассматривает планировку, циклические скорости и рабочий поток. Она устанавливает конвейеры или роботизированные руки, которые подают трубы с нужной скоростью. Она также обеспечивает плавный выход упакованных труб на паллетирование или отправку.
Я думаю, что программные связи также имеют значение. Если машина может обмениваться данными с остальной частью линии, операторы получают информацию в режиме реального времени и могут корректировать производство на лету.
Координация макета, скорости и данных для единого рабочего процесса
Помню, как я помогал клиенту, который разместил усовершенствованную станцию упаковки в углу, где не было свободного места. Операторам приходилось вручную переносить к ней трубы, что сводило на нет смысл автоматизации. Мы реорганизовали линию, добавили подающий конвейер и интегрировали сигналы упаковочной машины с машиной для резки труб. Результатом стал единый непрерывный поток от резки до упаковки. Этот поток сократил рабочие часы и увеличил ежедневную производительность.
Картографирование существующей линии
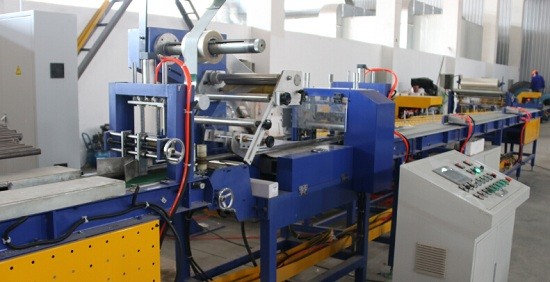 Начните с эскиза плана вашего предприятия. Обратите внимание, куда поступают трубы после резки или отделки. Посмотрите, есть ли у вас прямой путь к станции упаковки в мешки. Также проверьте конечный пункт назначения. Вы размещаете трубы на поддонах или прямо в транспортных ящиках? Это влияет на то, куда ведет выходной конвейер. Если путь заблокирован колоннами или углами, рассмотрите возможность использования угловых конвейеров или подвесных вариантов. Плавный поток предотвращает заторы.
Соответствие скоростей и мощностей
Если ваша восходящая станция выдает 200 труб в час, вы должны подтвердить, может ли упаковочная машина обрабатывать 200 труб в час без резервных копий. Некоторые упаковочные машины работают быстрее, чем восходящие линии резки. В этом случае упаковочная машина может иногда простаивать, что не является серьезной проблемой, хотя это может недоиспользовать потенциал машины. И наоборот, если восходящая линия заполняет упаковочную машину большим количеством труб, чем она может обработать, вы получаете застрявшие конвейеры. Сбалансированный подход или буферная станция могут помочь. Буферы временно удерживают трубы, подавая их в упаковочную машину с постоянной скоростью.
Интеграция робота или конвейера
В некоторых операциях используется роботизированная рука для захвата труб из контейнера или с линии резки. Рука помещает их в загрузочное устройство упаковщика. В других используются конвейеры. Если вы планируете использовать робота, убедитесь, что упаковщик может определить прибытие трубы. Программное обеспечение может приостановить подающую ленту, пока труба не будет загружена. После загрузки упаковщик подает роботу сигнал выбрать следующий предмет. Это рукопожатие позволяет избежать столкновений. Если вы используете конвейеры, выровняйте их высоту и ориентацию. Убедитесь, что датчики на стыке определяют наличие каждой трубы, чтобы вы не вталкивали трубы друг в друга.
Маркировка или штрихкодирование
Многие предприятия хотят маркировать трубы штрихкодами или информацией о доставке. Упаковщик может включать принтер или аппликатор этикеток. Если это так, вы должны передать данные о продукте на этот принтер. Они могут поступать из вашей системы планирования ресурсов предприятия (ERP) или локального ПК. Затем этикетка наносится на мешок, что упрощает отслеживание запасов. Этот канал передачи данных замыкает цикл между производством и логистикой. Если на этикетке указан диаметр трубы или номер заказа, сотрудники склада могут отсканировать ее, проверяя, к какой партии она принадлежит.
Обучение операторов новым рабочим процессам
Я вспоминаю завод, который модернизировал свою линию, но не полностью обучил персонал. Операторы стояли вокруг, не зная, как подавать трубки с правильными интервалами, или не понимали, что упаковочной машине нужно менять катушки с разными интервалами. Тщательное обучение помогает людям оценить, как взаимодействует каждая станция. Они учатся исправлять небольшие ошибки или переустанавливать трубки. Они также следят за истощением рулона пленки или предупреждениями о температуре запечатывания. Эти знания радикально сокращают время простоя.
| Элемент интеграции | Экшн | Польза |
|---|---|---|
| Планирование макета | Карта маршрута от резки до упаковки и отправки | Избегайте заторов, обеспечивайте плавный поток в трубке |
| Сбалансированные циклические скорости | Выравнивание скоростей восходящих процессов | Предотвращение заторов и простоя линий упаковки |
| Координация робота/конвейера | Синхронизируйте движения и сигналы датчиков | Меньше столкновений, стабильная последовательность загрузки |
| Обмен данными | Свяжите упаковочную машину с ERP или системой маркировки | Отслеживание в реальном времени, автоматическая маркировка |
| Обучение операторов | Обучите персонал тому, как соединяется каждая станция | Меньше путаницы, быстрое решение проблем |
Планирование периодов технического обслуживания
При интеграции упаковочной машины вы добавляете новую станцию, которая будет нуждаться в периодическом обслуживании. Подумайте, как справиться с этим простоем. Если остальная часть линии продолжает производить трубы, пока упаковочная машина отключена, есть ли у вас место для хранения? Или вы планируете остановки всей линии для обслуживания, чтобы все было отключено вместе? Хорошо скоординированный план предотвращает суету в последнюю минуту. Операторы знают, когда ожидать остановки упаковочной машины, поэтому они могут управлять задержками.
Будущее расширение
Если ваши заказы вырастут, можно ли масштабировать упаковочную машину? Некоторые линии допускают модульное расширение, например, добавление параллельных станций упаковки или увеличение ширины конвейера. Другие могут работать с трубами большего диаметра с быстрой заменой оборудования. Планируйте это, если вы предвидите изменения в ассортименте продукции. Лучшее время для рассмотрения расширения — во время первоначальной установки. Таким образом, ваша компоновка может вместить будущие обновления без серьезных переделок.
Тестирование и тонкая настройка
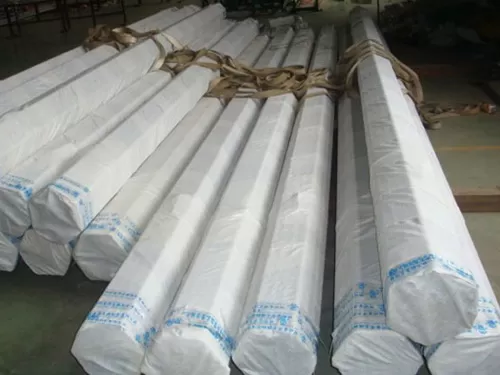 Я считаю разумным запускать пробные партии перед запуском в эксплуатацию. Используйте настоящие трубы и измеряйте, насколько плавно они подаются. Проверьте, соответствует ли станция упаковки заявленному времени цикла. Следите за небольшими замятиями или проблемами выравнивания датчиков. Если вы обнаружите проблему, немедленно устраните ее. Это может включать регулировку скорости конвейера, чувствительности датчика или даже угла, под которым подаются трубы. Точная настройка этих деталей обеспечивает стабильную работу без замятий, когда начнется полномасштабное производство.
Интегрированный подход, объединяющий упаковку с предшествующей резкой или отделкой и последующей логистикой, приводит к значительному росту пропускной способности. Операторам не приходится вручную перемещать трубки или ждать медленных переходов. Каждая станция передает трубки бесперебойно, позволяя вашему предприятию обрабатывать более крупные заказы и более сжатые сроки. Эта синергия является краеугольным камнем оптимизированной упаковочной линии. Она также оставляет место для роста, поскольку вы можете добавлять или изменять станции при резком росте спроса. По моему опыту, наилучшие результаты достигаются, когда все станции обмениваются данными, скоростью и одинаковым стремлением к бесперебойной работе.
Заключение
Я потратил время на анализ того, как автоматическая упаковочная машина для стальных трубчатых мешков повышает производительность. Она обеспечивает постоянную герметизацию, высокую производительность и меньше человеческих ошибок, которые приводят к повреждению продукции. Она также защищает рабочих от повторяющихся нагрузок и способствует более надежной повседневной рутине. В FHOPEPACK я увидел, насколько важно согласовывать технологии, датчики и макеты в одном интегрированном потоке. При продуманном внедрении этот метод упаковки становится сильным активом, который повышает скорость, снижает затраты и впечатляет клиентов. Я верю, что эти идеи помогут вам увидеть реальный потенциал автоматизированной упаковки. Эти инвестиции улучшают результаты упаковки и освобождают вашу команду для сосредоточения на остальной части производственного процесса.