Rezumat
Pregătirea cherestelei tăiate, a cherestelei uscate în cuptor și a ambalajelor din lemn stratificat pentru transport necesită două operațiuni secvențiale: o acoperire rezistentă la intemperii împotriva umezelii și a murdăriei de pe șosea și legare cu bandă de înaltă tensiune pentru consolidarea ambalajului. Linia noastră automată de ambalare orizontală a cherestelei funcționează pe ambele pe un transportor cu role continuu de mare putere - înfășurare orbitală întinsă combinată cu compresie verticală suspendată și capete de legare cu banda PET/oțel. Diametrul inelului, lățimea gâtului rolei, cursa de compresie și pozițiile benzii sunt proiectate în funcție de proiect, în funcție de dimensiunile pachetului dumneavoastră.
Cuprins
- Prezentare generală a sistemului și principiul de funcționare
- Linia, stație cu stație
- De ce să înfășurați înainte de a lega cu banda: Avantaje mecanice
- Consumul de film și ingineria suprapunerilor
- Parametri de dimensionare inginerească
- Conformitate cu controalele și siguranța
- Listă de verificare pentru selecția liniilor de ambalare a lemnului
- Întrebări frecvente despre inginerie
- Planificarea proiectului și pașii următori
- Soluții înrudite
- Referințe tehnice
Prezentare generală a sistemului și principiul de funcționare
Sistemul orizontal de ambalare a lemnului consolidează, protejează și unifică stivele de lemn pe o platformă cu role motorizate:
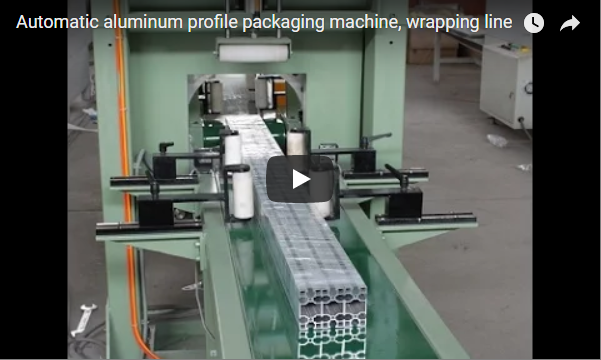
[Timber Infeed] ──> [Top Sheet Covering] ──> [Orbital Ring Wrapping] ──> [Top Compression & Strapping] ──> [Outfeed][Timber Infeed] ──> [Top Sheet Covering] ──> [Orbital Ring Wrapping] ──> [Top Compression & Strapping] ──> [Outfeed]- Înfășurare spiralată continuăFasciculul intră în inelul orbital, unde folia extensibilă este aplicată într-o înfășurare elicoidală sincronizată, suprapusă, pe măsură ce fasciculul avansează. Transportorul se oprește momentan la capetele anterior și posterior pentru înfășurările de armare multistrat.
- Consolidare în liniePachetul înfășurat se deplasează către stația integrată de legare cu banda, unde o grindă de presare suspendată fixează pachetul pentru a elimina golurile interne și a relaxa contrapachetul.
- Legătura automatăSub compresie verticală continuă, capetele de legare automate se indexează în jurul pachetului pentru a alimenta, tensiona și suda prin frecare benzile PET sau oțel rezistente.
Linia, stație cu stație
| Stație pentru lacăte | Funcția mecanică | Avantajul ingineresc |
|---|---|---|
| Acoperire de top a filmului | Aplică folie de protecție din PE peste fața superioară a fasciculului | Oferă protecție completă împotriva intemperiilor pe 5 laturi împotriva infiltrărilor de ploaie |
| Învelire orbitală | Inelul de mare viteză înfășoară folia extensibilă într-o spirală continuă | Etanșează perimetrul, previne deplasarea plăcii, elimină lipirea manuală cu bandă adezivă |
| Transport motorizat | Pachete avansate cu role antrenate din poliuretan/oțel pentru sarcini mari | Mișcarea orizontală continuă previne lăsarea și ridicarea manuală |
| Presare deasupra capului | Grinda hidraulică/pneumatică aplică o forță verticală descendente | Precomprimă fasciculul de lemn pentru a elimina golurile interne înainte de legare |
| Legare automată | Bandă de fixare a indexurilor în jurul pachetului, tensiuni și suduri prin frecare | Asigură stabilitatea încărcăturii pentru manipulare, ridicare și transport maritim/platformă |
Stiva de cherestea rămâne orizontală pe întreaga linie, astfel încât scândurile lungi (de până la 6,000 mm sau mai mult) se transferă liniar fără macarale secundare sau rotirea fasciculului.
De ce să înfășurați înainte de a lega cu banda: Avantaje mecanice
Aplicarea foliei înainte de legare oferă avantaje clare față de procedurile de legare exclusivă:
- Menținerea tensiunii prin tasarea fascicululuiPachetele proaspăt tăiate sau uscate în cuptor se așează în timpul transportului. Comprimarea fasciculului înainte de legare permite chingilor să se întindă strâns pe lemnul deja densificat, în timp ce folia previne slăbirea indusă de vibrații.
- Protecție suprafață împotriva tăierii cu bandăBanda de înaltă tensiune din PET sau oțel strivește marginile moi ale lemnului. Folia extensibilă distribuie aceste forțe, protejând plăcile rindelute și cele cu limbă și canelură; se pot adăuga plăci de muchie automate pentru finisaje premium.
- Etanșare ermetică și anti-prafCurele aplicate peste folie o ancorează împotriva forfecării vântului de pe autostradă, împiedicând ploaia, sarea de pe șosea și murdăria să ajungă pe lemn.
Consumul de film și ingineria suprapunerilor
Utilizarea foliei per fascicul de lemn este determinată de perimetrul fasciculului, lățimea utilizabilă a foliei, procentul de suprapunere și raportul de pre-întindere al căruciorului.
Pentru un pachet standard cu dimensiunile de 2,440 mm (L) × 1,220 mm (l) × 600 mm (Î), înfășurat cu o folie cu lățimea de 500 mm și o suprapunere de 50% , fiecare rotire a inelului acoperă perimetrul său de 3.64 m, avansând în același timp 250 mm pe lungime, rezultând aproximativ 14 rotiri - inclusiv armăturile pentru cap și spate - și aproximativ 51 m de folie pe pachet. Ridicarea suprapunerii la 70% avansează folia cu doar 150 mm per rotire și ridică folia aplicată la aproximativ 76 m . Un cărucior motorizat de pre-întindere de 200% reduce consumul real de role la aproximativ 17 m.
Raportul de suprapunere selectat trebuie să corespundă condițiilor de transport: 50% pentru camioanele standard cu prelată închisă și 70% sau mai mult pentru transportul cu platformă deschisă și transportul la export.
Parametri de dimensionare inginerească
Deoarece fabricile de cherestea procesează liste de tăiere diverse, dimensiunile critice ale mașinii trebuie specificate în funcție de ambalajul proiectului:
Deoarece fabricile de cherestea procesează diverse liste de tăiere, dimensiunile critice ale mașinii sunt specificate în funcție de ambalajul proiectului:
- Diametrul intern al inelului — potrivită cu secțiunea transversală diagonală a celui mai mare pachet de lemn, cu o distanță liberă de cel puțin 250 mm.
- Lățimea rolei transportoare — lățimea maximă a fasciculului plus o adaos de 150 mm.
- Lungimea patului transportorului — setată la specificația celei mai lungi plăci, cu o distanță între role de cel mult o treime din lungimea cea mai scurtă a plăcii pentru a menține sprijinul în trei puncte.
- Cursa fasciculului de presă — dimensionat pentru a permite trecerea celui mai înalt pachet, atingând în același timp cea mai mică înălțime a clemei.
- Cap în gât — potrivite cu dimensiunile de trecere a învelișului.
- Substraturi de înfășurare — Folie extensibilă PE (standard), PE țesută (rezistent la uz) sau folie VCI (anticorozivă).
Debitul liniei și vitezele transportorului depind de dimensiunea fasciculului, numărul de benzi și puterea morii în amonte.
Conformitate cu controalele și siguranța
Echipamentele industriale de ambalare a lemnului funcționează sub forțe de rotație mari și sarcini verticale mari de prindere, așadar o protecție completă este standard:
- Cortine optice cu două zone — grilele de siguranță interblocate detectează intruziunea în zonele de alimentare/ieșire a inelului de înfășurare și de presare.
- Protecție perimetrală dură — gardul din plasă de oțel înconjoară calea orbitală și pista de ancorare.
- Blocare pneumatică/hidraulică — blocajele tijei anti-cădere sau supapele de siguranță cu dublă verificare previn căderea grinzii în timpul pierderii de aer.
- Arhitectura de control — PLC centralizat cu HMI industrial pentru configurare manuală, stocare de rețete per profil de pachet și opriri de urgență interblocate.
Proiectarea respectă standardul ISO 12100 pentru reducerea riscurilor legate de utilaje și standardul EN 415-10 pentru siguranța mașinilor de ambalat, cu prevederi de blocare/etichetare conform OSHA 29 CFR 1910.147 pentru întreținere.
Listă de verificare pentru selecția liniilor de ambalare a lemnului
Înainte de a finaliza o specificație de sistem, examinați acești parametri de ambalare:
- Dimensiunile plăciiLungimea, lățimea și grosimea minimă și maximă a plăcii.
- Dimensiunile pachetuluiÎnfășurătoare a secțiunii transversale — minimă și maximă (l × Î).
- Greutate totală a pachetuluiGreutate maximă (kg) pentru sarcina rolei și dimensionarea motorului de acționare.
- Nivelul de protecțieÎnveliș perimetral de bază, protecție împotriva intemperiilor pe 5 laturi (folie superioară + înveliș spiralat) sau capete complet etanșate.
- Cerințe de legareNumărul de benzi, tipul (PET sau oțel) și lățimea benzii (de obicei 16 mm până la 19 mm).
- Conținutul de umiditate al lemnuluiLemn uscat în cuptor vs. lemn verde (lemnul verde poate necesita folie respirabilă sau profile cu fante pentru a evita dezvoltarea fungilor).
- Țintă de randamentFascicule pe oră, pentru a decide dacă este necesară legarea paralelă sau cu bandă indexată.
Întrebări frecvente despre inginerie
Î: Se rotește sau se răstoarnă stiva de lemn în timpul înfășurării orbitale?
R: Nu. Fasciculul rămâne orizontal pe patul transportorului, în timp ce inelul orbital se rotește la 360° în jurul său; pasul elicoidal provine din avansarea transportorului prin inel.
Î: De ce este necesară presarea verticală imediat înainte de legare cu banda?
R: Plăcile desprinse păstrează goluri interne de aer. Fără forță mecanică de apăsare, vibrațiile de transport tasează plăcile și lasă banda liberă. Presa comprimă pachetul într-o unitate densificată, astfel încât banda să își mențină tensiunea de retenție completă.
Î: Ce determină diametrul inelului de înfășurare orbital?
A: Diametrul inelului urmează diagonala celei mai mari secțiuni transversale a fasciculului, plus o toleranță minimă de 250 mm pentru căruciorul de film rotativ.
Planificarea proiectului și pașii următori
Integrarea unei linii automate de înfășurare și legare a lemnului într-o fabrică de cherestea sau de rindeluit operațională implică trei faze de proiectare:
- Specificații privind plicul și ieșireaTrimiteți listele de tăiere a lemnului, intervalele de dimensiuni ale pachetelor și producția orară țintă către info@fhopepack.com.
- Propunere de amplasare și stație (în termen de 48 de ore)Inginerii noștri de ambalaje furnizează un machete 2D cu lungimile transportoarelor, dimensiunile inelelor, cursa presei și pozițiile benzilor.
- Revizuire inginerească și integrare pe șantierVerificarea amplasamentului optimizează înălțimea de alimentare, punctele electrice de cădere, alimentarea pneumatică și transferurile de alimentare/ieșire.
Soluții înrudite
- Mașină de înfășurat orbital orizontală pentru cherestea și produse din lemn
- Sisteme personalizate de înfășurare orbitală orizontală
- Videoclip cu aplicație pentru înfășurarea și legarea cu banda pentru fascicule de materiale rezistente
Referințe tehnice
- Inginerie de Sistem și MecanicăGrupul Tehnic Sisteme Industriale FHOPE.
- Substraturi pentru materiale de ambalare: Ghid de inginerie pentru înfoliatoare orizontale stretch.
- Referință video: Mașină automată de înfășurat și legat cherestea în producție.
- Armonizarea siguranței: ISO 12100:2010 Ghiduri de siguranță a mașinilor; EN 415-10:2014 Cerințe de siguranță pentru mașinile de ambalat.