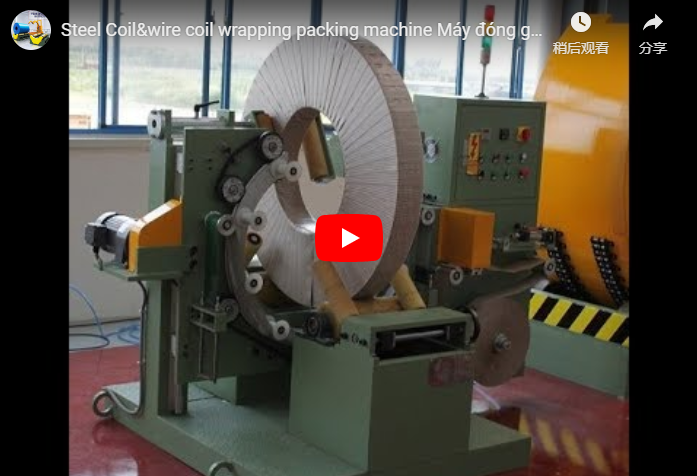
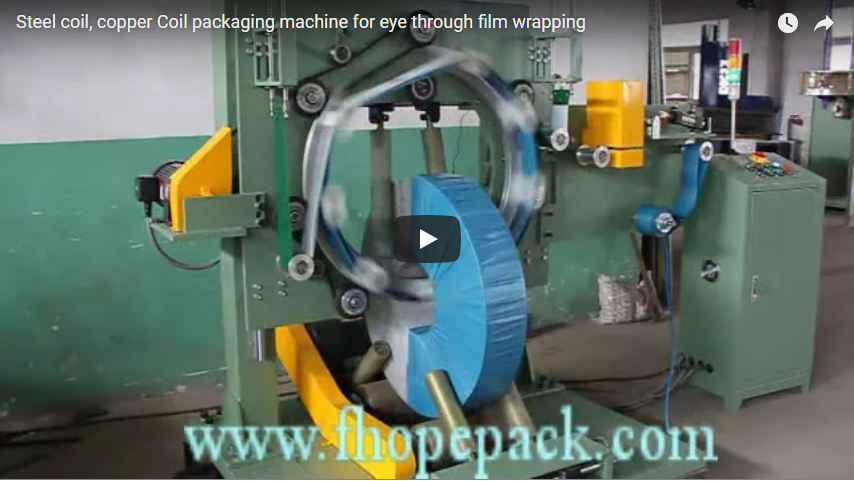
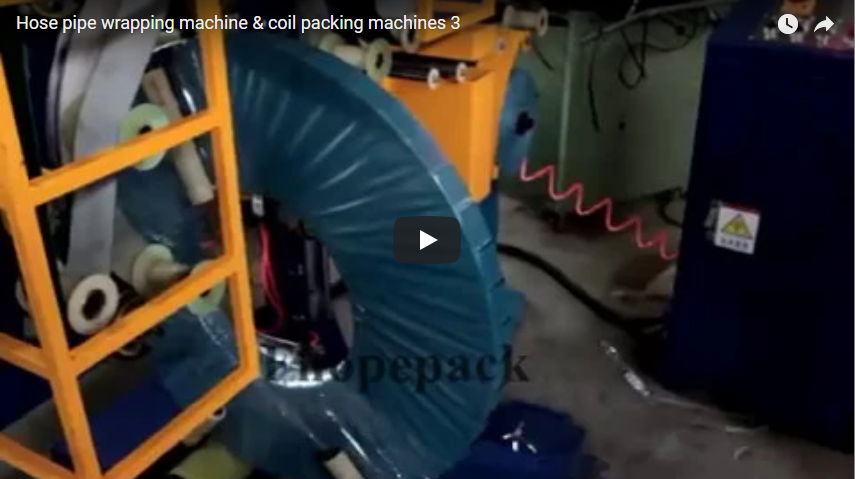
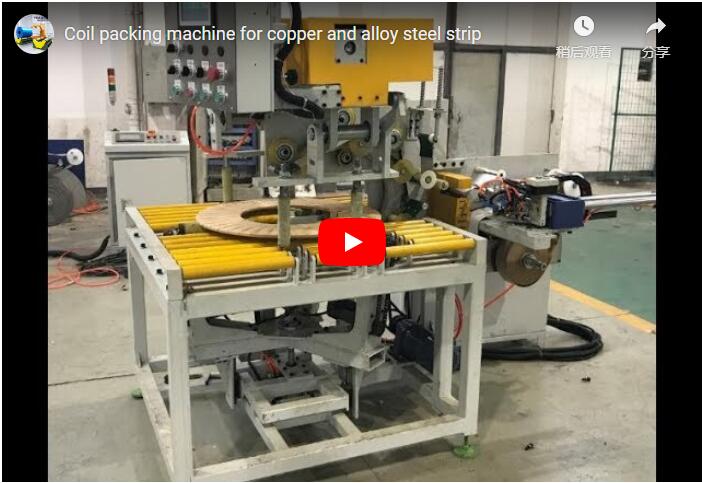
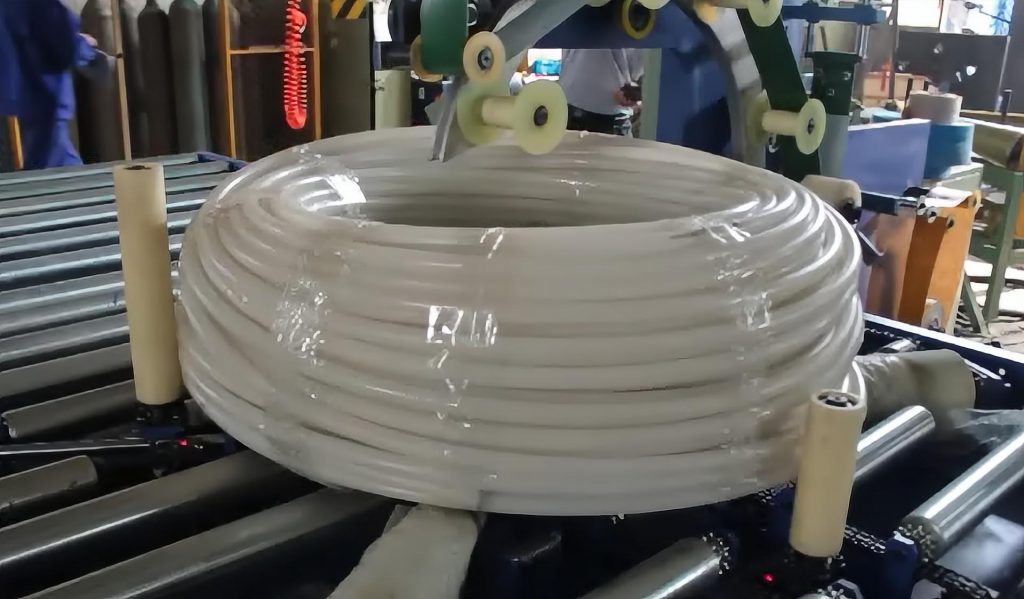
Rezumat executiv Acest clip, cu o lungime de aproximativ 65 de secunde, urmărește bobinele printr-una dintre liniile noastre de ambalare albastre și galbene: bobine înfășurate în folie îngustă la o stație suspendată, o bobină înfășurată prin ochiul său de un inel rotativ și un stivuitor care așează bobina înfășurată pe glisiere din lemn. Aluminiul se marchează ușor, așa că pe o linie ca aceasta, fiecare transfer este un posibil defect de suprafață. Mai jos, parcurgem stațiile din clip, arătăm unde bobina atinge mașina și enumerăm ce trebuie remediat înainte de construirea unei linii.
Cuprins
- Ce arată clipul
- Unde o bobină de aluminiu atinge linia
- Fixarea cu banda: ținerea învelișurilor fără a le marca
- Înfășurare prin ochi
- Dimensiuni de bobine acceptate de mașinile noastre de înfășurat bobine cu fante
- Stivuire pe glisiere din lemn
- Listă de verificare pentru selecția unei linii de rulouri de aluminiu
- Controale și siguranță
- Întrebări frecvente despre inginerie
- Urmatorul pas
- Citire conexă
- Surse
Ce arată clipul
| Timpul clipului | Ce este pe ecran |
|---|---|
| 0–6 s | Un operator lângă stive de bobine înguste, învelite în folie albă, așezate plat pe role sub un cadru albastru |
| aproximativ 16–24 secunde | O bobină învelită în verde stă plată pe role galbene sub o stație suspendată, cu un dulap de comandă lângă ea |
| aproximativ 28–40 secunde | Un inel galben transportă pelicula albastră prin ochiul bobinei și înconjoară secțiunea, în timp ce rolele rotesc bobina. |
| aproximativ 44–52 secunde | O ramă albastră coboară o placă superioară pe bobina înfășurată în timp ce doi membri ai personalului privesc |
| aproximativ 56–64 secunde | Un stivuitor suspendat cu brațe de prindere coboară o bobină învelită în albastru pe șinele de lemn de pe transportor |
Timpii sunt calculați din cadrele înregistrate la fiecare 2 secunde. Ferestrele Picture-in-picture afișează panoul de control și alte stații de pe aceeași linie.
Unde o bobină de aluminiu atinge linia
Aluminiul este mai moale decât oțelul, iar suprafața sa finisată prezintă fiecare zgârietură. Majoritatea deteriorării ambalajului se produce atunci când bobina este mișcată, nu atunci când este înfășurată. Pe linia din clemă, bobina întâlnește mașina în cinci puncte:
| Punct de contact | Risc | Ce verificăm în proiectare |
|---|---|---|
| Role transportoare | Urme de alunecare pe fața inferioară | Centrare înainte de mișcarea bobinei; adaptarea vitezei între secțiunile rolelor |
| Cap de curele | Marginea curelei care se taie în înfășurările exterioare | Tensiune setată per tip de bobină în PLC |
| Inel de înfășurare | Filmul este prea strâns pe margini | Tensiunea de înfășurare și suprapunerea setate per program |
| Buton de apăsare | Sarcină punctuală pe fața superioară | Dimensiunea plăcuței față de fața bobinei |
| Cleme de stivuire | Presiunea asupra diametrului exterior | Poziția clemei pe bobina înfășurată, nu pe metalul gol |
Regula pe care o urmăm: înfășurăm mai întâi, apoi lăsăm clemele și plăcuțele să atingă doar folia.
Fixarea cu banda: ținerea învelișurilor fără a le marca
Bobinele cu fantă îngustă, precum stivele de la începutul clemei, tind să se desprindă sau să se telescoape dacă nu sunt fixate. Liniile noastre de ambalare a bobinelor pot fi legate cu bandă din PET sau oțel.
- Curea din PET: nu ruginește, deci nu lasă urme de rugină pe o suprafață lucioasă de aluminiu.
- Curea de oțel: rezistență mai mare, pentru bobine grele și transport pe distanțe lungi.
PLC-ul și HMI-ul mențin un program prestabilit pentru fiecare tip de bobină, astfel încât centrarea și poziția benzii se repetă de la o bobină la alta.
Înfășurare prin ochi
În mijlocul clemei, bobina se află plat, în timp ce un inel poartă folia prin ochi și o înfășoară în jurul secțiunii. Rolele rotesc bobina, astfel încât fiecare trecere se suprapune peste ultima.
Trei setări determină calitatea ambalajului:
- Centrare, astfel încât inelul să nu frece diametrul interior.
- Tensiune de înfășurare, suficient de sus pentru a sigila, suficient de jos pentru a nu strivi marginile.
- Rata de suprapunere, care stabilește câte straturi acoperă fiecare punct.
Pe linia noastră automată de ambalare a bobinelor, PLC-ul și HMI-ul ajustează toate cele trei din programe prestabilite. Învelișul poate fi din folie, hârtie sau material țesut; pentru aluminiu, alegerea se reduce de obicei la durata de depozitare a bobinei și la umiditatea traseului.
Dimensiuni de bobine acceptate de mașinile noastre de înfășurat bobine cu fante
Două modele de bobine cu fante alimentate cu bandă transportoare din gama noastră de mașini de înfășurat bobine:
| Model | Coil ID | bobina OD | Lățimea bobinei | Greutate maximă |
|---|---|---|---|---|
| FPCA-1000 | 508 / 610 mm | 700 – 1600 mm | 20 – 400 mm | 2000 kg |
| FPCA-1200 | 508 – 610 mm | 800 – 1400 mm | 20 – 500 mm | 2500 kg |
Fiecare mașină este construită în funcție de gama de bobine a proiectului, așadar aceste cifre se pot modifica.
Stivuire pe glisiere din lemn
La capătul clemei, stivuitorul așează bobina înfășurată pe glisiere din lemn. Glisierele țin bobina departe de podea și lasă un spațiu pentru furcile stivuitorului, astfel încât nimic să nu zgârie bobina atunci când stiva este mutată.
Linia noastră automată de ambalare a bobinelor stivuiește până la 6 bobine per stivă, cu bobinele ochi la cer sau ochi la perete. Bobina din clemă este stivuită ochi la cer; un pachet ochi la perete necesită un dispozitiv de înclinare a bobinei în configurație pentru a o roti între orizontală și verticală. Pentru aluminiu, stabilim împreună cu dumneavoastră înălțimea stivei în funcție de greutatea bobinei și de modul în care aceasta va fi ridicată.
Listă de verificare pentru selecția unei linii de rulouri de aluminiu
- Intervalul de diametru interior, diametru exterior, lățime și greutate a bobinei, inclusiv cea mai îngustă fantă a bobinei.
- Finisaj suprafață: frezat, acoperit sau vopsit.
- Materialul și modelul curelei.
- Materialul de înfășurare și numărul de straturi.
- Înălțimea stivei, orientarea și dispunerea alergătorului.
- Etichetare și conectare a datelor la ERP sau MES.
Controale și siguranță
Standardele aplicabile depind de piața de destinație. Pentru piețele CE, ISO 12100 stabilește metoda de evaluare a riscurilor, iar EN 415-10 acoperă cerințele generale pentru mașinile de ambalat, care stabilesc protecția și dispozitivul de oprire de urgență.
Inelul de înfășurare, placa de presare și dispozitivul de stivuire se mișcă deasupra sau în jurul bobinei. Protecția și accesul la fiecare stație sunt stabilite în evaluarea riscurilor pentru fiecare configurație.
Întrebări frecvente despre inginerie
Î: Poate aceeași linie să ambaleze rulouri de aluminiu și oțel? R: Da. Linia noastră automată de ambalare a rulourilor procesează rulouri de aluminiu, cupru, oțel inoxidabil, laminate la rece și galvanizate, cu un program prestabilit pentru fiecare tip.
Î: Ce bandă se potrivește rulourilor de aluminiu finisate? R: Banda din PET, deoarece nu ruginește și nu lasă urme de rugină. Banda din oțel este preferată pentru rulouri grele și transporturi lungi.
Î: Ce setează calitatea înfășurării? R: Centrarea, tensiunea de înfășurare și rata de suprapunere, toate ajustate de PLC și HMI din programe prestabilite.
Î: Cât de îngustă poate fi înfășurată o bobină cu fantă? R: FPCA-1000 și FPCA-1200 sunt compatibile cu bobine cu lățimi de la 20 mm.
Î: Cum evită dispozitivul de stivuire urmele de prindere pe metalul gol? R: Bobina este înfășurată înainte de a ajunge la dispozitivul de stivuire, astfel încât clemele prind stratul de folie, nu aluminiul gol.
Î: La ce înălțime pot fi stivuite bobinele? R: Până la 6 bobine per stivă, ochi la cer sau ochi la perete.
Î: Cum ajung datele despre bobine la etichetă? R: Stația de etichetare poate fi conectată la ERP sau MES, astfel încât fiecare etichetă conține datele despre bobina sa.
Urmatorul pas
Planificăm o linie de ambalare a rulourilor de aluminiu în trei etape:
- Trimiteți desenul de machetă cu gama de bobine, finisajul suprafeței și modelul stivei, până la info@fhopepack.com.
- Primiți o propunere în termen de 48 de ore, cu stații de legare cu banda, înfășurare și stivuire și amplasarea benzii transportoare.
- Programează o inspecție a locației Așadar, confirmăm spațiul pe podea, depozitarea covorașelor și traseele pentru stivuitoare.
Citire conexă
- Linie de ambalare a rulourilor de benzi de cupru: Răsturnare, înfășurare cu ochi și stivuire fără deteriorarea suprafeței
- Linie de ambalare a rulourilor de cupru în două etape: Înfășurare prin ochi, apoi stivuire pe glisiere din lemn
- Linie de înfășurare și stivuire a bobinelor întinse prin fante: Inel de prindere către stivuitor gantry
- Linie automată de ambalare a bobinei
Surse
- Mașina în acțiune: videoclipul de pe YouTube (aproximativ 65 secunde)
- Tipuri de bobine, inclusiv aluminiu, programe presetate PLC/HMI pentru centrare, tensionare și suprapunere, bandă PET sau oțel, folie/hârtie/țesătură, până la 6 bobine per stivă, ochi la cer / ochi la perete, etichetare cu ERP/MES: Linie automată de ambalare a bobinei
- Gama de bobine FPCA-1000 și FPCA-1200: Mașină de ambalat bobine de oțel
- Înclinare între orizontală și verticală: Bobina de sus
- Domeniul de aplicare al standardelor: ISO 12100:2010; RO 415-10: 2014
- Termenul propunerii: apel la apel aprobat de către proprietar (propunere în termen de 48 de ore)
Ultima recenzie: 21.09.2026