Rezumat
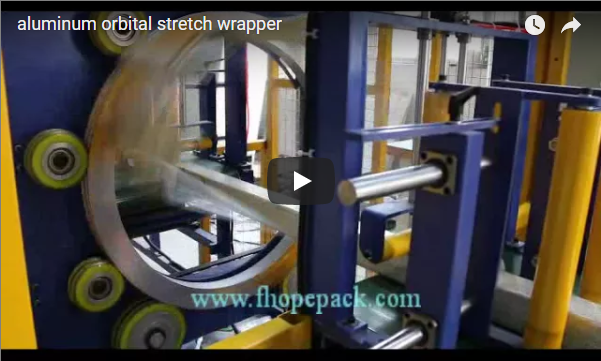
Legarea manuală cu banda și înfășurarea manuală a extrudărilor din aluminiu arhitectural sau industrial creează defecte persistente de suprafață: flexarea fasciculului provoacă abraziune prin frecare de la profil la profil, înfășurările neetanșate captează praful abraziv, iar tensiunea inconsistentă zdrobește secțiunile goale delicate. O mașină de înfășurat orbitală orizontală (mașină de înfășurat cu inel orizontal) rezolvă aceste vulnerabilități prin indexarea fasciculului de aluminiu printr-un inel rotativ de mare viteză pe role acționate. Mașina așează o spirală de folie pretensionată, suprapusă continuu, de-a lungul întregii lungimi a piesei de prelucrat. Această spirală proiectată consolidează extrudările individuale într-un fascicul rigid, unificat, care rămâne strâns lipit, curat, etanșat la umiditate și inspectabil vizual pe tot parcursul transportului și depozitării în curte.
De ce necesită înfășurare orbitală prin întindere a fasciculelor de aluminiu extrudat
Profilele anodizate și vopsite în câmp electrostatic sunt vândute cu finisajul suprafeței, iar un fascicul liber se mișcă împotriva sa în momentul în care un stivuitor sau o platformă accelerează. Banda de oțel sau PET se fixează doar în puncte discrete, lăsând fiecare deschidere dintre benzi liberă pentru a se uza și a colecta nisip. O spirală continuă de folie stretch fixează:
- Contactul dintre profiluri este imobilizat: Compresia vine din toată secțiunea, astfel încât mișcarea axială și frecarea se opresc.
- Pachetul este sigilat: Un strat complet suprapus împiedică pătrunderea ploii, a sarii de drum și a pietrișului de pe suprafețele anodizate și vopsite.
- Finisajul rămâne inspectabil: LLDPE-ul transparent permite clientului să verifice finisajul și etichetele fără a le desface.
- Fără vârfuri de presiune: Pelicula elastică distribuie retenția pe suprafață, spre deosebire de cureaua rigidă care se înfundă în margini.
- Scăderi ale forței de muncă: Un ciclu automat înfășoară un pachet de 6 m în mai puțin de un minut, eliminând efortul cauzat de lipirea manuală cu bandă.
Fasciculul intră pe transportorul de alimentare, o clemă pneumatică superioară îl fixează, inelul înfășoară, folia este tăiată și fixată, iar fasciculul iese pe transportorul de ieșire; suprapunerea este setată de VFD între 10 și 90%.
Secvența mașinii: Pas cu pas
Pentru finisajele de clasa A — vopsea lucioasă sau anodizare strălucitoare — stratul intercalat de hârtie kraft sau spumă PE trebuie aplicat înaintea foliei, deoarece folia imobilizează doar exteriorul fasciculului.
- Alimentare și aliniere: Fasciculul aterizează pe role acoperite motorizate, iar ghidajele laterale îl centrează pe axa inelului.
- Detectare și fixare: Senzorii cu fascicul barier găsesc muchia anterioară, iar rolele pneumatice de presare aplică o forță descendente controlată pentru a opri vibrațiile.
- Start: O clemă mecanică ține coada în timp ce inelul pornește ușor și ancorează filmul pe nas.
- Înfășurare spiralată: Transportorul indexează fasciculul prin alezaj în timp ce inelul așează o spirală suprapusă stabilită de raportul deplasare-viteza inelului.
- Coadă, tăiere și prindere: La marginea posterioară, transportorul încetinește pentru rotirea armăturii, tăietorul taie pelicula, iar clema menține marginea pentru următorul ciclu.
- Alimentare: Presa se ridică și fasciculul pleacă pentru etichetare sau legare în pachet.
Specificații tehnice E200
Mașina de ambalat orizontală E200 este configurată pentru ambalarea continuă, cu randament ridicat, a profilelor extrudate:
| Parametru tehnic | Specificație de inginerie |
|---|---|
| Diametru exterior al pachetului / Interval diagonal | 50 - 200 mm |
| Lungimea minimă a pachetului | > 1000 mm |
| Capacitatea de greutate a pachetului | 8 - 100 kg |
| Benzi transportoare de alimentare și ieșire | 2000 mm fiecare (stații de role motorizate) |
| Viteza liniară de transport | 6 – 12 m/min (control continuu VFD) |
| Viteza liniară a inelului | 5 - 15 m / min |
| Putere instalată a acționării | Aproximativ 2.5 kW |
| Punctajul de alimentare electrică | 380V, trifazat, 60 Hz |
| Tip material de ambalare | Folie PE / folie extensibilă LLDPE |
| Dimensiuni compatibile ale rolei de film | Lățime: 100 – 200 mm; Diametru exterior (OD): 100 – 200 mm; Miez: 50 mm |
| Protecția suprafeței rolei | Manșon de protecție din poliuretan (PU) industrial |
Notă tehnică: Pentru manipularea profilelor arhitecturale standard de 6000 mm, trebuie integrate mese cu role modulare auxiliare sau role motorizate pentru a preveni lăsarea fasciculului între stațiile de alimentare și ieșire.
În ambalajele extrudate din aluminiu, exprimarea cursei inelului în viteză liniară (5 – 15 m/min) împreună cu viteza liniară a transportorului (6 – 12 m/min) oferă o sincronizare directă a timpului de ciclu. Inginerii de ambalaje pot calcula pasul și consumul de folie fără a converti rapoartele de transmisie intermediare ale motorului și a varia diametrele inelului.
S200 sau E200: Criterii de selecție a mașinii
Planurile de fabricație gestionează adesea atât serii arhitecturale de volum mare, cât și loturi scurte de profile personalizate. Alegerea între înfășuratorul orbital orizontal semi-automat S200 și modelul complet automatizat E200 depinde de lungimea fasciculului și de anvelopa secțiunii transversale:
| Parametru ingineresc | S200 Semi-Automat | E200 Complet Automat |
|---|---|---|
| Lungimea minimă a piesei de prelucrat | > 300 mm | > 1000 mm |
| Diametrul exterior al pachetului | 10 - 200 mm | 50 - 200 mm |
| Interval de greutate a pachetului | 10 - 100 kg | 8 - 100 kg |
| Controlul vitezei inelului | 20 - 120 rot/min | 5 – 15 m/min (liniar) |
| Viteza de transport | 4 - 12 m / min | 6 - 12 m / min |
| Putere instalată | Aproximativ 2.1 kW (CA 380V 60Hz) | Aproximativ 2.5 kW (380V trifazat 60Hz) |
| Compatibilitate role de film | Lățime: 120 – 200 mm, Diametru exterior: 150 – 200 mm, Miez: 50 mm | Lățime: 100 – 200 mm, Diametru exterior: 100 – 200 mm, Miez: 50 mm |
| Utilizare în producția primară | Resturi scurte, mostre cu izolație termică, tuburi mici | Secții automate continue de fascicule arhitecturale de 6 m |
Regula de selecție:
- Traseul către S200: Piese cu o lungime sub 1000 mm (până la 300 mm) sau secțiuni delicate cu un diametru exterior sub 50 mm (până la 10 mm).
- Ruta către E200: Extrudări de volum mare cu lungimi ale fasciculelor care depășesc 1000 mm și secțiuni transversale între 50 mm și 200 mm, necesitând secvențiere continuă de la alimentare la ieșire.
Pentru profile cu diagonală mai mare de 200 mm sau profile non-standard, echipamentele disponibile provin din familia mai largă de mașini de înfoliat orbital , care cuprinde 10 modele automate, 14 platforme personalizate și 5 modele semiautomate.
Dimensionarea plicului: Pachetul dvs. va fi suficient de larg pentru a acoperi inelul?
E200 este evaluat în funcție de diametrul exterior al pachetului, 50–200 mm, deci numărul care contează este diagonala secțiunii transversale a fasciculului:
Cazul 1 — fascicul de cercevele de fereastră, 120 × 80 mm: diagonală = √(120² + 80²) ≈ 144 mm. În interiorul intervalului, cu aproximativ 56 mm spațiu liber în jurul perimetrului.
Cazul 2 — fascicul de perete cortină, 160 × 140 mm: diagonală = √(160² + 140²) ≈ 213 mm. În afara intervalului E200; această secțiune se direcționează către un cadru personalizat.
Greutatea se verifică separat. Un fascicul de opt profile tubulare de 6 m, la o debit de 1.8 kg/m, este egal cu 6 × 8 × 1.8 = 86 kg, în limita puterii transportorului de 8–100 kg.
Suprapunere și consum de film
Suprapunerea rezultă din cât avansează fasciculul pe rotația inelului în raport cu lățimea peliculei:
- Pas (mm/rotație) = viteza de transport în m/min ÷ viteza inelului în r/min × 1,000.
- Suprapunere procentuală = 1 − (pas ÷ lățimea filmului).
La 6 m/min și 60 r/min, pasul este de 100 mm pe rotație; față de o bandă de 150 mm care are o suprapunere de 33.3%. Pentru un fascicul de 120 × 80 mm, perimetrul este de 0.4 m, deci zece rotații pe metru aplică aproximativ 4.0 m de folie pe metru de fascicul înainte de pre-întindere. Modificarea presetărilor VFD mută aceeași mașină între protecția împotriva prafului (20–30%) și protecția împotriva umidității la export (60–80%). Toate figurile sunt ilustrative.
Listă de verificare pentru selecția inginerească
Pregătiți următorii parametri de producție pentru a confirma dimensiunea inelului, lungimile rolelor și opțiunile:
- Geometria secțiunii transversale a fasciculului: Lățimea, înălțimea și dimensiunea diagonală maximă a fasciculului (trebuie să fie între 50 și 200 mm pentru E200).
- Lungimea profilului și masa fasciculului: Lungimile minime și maxime de tăiere (se confirmă dacă > 1000 mm pentru E200 sau > 300 mm pentru S200) și masa brută a fasciculului (8 – 100 kg).
- Sensibilitate la finisajul suprafeței: Finisaj prelucrat prin frezare, gravat caustic, anodizat, electroforetic sau acoperit cu pulbere arhitecturală.
- Randamentul liniei țintă: Rata de ciclu necesară în pachete finite pe oră sau pe ture pe zi.
- Sistem de stratificare protectoare: Folie stretch pură sau combinată cu folie kraft, folie intercalată cu spumă sau colțare protectoare.
- Domeniul de aplicare al integrării: Stație de ambalare semiautomată independentă sau unitate la cheie în linie cu stivuire automată în amonte și transferuri încrucișate în aval.
Conformitatea internațională cu normele de siguranță și mașini
Proiectarea respectă metoda de evaluare a riscurilor ISO 12100 cu cadrul EN 415-10 pentru mașini de ambalat, iar echipamentele electrice conform EN 60204-1:
- paza: Carcasele sudate izolează zona inelului; panourile de acces sunt prevăzute cu interblocări cu două canale pe un releu de siguranță.
- Descărcare de presiune: La oprirea de urgență, cilindrii de strângere se evacuează, astfel încât un fascicul blocat poate fi îndepărtat fără risc de strivire.
Întrebări frecvente despre inginerie
Î: Poate folia să decoloreze profilele vopsite în câmp electrostatic alb?
R: LLDPE-ul virgin nu conține plastifianți sau adezivi, așa că aderă fără a lăsa reziduuri. Profilele ambalate înainte ca stratul de acoperire să se întărească complet se pot decolora în timpul transportului la cald, așa că în acest caz, asociați folia cu hârtie microperforată.
Î: De ce sunt necesare rolele de presare?
R: Pânza trage tangențial de fascicul, care poate ridica sau răsuci secțiuni ușoare sau asimetrice în afara centrului; rolele o mențin pe întreaga suprafață a învelișului.
Î: Poate E200 să înfășoare o singură extrudare?
R: Da, cu condiția ca diagonala să fie de cel puțin 50 mm. Secțiunile subțiri necesită o forță de apăsare redusă pentru a nu se curba.
Î: Cum rămâne repetabilă unitatea de tăiere și prindere?
R: O lamă pneumatică funcționează cu o falcă de prindere care ține marginea anterioară înainte de tăiere, astfel încât pelicula rămâne pregătită pentru următorul ciclu.
Pașii următori pentru ingineria de proiect
- Dimensiuni pachet trimise: Trimiteți desenele secțiunii transversale de extrudare, intervalele de greutate ale fasciculului, lungimile minime/maxime și producția orară țintă către departamentul de inginerie FHOPE la adresa info@fhopepack.com.
- Analiza aspectului și a interferențelor: Departamentul nostru de proiectare va genera o machetă de integrare 2D/3D, verificând spațiul liber pentru învelișul pachetului, înălțimile transportorului și cursele rolelor de strângere.
- Propunere tehnică la cheie: Primiți o propunere care include simulări ale timpilor de ciclu, scheme electrice și termeni comerciali în termen de 24 până la 48 de ore.
Resurse tehnice conexe
- Mașină de înfoliat orizontală E200 — Specificații tehnice
- Mașină de înfășurat orbital orizontală semi-automată S200
- Prezentare generală a sistemului de înfășurare orbitală
- Mașină de ambalat hârtie cu profil de aluminiu și sisteme de intercalare a suprafețelor
- Mașină de împachetat orizontală din aluminiu cu alimentator distanțier
- Mașină de ambalat orizontală, complet automată, pentru tije și profile din aluminiu
Standarde și citări din literatură
- ISO 12100:2010 — Securitatea mașinilor: Concepte de bază, principii generale de proiectare.
- Standardul european EN 415-10 — Siguranța mașinilor de ambalat: Sisteme modulare de ambalat.
- IEC / EN 60204-1 — Echipamente electrice ale mașinilor industriale.
- Consiliul Extruderilor din Aluminiu (AEC) — Ghiduri privind protecția și manipularea suprafețelor extrudate arhitecturale.
Ultima recenzie: 21.09.2026