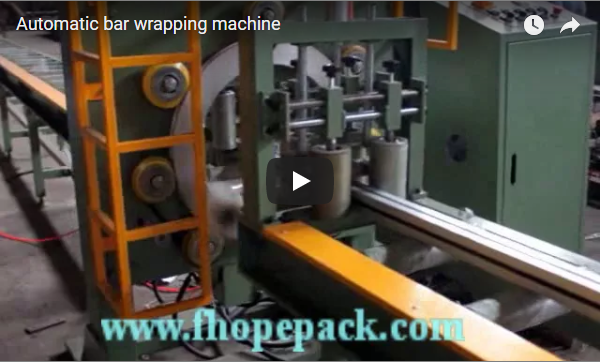
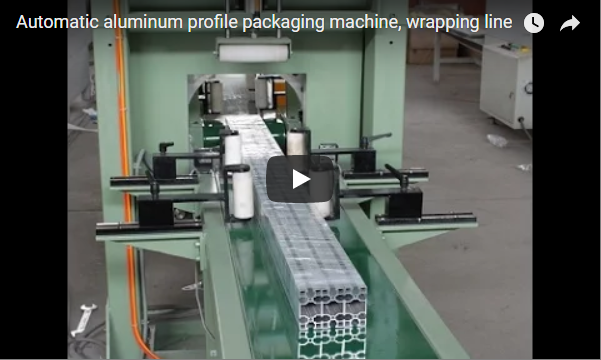
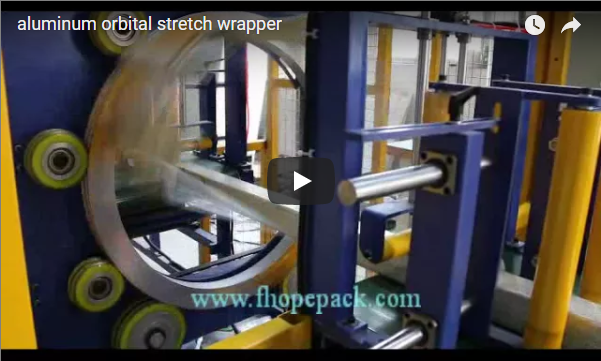
Profilele lungi de aluminiu sunt foarte susceptibile la abraziuni liniare, zgârierea stratului anodizat și vibrații de îndoire transversală de-a lungul deschiderii lor de 3,000 mm până la 7,000 mm. Înfășurarea manuală în spirală nu poate menține o tensiune constantă a inelului pe geometrii variabile de extrudare, ceea ce duce la slăbirea fasciculelor, telescoparea în timpul transportului și acumularea de umezeală.
O linie industrială automată de ambalare orbitală orizontală mecanizează această operațiune. Prin sincronizarea transportoarelor de admisie motorizate cu un inel rotativ continuu echilibrat cu precizie, echipamentul aplică folie extensibilă de înaltă rezistență sub tensiune activă, protejând suprafețele finisate, vopsite în câmp electrostatic și arhitecturale fără contact manual.
Rezumat
O linie automată de ambalare a profilelor de aluminiu înfășoară fascicule extrudate sensibile la zgârieturi cu lungimea cuprinsă între 3,000 și 7,000 mm pe un transportor cu role motorizat, în timp ce un inel echilibrat orbitează în jurul fasciculului pentru a așeza o folie pre-întinsă suprapusă. Formulată pentru inginerii de proiect și managerii de producție, această pagină explică geometria de înfășurare, punctele cheie ale specificațiilor de confirmat cu un furnizor, selecția foliei, referințele de siguranță și o listă de verificare a selecției pentru o linie care corespunde profilurilor cumpărătorului.
Descriere
Conservarea suprafeței profilelor de aluminiu extrudat necesită o izolare strictă față de abraziunea mecanică, umiditatea atmosferică și oxidarea galvanică în timpul depozitării și transportului. Metodele de ambalare manuală introduc profile de tensiune inconsistente, costuri suplimentare ridicate ale manoperei și rate inacceptabile de deteriorare din cauza manipulării directe.
O linie automată de înfășurare orbitală orizontală standardizează limitarea încărcăturii. Integrarea cărucioarelor dinamice de pre-întindere, a stabilizării deasupra capului și a sistemelor de alimentare sincronizate asigură o suprapunere spiralată consistentă, o etanșare continuă la umiditate și un randament fără deteriorări direct la capătul liniei de extrudare sau anodizare.
Cum funcționează liniile de ambalare a profilelor din aluminiu
O linie de ambalare orbitală orizontală funcționează prin sinteză vectorială între transportul longitudinal continuu al fasciculului și rotația transversală a filmului orbital. Fasciculul de aluminiu este ghidat printr-un inel inelar central care orbitează continuu, așezând o folie elicoidală suprapusă sub o tensiune mecanică calibrată.
[Bundle Infeed]
       │
       ▼
[Pneumatic Clamping & Vertical Hold-down]
       │
       ▼
[Ring Rotation + Powered Pre-stretch (200–300%)]
       │
       ▼
[Synchronized Infeed Advance (Controlled Overlap %)]
       │
       ▼
[Pneumatic Cut & Wiper Unit Seal]
       │
       ▼
[Powered Outfeed Discharge]
Secvența automată standard constă în:
- Formarea și centrarea fasciculelorProfilele sunt aliniate, fixate cu benzi sintetice temporare și centrate pe patul transportorului folosind ghidaje pneumatice laterale.
- Angrenare verticală de fixareRolele verticale pneumatice acoperite cu poliuretan la intrare și ieșire fixează partea superioară a fasciculului, prevenind deformarea transversală în evantai sau în coadă de pește sub turbulența aerului inelului centrifugal.
- Filetare și fixare a peliculeiUn mecanism pneumatic de prindere fixează marginea anterioară a foliei pe flancul fasciculului la punctul de înfășurare.
- Livrare pre-întindere motorizatăPe măsură ce inelul accelerează, un cărucior motorizat utilizează role cu angrenaj dublu (raport 1:2 - 1:3) pentru a alungi pelicula cu 200% până la 300% înainte de a părăsi dozatorul, activând memoria de randament polimeric.
- Înfășurare orbitală continuăInelul se rotește în timp ce transportorul cu acționare a frecvenței variabile (VFD) avansează fasciculul, generând o suprapunere continuă cu pas în spirală de 30% până la 70%.
- Tăiere și ștergere pneumaticăLa atingerea senzorilor de coadă a fasciculului, transportorul se oprește sau decelerează; un fir pneumatic de impuls sau o forfecare mecanică taie banda, iar un braț de curățare integrat sigilează coada plată pe fascicul, fără a expune urme.
- ExternareaFasciculul înfășurat trece la transportoare de evacuare gravitaționale sau cu lanț, în aval.
Specificații tehnice
Mașinile de înfășurat orbitale industriale cu profil de aluminiu sunt proiectate pentru a se potrivi meselor standard de extrudare și liniilor de tăiere la lungime:
| Parametru ingineresc | Clasificare industrială / Interval | Note tehnice |
|---|---|---|
| Lungimea pachetului | 3,000–7,000 mm (opțional până la 12,000 mm) | Preia extrudări arhitecturale și industriale |
| Secțiune transversală a fasciculului (l × H) | 150 × 150 mm până la 800 × 800 mm | Diagonala trebuie să fie liberă cu diametrul interior al inelului: D_ring ≥ √(W² + H²) + 250 mm |
| Greutatea maximă a pachetului | 500-2,500 kg | Proiectat pe cadre cu role din oțel structural rezistent |
| Tip transportor | Rolă cu manșon poliuretanic sau bandă din PVC | Previne urmele de contact cu firele negre pe aluminiul brut |
| Viteza de alimentare a benzii transportoare | 5–25 m/min | Sincronizare VFD continuă cu RPM-ul inelului |
| Viteza de rotație a inelului | 30–75 RPM | Inel din aluminiu turnat sau oțel echilibrat dinamic |
| Raport de pre-întindere motorizat | 200-300% | Acționat de un motor cu angrenaj dedicat cu control al tensiunii brațului dansator |
| Specificațiile filmului | LLDPE 23–35 µm (calibre 90–140) | Folie coextrudată turnată cu aderență diferențială pe o singură față |
| Cerința de alimentare cu aer | 0.5–0.7 MPa (aer industrial filtrat, uscat) | Pentru cilindri pneumatici de fixare, prindere și tăiere |
Selecția foliei pentru protecția aluminiului
Foliile standard de ambalare nu pot preveni coroziunea prin frecare interfacială sau transferul de adeziv pe finisajele din aluminiu. Specificațiile foliei trebuie să corespundă parametrilor de finisare a suprafeței:
- Procesul de fabricație a filmuluiFoliile turnate cu densitate redusă (LLDPE) asigură o grosime uniformă, o claritate ridicată și un zgomot redus la derulare. Foliile suflate, deși rezistente la perforare, prezintă micro-rugozitate la suprafață care poate provoca urme de opacizare sau lustruire pe suprafețele anodizate lucioase sub vibrații.
- Indicator de film și prag de perforareProfilele standard utilizează 23 µm (calibre 90). Profilele cu pereți subțiri cu matrițe de extrudare ascuțite, neradiate (de exemplu, caneluri în T, unghiuri ascuțite) necesită 28–35 µm (calibre 110–140) pentru a preveni perforațiile prin forfecare în colțuri în timpul expansiunii termice prin tranzit.
- Chimia diferențială a agățăriiAsigurați o aderență unilaterală (partea netedă și neaderentă orientată spre aluminiu, partea cu aderență ridicată orientată spre interior pe straturile suprapuse ulterioare). Fețele de contact neaderente împiedică interacțiunea chimică a reziduurilor de adeziv lipicios cu straturile de acoperire cu pulbere sau porii anozizați.
- VCI și aditivi anticondensPentru transportul maritim sau distribuția în condiții de umiditate ridicată, încorporați rășini masterbatch cu inhibitor de coroziune prin vapori (VCI) pentru a neutraliza oxidarea galvanică în interiorul buzunarelor de folie închise.
Beneficii pre-stretch
Cărucioarele de pre-întindere motorizate izolează zona de alungire a filmului de limita fasciculului, decuplând forța de conținere a inelului de tensiunea filmului.
Elongated Length = Original Length × (1 + Pre-stretch Ratio)La o pre-întindere de 250%, 1.0 metru de folie brută produce 3.5 metri de material de înfășurare activ, oferind avantaje operaționale măsurabile:
- Reducerea costurilor materialeAlungirea de 200% până la 300% reduce consumul de folie unitară cu 45% până la 60% în comparație cu cărucioarele de înfășurare cu frână de frecare.
- Aliniere și forță molecularăAlungirea mecanică uniaxială aliniază lanțurile de polimeri de polietilenă de-a lungul axei de solicitare, crescând drastic limita de curgere la tracțiune și rezistența la propagarea pe muchii ascuțite.
- Recuperare elastică (forță de strângere)Pelicula menține o recuperare elastică dinamică, exercitând o compresie continuă spre interior care menține rigide extrudările profilelor lungi și flexibile fără a le strivi.
Considerații privind secțiunea transversală a fasciculului
Matricele de extrudare generează fascicule structurale neuniforme. Configurațiile rețetelor mașinii trebuie să adapteze dinamica tensiunii la geometria fasciculului:
- Pachete dreptunghiulareSecțiunile transversale uniforme permit o tensiune perimetrală stabilă. Protecțiile de colț (carton rigid sau plastic) pot fi aplicate automat pentru a minimiza uzura marginilor.
- Fascicule hexagonaleForma structurală optimă pentru țevi rotunde și extrudări tubulare. Distribuția presiunii radiale este echilibrată, dar necesită o suprapunere inițială mai mare (≥ 50%) pentru a contracara tasarea în interiorul fasciculului.
- Pachete rotundeStabilitate ridicată la torsiune. Filmul se conformează fără solicitări la marginea colțurilor, permițând o turație maximă a inelului (până la 75 RPM).
- Pachete neregulateAnsambluri complexe (încadrări de ferestre, extrudări pentru pereți cortină cu bariere termice integrate) prezintă puncte de solicitare asimetrice. PLC-ul liniei de ambalare trebuie să utilizeze brațe dansatoare servo-controlate pentru a modula tensiunea instantanee de eliberare a foliei pe diagonale lungi și scurte.
Automatizare și integrare
O mașină de înfășurat orbital orizontală modernă acționează ca un nod în linie în cadrul ecosistemului de ambalare automată:
- Cuplaj de etanșare a presei de extrudareInterfață directă cu mesele automate de stivuire și răcire prin intermediul meselor motorizate cu transfer încrucișat.
- Intercalare și tapare în linieModulele opționale distribuie spumă PE care protejează suprafața, hârtie kraft sau hârtie VCI sub stratul exterior de folie, într-o singură trecere sincronizată.
- Identificarea automată a produselorCapetele industriale de etichetare cu imprimare și aplicare plasează etichete de urmărire cu coduri de bare/QR peste înfășurările inițiale, urmate de o folie exterioară de protecție transparentă.
- Legătoare automate de capătUnitățile de legare integrate aplică banda din poliester (PET) la capetele profilelor înainte de înfășurarea orbitală pentru a menține integritatea pachetului în cazul unei manipulări severe.
Sisteme de siguranță
Mașinile industriale de ambalat orbital prezintă componente rotative de mare viteză și riscuri de prindere liniară, reglementate de directivele de siguranță EN 415-6:2013 și ISO 12100 :
- Garduri perimetrale cu interblocăriPlase structurale de protecție rezistente izolează complet anvelopa operațională a inelului orbital, echipate cu comutatoare de acces de siguranță interblocate de categoria 4 / PLe.
- Cortine luminoase de muting optic la intrare și ieșireDispozitivele optice de detectare a prezenței cu două canale detectează profilele de aluminiu care intră și opresc mișcarea mașinii dacă personalul încalcă perimetrul de siguranță.
- Supape pneumatice de siguranțăSupapele de golire redundante monitorizate purjează instantaneu actuatoarele pneumatice (blocurile de fixare, lamele de tăiere) la activarea opririi de urgență pentru a elimina pericolele legate de energia stocată.
- Frânare mecanică cu inelFrânele de urgență cu frecare electromagnetică cu circuit dublu opresc rotația inelului în decurs de 1.0 secundă de la activarea declanșării.
Mentenanță
Standardizarea întreținerii previne opririle neașteptate ale liniei și deviațiile de tensiune:
- Zilnic (Nivel Operator):
- Inspectați și îndepărtați fragmentele de folie rătăcite de pe rolele de pre-întindere, rulmenții inelari rotativi și lamele tăietorului.
- Verificați manometrele pneumatice de presiune a aerului (nominală: 0.6 MPa).
- Săptămânal (Tehnician Mecanic):
- Inspectați manșoanele rolelor din PU și elementele de fixare verticale pentru a depista zgârieturi sau așchii metalice încorporate.
- Verificați tensiunea curelei/lanțului de transmisie de pe mecanismele rotatorului inelar și ale transportorului.
- Lunar:
- Ungeți rulmenții roților de ghidare cu inele și arborii pivotanți primari folosind unsoare care nu pătează.
- Curățați lentilele senzorilor optici, retroreflectorii și capetele cortinei de lumină.
- Trimestrial / Anual:
- Verificați uzura periei de carbon a inelului colector și curățați pistele de contact interne din cupru.
- Inspectați calibrarea celulelor de sarcină ale brațului dansator și limitele de cuplu ale invertorului.
Ghid de selectie
Pentru a selecta configurația corectă de ambalare orbitală, evaluați parametrii de extrudare în raport cu specificațiile mașinii:
- Calculați diagonala maximă a fasciculului:
D_max = √(W_max² + H_max²)Selectați un diametru al inelului orbital (
D_ring) UndeD_ring ≥ D_max + 250 mmpentru a menține distanța mecanică pentru căruciorul de film în rotație. - Viteza liniei de producție se potriveșteCalculați debitul presei de extrudare (kg/oră sau metri/min). Viteza de alimentare a mașinii de înfășurat trebuie să depășească producția maximă de tăiere la lungime în amonte cu cel puțin 20% pentru a evita blocajele.
- Cerințe de audit pentru acoperirea suprafețelorStabiliți dacă sunt ambalate finisaje brute, anodizate sau vopsite în câmp electrostatic. Selectați în consecință capacitățile căruciorului de ambalare (folie alimentară pe o singură față, folie cu bule de aer intercalată sau inserție de spumă).
- Planificarea amprentei fabriciiAsigurați o lungime adecvată a tamponului pentru transportoarele cu role de alimentare și ieșire (
Length ≥ 2 × Max Bundle Length) pentru a preveni interferențele cu podul rulant.
Următorul pas
Implementarea unei linii automate de ambalare a profilelor de aluminiu necesită o aliniere mecanică exactă cu profilurile de extrudare și cinematica podelei:
- Compilează parametrii profiluluiAgregarea secțiunilor transversale maxime ale fasciculelor (l × Î), lungimilor profilelor, limitelor de greutate ale fasciculelor și obiectivului zilnic de producție (fascicule pe schimb).
- Consultați asistența tehnicăContactați grupul de inginerie tehnică la info@fhopepack.com cu desenul preliminar de amplasare și foile de desenare a profilului.
- Primiți o propunere de inginerie de linieObțineți o propunere tehnică personalizată care să detalieze dimensionarea inelului orbital, calculele puterii de pre-întindere, simulările timpului de ciclu și schemele de sincronizare a benzilor transportoare.
- Validarea designuluiEfectuați un test de înfășurare fizică și un test de impact la suprafață folosind geometriile reale ale profilului la centrul de testare din fabrică înainte de aprobarea producției.
- Implementare la cheieProgramați livrarea mecanică, poziționarea la fața locului, integrarea liniei și instruirea certificată privind siguranța operatorilor.