Sumário Executivo
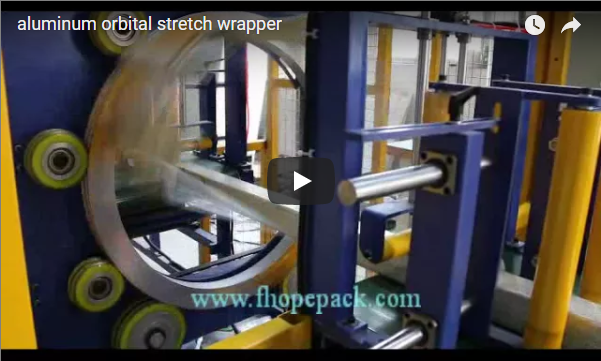
O amarramento e o envolvimento manual de perfis de alumínio arquitetônicos ou industriais criam defeitos superficiais persistentes: a flexão do feixe causa abrasão por atrito entre os perfis, as embalagens sem vedação retêm poeira abrasiva e a tensão inconsistente esmaga seções ocas delicadas. Uma embaladora orbital horizontal (embaladora de anel horizontal) resolve essas vulnerabilidades indexando o feixe de alumínio através de um anel giratório de alta velocidade sobre rolos motorizados. A máquina deposita uma espiral de filme pré-tensionado e sobreposto continuamente ao longo de todo o comprimento da peça. Essa espiral projetada consolida os perfis individuais em um feixe rígido e unificado que permanece firmemente unido, limpo, selado contra umidade e visualmente inspecionável durante o transporte e armazenamento no pátio.
Por que os feixes de alumínio extrudado exigem embalagem orbital com filme stretch?
Quando feixes soltos de perfis de alumínio anodizado ou revestidos com pintura eletrostática a pó são transportados por empilhadeira ou caminhão plataforma, a inércia interna causa deslocamento dinâmico. A amarração manual tradicional com cintas de aço, poliéster (PET) ou fita elástica localizada fixa os perfis apenas em pontos de contato específicos. Isso deixa as seções intermediárias expostas a micromovimentos contínuos e contaminação ambiental.
Uma embaladora horizontal automática elimina esses modos de falha por meio de restrição elástica contínua:
- Impede o contato entre perfis: A espiral contínua comprime o feixe para dentro em 360 graus, eliminando o movimento relativo e impedindo o desgaste por atrito entre as faces do perfil acabado.
- Barreira hermética contra contaminantes ambientais: Uma camada de película totalmente sobreposta protege o conjunto contra chuva, sal de estrada, fuligem de fábrica e partículas em suspensão no ar que degradam as camadas anodizadas durante o armazenamento.
- Controle de qualidade óptica direta: A película extensível transparente de LLDPE permite que os inspetores de qualidade e os clientes que recebem as mercadorias verifiquem os acabamentos dos perfis, as etiquetas de lote e as geometrias das peças sem remover a embalagem protetora.
- Impede o esmagamento localizado do feixe de elétrons: Ao contrário das cintas de aço ou plástico rígido, que aplicam altas concentrações de tensão nas bordas do perfil, a película elástica distribui a força de retenção uniformemente sobre a superfície.
- Redução drástica da mão de obra e do tempo de ciclo: Um ciclo orbital automatizado embala um feixe de perfis de 6 metros em menos de 45 segundos, eliminando os problemas ergonômicos da aplicação manual de fita adesiva e reduzindo os custos de mão de obra com embalagem em mais de 70%.
[Infeed Conveyor] ---> (Pneumatic Top Clamping) ---> [Rotating Film Ring] ---> (Pneumatic Cut & Hold) ---> [Outfeed Conveyor]
                                                             |
                                               Overlap: 10% - 90% (VFD Regulated)
Sequência da máquina: passo a passo
Nota sobre isolamento de superfície: Para acabamentos arquitetônicos de Classe A (como tinta líquida de alto brilho ou anodização brilhante), a intercalação automatizada de papel kraft ou espuma de PE deve preceder o envolvimento com filme plástico. Enquanto o filme imobiliza os perfis, a intercalação contínua isola o contato entre os perfis dentro da matriz.
A embaladora orbital horizontal E200 executa um ciclo automatizado controlado por programação PLC e inversores de frequência (VFD):
- Pacote de entrada e alinhamento: O operador ou a esteira de transferência transversal a montante coloca o feixe de perfis sobre os rolos de alimentação revestidos de poliuretano. Rolos guia laterais ajustáveis centralizam o feixe ao longo do eixo geométrico de enrolamento da máquina.
- Detecção e fixação óptica: Sensores fotográficos de feixe passante detectam a borda frontal do feixe em avanço. Rolos pneumáticos de prensagem superior são acionados, exercendo uma força descendente controlada (50 a 300 N, com pressão regulada) para suprimir a vibração do feixe e manter o alinhamento do perfil.
- Iniciação do ciclo de envolvimento: A presilha mecânica segura a ponta do filme enquanto o anel giratório acelera suavemente por meio de um inversor de partida suave. O filme se fixa à extremidade dianteira do feixe, iniciando as voltas de ancoragem.
- Enrolamento em espiral sincronizado: As esteiras motorizadas avançam o pacote através do furo central do anel rotativo. O anel dispensa filme extensível ao redor do pacote, aplicando uma espiral sobreposta, controlada pela relação entre o deslocamento da esteira e a velocidade de rotação do anel.
- Reforço, fixação e corte da cauda: Quando o sensor óptico identifica a borda posterior, a esteira diminui a velocidade para aplicar reforços programados ao redor da extremidade do feixe. Um cortador pneumático automatizado corta o filme, e um limpador/pinça mecânico segura a borda dianteira para o próximo ciclo.
- Indexação de saída: O rolo superior da prensa pneumática levanta o pacote, que, totalmente embalado, segue para a esteira de saída para descarregamento, etiquetagem ou agrupamento automatizado.
Especificações técnicas do E200
| Parâmetro | Especificação de Engenharia Padrão |
|---|---|
| Envelope de embalagem em corte transversal (diagonal máxima) | 50 - 200 mm |
| Capacidade de peso do pacote | 8 - 100 kg |
| Comprimento da esteira de entrada e saída | 2,000 mm cada (extensível para perfis de 6 m) |
| Revestimento de superfície por rolo | Poliuretano (PU) de alta durabilidade / Borracha vulcanizada |
| Velocidade Linear de Transmissão | 6 – 12 m/min (controle contínuo por inversor de frequência) |
| Velocidade de rotação do anel | 10 – 120 RPM (controlado por VFD) |
| Faixa de sobreposição do filme | Ajustável de 10% a 90% via interface PLC |
| Controle de tensão do carro de filme | Freio mecânico de fricção / Ajustador de tensão do núcleo |
| Especificações de rolos de filme compatíveis | LLDPE: Largura 100 – 200 mm, Diâmetro externo 100 – 200 mm, Núcleo 50 mm |
| Pressão de ar operacional | Ar comprimido limpo e seco a 0.5 – 0.7 MPa |
| Enclausuramento de proteção de segurança | Tela de segurança eletrossoldada com interruptores de intertravamento para portas |
Nota: Para perfis extrudados arquitetônicos padrão de 6,000 mm, mesas de suporte intermediárias ou transportadores auxiliares sincronizados devem ser integrados para evitar a flacidez do feixe entre as estações de rolos de entrada e saída.
Tamanho do envelope: Seu pacote caberá no anel?
O limite operacional de uma embaladora orbital é determinado pela zona de passagem útil líquida dentro do anel rotativo, levando em consideração a folga necessária para o carro dispensador de filme giratório e os rolos de retenção pneumáticos.
Para verificar se um feixe de extrusão cabe dentro da área de operação da máquina E200 (diagonal de 50 a 200 mm), calcule a diagonal máxima da seção transversal:
Diagonal do feixe = √(Largura² + Altura²)
- Caso 1 (Pacote de Perfil de Caixilho Padrão): 120 mm de largura × 80 mm de altura
Diagonal = √(120² + 80²) = √(14,400 + 6,400) = √20,800 ≈ 144.2 mmResultado: Cabe dentro do envelope de 200 mm com folga suficiente. - Caso 2 (Pacote grande de extrusões para fachada cortina): 160 mm de largura × 140 mm de altura
Diagonal = √(160² + 140²) = √(25,600 + 19,600) = √45,200 ≈ 212.6 mmResultado: Excede o limite de tamanho do modelo E200. Este pacote requer uma máquina orbital com um anel de diâmetro expandido (como a série E400).
O peso do feixe também deve respeitar as limitações estruturais. Por exemplo, um feixe de 6.0 metros composto por 8 perfis ocos com 1.8 kg/m resulta em:
6.0 m × 8 profiles × 1.8 kg/m = 86.4 kg
Este pacote opera dentro do limite de peso de 100 kg da estrutura padrão da esteira de entrada/saída.
Sobreposição, consumo de filme e cálculos cinemáticos
A sobreposição do filme controla tanto a rigidez da embalagem quanto a sua resistência às intempéries. Na embalagem orbital, a sobreposição é determinada pela relação entre o avanço linear da esteira e a velocidade de rotação do anel:
Deslocamento linear do feixe por volta (passo) = Velocidade de transporte (m/min) ÷ Velocidade do anel (RPM)
Percentagem de sobreposição do filme = [1 − (Passo ÷ Largura do filme)] × 100%
Exemplo de engenharia
- Velocidade de transporte:
6 m/min - Velocidade do anel:
120 RPM(2.0 rotações/segundo) - Largura do filme:
100 mm(0.10 m)
- Passo por revolução:
6 m/min ÷ 120 RPM = 0.05 m (50 mm)de deslocamento para a frente por revolução do anel. - Sobreposição efetiva:
[1 − (50 mm ÷ 100 mm)] × 100% = 50% Overlap. - Consumo de filme por metro de rolo:
Para um feixe de 120 × 80 mm, o perímetro da seção transversal é:
Perimeter = 2 × (120 mm + 80 mm) = 400 mm (0.4 m)Como o espaçamento é de 50 mm, para enrolar 1 metro de feixe são necessários:1,000 mm ÷ 50 mm = 20 ring revolutions per meterComprimento teórico aplicado do filme por metro linear do feixe:20 turns × 0.4 m/turn = 8.0 linear meters of film(antes de considerar o alongamento por estiramento).
O ajuste da velocidade de transporte através da tela sensível ao toque permite que os operadores alternem entre uma leve proteção contra poeira (sobreposição de 20%) e uma vedação contra umidade de nível marítimo (sobreposição de 70% a 80%) sem precisar recolocar a película.
Lista de verificação para seleção de engenharia
Para determinar o dimensionamento da estrutura do equipamento, as configurações da esteira transportadora e as opções de ferramentas, prepare os seguintes dados de produção:
- Geometria da seção transversal do feixe: Dimensões mínimas e máximas de largura, altura e diagonal do pacote.
- Comprimento do perfil e massa do feixe: Comprimento mínimo e máximo (ex.: 2,000 mm a 7,500 mm) e peso bruto por feixe.
- Sensibilidade de superfície: Acabamento de fábrica, anodização por ataque cáustico, revestimento eletroforético ou acabamento com pintura eletrostática a pó.
- Requisitos de rendimento: Taxa de ciclo exigida em pacotes acabados por hora ou turnos por dia.
- Sistema de camadas protetoras: Embalagem com filme stretch puro ou proteção integrada (embalagem automatizada com papel kraft, intercalação de espuma ou inserções de papelão nas bordas).
- Nível de Automação: Célula semiautomática independente com carregamento pelo operador, ou integração em linha totalmente automatizada com transferências cruzadas motorizadas e leitura de código de barras.
Conformidade Internacional de Segurança e Máquinas
O projeto e a fabricação da embaladora orbital E200 seguem as normas internacionais de segurança industrial:
- EN ISO 12100:2010: Segurança de máquinas — Princípios gerais para projeto, avaliação de riscos e redução de riscos.
- E 415-10: Segurança de máquinas de embalagem — Parte 10: Requisitos gerais e sistemas de embalagem orbital.
- E 60204-1: Segurança de máquinas — Equipamentos elétricos de máquinas, garantindo classificação de proteção IP54, circuitos de controle de baixa tensão e codificação de cores de fiação em conformidade.
- Proteção Perimetral de Máquinas: Barreiras estruturais de malha eletrosoldada envolvem a zona do anel rotativo. As portas de acesso são monitoradas por interruptores de limite de segurança de canal duplo conectados ao circuito principal de parada de emergência (arquitetura Categoria 3 / PL d).
- Descarga pneumática de segurança: Em caso de parada de emergência, a pressão pneumática nos rolos de prensagem vertical é liberada com segurança para evitar riscos de esmagamento durante a extração manual dos feixes.
Perguntas frequentes sobre engenharia
P: O filme stretch pode causar danos ou transferência de cor em acabamentos com pintura eletrostática branca?
A: O filme stretch de LLDPE virgem de alta qualidade não contém plastificantes nem adesivos pegajosos; ele adere exclusivamente a si mesmo por meio de aderência eletrostática e não deixa resíduos na superfície. No entanto, em revestimentos em pó frescos que ainda não curaram completamente, ou durante o transporte em contêineres externos sob altas temperaturas, o contato direto do filme pode causar leve condensação na superfície. Nessas condições, a utilização de uma camada de papel microperfurado ou um tecido não tecido respirável como base é prática comum.
P: Por que um sistema de rolos de prensagem suspensa pneumática dupla é essencial?
A: Conforme o anel gira a até 120 RPM, a película aplica forças de tração tangenciais dinâmicas no feixe. Para feixes de alumínio pequenos ou leves, esse torque rotacional pode levantar, inclinar ou puxar as extrusões para fora do eixo central do rolo. Rolos de pressão superiores pneumáticos sincronizados e rolos laterais ajustáveis mantêm a força de fixação positiva durante todo o ciclo de embalagem.
P: A E200 consegue processar extrusões individuais em vez de feixes de várias peças?
R: Sim, desde que a seção transversal diagonal do perfil seja igual ou superior a 50 mm. Para extrusões longas e simples com baixa rigidez seccional (por exemplo, perfis arquitetônicos finos), reduza a pressão vertical de fixação com rolos para evitar a deflexão do perfil e certifique-se de que as mesas de apoio externas dos rolos tenham o mesmo comprimento da peça.
P: Como a unidade de corte e fixação de filme realiza um corte confiável em filmes finos?
A: O sistema utiliza um cortador de tesoura acionado pneumaticamente combinado com uma garra de fixação mecânica. A garra segura firmemente a ponta do filme antes do corte, garantindo que o filme permaneça preparado para o ciclo de enrolamento subsequente, sem se soltar do carro anelar.
Próximos passos para a engenharia do projeto
- Dimensões do pacote a enviar: Envie seus desenhos de seção transversal de extrusão, faixas de peso dos feixes, comprimentos mínimo/máximo e produção horária desejada para a equipe de engenharia da FHOPE em info@fhopepack.com.
- Análise de layout e interferência: Nosso departamento de design irá gerar um layout de pegada 2D/3D, verificando a folga do envelope do pacote, as alturas de entrada/saída da esteira e os cursos dos rolos de prensagem.
- Proposta Técnica e Orçamento: Receba uma proposta completa, incluindo simulações de tempo de ciclo, padrões de esquemas elétricos, planos de intertravamento de segurança e orçamentos comerciais em até 2 dias úteis.
Recursos técnicos relacionados
- Envolvedora Horizontal de Filme Stretch E200 — Especificações Técnicas do Produto
- Máquina de embalagem de papel com perfil de alumínio e sistemas de intercalação de superfície
- Máquina de embrulhar horizontalmente em alumínio com alimentador espaçador
- Máquina horizontal totalmente automática para embalagem de barras e perfis de alumínio
Padrões e citações bibliográficas
- ISO 12100:2010 — Segurança de máquinas: conceitos básicos, princípios gerais de projeto.
- Norma Europeia EN 415-10 — Segurança de Máquinas de Embalagem: Sistemas de Embalagem Modulares.
- IEC / EN 60204-1 — Equipamentos Elétricos de Máquinas Industriais.
- Conselho de Extrusores de Alumínio (AEC) — Diretrizes de Proteção de Superfície e Manuseio para Extrusões Arquitetônicas.
Classificação do documento: Documento técnico e guia de seleção de equipamentos . Status da revisão de engenharia: Validado para sistemas de produção industrial.