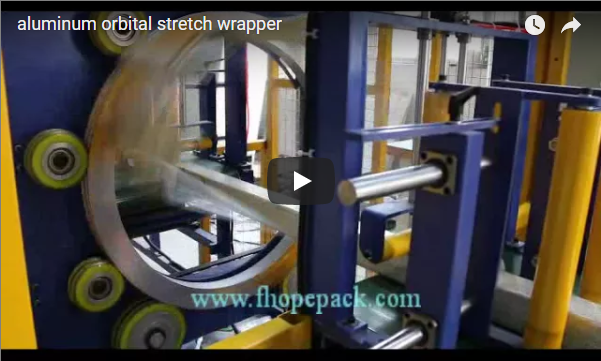
Resumo executivo: Uma máquina de enrolamento de barras utiliza um anel rotativo orbital que gira em torno de uma peça de trabalho linear e não rotativa. Nossa enroladora orbital de pequeno porte S200 processa barras individuais e feixes rígidos leves com seção transversal de 10 mm a 200 mm (medida na diagonal), comprimento mínimo de 300 mm e peso unitário de até 100 kg. Ela opera com velocidade do anel ajustável de 20 a 120 RPM e velocidades de transporte de 4 a 12 m/min, alimentada por um sistema de acionamento de 2.1 kW. Feixes com seção transversal superior a 200 mm ou comprimento de até 10 m são transferidos para a plataforma de enrolamento de barras de alta resistência, que opera a 30–60 RPM com potência instalada de 6.5–6.8 kW. A distribuição do filme espiral segue rigorosamente a relação cinemática: Passo (mm) = Largura do Filme (mm) × (1 − Sobreposição %).
Conteúdo
- Duas máquinas, uma decisão
- Por que a barra nunca gira?
- Apresentação de filme: o método dos três números
- Comprimento e ponte transportadora
- Centralizar a barra e ajustar a tensão.
- Filmes e materiais de embalagem
- Controles e automação
- Segurança e padrões
- Lista de verificação para seleção de uma máquina de enrolar barras
- Perguntas frequentes sobre engenharia
- Próxima etapa
- Leitura relacionada
- Fontes
Duas máquinas, uma decisão
Na FHOPE, a embalagem de barras utiliza máquinas de embalagem orbital horizontal do tipo anel. A seleção da plataforma de máquina correta depende de três parâmetros físicos principais: a dimensão máxima da seção transversal (diagonal externa), o comprimento total da barra e a massa unitária total.
A embaladora orbital padrão S200 de pequeno porte processa barras de precisão individuais, extrusões de alumínio, tubos de cobre e perfis leves. A peça de trabalho se desloca horizontalmente ao longo de uma esteira de rolos motorizada na entrada, passa por um carro giratório de anéis de alumínio de alta velocidade que deposita o filme stretch em espiral contínua e é transferida perfeitamente para a mesa de saída.
Para feixes industriais, barras de aço estrutural e conjuntos longos de vergalhões, a Máquina de Enrolamento de Barras oferece a estrutura robusta, os leitos de rolos reforçados e a capacidade de trabalhar com dois materiais, necessários para cargas maciças.
| Parâmetro de engenharia | Envolvedor Orbital Pequeno S200 | Máquina de enrolamento de hastes para serviço pesado |
|---|---|---|
| Envoltório da seção transversal (OD / Diagonal) | 10 – 200 mm | 200–500 mm (Armações personalizadas até 2000 mm) |
| Faixa de comprimento da peça de trabalho | 300 mm a 6000 mm | 2000 mm a 10000 mm (Extensível) |
| Capacidade máxima de carga útil | 10–100 kg (Banco padrão) | 100–4000 kg (Estrutura reforçada) |
| Velocidade de rotação do anel | 20–120 RPM (modulado por VFD) | 30–60 RPM (Anel de engrenagem reforçado) |
| Transmitindo Velocidade Linear | 4–12m/min | 2–12m/min |
| Potência de acionamento instalada | Aproximadamente 2.1 kW | 6.5–6.8 kW |
| Materiais de embalagem compatíveis | Filme extensível de LLDPE (largura de 120–200 mm) | Filme extensível de LLDPE, filme de PE, papel anticorrosivo VCI, correia de malha tecida |
| Mecanismo de fixação da peça de trabalho | Rolos pneumáticos de estabilização suspensa | Grampos duplos de alta resistência + roletes em V |
Nota: A plataforma da máquina de enrolamento de hastes para serviço pesado utiliza estruturas de engenharia modulares. Enquanto as configurações de guia padrão abrangem feixes com diâmetro externo de até 500 mm, as linhas de produção personalizadas acomodam pacotes com diâmetro externo de até 2000 mm e massa de feixe de até 4000 kg. Confirme os limites máximos de diagonal do pacote e de deflexão do feixe durante a fase de engenharia da proposta.
Para produção contínua de alto volume, a Envolvedora Horizontal de Filme Stretch E200 totalmente automatizada integra um braço de fixação pneumático-mecânico automático, sistema de corte com lâmina aquecida/cisalhamento e sensores ópticos de material para operação ininterrupta em linha.
Por que a barra nunca gira?
Em ambas as variantes de embalagem orbital, o produto permanece em translação puramente linear: a barra avança longitudinalmente sobre esteiras de rolos enquanto o anel de embalagem gira em torno dela no plano vertical.
Para peças longas, esbeltas ou não axissimétricas, essa configuração cinemática é essencial:
- Eliminação do Chicote DinâmicoA rotação em alta velocidade de uma barra de aço brilhante ou extrusão de alumínio delgada com 6000 mm de diâmetro em torno do seu próprio eixo central induz severa vibração centrífuga, deflexão por flexão e perda de equilíbrio.
- Proteção da superfícieA passagem sem rotação elimina o atrito, a torção e o desgaste que os mandris rotativos ou rolos giratórios causam em superfícies polidas, anodizadas ou retificadas.
- Distribuição de tensão simétricaPosicionar o produto precisamente ao longo do centro geométrico do anel garante que a tensão da película do carro atue uniformemente em todo o perímetro, impedindo que o produto se desloque, gire ou salte da linha central do rolo.
Apresentação de filme: o método dos três números
Enrolamento do tom (P) representa a distância linear que o produto percorre ao longo da esteira durante uma revolução completa (360°) do anel orbital. O passo correto determina a força de contenção, a vedação contra umidade e a eficiência do consumo:
Pitch (mm) = Film Width (mm) × [1 - (Overlap % ÷ 100)]A sincronização do avanço linear da esteira com a velocidade angular do anel requer paridade dimensional:
Pitch (mm) = [Conveyor Speed (m/min) × 1000] ÷ Ring Speed (RPM)A partir dessas equações fundamentais, a operação do wrapper é ajustada em três etapas:
- Calcular a inclinação alvoPara um rolo de filme padrão de 200 mm de largura aplicado com uma taxa de sobreposição de 50%, o espaçamento alvo é:
200 × (1 - 0.50) = 100 mm. - Ajustar as frequências de acionamento do inversorUm passo de 100 mm requer uma relação de 10:1 entre a velocidade linear da esteira (em mm/min) e a velocidade de rotação do anel (em RPM). Ajustar a esteira para 6 m/min (6000 mm/min) requer uma velocidade do anel de
6000 ÷ 100 = 60 RPMNa velocidade máxima de 12 m/min do S200, o anel acelera até 120 RPM por meio do controle sincronizado do inversor. - Calcular o tempo do ciclo de embalagem pura:
Wrapping Time (s) = [Workpiece Length (m) ÷ Conveyor Speed (m/min)] × 60Uma barra acabada de 6 m passa pelo anel de enrolamento em 60 segundos a 6 m/min e em apenas 30 segundos a 12 m/min. O tempo total do ciclo da máquina inclui o tempo de entrada, o tempo de debounce do sensor e o tempo de indexação da saída.
O ajuste da sobreposição controla o custo unitário da embalagem. Aumentar a sobreposição de 30% para 75% dobra o consumo de filme por metro linear, ao mesmo tempo que proporciona resistência estrutural para feixes de varetas soltas. Recomenda-se definir a sobreposição abaixo de 20% apenas para capas protetoras contra poeira ou para movimentação temporária em armazéns.
Comprimento e ponte transportadora
Uma barra rígida deve preencher a abertura mecânica entre as esteiras de entrada e saída, atravessando o plano de rotação do anel. Essa abertura estabelece o comprimento mínimo absoluto do produto.
Minimum Product Length ≥ Inter-Roller Throat Gap + (2 × Minimum Support Margin)- Plataforma compacta S200Projetado com transportadores de rolos motorizados de entrada e saída em balanço e acoplados (comprimento padrão de 2000 mm cada). A folga da garganta do anel central é minimizada para permitir barras rígidas. tão curto quanto 300 mm passar com segurança do rolo motriz para o rolo receptor sem cair na estrutura anelar.
- Plataforma em linha E200Incorpora portões de segurança automatizados e mecanismos de fixação, exigindo um comprimento mínimo da embalagem de 1000 mm.
- Plataforma de enrolamento de varasConstruída com leitos de rolos de aço estrutural reforçado, capazes de movimentar feixes de aço de 2000 mm a 10000 mm. Os rolos acionados possuem revestimentos de poliuretano de alta dureza ou borracha vulcanizada para aderir a superfícies de barras de aço lisas ou oleosas.
Para produtos com comprimento inferior à abertura da garganta, devem ser especificadas vigas de deslocamento pneumáticas ou placas de transferência auxiliares. Para barras com mais de 6000 mm, são adicionadas extensões modulares de esteira transportadora, motorizadas ou não, para evitar a queda da extremidade.
Centralizar a barra e ajustar a tensão.
A aplicação uniforme do filme depende de manter a peça de trabalho ao longo do eixo neutro do anel orbital.
Centering Clearance Margin: D_ring_throat ≥ √(W² + H²) + 2 × C_dynamicOnde W e H são a largura e a altura da seção transversal do feixe, e C_dynamic É necessário um espaço livre dinâmico (mínimo de 50 mm) para evitar que o carro de filme giratório colida com os cantos do produto.
- Posicionamento vertical e lateralA S200 utiliza um mecanismo de centralização de altura ajustável e roletes guia laterais ajustáveis para suportar diferentes perfis de feixes. Em enroladoras de hastes pesadas, uma mesa elevatória motorizada tipo tesoura ou uma mesa de roletes em V sincronizada centralizam automaticamente feixes hexagonais, redondos ou quadrados.
- Fixação dinâmica de retençãoAo envolver uma barra leve de 10 mm, a tração tangencial do filme (tipicamente de 30 a 70 N) pode levantar e oscilar violentamente a peça. A S200 incorpora rolos de pressão pneumáticos suspensos ajustáveis tanto na entrada quanto na saída. Essas rodas revestidas de poliuretano prendem a barra firmemente contra os rolos da esteira transportadora, suprimindo a vibração e eliminando obstruções na linha.
- Frenagem por fricção e tensão do filmeO carro rotativo para filme possui um tensionador mecânico de placa de fricção com freio calibrado por mola. Isso permite que os operadores trabalhem com alta tensão de estiramento em feixes de aço pesados sem romper o filme ou comprimir perfis finos de alumínio de parede oca.
Filmes e materiais de embalagem
A S200 opera principalmente com bobinas de filme stretch de LLDPE fundido ou soprado:
- Largura do rolo: 120–200mm
- Diâmetro externo máximo: 150–200mm
- Diâmetro do núcleoNúcleo interno padrão de 50 mm (2.0 polegadas) (adaptadores de 76 mm / 3.0 polegadas disponíveis)
- Espessura do filme: 20–35 µm
A máquina industrial de enrolamento de hastes possui carros de anel duplo ou de anel único reforçado, capazes de aplicar múltiplos materiais de embalagem em uma única passagem:
- Filme Stretch LLDPEProporciona uma vedação externa hermética e resistente à umidade, com alta recuperação elástica.
- Papel VCI (Inibidor de Corrosão por Vapor)Aplicado diretamente contra aço carbono nu, hastes cromadas ou barras de liga polidas para passivar a superfície do metal e prevenir a oxidação durante o transporte marítimo.
- Correia de malha tecida em HDPEAplicado como um revestimento externo durável para resistir à abrasão e aos danos por impacto causados por cabos de aço, correntes e garfos de empilhadeiras durante o manuseio.
Controles e automação
O S200 é controlado por um sistema PLC industrial combinado com uma interface HMI touchscreen para o operador:
- Sensoriamento de posição ópticaCélulas fotoelétricas retrorrefletivas ou de feixe passante detectam a borda de ataque da barra que se aproxima, acionando a aceleração do anel, a fixação do filme e a sequência de transporte. Um segundo sensor identifica a borda de fuga para iniciar o reforço pós-enrolamento e as paradas do ciclo.
- Regulação do inversor de frequênciaOs inversores de frequência (VFD) controlam tanto o motor de acionamento anular quanto os motores da esteira transportadora, proporcionando aceleração e desaceleração independentes em curva S para eliminar o choque mecânico nas correias de transmissão.
- Interfaceamento de AutomaçãoO painel elétrico inclui contatos secos e limpos e pontos de integração Profinet/EtherNet/IP para sincronização com serras a frio, mesas de resfriamento ou estações automatizadas de empilhamento e agrupamento. Um braço mecânico pneumático opcional proporciona fixação automática do filme e corte com fio quente.
Segurança e padrões
Os anéis rotativos apresentam pontos de risco mecânico extremo, envolvendo zonas de alta inércia, pontos de cisalhamento e potencial emaranhamento de materiais.
- Proteção mecânicaO S200 é protegido por uma malha de aço soldada de alta resistência que circunda o anel de controle, impedindo que os membros do operador entrem no plano de rotação.
- Conformidade com as normas harmonizadasPara exportação para os mercados europeu e internacional, a avaliação de riscos dos equipamentos, o projeto de segurança funcional e o comissionamento devem estar em conformidade com:
- ISO 12100:2010Segurança de máquinas — Princípios gerais de projeto — Avaliação e redução de riscos.
- PT 415-6: 2013Segurança das máquinas de embalagem — Parte 6: Máquinas de embalagem de paletes e produtos.
- EN-60204 1Equipamentos elétricos de máquinas industriais.
- ISO-13849 1Componentes de sistemas de controle relacionados à segurança (com circuitos de parada de emergência de canal duplo e interruptores de porta de proteção intertravados para atingir a segurança funcional de Categoria 3 / PLd).
- Estabilidade de conduçãoRodas de apoio e guia de poliuretano de alta resistência ao desgaste, com anéis de liga balanceados dinamicamente, evitam o descarrilamento do carro mesmo em desacelerações de parada de emergência (parada E).
Lista de verificação para seleção de uma máquina de enrolar barras
Para confirmar o dimensionamento da máquina e calcular os tempos de ciclo para sua instalação, compile os seguintes parâmetros operacionais:
- Envelope de Seção MáximaLargura × Altura ou diâmetro externo do feixe ao longo dos cantos diagonais mais distantes (
√(W² + H²)). - Limites de comprimento da peça de trabalhoComprimento mínimo (deve preencher a folga de 300 mm da garganta) e comprimento máximo (para determinar os comprimentos de extensão do transportador).
- Gama de pesosPeso mínimo de uma única barra e carga máxima do pacote (kg/m e massa total do pacote).
- Saída AlvoNúmero de barras ou feixes por hora (usado para avaliar as velocidades necessárias da esteira transportadora e a rotação do anel).
- Sensibilidade da superfície da peça de trabalhoAcabamento polido, pintado, trefilado ou serrado (determina o tipo de revestimento do rolo: aço, borracha ou poliuretano).
- Requisitos de material de embalagemFilme extensível apenas, papel inibidor de ferrugem VCI ou correia composta tecida.
- Layout de linhaUnidade de alimentação manual semiautomática independente ou embaladora em linha totalmente integrada com alimentação, corte e limpeza automáticos do filme.
Perguntas frequentes sobre engenharia
P: Qual é a menor seção transversal e o menor comprimento absolutos de uma barra que a S200 consegue enrolar com segurança? R: O limite físico inferior é de 10 mm de diâmetro/espessura e 300 mm de comprimento. Peças com menos de 300 mm de comprimento não conseguem transpor o vão entre as esteiras de rolos de entrada e saída sem placas de ponte personalizadas.
P: Como eliminar as folgas na fita espiral nas extremidades da barra? R: Configure o parâmetro "Contagem de Reforço da Fita Espiral" no CLP para 2 ou 3 rotações. A alimentação da esteira para por 1 a 2 segundos enquanto o anel gira nas bordas dianteira e traseira, garantindo uma vedação completa contra umidade em múltiplas camadas.
P: O que causa a vibração ou o salto de barras finas de aço redondas dentro do anel de embalagem? R: O desequilíbrio dinâmico ocorre quando os rolos pneumáticos de fixação superiores estão sem pressão ou desalinhados. Barras finas (10–20 mm) têm baixo módulo de seção transversal e sofrem deflexão sob a força tangencial de 30–70 N exercida pelo carro de filme. A pressão de fixação deve ser ajustada entre 0.2 e 0.4 MPa para manter a barra plana contra os rolos da esteira transportadora.
P: Qual é o ciclo de manutenção das rodas motrizes de fricção anulares? R: As rodas motrizes e as rodas guia de fricção de poliuretano devem ser inspecionadas visualmente a cada 500 horas de operação para verificar a presença de vitrificação ou incrustação de partículas. Em operação em dois turnos, a substituição é normalmente programada a cada 6000 a 8000 horas, dependendo dos perfis de aceleração dos anéis e da rotação de operação.
P: Quando uma linha de embalagem deve fazer a transição da S200 para a plataforma de enrolamento de hastes reforçadas? R: A transição ocorre quando as seções transversais dos feixes excedem 200 mm, os comprimentos dos feixes excedem 6000 mm, os pesos unitários excedem 100 kg ou quando a embalagem primária requer camadas protetoras pesadas, como papel VCI ou cintas de malha.
Próxima etapa
Envie suas necessidades de embalagem para nossa equipe de engenharia de máquinas:
- Envie seu layout e especificações.Envie os desenhos da seção transversal das barras, as faixas de comprimento, os pesos dos feixes, as metas de ciclo por hora e os materiais de embalagem preferidos para info@fhopepack.com.
- Análise de engenharia e dimensionamento (em até 48 horas)Receba uma proposta técnica completa, incluindo a confirmação das dimensões da máquina, desenhos do layout da esteira transportadora, tabelas de espaçamento de sobreposição calculado e requisitos de utilidades.
- Teste de aceitação de fábrica (FAT)Envie amostras dos pacotes de barras para o nosso laboratório de testes para verificação da embalagem, medição da taxa de alongamento e testes de movimento em alta velocidade antes do envio do equipamento.
Leitura relacionada
- Soluções de embalagem orbital horizontal semiautomática
- Máquinas automáticas de embalagem horizontal de alta velocidade com filme stretch
- Sistemas de embalagem orbital projetados sob medida
- Sistemas de Enrolamento Orbital de Hastes e Enrolamento de Barras: Guia de Engenharia Abrangente
- Equipamento automático de alta capacidade para enrolamento de barras de aço
Fontes
- Especificações técnicas e matrizes de layout do S200: Documentação técnica da embaladora orbital horizontal semiautomática FHOPE S200
- Dados automatizados de dimensionamento e fornecimento de filmes em linha: Especificações da Envolvedora Horizontal Automática E200
- Manuseio de fardos pesados e especificações de materiais: Série de máquinas de enrolamento de hastes para serviço pesado FHOPE
- Conformidade de segurança internacional: ISO 12100:2010 Segurança de Máquinas — Avaliação de Riscos e EN 415-6 Requisitos de segurança para máquinas de embalagem