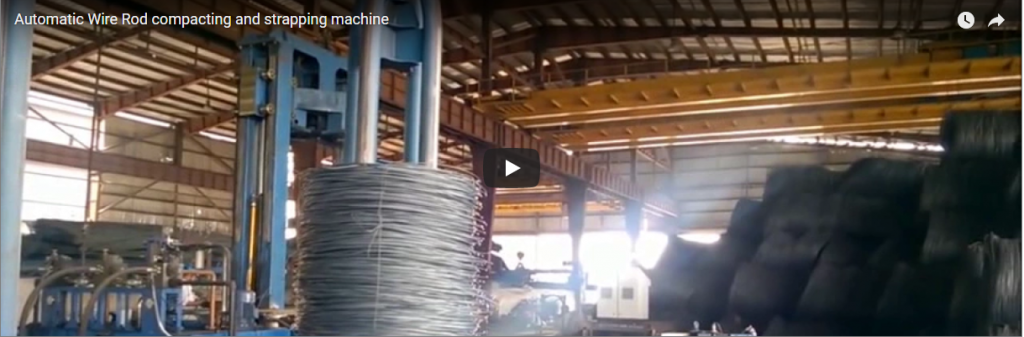
Streszczenie: W wysokowydajnych zakładach produkujących drut stalowy, decentralizacja procesu wykańczania na wiele równoległych linii do spinania zapewnia większą niezawodność operacyjną i mniejsze tarcie logistyczne niż w przypadku pojedynczego, scentralizowanego systemu. Zwoje drutu stalowego przemieszczają się po dedykowanych przenośnikach rolkowych, przechodząc przez zautomatyzowane stanowiska spinania, które ściskają i promieniowo spinają każdy zwój przed jego przesunięciem do etapu rozładunku. Ponieważ nowoczesne ciągarnie drutu wykorzystują klastry szybkich ciągarek, przydzielenie jednej zautomatyzowanej linii do spinania do obsługi każdej grupy produkcyjnej eliminuje wąskie gardła w całym zakładzie i zapewnia ciągłość pracy.
Spis treści
- Jak przebiegają linie: układ i kolejność stacji
- Dlaczego tak wiele krótkich linii
- Ile linii
- Co ustawiamy na roślinę
- Lista kontrolna wyboru
- Bezpieczeństwo
- Często zadawane pytania dotyczące inżynierii
- Następny krok
- Powiązane czytanie
- Źródła
Jak przebiegają linie: układ i kolejność stacji
Równoległy układ linii rozdziela ciężkie zwoje drutu na kompaktowe, dedykowane tory transportowe, biegnące obok konkretnych bloków ciągnących. Każda zautomatyzowana linia realizuje czteroetapową sekwencję pakowania, która ma na celu wyeliminowanie ręcznej ingerencji i ochronę integralności powierzchni drutu:
| Etap procesu | Sprzęt i sekwencja ruchu | Specyfikacja techniczna |
|---|---|---|
| 1. Podajnik i bufor | Zwoje drutu są przenoszone bezpośrednio z karuzel rozdzielczych maszyny ciągnącej na linię produkcyjną. | Buforuje przerywaną wydajność młyna; obsługuje kręgi o masie od 30 kg do 6,500 kg+ [dane producenta]. |
| 2. Transport napędzany | Przenośniki rolkowe napędzane silnikiem transportują zwoje osiowo do osłony taśmy. | Powierzchnie styku pokryte są powłoką poliuretanową (PU) o wysokiej trwałości, zapobiegającą zarysowaniom przewodów ocynkowanych i błyszczących [ocena producenta]. |
| 3. Automatyczne taśmowanie | Zsuwnie taśmy indeksującej przepuszczają taśmę przez oczko cewki (opasanie obwodowe/promieniowe) pod napięciem. | Pojedyncze wiązanie taśmą trwa ≤35 s/cykl [dane producenta]; indeksowaniem i sekwencjami wiązania wielu taśm steruje sterownik PLC Siemens S7. |
| 4. Wyjście i przygotowanie | Zapakowane zwoje są przesuwane na przenośniki wyładowcze, gdzie następuje automatyczne etykietowanie, ważenie lub odbiór za pomocą wózka widłowego. | Integracja w linii z precyzyjnymi ogniwami wagowymi (rozdzielczość 1/3000) i automatycznymi drukarkami etykiet termotransferowych [ocena producenta]. |
Dlaczego tak wiele krótkich linii
- Krótkie trasy. Każda linia znajduje się bezpośrednio obok przypisanej jej grupy maszyn do ciągnienia drutu, co minimalizuje konieczność transportu dźwigiem, wewnętrznego ruchu wózków widłowych i zatorów na podłodze.
- Brak pojedynczego wąskiego gardła. Ponieważ linie działają niezależnie, konserwacja, przeładunek zwojów taśmy lub przestoje mechaniczne na jednej stacji taśmującej nie zakłócają pracy reszty zakładu.
- Wspólny projekt. Wszystkie linie równoległe wykorzystują identyczne napędy mechaniczne, siłowniki pneumatyczne, podzespoły odporne na zużycie i zespoły głowic mocujących, co pozwala na drastyczne zmniejszenie zapasów części zamiennych.
- Wzrost krok po kroku. Nakłady inwestycyjne rosną wraz z rozbudową zakładu; dodatkowe modułowe linie do taśmowania można instalować sekwencyjnie w miarę uruchamiania nowych maszyn ciągnących.
- Możliwość przenoszenia dużych obciążeń. Standardowe moduły mieszczą przemysłowe zwoje drutu o średnicy zewnętrznej (OD) 500–1500 mm, średnicy wewnętrznej (ID) 300/508/610 mm i szerokości osiowej 20–500 mm [dane producenta] (kompatybilne ze zwojami głównymi do 4,000 kg zarządzanymi przez towarzyszące systemy obsługi [dane producenta]).
Ile linii
Łączną liczbę wymaganych linii pakujących określa się, porównując łączną przepustowość zakładu ciągnienia drutu z cyklem operacyjnym pojedynczej linii do taśmowania.
Przykład praktyczny (ilustrujący).
| Pozycja | Wartość: |
|---|---|
| Wydajność zakładu (ilustracyjna) | 600 cewek na godzinę |
| Jedna lina mocująca (ilustracyjna) | 80 cewek na godzinę |
| Potrzebne linie: 600 ÷ 80 | 7.5, czyli 8 linii |
| Cewek na linię przy 8 liniach, 600 ÷ 8 | 75 cewek na godzinę |
| Waga cewki (ilustracyjna) | 1,000 kg |
| Tony na linię, 75 × 1,000 kg | 75 ton na godzinę |
Uwaga inżynierska dotycząca szybkości cykli: Podczas gdy pojedyncza automatyczna głowica spinająca wykonuje jeden cykl spinania taśmą w ≤35 sekund [wg producenta], wydajność operacyjna pełnej linii wynosi zazwyczaj od 20 do 40 zwojów na godzinę na linię, w zależności od liczby taśm nałożonych na zwój (np. 2, 3 lub 4 opaski promieniowe), czasu obrotu zwoju oraz automatyzacji podawania [wg producenta]. Powyższa przykładowa szybkość 80 zwojów na godzinę odzwierciedla dedykowane konfiguracje z pojedynczym pasem lub operacje tandemowe z dwiema głowicami.
Co ustawiamy na roślinę
Każda linia jest dostosowana do granic układu zakładu, wymagań dotyczących powierzchni metalurgicznej i metod obsługi logistycznej:
| Oprawa | Zależy od | Zakres konfiguracji fabrycznej |
|---|---|---|
| Paski na cewkę | Waga zwoju, dynamika obsługi i transport eksportowy | 2, 3 lub 4 pasy radialne przechodzące przez oczko cewki; programowane za pomocą 12–15-calowego ekranu dotykowego HMI. |
| Pasek materiału | Wytrzymałość drutu na rozciąganie i obciążenia udarowe podczas transportu | Wytrzymała taśma PET (sprawność połączenia tarciowego ≈75%–80%) lub taśma stalowa o wysokiej wytrzymałości (połączenie karbowane lub bezuszczelkowe). |
| Typ przenośnika | Średnica zewnętrzna i wewnętrzna cewki, szerokość powierzchni czołowej i układ podłoża | Rolki stalowe pokryte poliuretanem (PU), łoża rolkowe w kształcie litery V do poziomych cewek oczkowych lub płaskie przenośniki płytkowe. |
| Liczba wierszy | Całkowity tonaż młyna i układ komór ciągnących | Skalowane na podstawie wydajności zakładu i klastrowania maszyn do rysowania w celu optymalizacji ścieżek na podłodze. |
Lista kontrolna wyboru
Przed sfinalizowaniem projektowania linii należy upewnić się, że określono następujące parametry operacyjne:
- Wymiary fizyczne cewki: minimalna i maksymalna średnica zewnętrzna (OD), średnica wewnętrzna (ID) i szerokość czołowa (mm).
- Masa zwoju: Zakres masy netto i brutto (kg na zwój).
- Wymagana liczba pasków na cewkę: 2, 3 lub 4 pasy promieniowe przechodzące przez rdzeń.
- Szczytowa wydajność zakładu: liczba kręgów na godzinę i całkowita liczba ton metrycznych na zmianę.
- Przydział maszyn: Liczba maszyn ciągnących zasilających każdą grupę taśmującą.
- Układ piętra i obudowa: dostępna długość piętra, prześwit sufitu podwieszanego i sposób podawania.
- Specyfikacja paska: pasek poliestrowy (PET) a pasek ze stali o wysokiej wytrzymałości na rozciąganie (szerokość i grubość paska).
- Warunki otoczenia: Standardowe środowisko zakładu (-10 °C do +45 °C) [ocena producenta].
Bezpieczeństwo
Systemy pakowania przewodów wysokiego napięcia uwzględniają kompleksowe środki redukcji ryzyka zgodne z normami międzynarodowymi:
- Prześwit głowicy mocującej: Podczas ruchu głowic mocujących i podajników taśmy indeksującej personel musi utrzymywać czyste granice na zewnątrz osłony zabezpieczającej maszynę.
- Izolacja przenośnika na żywo: Operatorzy nie mogą nigdy wchodzić na przenośniki rolkowe z napędem silnikowym; należy korzystać z przejść i kładek.
- Blokada/Tagout (LOTO): Przed usunięciem blokad w torach taśmy, serwisowaniem głowic taśmujących lub ponownym załadowaniem cewek taśmy należy w pełni wykonać protokoły izolacji energetycznej (wyładowanie elektryczne i pneumatyczne).
- Zgodność ze standardem: Zaprojektowano i zbudowano zgodnie z normą CE ISO 12100: 2010 (Bezpieczeństwo maszyn — Ogólne zasady projektowania — Ocena ryzyka i ograniczanie ryzyka) i EN 415-10: 2014 (Bezpieczeństwo maszyn pakujących — Wymagania ogólne).
Często zadawane pytania dotyczące inżynierii
P: Dlaczego wiele krótkich linii zamiast jednego scentralizowanego węzła pakowania? O: Wiele krótkich linii umieszcza stanowisko pakowania bezpośrednio przy gniazdach maszyn ciągnących. Eliminuje to transport zwojów na duże odległości, zapobiega zatrzymaniu całej papierni przez pojedynczą maszynę i umożliwia modułową rozbudowę wraz ze wzrostem wydajności zakładu.
P: Ile linii do spinania potrzebuje nasza instalacja? O: Podziel szczytową wydajność godzinową instalacji przez moc netto pojedynczej linii do spinania (zaokrągloną w górę do najbliższej liczby całkowitej). W powyższym przykładzie, 600 zwojów/godzinę podzielone przez 80 zwojów/godzinę wymaga 8 równoległych linii, z których każda obsługuje 75 zwojów/godzinę.
P: Czy powinniśmy wybrać taśmę PET czy stalową? O: Taśma PET o wysokiej wytrzymałości jest szeroko stosowana do zwojów drutu ze względu na stałe napięcie, elastyczną amortyzację podczas transportu i niższe koszty materiałów eksploatacyjnych. Taśma stalowa jest wybierana do wyjątkowo ciężkich zwojów drutu, produktów o ostrych krawędziach lub do pracy w ekstremalnie wysokich temperaturach poza linią wyżarzania.
P: Czy można dodać dodatkowe linie do spinania po uruchomieniu? O: Tak. Ponieważ każda linia równoległa działa jako niezależna wyspa automatyki, współdzieląca standardową architekturę elektryczną i mechaniczną, nowe linie można integrować bez przerywania aktywnych linii.
P: Czy wszystkie linie równoległe korzystają z tych samych części zamiennych? O: Tak. Wszystkie linie wykorzystują zunifikowane napędy mechaniczne, rolki poliuretanowe, wózki dozujące taśmę, komponenty głowicy spinającej oraz logikę PLC firmy Siemens, co minimalizuje koszty magazynowania.
P: Jakie normy bezpieczeństwa maszyn regulują ten sprzęt? O: W przypadku rynku CE i rynków międzynarodowych projekt jest zgodny z normą ISO 12100:2010 dotyczącą redukcji ryzyka mechanicznego oraz normą EN 415-10:2014 dotyczącą bezpieczeństwa maszyn pakujących.
Następny krok
Nasz zespół inżynierów aplikacji zapewnia integrację układu niestandardowego i modelowanie przepustowości w trzech bezpośrednich krokach:
- Prześlij swój rysunek układu w tym wymiary cewki (średnica zewnętrzna/średnica wewnętrzna/szerokość/waga), szczytowa wydajność instalacji i aktualne rysunki fabryczne info@fhopepack.com.
- Otrzymaj formalną propozycję techniczną w ciągu 48 godzin, wraz z obliczeniami czasu cyklu, modelami powierzchni i arkuszami danych maszyn.
- Zarezerwuj badanie terenu pod prace inżynieryjne z naszymi specjalistami w celu sprawdzenia odstępów liniowych, punktów integracji ciągarni i logistyki podawania.
Powiązane czytanie
- Linia do owijania, odwracania i układania w stosy kręgów drutu stalowego
- Maszyna do wiązania drutem prętów zbrojeniowych i prętów
- Pełna maszyna owijająca małe zwoje
- Maszyna do pakowania cewek
Źródła
- Automatyczna linia pakująca zwoje drutu — Specyfikacje techniczne FHOPEpack
- Maszyna do owijania dużych cewek drutu serii FPW-600 — Dane integracji systemów
- Model obliczania przepustowości zakładu — przykład ilustrujący planowanie wydajności
- ISO12100:2010: Bezpieczeństwo maszyn — Ogólne zasady projektowania — Ocena ryzyka i ograniczanie ryzyka
- EN 415-10: 2014: Bezpieczeństwo maszyn pakujących — Część 10: Wymagania ogólne
- Oficjalny protokół oferty „pod klucz” (standardowy 48-godzinny okres odpowiedzi SLA)
Ostatnia aktualizacja: 2026-10-29
Ostatnia aktualizacja: 2026-10-29