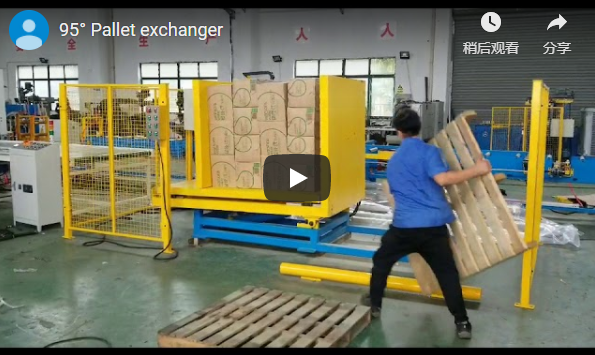
Kluczowe parametry tego urządzenia kryją w sobie logikę projektową, którą warto dokładnie przeanalizować. W nowoczesnych inteligentnych fabrykach i ekosystemach logistyki przemysłowej, wypełnienie fizycznej luki między „statycznym magazynowaniem o wysokiej gęstości” a „dynamicznym przetwarzaniem/wysyłką o wysokiej częstotliwości” ma kluczowe znaczenie dla określenia ogólnego wskaźnika OEE (całkowitej efektywności sprzętu) całego zakładu. Niniejszy artykuł przedstawia szczegółową analizę techniczną płynnego mechanizmu koordynacji między systemem automatycznej wymiany palet (APC) a systemem automatycznego magazynowania i pobierania (AS/RS) z perspektywy sterowania, sprzężenia mechanicznego i interakcji danych.
Krok 1: Zasada działania i architektura techniczna
Sercem tego systemu jest dwustanowiskowy stół roboczy z wymianą hydrauliczną/serwo , szybki moduł pobierania wahadłowego oraz centralna centrala sterująca PLC . System zapewnia nieprzerwany przepływ materiałów poprzez separację online oraz szybką i precyzyjną wymianę między paletami materiałowymi (obieg wewnętrzny) a paletami wysyłkowymi (transfer zewnętrzny)”.
Gdy układnica AS/RS dostarcza załadowaną paletę do stanowiska sprzęgowego, LiDAR i czujniki zbliżeniowe systemu APC kończą weryfikację bezpieczeństwa. Aktywowany zostaje mechanizm push-pull lub zmieniacz obrotowy, który w ciągu 15 sekund wykonuje odłączenie, przesunięcie, podniesienie i rekonfigurację palety o dużej wytrzymałości, precyzyjnie przenosząc materiały na paletę procesową wymaganą przez linię produkcyjną. Cały proces opiera się na sztywnym pozycjonowaniu sworznia odniesienia i sterowaniu serwomechanizmami w pętli zamkniętej, co eliminuje wtórne uderzenia i wąskie gardła wydajności typowe dla ręcznej wymiany palet.
Krok 2: Podział podstawowych parametrów (dokładność / prędkość / ładowność)
Aby sprostać rygorystycznym wymaganiom zastosowań przemysłowych, wymagających dużej wytrzymałości i wysokiej częstotliwości, sztywność dynamiczna i kontrola ruchu systemu zostały zoptymalizowane do granic możliwości:
- Nominalna ładowność: Standardowa konfiguracja obsługuje obciążenia do 1,200 kg, a wersje niestandardowe o większej wytrzymałości obsługują obciążenia do 2,500 kg, spełniając wymagania dotyczące obciążenia dużych komponentów lotniczych, części samochodowych i ciężkich form.
- Powtarzalność: Dzięki zastosowaniu absolutnych silników serwo połączonych z precyzyjnymi, szlifowanymi śrubami kulowymi, powtarzalność mechaniczna osi X/Y systemu sięga $\pm 0.05 \text{ mm}$, co gwarantuje idealne wyrównanie podczas współpracy z centrami obróbczymi.
- Czas cyklu pojedynczej zmiany: W warunkach pełnego obciążenia znamionowego, kompletny cykl „zaciskania-podnoszenia-obracania/przesuwania-osadzenia-odblokowania” zajmuje tylko 12 s, co zwiększa wydajność o ponad 40% w porównaniu z tradycyjnymi systemami pneumatycznymi lub napędzanymi łańcuchem.
Krok 3: Specyfikacje interfejsu i metody integracji
Aby osiągnąć niedrogą i niezawodną integrację z popularnymi markami AS/RS, a także systemami MES/WMS, system zapewnia wysoce ujednolicone interfejsy sprzętowe i programowe:
- Interfejsy fizyczne i elektryczne: Wysokość linii przenośnika można regulować modułowo w zakresie od 500 mm do 900 mm, idealnie dostosowując się do przenośników łańcuchowych lub rolkowych. Standardy elektryczne są zgodne z popularnymi przemysłowymi protokołami magistrali polowej, takimi jak Profinet, EtherCAT i Ethernet/IP.
- Komunikacja danych i logika uzgadniania: Do wymiany sygnałów bezpieczeństwa wykorzystywana jest standardowa architektura OPC UA. Fizyczne blokady bezpieczeństwa są ustanawiane między APC a AS/RS za pomocą przewodowych połączeń bezpieczeństwa, uzupełnionych o telegramy TCP/IP do śledzenia identyfikatorów palet (RFID/kody kreskowe). W przypadku wystąpienia anomalii – takiej jak pusta paleta, pełna paleta lub nieprawidłowe ustawienie – system uruchamia mechanizm zatrzymania awaryjnego w ciągu 20 ms, aby odciąć obwody zasilania.
Krok 4: Macierz wyboru porównawczego
W fazie planowania rozwiązania zespół inżynierów przeprowadził międzytechniczną ocenę trzech głównych metod wymiany palet dostępnych na rynku:
| Wymiar ewaluacji | Ten hybrydowy transporter o napędzie serwo/hydraulicznym | Tradycyjny pneumatyczny zmieniacz obrotów | Zmiana ręczna/z pomocą wózka widłowego |
|---|---|---|---|
| Wytrzymała stabilność | Ekstremalnie wysoko (Zacisk hydrauliczny + serwomechanizm podtrzymujący ciśnienie) | Średnia (wahania pneumatyczne powodują drgania) | Słaby (bardzo podatny na czynniki ludzkie) |
| Elastyczność i kompatybilność | Silny (Programowalna regulacja skoku, obsługa palet o wielu specyfikacjach) | Słaby (zwykle ograniczony do jednej specyfikacji) | Mocny (całkowicie zależny od ręcznej regulacji) |
| Wpływ na materiał | $\le 0.1 \text{ G}$ (Płynne przyspieszanie/zwalnianie na krzywej S) | $\ge 0.5 \text{ G}$ (Wstrząs spowodowany dużym obrotem) | Nie można określić ilościowo (skłonność do kolizji) |
| MTBF (średni czas między awariami) | $\ge 8,000 \text{ Godzin}$ | około 3,500 godzin | Do |
Krok 5: Pobieranie dokumentacji technicznej i rysunków
Rozumiemy, że inżynierowie potrzebują szczegółowych, empirycznych danych podczas projektowania układów fabryk i topologii sieci. Nasz zespół inżynierów skompilował cały pakiet inżynieryjny w ogólnodostępnym repozytorium.