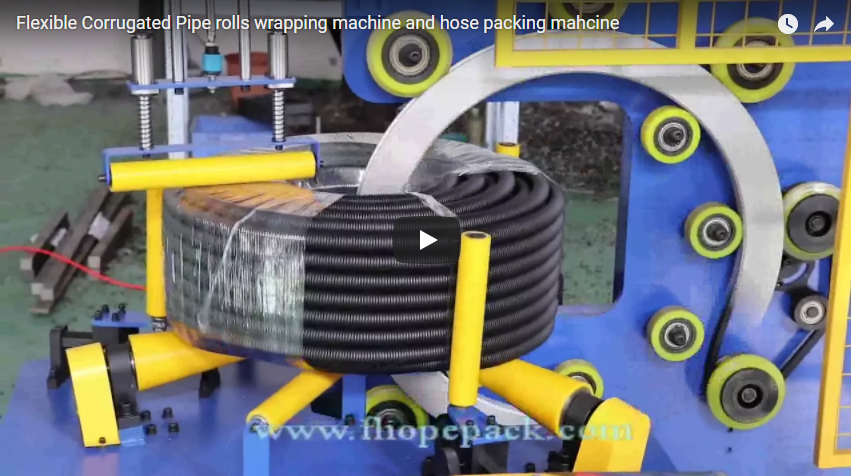
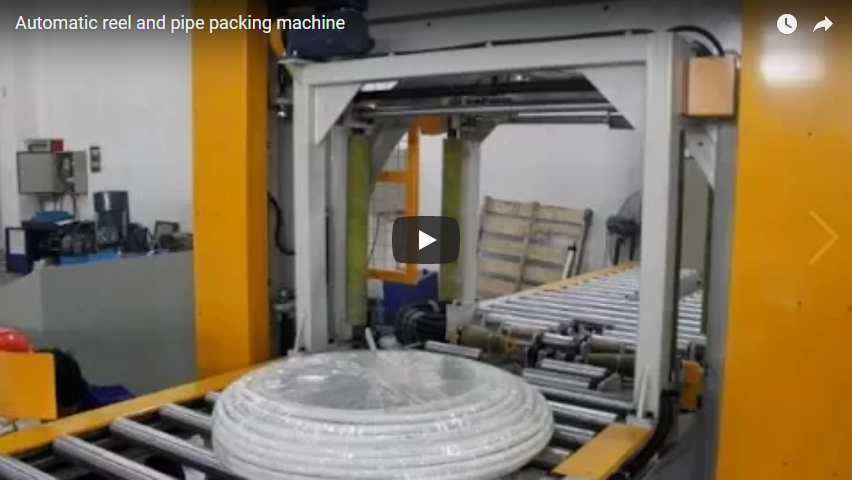
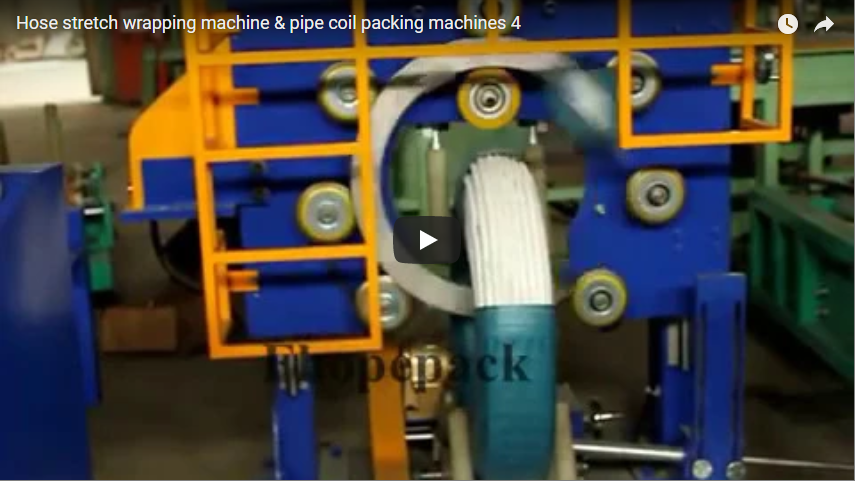
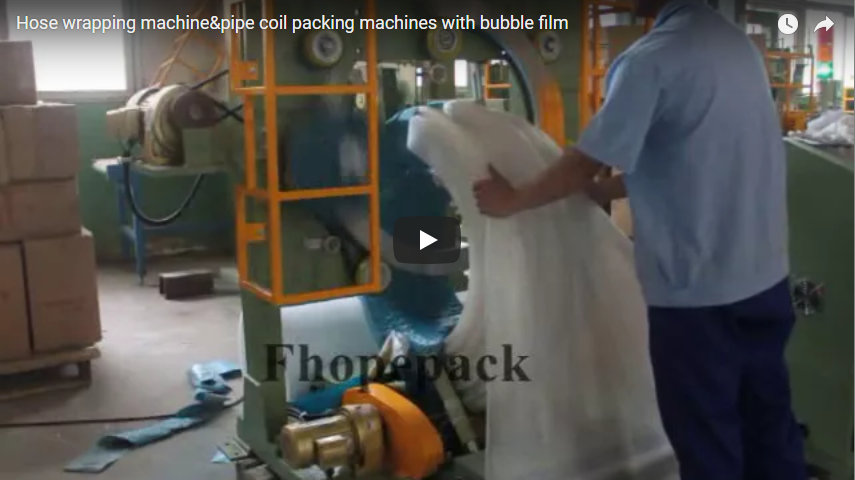
Streszczenie Zwoje rur z tworzywa sztucznego są owijane orbitalnie przez ucho, dzięki czemu folia stretch pokrywa średnicę wewnętrzną (ID), średnicę zewnętrzną (OD) oraz obie powierzchnie boczne pod kontrolowanym naprężeniem. Nasza orbitalna owijarka do zwojów, zaprezentowana w tym teście, pakuje sztywne i półsztywne zwoje plastiku (PEX, PE-RT, HDPE i PVC): operator inicjuje sekwencję na wolnostojącej konsoli sterującej, obracający się pierścień orbitalny przesuwa folię przez ucho, a poliuretanowe rolki podporowe obracają zwój wzdłuż jego osi poziomej. Siatkowa folia nakładana na zwój jest ściśle określona przez obwód przekroju poprzecznego zwoju , procent zakładki na średnicy zewnętrznej i całkowitą liczbę przejść orbitalnych . Konfigurujemy przełożenia przekładni pierścieniowej i napędy o zmiennej częstotliwości (VFD) zgodnie z docelowym poziomem produkcji klienta.
Spis treści
- Co pokazuje wideo
- Jak działa owijarka wężownicy rurowej
- Folia nałożona na cewkę
- Przyciski szafki i ustawienia prędkości
- Sterowanie i bezpieczeństwo
- Lista kontrolna wyboru maszyny do owijania zwojów rur
- Często zadawane pytania dotyczące inżynierii
- Następny krok
- Powiązane czytanie
- Źródła
Co pokazuje wideo
Film przedstawia fabryczne testy odbiorcze (FAT) naszej orbitalnej jednostki owijającej wężownice rurowe, przetwarzającej wiązki zwiniętych rur polimerowych:
- Początkowe pozycjonowanie i zaciskanie cewki:Operator umieszcza zwój rury w formie taśmy pionowo pomiędzy napędzanymi silnikiem rolkami podporowymi pokrytymi poliuretanem, sprawdzając wyrównanie zwoju względem linii środkowej pierścienia orbitalnego.
- Inicjacja cyklu:Z poziomu niezależnej konsoli sterującej HMI umieszczonej poza ogrodzeniem bezpieczeństwa operator uruchamia automatyczny cykl owijania.
- Zejście i zaangażowanie pierścienia orbitalnego:Pionowy wózek opuszcza obracającą się ramę pierścieniową do pozycji owijania, przepuszczając zespół rolki folii bezpośrednio przez wewnętrzne oczko (ID) cewki.
- Zsynchronizowane owijanie wieloosiowe:Rolki bazowe przesuwają cewkę wokół jej poziomego rdzenia, podczas gdy pierścień obraca się ze stałą prędkością obrotową, rozprowadzając liniową folię rozciągliwą symetrycznie na całym przekroju.
- Protokoły bezpiecznej inspekcjiOperator monitoruje postęp cyklu wyłącznie ze stanowiska sterowania za żółtą barierą ochronną. Zgodnie ze standardowymi procedurami operacyjnymi (SOP) obowiązującymi w fabryce, fizyczna weryfikacja naciągu folii i kontrola mechaniczna są przeprowadzane wyłącznie po osiągnięciu przez pierścień zweryfikowanego stanu zerowej prędkości.
Jak działa owijarka wężownicy rurowej
Sekwencja owijania koordynuje dwa niezależne wektory ruchu: obrót pierścienia po orbicie (ruch wahadłowy przez oczko cewki) i napęd obwodowy rolek podporowych obracających cewkę.
| Krok | Mechanizm | Działania |
|---|---|---|
| Załadować | Wytrzymałe rolki podporowe z poliuretanu | Zwinięty w kłębek rurę ładuje się na podwójne rolki bazowe za pomocą podnośnika, ramienia wysięgnika lub przenośnika podającego. |
| Rozpocznij | Konsola główna / dwa przyciski | Operator sprawdza odstęp, ustawia parametry owijania i uruchamia automatyczny cykl z szafy. |
| Owiń | Napęd pierścieniowy orbitalny + napęd rolkowy | Pierścień w sposób ciągły podaje wstępnie rozciągniętą folię przez wewnętrzny rdzeń, podczas gdy rolki przesuwają paczkę do przodu. |
| Zakończyć | Cięcie i zaciskanie pneumatyczne (lub ręczne podwijanie ogona) | Folia kończy określoną liczbę owinięć, cykl zwalnia do zera, a koniec folii zostaje zabezpieczony przy OD. |
| Rozładować | Rampa wyładowcza/wyrzutowa rolkowa | Całkowicie zamknięty, odporny na warunki atmosferyczne krążek jest podnoszony lub zwijany na stanowiska paletyzujące. |
Prędkość pierścienia orbitalnego i prędkość rolek podtrzymujących są synchronizowane elektronicznie za pomocą napędów o zmiennej częstotliwości. Gwarantuje to, że każdy cykl nakłada się na poprzedni o stały odstęp.
Folia nałożona na cewkę
Każde przejście orbitalne powoduje osadzenie jednej ciągłej pętli folii rozciągliwej na całym obwodzie ścianki cewki (grubość promieniowa plus szerokość osiowa).
Przykład pracy inżynierskiej
Poniższy zbiór danych przedstawia wymagania dotyczące folii dla standardowego pakietu rur przemysłowych:
| Parametr | Wzór / Dane wejściowe | Wartość ilustracyjna |
|---|---|---|
| Średnica zewnętrzna cewki (OD) | Pomiar bezpośredni | 1,000 mm |
| Średnica wewnętrzna cewki (ID) | Pomiar bezpośredni | 600 mm |
| Szerokość osiowa cewki (W) | Pomiar bezpośredni | 300 mm |
| Wysokość ściany promieniowej (H) | (OD − ID) ÷ 2 = (1,000 − 600) ÷ 2 |
200 mm |
| Obwód przekroju poprzecznego (długość pętli) | 2 × (W + H) = 2 × (300 + 200) |
1,000 mm (1.0 m) |
| Szerokość wstęgi filmu | Nominalna szerokość zasilania | 100 mm |
| Współczynnik nakładania się celów w OD | Zaprogramowany cel nakładania się | 50% |
| Efektywny postęp liniowy na przejście w OD | Web Width × (1 − Overlap) = 100 × (1 − 0.50) |
50 mm |
| Obwód OD | π × OD = 3.1416 × 1,000 |
3,142 mm |
| Wymagane przeloty orbitalne | OD Circumference ÷ Advance = 3,142 ÷ 50 |
63 przechodzi |
| Całkowita ilość folii nałożonej na cewkę | 63 passes × 1.0 m Loop Length |
63 metrów bieżących |
Rozważania kinematyczne: Dynamika nakładania się OD i ID
Ponieważ obwód średnicy wewnętrznej (π × 600 mm = 1,885 mm) jest mniejszy niż obwód zewnętrzny (3,142 mm), posuw o 50 mm na każde przejście zapewnia 50% zakładkę na powierzchni zewnętrznej, podczas gdy zakładka automatycznie zacieśnia się do około 70% do 75% na wewnętrznym oczku. Ta cecha geometryczna zapewnia zwiększoną sztywność strukturalną wzdłuż wewnętrznego rdzenia.
Uwaga dotycząca zużycia filmu: Obliczone 63 metry stanowią na produkt nałożono folięJeśli Twój wózek do owijania wykorzystuje napędzany mechanizm wstępnego rozciągania, pracujący przy współczynniku rozciągania 150% do 200%, rzeczywista wydajność z głównej rolki folii ulega odpowiedniemu zmniejszeniu (Actual Payout = Applied Film ÷ [1 + Pre-stretch Ratio]).
Jeśli interesują Cię zaawansowane linie do produkcji rur wielowarstwowych i o dużej prędkości, zapoznaj się z naszą ofertą maszyn pakujących rury i przewody rurowe ; jeśli chcesz zintegrować zwijanie, opasywanie i owijanie folią w ramach linii do ciągłego wytłaczania, zapoznaj się z naszą ofertą automatycznych maszyn do zwijania i owijania rur.
Przyciski szafki i ustawienia prędkości
Samodzielna szafa elektryczna oddziela napędy napięcia sieciowego od elementów sterujących operatora 24 V DC:
| Element sterujący | Funkcja inżynierska | Wpływ operacyjny |
|---|---|---|
| Przyciski startu/zatrzymania cyklu | Przyciski dwustronne lub ekranowane | Rozpoczyna cykl automatyczny; kontrolowane hamowanie przy zatrzymaniu. |
| Zatrzymanie awaryjne (E-Stop) | Przycisk grzybkowy kategorii 0 / kategorii 1 | Podłączony na stałe do przekaźnika bezpieczeństwa; natychmiast odcina zasilanie siłownika. |
| Wielokolorowa wieża świetlna | Wskaźnik stanu wizualnego | Zielony = praca; Pomarańczowy = koniec cyklu / tryb gotowości; Czerwony = usterka lub wyłączenie bezpieczeństwa. |
| Potencjometr prędkości pierścienia / VFD | Steruje silnikiem pierścieniowym orbitalnym (RPM) | Określa prędkość cyklu i przepustowość godzinową. |
| Potencjometr prędkości rolki / VFD | Steruje napędem rolki podporowej (RPM) | Kalibruje liniowy przesuw cewki w celu utrzymania nałożenia się filmu na poziomie 30–70%. |
| Regulator hamulca naciągu folii | Mechaniczny hamulec cierny lub magnetyczny hamulec proszkowy | Reguluje napięcie rozciągające (typowo 80–180 N), aby zapobiec odkształceniu cewki. |
Stała bariera bezpieczeństwa zapewnia, że operator pozostaje przy szafie podczas szybkich obrotów, zapobiegając ryzyku zaplątania.
Sterowanie i bezpieczeństwo
Podczas pracy wewnętrzny pierścień nośny obraca się z prędkością od 40 do 100 obr./min przez oczko cewki, podczas gdy ciężkie rolki podporowe obracają ładunek. Po rozpoczęciu cyklu wymagana jest bezobsługowa obsługa. Regulacja końcówek taśmy, usuwanie rozdarć folii lub serwisowanie podzespołów mechanicznych jest ściśle ograniczone do maszyn całkowicie zablokowanych.
Normy i zgodność z przepisami
Integracja bezpieczeństwa maszyn zależy od regionalnych norm instalacyjnych:
- Dyrektywy CE (Unia Europejska):Łagodzenie ryzyka zgodne z EN ISO 12100: 2010. Konkretne parametry konstrukcyjne maszyny pakującej są zgodne z EN 415-10: 2014 (Ogólne wymagania bezpieczeństwa dla maszyn pakujących).
- Architektura sterowania:Obwody bezpieczeństwa, obwody awaryjne i wyłączniki bramek blokowanych są zgodne z ISO-13849 1 Poziom wydajności d (PLd) kategoria 3.
- Instalacje północnoamerykańskie (OSHA / ANSI):Szafy sterownicze elektryczne są skonfigurowane tak, aby NFPA 79z fizycznym blokowaniem zgodnym z ANSI/PMMI B155.1 i protokoły Lockout/Tagout (LOTO) zgodne z OSHA 29 CFR 1910.147.
Lista kontrolna wyboru maszyny do owijania zwojów rur
Przed wyborem średnicy pierścienia i konfiguracji rolki bazowej należy ocenić następujące parametry projektu:
- Materiał rury i grubość ścianki: PEX, PE-RT, HDPE, falisty PP lub PVC (wpływa na minimalną sztywność oczka pod wpływem naprężenia folii).
- Obwiednia wymiarowa cewki:Minimalna i maksymalna średnica zewnętrzna (OD), minimalna średnica wewnętrzna (ID) i maksymalna szerokość osiowa (W).
- Zakres masy cewki:Minimalna i maksymalna masa (kg) określająca parametry łożysk wałeczkowych i moc silnika (kW).
- Docelowa przepustowość: Docelowy czas cyklu i liczba zwojów na godzinę (określa napęd pierścieniowy w porównaniu z napędem koła ciernego).
- Specyfikacja opakowań foliowych: folia stretch PE, taśma tkana z tworzywa sztucznego, folia antykorozyjna VCI lub taśma papierowa; nominalna szerokość rolki (100–150 mm).
- Wymagania dotyczące nakładania sięStandardowa ochrona przed kurzem (30–50%) lub hermetyczna powłoka chroniąca przed wilgocią (50–70%).
- Obsługa konfiguracji: Samodzielny ręczny załadunek dźwigiem kontra w pełni zautomatyzowane podawanie/odprowadzanie za pomocą rolek z napędem silnikowym.
- Infrastruktura komunalna: Dostępne napięcie w obiekcie (np. 380 V 50 Hz trójfazowe / 480 V 60 Hz trójfazowe) i fabryczne zasilanie sprężonym powietrzem (0.5–0.7 MPa).
Często zadawane pytania dotyczące inżynierii
P: W jaki sposób folia pokrywa wewnętrzną średnicę (ID) zwoju rury? O: Pierścień owijający posiada wewnętrzny okrągły kanał wyrównany z rdzeniem zwoju. Wózek dozujący folię zamontowany na obracającym się pierścieniu przesuwa rolkę folii w sposób ciągły przez otwarte oczko, owijając przekrój poprzeczny w zakresie 360 stopni.
P: Ile folii zużywa standardowa cewka o średnicy zewnętrznej 1,000 mm na cykl? O: Jak pokazano w naszym praktycznym przykładzie (1,000 mm średnicy zewnętrznej × 600 mm średnicy wewnętrznej × 300 mm szerokości), pojedyncze przejście z 50% pokryciem wymaga około 63 obrotów orbitalnych, co przekłada się na około 63 metry liniowe folii na obwodzie cewki.
P: Czy 63 metry bieżące na szpuli to 63 metry wyprowadzone z rolki? O: Nie. Podczas korzystania z wózka z folią do wstępnego rozciągania, mechaniczne lub silnikowe wstępne rozciąganie wydłuża folię (np. o 100% do 200%) przed nałożeniem, znacznie zmniejszając zużycie pierwotnej rolki w porównaniu z metrami netto.
P: Czy podczas owijania lekkich lub falistych rur o małej średnicy może wystąpić odkształcenie zwoju? O: Tak. Jeśli naprężenie folii przekroczy wytrzymałość na odkształcenie strukturalne wiązki zwojów, rdzeń może się zapaść. Nasze systemy wyposażone są w regulowane napinacze magnetyczne lub cierne, które zapewniają delikatne, równomierne naprężenie (do 40 N) w przypadku delikatnych zwojów.
P: Czy operator powinien unieruchomić cewkę podczas cyklu owijania? O: Nigdy. Cewka musi być bezpiecznie owinięta taśmą i osadzona na podwójnych poliuretanowych rolkach podporowych przed uruchomieniem. Po wydaniu komendy rozpoczęcia cyklu operator musi pozostać poza żółtą barierą ochronną, aż do całkowitego zatrzymania obrotu.
Następny krok
Aby określić rozmiar orbitalnego systemu owijania zwojów rur dla Twojej linii wytłaczania lub przewijania, skorzystaj z naszej 3-etapowej konsultacji inżynieryjnej:
- Prześlij specyfikację produktu i układ:Wyślij wymiary wiązki rur (min./maks. średnica zewnętrzna, średnica wewnętrzna, szerokość, waga) i docelową prędkość linii do info@fhopepack.com.
- Otrzymaj propozycję inżynieryjną w ciągu 48 godzinNasz zespół mechaniczny prześle Państwu propozycję sprzętu obejmującą obliczenie średnicy pierścienia, symulację czasu cyklu i raport zużycia folii.
- Przegląd układu i planowanie akceptacji fabrycznej:Sprawdź ograniczenia dotyczące miejsca na podłodze, wysokości rolek podających/odprowadzających i zorganizuj testy fizyczne z wykorzystaniem rzeczywistych próbek wężownic rurowych.
Powiązane czytanie
- Maszyny do pakowania rur
- Wideo: Maszyna do owijania rur HDPE w zwoje i węże
- Wideo: maszyna do owijania węży rozciągliwych do pakowania zwojów rur
Źródła
- Specyfikacje inżynierii maszyn: Dział Inżynierii FHOPE, zweryfikowano 2026-10-04
- Obliczenia zużycia folii kinematycznej: Standardowe formuły systemów opakowaniowych FHOPE
- Dokumentacja wideo operacyjna: Owijarka rur FHOPE w akcji na YouTube
- Bezpieczeństwo i zgodność z przepisami: EN ISO 12100:2010 Bezpieczeństwo maszyn, EN 415-10:2014 Bezpieczeństwo maszyn pakujących
Ostatnia aktualizacja: 2026-10-04