Streszczenie: Nasza automatyczna owijarka liniowa odbiera zwoje węży, zwoje rur falistych i bębny kablowe bezpośrednio z napędzanych przenośników rolkowych, aby wykonać ochronne owijanie folią stretch przez oczko. Samodzielna owijarka wykonuje cykl w 20–40 sekund na zwój, a kompletna linia do zwijania, opasywania i paletyzowania utrzymuje stałą wydajność około 30 zwojów na godzinę. Średnica wewnętrzna zwoju (średnica wewnętrzna/oczko), średnica zewnętrzna (średnica zewnętrzna), szerokość opakowania oraz prędkość linii wytłaczania determinują rozmiar ramy pierścienia mechanicznego i konfigurację układu.
Spis treści
- Jak działa opakowanie inline
- Okna oczne i cewki
- Sekundy na cewkę a szybkość wytłaczania
- Moduły liniowe
- Film i materiał
- Media i bezpieczeństwo
- Lista kontrolna wyboru
- Często zadawane pytania dotyczące inżynierii
- Następny krok
- Powiązane czytanie
- Źródła
Jak działa opakowanie inline
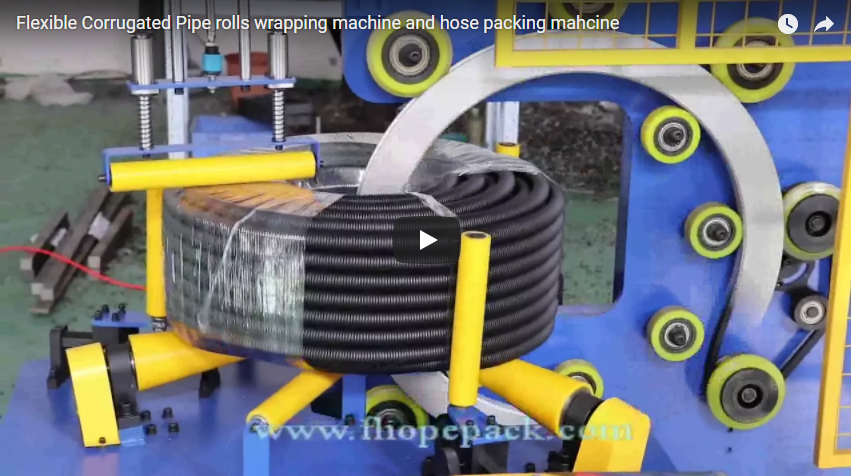
Nasza automatyczna owijarka do kręgów jest zaprojektowana bezpośrednio nad systemem przenośników rolkowych z napędem liniowym. Po przetransportowaniu kręgu lub rolki do stanowiska pakowania, kręg leży płasko w pozycji poziomej (oś „oko do nieba”). System pneumatycznie centruje i zabezpiecza kręg bez ingerencji ręcznej:
- Centrowanie i zaciskanie: Zintegrowane boczne rolki prowadzące wyrównują zwój wzdłuż linii środkowej maszyny. Pneumatyczny zespół górnych rolek dociskowych obniża się, aby pewnie docisnąć przedmiot obrabiany do dwóch napędzanych rolek bazowych, zapobiegając rozplataniu się, teleskopowaniu lub przesuwaniu zwoju podczas obrotu.
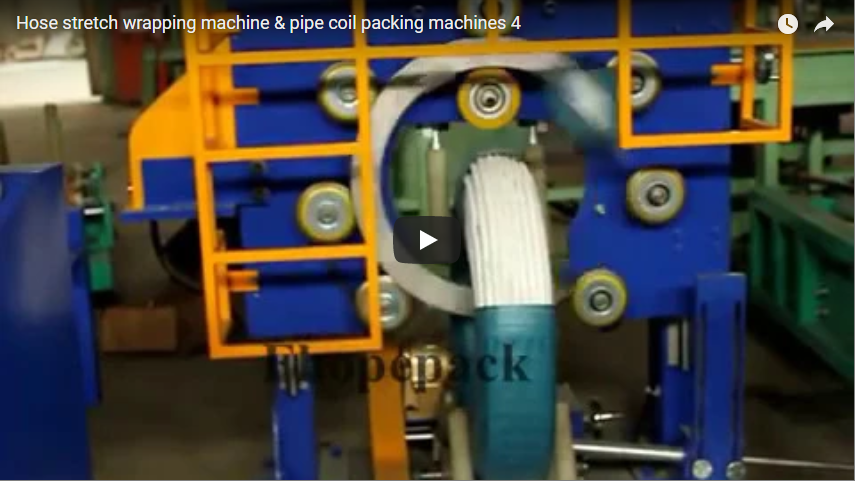
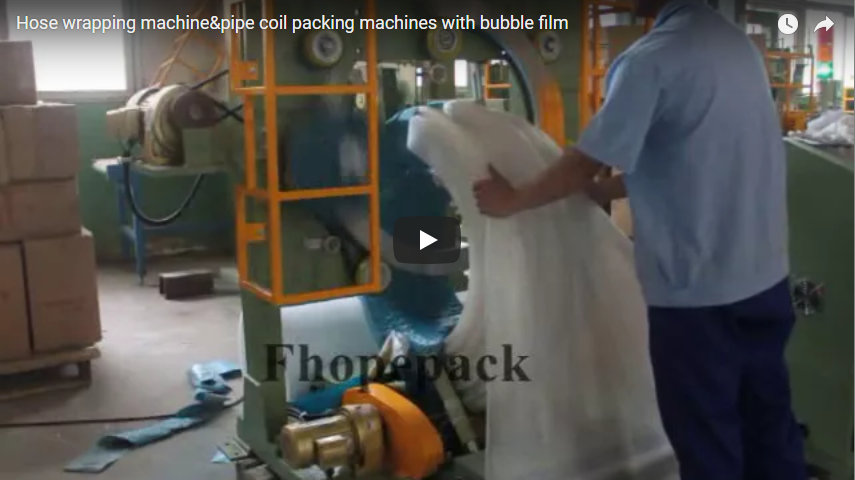
- Penetracja oka przez oczodół: Wyważony, odlewany pierścień aluminiowy o wysokiej wytrzymałości na rozciąganie przenosi mechanizm dozowania folii rozciągliwej. Pierścień obraca się pionowo przez otwarte centralne oczko zwoju, podczas gdy napędzane rolki bazowe powoli obracają zwój wokół jego centralnej osi pionowej.
- Zsynchronizowane pokrycie powierzchni: Napędy o zmiennej częstotliwości (VFD) niezależnie regulują prędkość orbitalną pierścienia i prędkość obrotową rolki bazowej. Ta elektromechaniczna synchronizacja gwarantuje precyzyjne nakładanie się folii na wewnętrzny rdzeń, obwód zewnętrzny i powierzchnie ścianek bocznych.
- Automatyczne wyłączanie cyklu: Zintegrowany pneumatyczny mechanizm ręczny zaciska, tnie i dociska koniec folii do korpusu cewki na końcu ustawionego cyklu owijania.
Ponieważ zwoje są dostarczane i dostarczane za pomocą przenośników taśmowych z napędem silnikowym, operatorzy nie muszą podnosić ciężarów pomiędzy wytłaczaniem, zwijaniem, owijaniem taśmą i owijaniem orbitalnym.
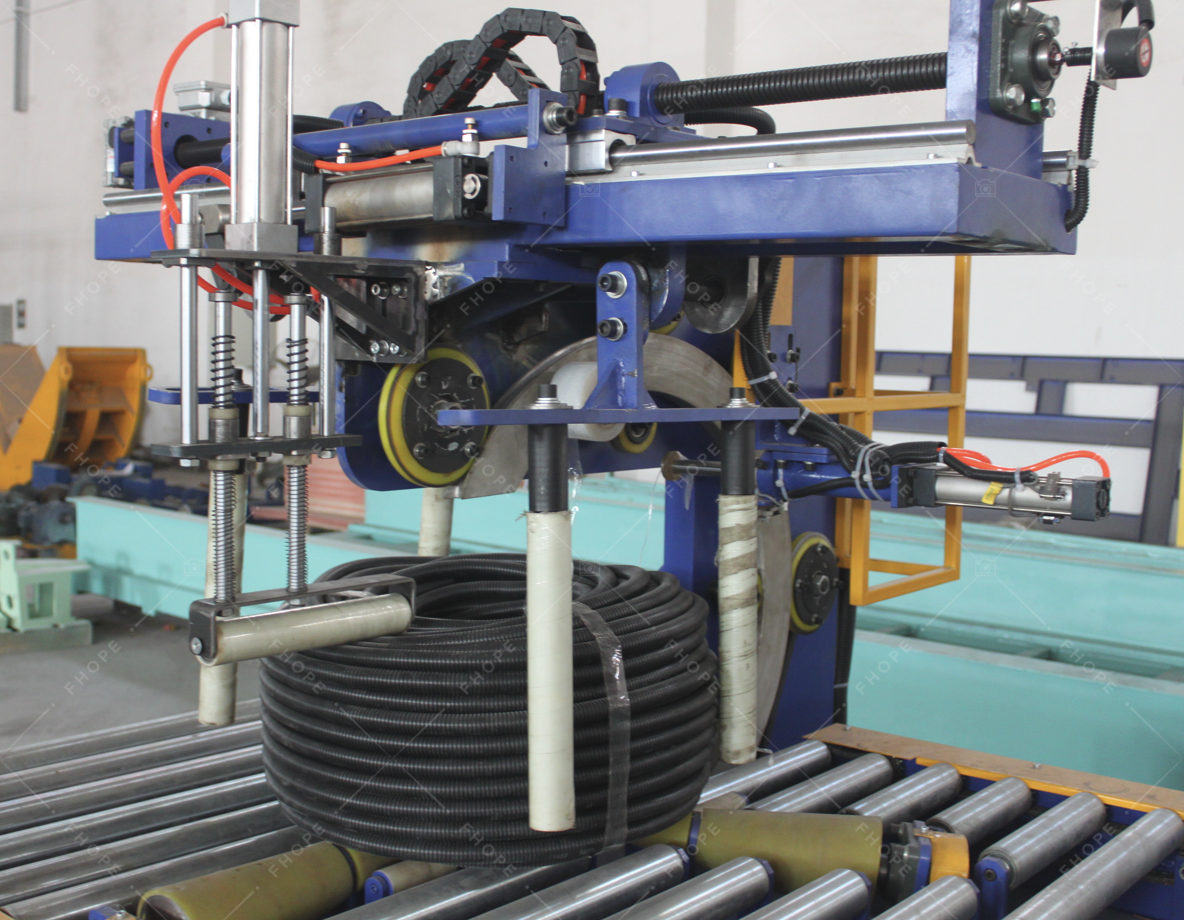
Okna oczne i cewki
Pierścień orbitalny i jego wózek z folią muszą przechodzić bezpośrednio przez centralny otwór oczkowy cewki. W związku z tym minimalna średnica wewnętrzna cewki (ID) decyduje o wyborze maszyny. W przypadku szpul i rolek wymiar ten odpowiada luzowi otworu rdzenia centralnego:
Effective Clear Bore ≥ Film Dispenser Shuttle Width + Structural Radial Clearance (minimum 50 mm)
| Parametr | Standardowa linia pakująca | Model FPH-300N | Model FPH-400W |
|---|---|---|---|
| ID cewki (rdzeń oka) | 350 – 400 mm | 300 – 700 mm | 300 – 1,250 mm |
| cewka OD | 500 – 650 mm | 500 – 1,000 mm | 700 – 1,500 mm |
| Szerokość/wysokość cewki | 150 – 250 mm | 100 – 300 mm | 150 – 400 mm |
| Nośność cewki | 8–50 kg (do 300 kg na zamówienie) | 10-100 kg | 10-100 kg |
| Czas cyklu owijania | 20–40 s (samodzielnie) | 23-35 s | 30-55 s |
| Maksymalna prędkość pierścienia | Określone na podstawie rozmiaru cewki | 120 rpm | 100 rpm |
Przykłady wyboru:
- Standardowa elastyczna cewka węża ogrodowego lub z tworzywa PVC o średnicy wewnętrznej 400 mm, średnicy zewnętrznej 600 mm i szerokości 200 mm wygodnie współpracuje zarówno ze standardową celą rzędową, jak i z kompaktową FPH-300N.
- Wytrzymała cewka PEX, cewka do nawadniania kropelkowego lub duży przemysłowy bęben na drut o średnicy wewnętrznej 900 mm, średnicy zewnętrznej 1,300 mm i szerokości 350 mm wymaga większego prześwitu orbitalnego FPH-400W.
Sekundy na cewkę a szybkość wytłaczania
W zautomatyzowanej linii wytłaczania, owijarka przelotowa rzadko stanowi wąskie gardło produkcji. Wydajność systemu oblicza się poprzez porównanie czasu cyklu owijania orbitalnego z wydajnością cyklu wytłaczarki poprzedzającej:
- Przepustowość samodzielnego opakowania: Pracując z prędkością 20–40 s na pełny cykl owijania, samodzielna owijarka ma maksymalną wydajność przetwarzania wynoszącą 90–180 zwojów na godzinę.
- Zintegrowana całkowita pojemność linii: Zautomatyzowane procesy zwijania, cięcia, indeksowania o 180°, owijania, owijania i paletyzowania pozwalają na osiągnięcie stabilnego czasu taktu wynoszącego około 30 zwojów na godzinę (120 s na gotową jednostkę).
- Obliczenia wydajności linii wytłaczania (ilustracyjne): Ekstruder produkujący 100 m ciągłych zwojów rury przy prędkości transportu liniowego wynoszącej 20 m/min wytwarza jeden zwój co 5 minut:
Cycle time = 100 m ÷ 20 m/min = 5 min per coil (12 coils/h)
Przy tych parametrach jedna owijarka liniowa z łatwością przetwarza produkt z linii wytłaczania, zapewniając jednocześnie duży bufor bezpieczeństwa. W instalacjach z wieloma wytłaczarkami, scentralizowany przenośnik transferowy umożliwia jednej owijarce liniowej obsługę dwóch lub trzech równoległych linii wytłaczania jednocześnie.
Moduły liniowe
Nasze gotowe systemy pakowania obejmują modułowe stacje, które integrują się bezpośrednio z jednostkami odbioru wytłaczanych elementów:
| Moduł | Podstawowa funkcja inżynieryjna |
|---|---|
| Automatyczna zwijarka węży i rur | Automatycznie chwyta ciągłe wytłaczane rury PVC, CPVC, PEX lub PE, reguluje naprężenie przewodu, tnie na dokładną, ustawioną długość i nawija zwoje strukturalne. |
| Precyzyjny tancerz napinający | Eliminuje przepięcia na linii, chroni tolerancje grubości ścianek i zapewnia równomierną gęstość zwijania. |
| Automatyczne ramię warstwowe | Porusza się synchronicznie z obrotem wrzeciona, umożliwiając układanie równych, wielowarstwowych rzędów bez splątywania. |
| Pochylenie cewki o 180° / indeksator | Wyładowuje gotowe cewki z poziomego wrzeciona i obraca je o 180° na płaskim łożu rolkowym w celu bezpośredniego transferu liniowego. |
| Automatyczna owijarka przez oko | Otula korpus cewki pierścieniowej przez środkowe oczko ochronną folią rozciągliwą lub taśmą ochronną, zabezpieczając ją przed wilgocią, promieniowaniem UV i otarciami powstającymi podczas transportu. |
Film i materiał
System pierścieni orbitalnych dostosowuje się do różnych podłoży opakowań przemysłowych, w zależności od wymagań barierowych i transportowych:
| Pozycja | Specyfikacja techniczna |
|---|---|
| Materiały opakowaniowe | Folia rozciągliwa LLDPE, folia HDPE, folia rozciągliwa PVC lub wzmocniona taśma tkana PP |
| Współczynnik nakładania się | Możliwość ciągłej regulacji od 10% do 90% za pomocą ustawień HMI na ekranie dotykowym |
| Wymiary rolki filmu FPH-300N | Szerokość: 90–100 mm; Średnica zewnętrzna rolki: 100–180 mm; Średnica wewnętrzna rdzenia: 50 mm (2 cale) |
| Wymiary rolki filmu FPH-400W | Szerokość: 90–120 mm; Średnica zewnętrzna rolki: 100–150 mm; Średnica wewnętrzna rdzenia: 50 mm (2 cale) |
| Kontrola napięcia filmu | Mechaniczny hamulec cierny lub aktywny regulator napięcia z cząstkami magnetycznymi |
Media i bezpieczeństwo
| Wymagania użytkowe | Kompletna linia pakująca | Model FPH-300N | Model FPH-400W |
|---|---|---|---|
| Usługi elektryczne | 380 V, 50 Hz, 3-fazowe + neutralne | 380 V, 60 Hz, 3-fazowe | 380 V, 60 Hz, 3-fazowe |
| Zainstalowana moc znamionowa | Skonfigurowane według układu przenośnika | 1.9 kW | 1.5 kW |
| Zasilanie pneumatyczne | 0.6–0.8 MPa (6–8 barów / 87–116 psi) | Interfejs powietrza roślinnego | Interfejs powietrza roślinnego |
| Architektura sterowania | Siemens lub Mitsubishi PLC | Sterownik PLC Delta / Siemens | Sterownik PLC Delta / Siemens |
Zabezpieczenia maszyn:
- Ogrodzenie obwodowe z siatki o dużej rozciągliwości otacza szybko obracający się pierścień.
- Siłowniki pneumatyczne wyposażone są w zawory zwrotne z blokadą tłoczyska, które zapobiegają pionowemu spadkowi ciśnienia w przypadku nagłej utraty ciśnienia pneumatycznego.
- Konstrukcja bezpieczeństwa jest zgodna z ISO 12100: 2010 (Bezpieczeństwo maszyn — Ogólne zasady projektowania — Ocena ryzyka i ograniczanie ryzyka) i EN 415-10: 2014 (Bezpieczeństwo maszyn pakujących — Wymagania ogólne). Na granicach przenośników taśmowych zintegrowane są optyczne kurtyny świetlne i przyciski zatrzymania awaryjnego.
Lista kontrolna wyboru owijarki cewek liniowych
Przed ostatecznym ustaleniem rozmiaru maszyny należy zapoznać się z poniższymi kryteriami projektu:
- Geometria cewki: Minimalna i maksymalna średnica wewnętrzna (otwór oczkowy), średnica zewnętrzna oraz wysokość/szerokość osiowa.
- Masa jednostkowa: Maksymalna waga pojedynczego zwoju lub załadowanej szpuli (standardowo do 100 kg; wersje o zwiększonej wytrzymałości do 300+ kg).
- Prędkość liniowa: Prędkość transportu wytłaczarki (m/min), długość cięcia zwoju (m) i docelowa wydajność produkcji (zwoje/godzinę).
- Wybór materiałów eksploatacyjnych: Standardowa folia stretch LLDPE, folia antykorozyjna VCI lub taśma tkana o wysokiej wytrzymałości na rozciąganie.
- Integracja automatyki: Samodzielne stanowisko robocze w porównaniu z możliwością podłączenia do automatycznego zwijacza, jednostki taśmującej i robota paletyzującego.
- Koperta fabryczna: Ograniczenia dotyczące wysokości górnej krawędzi rolki (TOR) przenośnika podającego/odprowadzającego, kierunku przepływu materiału i powierzchni podłogi.
Często zadawane pytania dotyczące inżynierii
P: Czy ta sama maszyna orbitalna może owijać zarówno niepodparte zwoje węża, jak i bębny z kołnierzem? O: Tak. O ile bęben z kołnierzem ma otwór przelotowy o średnicy co najmniej 300 mm (aby zapewnić odstęp dla pierścienia orbitalnego i wózka na folię), a jego całkowita szerokość kołnierza mieści się w zakresie skoku zacisku maszyny, oba rodzaje produktów są obsługiwane przez tę samą linię przenośnika.
P: Jaki jest rzeczywisty czas cyklu na zwój? O: Czas cyklu owijarki autonomicznej wynosi od 20 do 40 sekund, w zależności od obwodu zwoju i określonego procentu nakładania. Po zintegrowaniu z w pełni zsynchronizowaną linią pakującą do wytłaczania ze stacjami spinania i indeksowania, wydajność netto stabilizuje się na poziomie około 30 zwojów na godzinę (czas taktu 120 s).
P: Czy owijarka liniowa będzie stanowić wąskie gardło na szybkich liniach wytłaczania? O: W standardowych konfiguracjach – nie. Na przykład linia produkująca 100-metrowe zwoje z prędkością 20 m/min generuje jeden zwój co 5 minut (12 zwojów/h). Cykl owijarki trwający 20–40 sekund z łatwością radzi sobie z tym tempem, zapewniając nadwyżkę mocy przerobowych.
P: Jakie są największe wymiary opakowań obsługiwane przez standardową serię FPH? O: Standardowy model FPH-400W obsługuje wewnętrzne otwory kręgów/szpul od 300 mm do 1,250 mm, średnice zewnętrzne do 1,500 mm i szerokości opakowań do 400 mm, przy całkowitej masie kręgu do 100 kg. Większe kręgi wymagają naszej serii o dużej wytrzymałości.
P: Jakie parametry sprężonego powietrza są wymagane na miejscu? O: Pneumatyczne prowadnice centrujące, górny cylinder zaciskowy i automatyczna obcinarka folii wymagają czystego, suchego sprężonego powietrza o ciśnieniu 0.6–0.8 MPa (6–8 barów), filtrowanego do 5 µm.
Następny krok
Aby określić rozmiar i zintegrować automatyczny system pakowania cewek w linii do wytłaczania:
- Prześlij swoją macierz produktu: Prosimy o przesłanie rysunków wymiarowych cewek (średnica wewnętrzna, średnica zewnętrzna, szerokość, waga) oraz wydajności wytłaczarki na adres: info@fhopepack.com.
- Propozycja inżynieryjna w ciągu 48 godzin: Otrzymaj projekt 2D zawierający szczegółowe informacje na temat wyboru średnicy pierścienia, konfiguracji przenośnika i obliczeń cyklu.
- Przegląd integracji linii: Umów się na konsultację inżynierską z naszym zespołem technicznym, aby sprawdzić normy elektryczne, protokoły komunikacyjne i integrację fizycznej powierzchni.
Powiązane czytanie
- Automatyczna linia pakująca węże w zwoje
- Maszyna do owijania węży FPH-300N
- Maszyna do owijania węży w zwoje FPH-400W
- Film techniczny: Maszyna do owijania węży metodą rozciągania do pakowania zwojów rur
- Film techniczny: Automatyczny system zwijania i owijania rur
Źródła
- Zintegrowane dane inżynierii liniowej: Specyfikacja linii pakującej węże w zwoje
- Testy porównawcze opakowań kompaktowych: Strona techniczna modelu FPH-300N
- System orbitalny o szerokim zasięgu: Strona techniczna modelu FPH-400W
- Demonstracja wideo: Automatyczne owijanie szpul i zwojów rur na YouTube
- Zgodność z normami międzynarodowymi: ISO 12100:2010 Wytyczne dotyczące bezpieczeństwa maszyn | EN 415-10:2014 Wymagania bezpieczeństwa maszyn pakujących
Ostatnia aktualizacja: 2026-10-04