Streszczenie
Owijanie i spinanie zwojów rur działa jako współzależna komórka produkcyjna. Zwijarka nawija ciągłą, wytłaczaną rurę na zadaną długość i spina ją przez ucho, aby mechanicznie zabezpieczyć jej elastyczne naprężenie; następnie owijarka orbitalnie zgrzewa stabilny zwój folią stretch, aby zapobiec zanieczyszczeniu środowiska i ścieraniu podczas transportu. Połączenie tych dwóch maszyn stanowi kluczowe wymaganie inżynieryjne: wymiar zwoju wytwarzanego w obudowie zwijarki może z łatwością przekroczyć fizyczny prześwit owijarki znajdującej się dalej. Nasze zwijarki serii FCL obsługują rury o średnicy zewnętrznej (OD) od 4 do 63 mm, natomiast nasza pionowa owijarka FPH-300N przetwarza gotowe zwoje o średnicy zewnętrznej do 1,000 mm i szerokości do 300 mm.
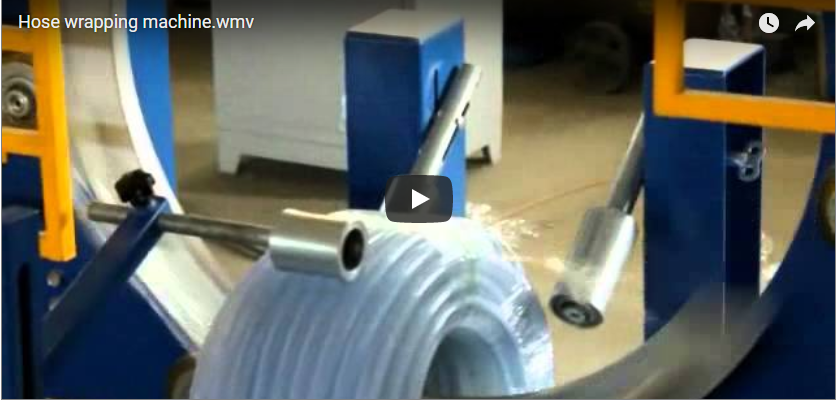
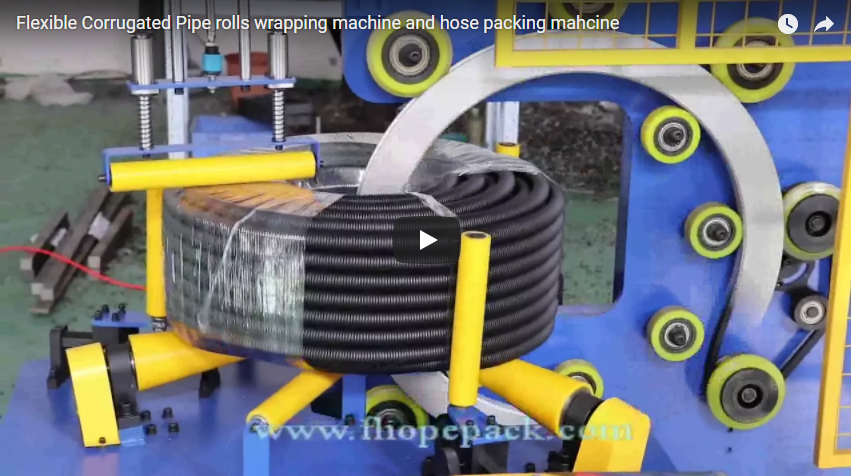
Pionowy system pierścieniowo-orbitalny działa za sztywną, zazębiającą się ramą zabezpieczającą. Zwinięty zwój rury jest ładowany na napędzane poliuretanowe rolki podporowe, które wyrównują pusty rdzeń (oczko) z płaszczyzną pierścienia orbitalnego, dzięki czemu obrotowy wózek folii dozuje ciągłe, naprężone owinięcie przez geometrię zwoju.
Spis treści
- Dlaczego zwoje rur są spinane i następnie owijane
- Sekwencja owinięcia cewki-paska-owinięcia
- Rozmiary zwijarek: zakres automatycznych zwijarek rur FCL
- Limity opakowania: FPH-300N
- Przykład rozwiązania: dopasowanie zwijarki i owijarki
- Lista kontrolna wyboru
- Bezpieczeństwo: EN 415-10 i ISO 12100
- Często zadawane pytania dotyczące inżynierii
- Następny krok
- Powiązane czytanie
- Źródła
Dlaczego zwoje rur są spinane i następnie owijane
Taśmowanie i owijanie folią stretch pełnią zasadniczo różne funkcje strukturalne w automatycznym pakowaniu rur:
- Paski przenoszą promieniowe obciążenie konstrukcyjne. Ekstrudowane rury z tworzyw sztucznych (takie jak HDPE, PEX i PERT) zachowują znaczne naprężenia szczątkowe przy zginaniu. Wysokowytrzymałe taśmy polipropylenowe (PP) lub poliestrowe (PET) mechanicznie przeciwdziałają tej sile sprężynowania, zapobiegając katastrofalnemu rozwijaniu się zwojów podczas podnoszenia, przenoszenia i układania palet.
- Folia stretch zapewnia ochronę środowiska i integralność jednostki. Orbitalne owinięcie chroni przesyłkę przed wilgocią, promieniowaniem UV i wnikaniem piasku. Co najważniejsze, warstwa folii zapobiega ocieraniu się taśm o wysokim napięciu o zewnętrzne ścianki sąsiednich rur podczas transportu multimodalnego.
Wykonanie tego procesu w odwrotnej kolejności powoduje natychmiastową awarię linii: owijanie nieobciążonego zwoju pozwala na rozerwanie powłoki foliowej od wewnątrz przez wewnętrzną sprężynę sprężystą. Pierwsze opasanie blokuje geometrię mechaniczną; drugie owijanie uszczelnia jednostkę o stabilności wymiarowej.
Sekwencja owinięcia cewki-paska-owinięcia
Zintegrowana stacja pakowania z wykorzystaniem technologii „zwojów, taśm i owijania” realizuje kontrolowany pięcioetapowy proces:
- Cewka. Zautomatyzowana zwijarka synchronizuje się z linią wytłaczania lub akumulatorem rozprężania, mierzy dokładną długość rury za pomocą enkodera optycznego, czysto odcina tylny koniec i równomiernie przesuwa rurę na regulowany trzpień rozprężny.
- Pasek. Po zakończeniu nawijania, zintegrowana głowica spinająca przesuwa się przez oczko cewki, aby nałożyć 2, 3 lub 4 pasy radialnie pod zaprogramowanymi kątami. Ułożeniem i poziomem naciągu taśmy zarządza sterownik PLC.
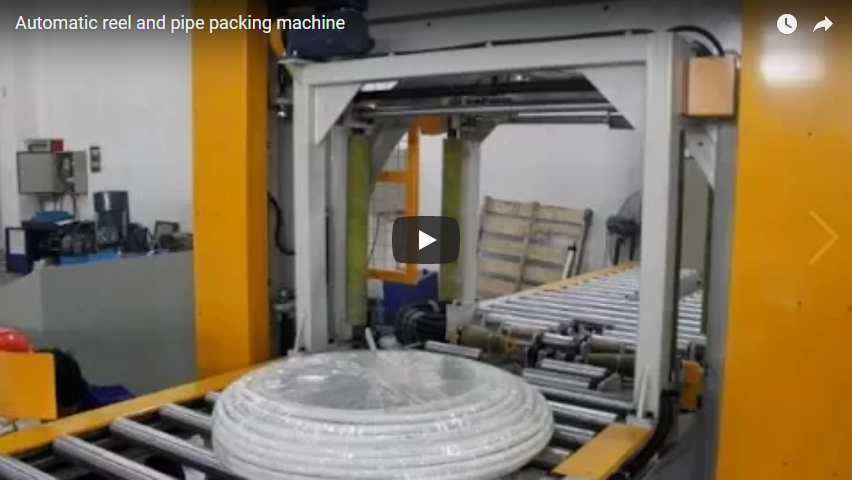
- Transfer. Trzpień zgina się promieniowo, a owinięty krąg jest wyładowywany na pośredni stół buforowy lub przenośnik napędzany. Transport do owijarki może odbywać się ręcznie w przypadku linii o niższej prędkości lub automatycznie za pomocą wbudowanej belki kroczącej lub mechanizmu odrzutowego.
- Zawinąć. Zwój jest centrowany na napędzanych silnikami rolkach kołyskowych owijarki. Obrotowy pierścień napędza wózek dozownika folii przez ucho zwoju, nakładając zachodzącą na siebie warstwę folii stretch, podczas gdy rolki kołyskowe przesuwają zwój o 360°.
- Oznacz i ułóż w stos. Zintegrowany układ zaciskania i cięcia folii kończy cykl, umożliwiając przesunięcie ustabilizowanego zwoju w dół w celu naniesienia etykiety z kodem kreskowym na zewnątrz i załadowania na paletę.
Dla celów konstrukcyjnych, nasze standardowe przemysłowe urządzenia do spinania taśmą (w tym seria FPCL-W500) wykorzystują taśmę polipropylenową o szerokości 8–10 mm (grubość 0.8 mm) z precyzyjnym zgrzewaniem tarciowym, zapewniającym 75–80% wydajności połączenia w stosunku do wytrzymałości taśmy na zerwanie. Parametry wytrzymałości na rozciąganie i spawania taśmy są weryfikowane na etapie projektowania systemu dla każdej konkretnej sztywności rury.
Rozmiary zwijarek: zakres automatycznych zwijarek rur FCL
Seria wytrzymałych zwijarek FCL obejmuje rury elastyczne i półsztywne o średnicach zewnętrznych od 4 mm do 63 mm na sześciu platformach maszynowych:
| Model | Zakres średnicy zewnętrznej rury | Średnica wewnętrzna cewki (ID) | Maksymalna średnica zewnętrzna cewki (OD) | Maksymalna szerokość cewki |
|---|---|---|---|---|
| FCL100 | 4 – 12 mm | 150 mm | 300 mm | 150 mm |
| FCL200 | 8 – 28 mm | 200 – 400 mm | 650 mm | 200 mm |
| FCL400 | 6 – 25 mm | 300 – 500 mm | 680 – 1,200 mm | 250 mm |
| FCL600 | 8 – 28 mm | 380 – 600 mm | 1,050 mm | 300 mm |
| FCL800 | 12 – 32 mm | 490 – 860 mm | 1,200 mm | 350 mm |
| FCL1000 | 20 – 63 mm | 600 – 1,300 mm | 1,600 mm | 400 mm |
Limity opakowania: FPH-300N
FPH-300N to pionowa orbitalna owijarka zaprojektowana specjalnie do owijania cewek metodą „eye through the ring”:
| Parametr | Specyfikacja (FPH-300N) | Ograniczenie inżynieryjne |
|---|---|---|
| cewka ID | 300 – 700 mm | Minimalny prześwit dla przekroju pierścienia i przejścia wózka z folią |
| cewka OD | 500 – 1,000 mm | Maksymalny prześwit fizyczny wewnątrz obracającego się pierścienia aluminiowego |
| Szerokość cewki | 100 – 300 mm | Ograniczone długością beczki rolki nośnej i ograniczeniami prowadnicy bocznej bezpieczeństwa |
| cewka Waga | 10-100 kg | Maksymalne obciążenie dynamiczne napędzanych rolek podporowych |
| Czas cyklu | 23–35 s na cewkę | Funkcja wstępnie ustawionego procentu nakładania się folii (30%–70%) i wymiarów cewki |
| Prędkość pierścienia | Do 120 RPM | Regulowany za pomocą falownika z łagodnym startem i hamowaniem zwalniającym |
| Podłączone obciążenie | 1.9 kW, 380 V 50/60 Hz 3 fazy | Zintegrowana szafa elektryczna z elementami sterującymi operatora niskiego napięcia |
Uwaga dotycząca limitów dopasowania: Zwijarki o większej wydajności (FCL800 i FCL1000) mogą nawijać zwoje o szerokości do 350–400 mm i średnicy zewnętrznej do 1,600 mm. Zwoje te przekraczają zakres roboczy FPH-300N i wymagają naszych większych ram pierścieniowych orbitalnych (takich jak FPH-500 lub niestandardowe modele podwieszane), które są walidowane wymiarowo podczas wyceny projektu. FPH-300N obsługuje standardowe rolki folii stretch o szerokości 90–100 mm na rdzeniu 50 mm, wyposażone w regulowany mechaniczny hamulec cierny.
Przykład rozwiązania: dopasowanie zwijarki i owijarki
Przypadek projektowy: Dopasuj docelowy zwój produkcyjny składający się z 100 m rury PE o średnicy zewnętrznej 32 mm nawiniętej na zwijarce FCL800 i średnicy wewnętrznej rdzenia 600 mm, podawanej dalej do owijarki FPH-300N.
| Krok | Obliczenia projektowe | Wydajność fizyczna i mechaniczna |
|---|---|---|
| Kontrola pełnej szerokości zwijarki | Szerokość trzpienia 350 mm ÷ średnica zewnętrzna rury 32 mm | 10.9 obrotów → 10 obrotów na warstwę = pakiet o szerokości 320 mm |
| Kontrola czystości opakowania | Porównaj szerokość kręgu 320 mm z wydajnością FPH-300N | Niepowodzenia: 320 mm przekracza maksymalną szerokość wałka owijającego 300 mm |
| Regulacja przesuwu zwijarki | Ustaw skok trawersu PLC na 9 obrotów na warstwę | 9 × 32 mm = 288 mm efektywnej szerokości zwoju (Karnety: ≤ 300 mm) |
| Długość warstwy 1 (średnia ID = 632 mm) | 9 obrotów × π × 0.632 m | Zgromadzono 17.87 m rur |
| Warstwy 1–4 Długość skumulowana | 17.87 m + 19.68 m + 21.49 m + 23.30 m | 82.34 m zgromadzono w 4 pełnych warstwach |
| Obliczenia resztkowe warstwy 5 | Cel 100.0 m − 82.34 m | Na warstwie 5 wymagane jest 17.66 m (częściowe owinięcie: ~7 obrotów) |
| Średnica zewnętrzna cewki (OD) | 600 mm ID + (2 × 5 warstw × 32 mm) | 920 mm teoretyczna średnica zewnętrzna (nominalna) |
| Współczynnik rozszerzalności materiału | Należy dodać 2% naddatku na owalność rury i uwolnienie rdzenia | 920 mm × 1.02 ≈ 938 mm rzeczywista średnica zewnętrzna |
| Ostateczna walidacja koperty | Średnica wewnętrzna 600 mm (w zakresie 300–700 mm); średnica zewnętrzna 938 mm (≤ 1,000 mm); szerokość 288 mm (≤ 300 mm) | System zweryfikowany: W pełni odpowiada limitom działania FPH-300N |
Analiza tempa i przepustowości: W przypadku pracy z liniowym układem zwijania i akumulatorem, FCL800 produkuje około 40 do 45 zwojów na godzinę, co odpowiada średniemu czasowi pełnego cyklu wynoszącemu od 80 do 90 sekund na zwój (nawijanie, indeksowanie, wiązanie i wyrzucanie). Znajdujący się dalej FPH-300N owija identyczny zwój w ciągu 23 do 35 sekund. Tworzy to bufor operacyjny netto wynoszący od 45 do 60 sekund na cykl, co pozwala na komfortowe kompensowanie opóźnień w przenoszeniu zwojów, kontroli operatora lub automatycznego transportu taśmowego bez tworzenia wąskich gardeł podczas wytłaczania.
Wnioski techniczne: Praca zwijarki z maksymalną mechaniczną szerokością przesuwu powoduje powstanie zwoju o szerokości 320 mm, który nie może wejść do gardzieli pierścieniowej FPH-300N. Ograniczenie przesuwu do 9 zwojów na warstwę pozwala na uzyskanie stabilnego pakietu o szerokości 288 mm i rzeczywistej średnicy zewnętrznej 938 mm, mieszczącego się bezpiecznie w granicach tolerancji maszyny. Końcowa kontrola musi potwierdzić, że całkowita masa zwoju (masa liniowa kg/m × 100 m) nie przekracza progu 100 kg dla rolki.
Lista kontrolna wyboru
Przed zamrożeniem specyfikacji kompilacji maszyny należy sprawdzić następujące sześć parametrów technicznych:
- Materiał i wymiary rur: Średnica nominalna, minimalna/maksymalna grubość ścianki (stopień SDR) i ciężar liniowy (kg/m).
- Geometria cewki docelowej: Obowiązkowa wykończona średnica wewnętrzna, nominalna i maksymalna rozluźniona średnica zewnętrzna oraz maksymalna dopuszczalna szerokość pakietu w stosie.
- Tempo linii wytłaczania: Prędkość liniowa wytłaczarki (m/min), okno wymiany cewek i docelowa liczba gotowych cewek na godzinę.
- Specyfikacja taśm: Liczba pasów radialnych na zwój (zwykle 3 lub 4), materiał paska (PP lub PET), szerokość taśmy i rodzaj złącza.
- Specyfikacja opakowania: Materiał folii (rozciągliwy polietylen czy kompozyt tkany/papierowy), docelowy procent nakładania się (zwykle 50%) oraz wymagania dotyczące automatycznego cięcia/zaciskania.
- Topologia transportu materiałów: Przenoszenie pomiędzy wyładowaniem zwijarki a podawaniem owijarki (obsługa ręczna przez operatora, automatyczny wałek grawitacyjny lub napędzany przenośnik taśmowy).
Bezpieczeństwo: EN 415-10 i ISO 12100
Obie komórki maszynowe zaprojektowano zgodnie z europejskimi dyrektywami maszynowymi:
- Zgodność z normami bezpieczeństwa (EN 415-10): W pełni uwzględniono szczegółowe wymagania bezpieczeństwa dla maszyn pakujących. Szybki orbitalny pierścień owijający i rozszerzający się trzpień zwijający są odizolowane za stałymi barierami obwodowymi i blokowanymi drzwiami dostępowymi, monitorowanymi przez dwukanałowe przekaźniki bezpieczeństwa.
- Ocena ryzyka (ISO 12100): Oceny ryzyka systemowego identyfikują wszystkie punkty zacisku w ruchu pomiędzy napędzanymi rolkami a masą kręgu, a także strefy zacisku utworzone przez obracające się wózki orbitalne. Zabezpieczenia mechaniczne, optyczne kurtyny świetlne na stacjach wejściowych/wyjściowych oraz wbudowane obwody wyłączników awaryjnych zapewniają stany zerowej energii podczas konserwacji lub czyszczenia kręgu.
Często zadawane pytania dotyczące inżynierii
P: Dlaczego zwoje rur plastikowych muszą być spięte taśmą przed orbitalnym owijaniem stretch? O: Rury plastikowe wykazują wysokie naprężenia obwodowe. Zapięcie taśmy przez ucho powoduje lokalne naprężenie rozciągające, fizycznie utrzymując nawinięte warstwy na rdzeniu trzpienia. Jeśli zwój jest owinięty bez taśm, naturalna sprężystość rury rozciągnie się i przebije folię natychmiast po przeniesieniu, co doprowadzi do szybkiego rozplątania.
P: Czy jedna owijarka może obsługiwać dwie linie zwijające w górę? O: Tak, pod warunkiem, że geometria zwoju jest zgodna, a ogólna przepustowość jest zrównoważona. Ponieważ FPH-300N wykonuje pełny cykl owijania w ciągu 23–35 sekund, podczas gdy automatyczna zwijarka zazwyczaj potrzebuje 70–90 sekund na zwój, jedna owijarka ma wystarczającą wydajność operacyjną, aby obsłużyć łączną wydajność dwóch zwijarek w górę za pośrednictwem układu przenośnika poprzecznego.
P: Jakie właściwości taśm są zalecane do elastycznego zwijania rur? O: Standardowe instalacje wykorzystują taśmy polipropylenowe (PP) o szerokości 8–10 mm i nominalnej grubości 0.8 mm. Polipropylen zapewnia optymalny moduł sprężystości, amortyzując wstrząsy dynamiczne podczas przenoszenia zwojów za pomocą wózków zaciskowych, jednocześnie utrzymując wystarczające naprężenie resztkowe. Zgrzewanie tarciowo-wibracyjne gwarantuje stabilność połączenia bez degradacji termicznej powierzchni rury.
P: Jak procentowe nakładanie folii wpływa na prędkość cyklu owijarki? O: Czas cyklu jest bezpośrednio związany ze stosunkiem prędkości obrotowej pierścienia (obr./min) do prędkości obrotowej zwoju na rolkach kołyski. Zwiększenie nałożenia folii z 30% do 60% (w celu zwiększenia wodoodporności) wymaga wolniejszego obrotu rolek w stosunku do prędkości pierścienia, co wydłuża całkowity czas cyklu z ~23 sekund do górnego progu ~35 sekund.
Następny krok
- Prześlij dane produkcyjne: Prosimy o przesłanie informacji na temat materiału rury, zakresu średnicy zewnętrznej, grubości ścianki i docelowej długości zwoju na adres info@fhopepack.com.
- Zgodność systemu: Nasz zespół inżynierów oblicza profile uzwojeń, liczbę pasów i odstępy orbitalne, aby skonfigurować zwijarkę i owijarkę jako jednolitą celę bez wąskich gardeł.
- Otrzymaj pakiet integracyjny: Otrzymaj formalny rysunek układu CAD, symulację czasu cyklu i kompleksową wycenę komercyjną w ciągu 24 godzin.
Powiązane czytanie
- Maszyna do zwijania i spinania węży (produkt)
- Maszyna do owijania węży FPH-300 (produkt)
- Maszyna do zwijania i wiązania węży o podwójnych ściankach
- Automatyczna maszyna do zwijania i spinania rur
Źródła
- Dokumentacja techniczna FHOPE: Automatyczne systemy zwijania i spinania rur (specyfikacja platformy FCL); Seria orbitalnych owijarek przelotowych (instrukcja techniczna FPH-300N).
- AND 415-10: Bezpieczeństwo maszyn pakujących – Część 10: Wymagania ogólne.
- ISO12100:2010: Bezpieczeństwo maszyn – Ogólne zasady projektowania – Ocena ryzyka i redukcja ryzyka.
Ostatnia aktualizacja: 2026-10-19