Samenvatting
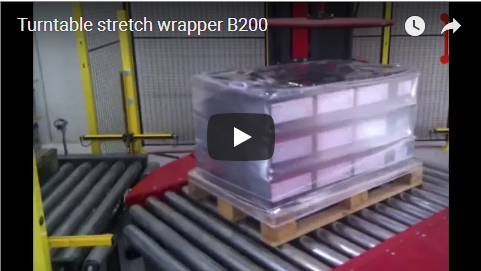
De B-serie is een robuuste, volledig automatische stretchfoliewikkelaar met draaitafel, ontworpen voor continue rollenbanen. Een geïntegreerde bovenloopkraan meet en verdeelt automatisch een beschermende polyethyleenfolie over de palletlading, waarna de draaitafel een zeer sterke LLDPE-stretchfolie langs de zijkanten aanbrengt, waardoor een vijfzijdige, weerbestendige barrière ontstaat. Het systeem is gebouwd voor palletladingen tot 1,800 kg op een structurele draaitafel van 2,200 mm met een toerental tot 12 omwentelingen per minuut. De voorrekwagen is 250% krachtiger en levert een doorvoer van minimaal 24 tot 26 ladingen per uur. Hieronder vindt u de structurele technische specificaties, de berekening van de folieoverlap, de cyclustijd en de verbruiksanalyse.
Deze geïntegreerde verpakkingscel combineert een bovenliggende PE-foliedispenser met een aangedreven rolwikkelaar om stof- en spatwaterdichtheid volgens IP54-normen te bereiken. Door de waterdichte bovenkap onder de bovenste lagen van de elektrisch gespannen folie te vergrendelen, voorkomt het systeem waterophoping en verschuiving van palletladingen tijdens intermodaal transport.
Inhoudsopgave
- De lijn, station voor station
- B-serie gegevens
- Overlap tussen draaischijf- en wagensnelheid
- Budget voor cyclustijd
- Folie per lading bij 250% voorrek
- Selectie checklist
- Veiligheid
- Veelgestelde vragen over techniek
- Volgende stap
- Gerelateerd lezen
- Bronnen
De lijn, station voor station
- Invoeringang. Een heftruck of een geautomatiseerd geleid voertuig (AGV) plaatst de pallet op de aangedreven aanvoerband. Optische naderingssensoren bevestigen de oriëntatie en de haakse uitlijning van de pallet.
- Toplaag aanbrengen. Terwijl de transportband de lading in positie brengt, rolt de bovenliggende portaalfoliedispenser een afdekfolie van lagedichtheidpolyethyleen (LDPE) af, snijdt deze af en legt deze symmetrisch over de bovenkant van de lading.
- Primaire rekfolie. De lading komt het gemotoriseerde draaiplateau binnen. Frequentieomvormers (VFD's) verhogen de rotatiesnelheid tot 12 omwentelingen per minuut. De aangedreven voorrekwagen beweegt verticaal, bevestigt de verstevigingswikkelingen aan de palletbasis, spiraalt omhoog langs de lading en vergrendelt de randen van de bovenste laag met speciale bovenlagen (0-99 programmeerbare wikkelingen).
- Automatisch snijden, klemmen en afvegen. Aan het einde van de cyclus grijpt een elektropneumatische schaargrijper de foliebaan vast. Een impuls-hetedraadmechanisme snijdt de folie netjes door, terwijl een geïntegreerde borstel de uitlopende rand stevig tegen de pallet veegt. De pneumatische klem houdt de voorrand in de wachtstand voor de volgende pallet.
- Uitvoerafvoer. De transportband brengt de gepalletiseerde pallet naar de bufferlijn voor afvoer, waar deze door een heftruck wordt verwijderd of direct naar geautomatiseerde hoogbouwstellingen wordt overgebracht.
De integratie van de transportbandlijn is volledig modulair. Alle operationele cycli worden zonder tussenkomst van de operator uitgevoerd via een gecentraliseerd netwerk van programmeerbare logische controllers (PLC's). De doorvoerhoogte van de transportband, de rolafstand, de rolbreedte en de filmdikte worden tijdens de ontwerpvalidatie gekalibreerd volgens de specificaties van de klant.
B-serie gegevens
| Technische Parameter | Specificatie / Tolerantie |
|---|---|
| Automatiseringsbeoordeling | Volautomatische, continue inline-werking |
| Nominale lijndoorvoer | ≥ 24–26 palletladingen per uur (afhankelijk van de lading) |
| Maximaal laadvermogen | 1,800 kg (gebalanceerd dynamisch draagvermogen) |
| Draaitafelmontage | Diameter van 2,200 mm, hoogte van de bovenkant van de rol circa 400 mm, draaikrans met lagers en dubbele zware kettingaandrijving. |
| Draaitafel snelheid | 0–12 tpm (instelbaar via frequentieregelaar), softstart / gecontroleerde vertraging, automatische uitlijning naar thuispositie |
| Filmspecificatie | LLDPE-rekfolie, 25 µm (0.025 mm), baanbreedte 500 mm, kern 76 mm, rol van 500–1,500 m |
| Voorgerekte folie voor levering | 250% standaard (1 m opbrengst = 3.5 m toegepast); in het veld instelbaar van 100% tot 300% via tandwieloverbrengingen. |
| Filmwagenaandrijving | VFD-frequentiegestuurd hefmechanisme; verticale lineaire bewegingssnelheid van 2.9 m/min. |
| Detectie van de laadhoogte | Zeer nauwkeurige diffuse reflectie retroreflecterende foto-elektrische sensor |
| Instellingen voor versterkende wind | Onafhankelijke basis-, midden- en bovenparameters: 0–99 wikkelingen; herwikkeling over meerdere cycli mogelijk |
| Systeembesturingsarchitectuur | Industriële PLC met touchscreen HMI; afsluitbare hoofdschakelaar; paddestoelvormige noodstopknoppen. |
| Geïnstalleerd aandrijfvermogen | Draaitafel: 0.75 kW; Rollenbaan: 0.75 kW; Wagenlift: 0.37 kW; Voorrek-aandrijving: 0.37 kW |
| Pneumatische en elektrische voeding | 3-fasen 380 V ±10%, 50 Hz; schone perslucht bij 0.6–0.8 MPa (6–8 bar) |
Overlap tussen draaischijf- en wagensnelheid
De rotatiesnelheid van de draaitafel en de hefsnelheid van de wagen bepalen de effectieve filmafstand. Bij een continue rotatiesnelheid van 12 omwentelingen per minuut verbruikt elke tafelrotatie:
t_rev = 60 s ÷ 12 rpm = 5.0 s
De verticale lift van de cabine werkt met een snelheid van 2.9 m/min (48.3 mm/s):
v_carriage = 2,900 mm ÷ 60 s ≈ 48 mm/s
| Mechanische controle | Technische berekening | Kwantitatief resultaat |
|---|---|---|
| Stijging van de wagen per rotatie | 48 mm/s × 5.0 s | 240 mm spoed |
| Nominale filmbreedte | Industrieel gegoten/geblazen LLDPE | 500 mm |
| Effectieve verticale overlapping | (500 mm − 240 mm) ÷ 500 mm | 52% overlap |
Operationele regel: Het verlagen van de frequentie van de transportwagenbeweging verhoogt het overlappercentage en de fixatiekracht ten koste van de cyclustijd; het verhogen van de draaisnelheid van de draaitafel verhoogt de wikkeldichtheid. Om de integriteit van de verpakking te behouden onder de trillingsprofielen van ASTM D4169, stelt u de verticale overlap in op ≥ 50% en programmeert u vervolgens speciale verstevigingsbanden op het snijvlak tussen pallet en lading.
Budget voor cyclustijd
Evaluatieparameters gebaseerd op een ISO-standaardpallet: 1,200 mm (L) × 1,000 mm (B), hoogte 1,650 mm (inclusief houten slede), hoekdiagonaal = √(1,200² + 1,000²) ≈ 1,562 mm (ruim binnen de grenzen van de draaitafel van 2,200 mm). Configuratie: 3 basiswikkelingen, 3 topwikkelingen.
| Cyclusfase | Kinematische formule en parameters | Uitvoertijd |
|---|---|---|
| Koetsbeklimming | 1,650 mm ÷ 48 mm/s | ≈ 34 seconden |
| Koetsafdaling | 1,650 mm ÷ 48 mm/s | ≈ 34 seconden |
| Basisversterkingswikkels | 3 omwentelingen × 5.0 s | 15 s |
| Bevestigingsomslagen voor de bovenkap | 3 omwentelingen × 5.0 s | 15 s |
| Totale actieve inpaktijd | 34 s + 34 s + 15 s + 15 s | 98 s |
| Transportbandindex, bovenkap, afsnijden/afvegen | Sequentiële positionering van de transportband en reset van de cyclus | 40 s |
| Totale bruto cyclustijd per eenheid | 98 s + 40 s | 138 s |
| Lijncapaciteit (uurproductie) | 3,600 s ÷ 138 s | ≈ 26.1 ladingen/uur |
Technische beoordeling: De gerealiseerde doorvoer van 26 pallets per uur overtreft de basiswaarde van 24 LPH. Omdat het afrollen en snijden van de bovenfolie gelijktijdig plaatsvindt terwijl de pallet op de draaitafel wordt verplaatst, draagt het afdekken van de bovenfolie minimaal bij aan de cyclus. Bij toepassingen die een hogere doorvoer vereisen, bespaart het instellen van de PLC op een enkelvoudig oprolprogramma ongeveer 34 seconden, waardoor de lijnopbrengst boven de 34 LPH uitkomt.
Folie per lading bij 250% voorrek
| metrisch | Berekening | Waarde |
|---|---|---|
| Totaal aantal tafelomwentelingen per lading | (34 s ÷ 5.0 s) + (34 s ÷ 5.0 s) + 3 + 3 | ≈ 19.6 beurten |
| Palletomtrekprofiel | 2 × (1.2 m + 1.0 m) | 4.4 m |
| Volledig uitgerekte folie aangebracht | 19.6 windingen × 4.4 m | ≈ 86.2 m |
| Ongerekte folietoevoer met een rendement van 250% | 86.2 m ÷ (1 + 2.5) = 86.2 m ÷ 3.5 | ≈ 24.6 m |
| Toegepaste filmmassa (dichtheid: 920 kg/m³) | 24.6 m × 0.5 m × 0.000025 m × 920 kg/m³ | ≈ 0.283 kg (283 g) |
| Productiecapaciteit per 1,500 m masterrol | 1,500 m ÷ 24.6 m | ≈ 61 ladingen |
Bij een voorrekvermogen van 250% levert 1.0 meter rolmateriaal 3.5 meter gespannen folie rond de lading op. Het gebruik van eenvoudige frictieremwagens (100% voorrekvermogen) verhoogt het grondstofverbruik met wel 75%, waardoor 43.1 meter rolmateriaal per pallet nodig is (ongeveer 0.495 kg). Dit onderstreept het rendement op investering (ROI) van nauwkeurig aangedreven voorrekkoppen.
Selectie checklist
- Laadparameters: Minimale/maximale voetafdruk (L × B), totale hoogte, laadvermogen en overhang/onderhang van de lading.
- Doorvoerdoelstellingen: Vereiste pallets per uur tijdens de piekuren.
- Milieu-afdichtingseisen: Dikte van de bovenlaag (bijv. 30–60 µm LDPE) en specificatie voor weersbestendigheid (stofdicht versus spatwaterdicht).
- Interface van transportband in de fabriek: De TOR-hoogte van de transportband, de lijnsnelheid, de rolafstand en de logica voor de upstream/downstream-handshake.
- Specificaties verbruiksartikelen: Dikte, kerndiameter en rekbaarheidseigenschappen van lokaal geproduceerde LLDPE-folie.
- Dimensionering van nutsvoorzieningen: Ingangsspanning van de installatie, totale aangesloten elektrische belasting en gereguleerde droge persluchttoevoer.
Veiligheid
De B-serie wordt geproduceerd in overeenstemming met EN 415-6 (Veiligheid van verpakkingsmachines: palletwikkelmachines), EN ISO 12100:2010 (Risicobeoordeling) en EN 60204-1 (Elektrische uitrusting van machines).
De belangrijkste gevarenzones zijn de roterende draaitafel, de verticale hijswagen en het pneumatische bovenliggende plaatsnijmechanisme. Complete systeeminstallaties omvatten:
- Omtrekbeveiliging met gaas (hoogte ≥ 2,000 mm) en ISO 14119-vergrendelde onderhoudstoegangsdeuren.
- Categorie 4 / PL e optische veiligheidslichtschermen geplaatst bij de aanvoer- en afvoerstations van de transportband, geconfigureerd met selectieve hardwarematige dempingssensoren om palletpassage mogelijk te maken, maar beweging te blokkeren als er personeel binnenkomt.
- Dubbele noodstopcircuits, motorstroomonderbrekers met vergrendelbare scheidingsschakelaars (conform OSHA LOTO) en pneumatische aftapkleppen om resterende opgeslagen luchtdruk af te voeren tijdens een noodstop.
Veelgestelde vragen over techniek
V: Waarom een dispenser voor de bovenste folie integreren in plaats van handmatig folie aanbrengen? A: Handmatig folie aanbrengen leidt tot stilstand van de productielijn, inconsistente randdekking en risico's voor de veiligheid op de werkplek. De geautomatiseerde dispenser garandeert een nauwkeurige plaatsing van de folie en een continue werking van de transportband, waardoor een IP54 vochtbestendige verpakking ontstaat wanneer deze wordt afgesloten met de bovenste rekfolie.
V: Kan de dispenser beschermend PE-schuim of bubbeltjesfolie verwerken? A: Ja. De aangedreven rolafwikkelwagen en pneumatische guillotinesnijder kunnen LDPE-polyfolie, antistatisch schuim of dunne luchtkussenfolie verwerken zonder mechanische aanpassingen.
V: Wat garandeert dat de bovenste folie niet loskomt tijdens opslag in de buitenlucht bij harde wind? A: De PLC is geprogrammeerd om de bovenste folie te overlappen met minimaal 2-4 volledige omwentelingen van de machine-rekfolie over de bovenste 150 mm van de hoeken van de lading, waardoor de dop stevig tegen de stapel dozen wordt vergrendeld.
V: Is er toezicht van een operator nodig tijdens de automatische werking? A: Nee. De lijn werkt volledig onbemand. Automatische fotoceldetectie, aangedreven folieklemming, impulssnijden en pneumatisch afvegen verzorgen de volledige wikkelcyclus. Heftrucks of AGV's werken uitsluitend in de aanvoer- en afvoerzones.
V: Kan het systeem zonder aanvoer-/afvoerbanden worden ingezet? A: Ja. Standalone-configuraties maken direct laden met een heftruck of handkar mogelijk. In deze configuratie wordt het draaiplateau vervangen door een zwaar uitgevoerd stalen dek met traanplaat, of voorzien van een pneumatische rolrem om te voorkomen dat pallets tijdens het laden verschuiven.
Volgende stap
- Dien de volgende aanvraagparameters in: Stuur uw maximale laadafmetingen, brutogewichten en streefwaarden voor de lijn door naar info@fhopepack.com.
- Technische simulatie: Onze verpakkingsingenieurs modelleren uw cyclustijd, overlappingspercentage en voorrekrendementsverhoudingen.
- Formele indiening van het voorstel: U ontvangt binnen 24 uur een integratietekening, een plattegrond en een formele offerte.
Gerelateerd lezen
- Automatische palletwikkelmachine B300 (product)
- Palletwikkelaar met doseerapparaat voor bovenfolie
- PE-foliedispenser voor automatische palletbekleding
- Inline draaitafel palletwikkelaar
- Palletwikkelaar met roterende arm en afdekfolie.
- Draaitafel rekwikkelaar B200
- Armrekfolie-dispenser met bovenveldispenser
Bronnen
- Technische specificaties van FHOPE: Automatische palletwikkelmachine B300-serie
- Europese norm EN 415-6: Veiligheid van verpakkingsmachines — Deel 6: Palletwikkelmachines
- Internationale norm EN ISO 12100:2010: Veiligheid van machines — Algemene ontwerpprincipes
- Europese norm EN 60204-1: Veiligheid van machines — Elektrische uitrusting van machines
Laatst beoordeeld: 19-10-2026
<iframe width="940" height="535" src="https://www.youtube.com/embed/gow0GlDQ-Js" frameborder="0" allow="accelerometer; autoplay; clipboard-write; encrypted-media; gyroscope; picture-in-picture; web-share" referrerpolicy="strict-origin-when-cross-origin" allowfullscreen></iframe>