🛠️ Achtergrond van de klant
Industriële verpakkingsbedrijven ondervinden vaak ernstige instabiliteit van de lading wanneer conventionele draaitafelmachines hun nominale capaciteit overschrijden, wat leidt tot productschade en knelpunten in de doorvoer. Faciliteiten die zware of hoge gepalletiseerde goederen verwerken, hebben stationaire wikkelsystemen nodig om de structurele integriteit tijdens het aanbrengen van de folie te waarborgen.
Moderne distributiecentra en productievestigingen verwerken routinematig grote volumes uitgaande zendingen waarbij de gepalletiseerde voorraad de standaardgewichtslimieten overschrijdt. Wanneer ladingen meer dan 1,200 kg wegen of een verhoogd zwaartepuntprofiel hebben, veroorzaakt de traditionele draaitafelrotatie centrifugale kruip, waardoor zware componenten verschuiven en lichte stapels omvallen. Deze mechanische mismatch dwingt operators om geautomatiseerde systemen te omzeilen en handmatig in te pakken, wat rechtstreeks in strijd is met de principes van lean manufacturing. Bovendien leidt de inconsistente foliespanning bij verschillende ladingvormen tot vroegtijdige scheuren van de folie en hogere herstelkosten, wat de operationele kosten direct verhoogt en de betrouwbaarheid van de toeleveringsketen in gevaar brengt.
🏗️ Uitdaging
Inpaksystemen met draaiplateaus falen onder dynamische belasting, omdat de rotatietraagheid zware of onevenwichtige producten verplaatst, terwijl vaste spanningsinstellingen zich niet kunnen aanpassen aan wisselende folievereisten. Deze mechanische stijfheid creëert knelpunten in de doorvoer, verhoogt materiaalverspilling en vergroot het risico op transportschade.
De kern van het operationele probleem ligt in de fundamentele natuurkunde van roterende machines. Wanneer een draaischijf draait, oefent de centrifugale kracht druk uit op de pallet, waardoor zware pompassemblages of excentrisch geplaatste ladingen naar de buitenrand verschuiven. Om dit te voorkomen, moeten operators de rotatiesnelheid kunstmatig verlagen tot ongeveer 6 omwentelingen per minuut, wat de doorvoer terugbrengt tot ongeveer 12 ladingen per uur. Bovendien kunnen statische spanningsregelaars de variërende elasticiteit van rekfolie niet compenseren, wat leidt tot frequente foliebreuken die gemiddeld 45 minuten ongeplande stilstand per shift veroorzaken. Zonder instelbare spanningsniveaus of programmeerbare wikkelmodi kunnen faciliteiten geen constante fixatiekracht handhaven – de meetbare druk die een lading beschermt tegen trillingen tijdens transport – met als gevolg een hoger retourpercentage en een verminderde productveiligheid.
🔗 Gerelateerd : Ontdek meer oplossingen
📈 Oplossingsontwerp
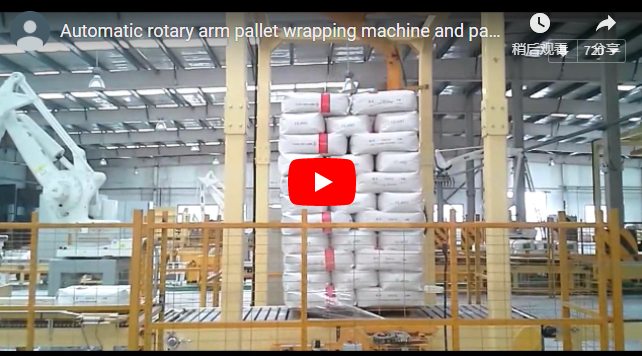
Wikkelmachines met roterende armen lossen instabiliteit van de lading op door de pallet stil te houden terwijl een gemotoriseerde foliewagen langs de omtrek beweegt. Dit elimineert rotatiespanning en maakt een nauwkeurige spanningsregeling mogelijk. Deze constructie ondersteunt zware of hoge ladingen zonder gewichtsbeperkingen en kan naadloos worden geïntegreerd in bestaande transportbandsystemen.
De aanbevolen technische aanpak maakt gebruik van een PLC-besturingssysteem, dat functioneert als een geautomatiseerde industriële computer die de motorsnelheid, de foliespanning en de sensorinputs coördineert om nauwkeurige wikkelsequenties uit te voeren. Door de belasting los te koppelen van het rotatiemechanisme, kan het systeem pallets van meer dan 2,000 kg of hoger dan 2.5 meter verwerken zonder structurele problemen. De foliewagen maakt gebruik van aangedreven voorrektechnologie, een mechanisch proces dat de polyethyleenfolie 200-300% uitrekt vóór het aanbrengen, waardoor het materiaalverbruik aanzienlijk wordt verminderd met behoud van de structurele integriteit. Operators kunnen kiezen uit meerdere wikkelpatronen en de spanning dynamisch aanpassen, waardoor optimale folieoverlap en een constante klemkracht worden gegarandeerd voor diverse voorraadprofielen.
🛡️ Implementatie
Voor de inbedrijfstelling van het systeem zijn nauwkeurige uitlijning van de transportband, PLC-receptprogrammering en kalibratie van de operator vereist om een consistente filmtoepassing te garanderen. Gestandaardiseerde testprotocollen valideren de mechanische prestaties en de naleving van de veiligheidsvoorschriften vóór de volledige productiestart, om zo de operationele betrouwbaarheid op lange termijn te waarborgen.
De implementatie duurt doorgaans drie tot vijf werkdagen en omvat mechanische integratie, softwareconfiguratie en uitgebreide personeelstraining. Ingenieurs stellen specifieke wikkelprotocollen op voor verschillende ladingcategorieën, waarbij parameters zoals het aantal wikkellagen boven en onder, de armsnelheid en de overlapverhouding van de folie worden aangepast. Tijdens de validatiefase controleren technici de mechanische eigenschappen van de aangebrachte folie aan de hand van de ASTM D5456/D5456M-normen voor treksterkte en de ISO 9703:1989-specificaties voor krimpgedrag. Het wordt aanbevolen om de wikkelkracht eenmaal per dienst te meten met behulp van gekalibreerde spanningsmeters om ervoor te zorgen dat de toegepaste wikkeldruk binnen ±5% van de beoogde specificatie blijft. Ingenieurs kalibreren ook het koppel van de transportmotor om te voldoen aan de specifieke foliedichtheden, waardoor uniforme overlapverhoudingen worden gegarandeerd, ongeacht schommelingen in de omgevingstemperatuur die de elasticiteit van polyethyleen beïnvloeden. Dit strenge kalibratieprotocol minimaliseert de noodzaak tot tussenkomst van de operator, vermindert folieverspilling en garandeert dat elke pallet voldoet aan de internationale veiligheidseisen voor transport.
🔗 Zie ook : Gerelateerde apparatuur
⚙️ Resultatengegevens
Geautomatiseerde systemen met roterende armen verwerken in semi-automatische configuraties consistent tot wel 40 ladingen per uur, wat leidt tot meetbare besparingen op folieverbruik, minder arbeidsintensiviteit en minder transportgerelateerde ladingschade bij grootschalige productieprocessen.
Prestatiemetingen na de implementatie tonen onmiddellijke operationele verbeteringen aan op belangrijke efficiëntie-indicatoren. De stationaire laadarchitectuur elimineert rotatie-instabiliteit, waardoor operators optimale wikkelsnelheden kunnen handhaven zonder de veiligheid of de integriteit van de folie in gevaar te brengen. Gestandaardiseerde spanningsregeling en aangedreven voorrekmechanismen verminderen het polyethyleenverbruik met ongeveer 30-40% in vergelijking met handmatige of mechanische rekmethoden. Bovendien elimineert de consistente wikkeltoepassing vrijwel alle noodzaak tot herwerk, omdat visuele inspecties geen scheefstand, losse folie of aangetaste structurele integriteit meer aan het licht brengen. Realtime telemetrie van de PLC-controller registreert wikkelcycli, spanningsvariatie en folieverbruik, waardoor plantmanagers bruikbare gegevens krijgen voor continue procesverbetering. Deze prestatieverbeteringen vertalen zich direct in een hogere doorvoercapaciteit en lagere verpakkingskosten per eenheid.
| metrisch | Baseline (draaitafel/handleiding) | Geoptimaliseerd (draaiarm) | Operationele impact |
|---|---|---|---|
| Doorvoercapaciteit | 12 ladingen/uur | Tot 40 ladingen per uur | +233% volumeverwerking |
| Filmconsumptie | 45 g/belasting (mechanisch) | 28 g/lading (vooraf uitgerekt) | -38% materiaalkosten |
| Belastingsschadepercentage | 3.5% | <0.5% | -86% van de reiskostenclaims |
| Interventies van de operator | 8/ploeg (pauzes/herwerk) | 1/ploeg (routinematig onderhoud) | -88% uitvaltijd |
🛠️ ROI-analyse
De investeringskosten voor semi-automatische systemen met roterende armen variëren doorgaans van $15,000 tot $30,000 USD, waarbij de investering binnen 6 tot 12 maanden volledig is terugverdiend dankzij een combinatie van herverdeling van arbeidskosten, materiaalbesparing en schadebeperking.
Financiële modellen tonen een snel kapitaalherstel aan, gedreven door drie primaire kostenposten. Arbeidsoptimalisatie vindt plaats doordat geautomatiseerd inpakken repetitieve handmatige taken elimineert, waardoor personeel kan worden herplaatst naar waardevollere productie- of kwaliteitscontrolefuncties, wat doorgaans een besparing van $ 35,000 tot $ 40,000 per jaar per herbestemde functie oplevert. De materiaalefficiëntiewinsten vloeien direct voort uit de mogelijkheid tot 200-300% voorrekken, waardoor de jaarlijkse inkoopkosten van polyethyleen met ongeveer $ 4,000 tot $ 5,000 dalen voor middelgrote productiefaciliteiten. Bovendien voorkomt het elimineren van transportschade aan ladingen naar schatting $ 3,500 tot $ 4,000 aan jaarlijkse retouren, verwerkingskosten en kosten voor spoedverzendingen. Gecombineerd genereren deze operationele efficiënties een jaarlijkse besparing van $ 40,000 tot $ 48,000, wat een conservatieve terugverdientijd van 8 tot 10 maanden garandeert, zelfs na aftrek van installatie-, trainings- en initiële kalibratiekosten.
🏗️ Checklist voor aankoopbeslissingen
Validatie van de inkoop vereist verificatie van de maximale draagcapaciteit, voorspanningsspecificaties, flexibiliteit van de PLC-programmering en naleving van de veiligheidsnormen volgens ISO- en ASTM-standaarden voordat de aanschaf van apparatuur wordt afgerond. Dit om de operationele betrouwbaarheid op lange termijn en meetbare kostenefficiëntie gedurende alle productiediensten te garanderen.
Fabrieken moeten de technische specificaties afwegen tegen de daadwerkelijke productiebehoeften. Controleer of de maximale gewichts- en hoogtelimieten van de machine uw zwaarste en hoogste palletconfiguraties overtreffen. Verifieer dat het semi-automatische model tot 40 ladingen per uur kan verwerken, wat overeenkomt met de gangbare doorvoernormen in de branche. Zorg ervoor dat het besturingssysteem programmeerbare wikkelmodi en instelbare spanningsniveaus bevat om verschillende productprofielen te kunnen verwerken. Controleer bovendien of de leverancier uitgebreide inbedrijfstelling op locatie, training van de operators en direct beschikbare reserveonderdelen levert om ongeplande stilstand te minimaliseren.
-
[ ] Overeenkomst laadprofiel: Controleer of het maximale laadgewicht en de maximale hoogte de specificaties van de verpakking niet overschrijden.
-
[ ] Vereiste doorvoer: Kies voor semi-automatisch (tot 40 ladingen/uur) of volledig automatisch (hogere snelheid, geïntegreerde transportband).
-
[ ] Voorrekvermogen: Kies voor een voorrekvermogen van ≥200% om de filmkosten te minimaliseren.
-
[ ] Flexibele besturing: Zorg ervoor dat de PLC meerdere wikkelrecepten voor verschillende ladingsoorten ondersteunt.
-
[ ] Veiligheidsvoorschriften: Controleer of het lichtscherm, de noodstop en de omheining voldoen aan de lokale regelgeving.
-
[ ] Installatieoppervlakte: Laden op vloerniveau bespaart kosten voor een hellingbaan; controleer de compatibiliteit van de transportbandhoogte.
-
[ ] Beschikbaarheid van reserveonderdelen: Controleer of de leverancier de meest voorkomende slijtageonderdelen (bladen, rollen) op voorraad heeft.
-
[ ] Trainingsondersteuning: Vraag naar het pakket voor inbedrijfstelling op locatie en training van de operator.
📈 Technische verduidelijkingen
Technische toelichtingen behandelen veelvoorkomende operationele vragen met betrekking tot de stabiliteit van de lading, de mechanica van het strekken van folie en de vereisten voor systeemintegratie. Dit ondersteunt weloverwogen inkoopbeslissingen en optimaliseert de dagelijkse verpakkingsprocessen in diverse industriële omgevingen en voor uiteenlopende productprofielen.
V: Hoe verhouden roterende armwikkelaars zich tot draaitafelmachines bij instabiele ladingen? A: Roterende armsystemen houden een stationaire lading vast terwijl de foliewagen langs de omtrek draait, waardoor centrifugale verplaatsing wordt geëlimineerd. Dit ontwerp voorkomt dat zware of hoge pallets verschuiven tijdens de rotatie, waardoor het de voorkeursoplossing is voor excentrische of verhoogde ladingen. Bij draaitafelsystemen bestaat inherent het risico dat de lading verschuift wanneer de rotatiesnelheid de veilige drempelwaarden overschrijdt.
V: Kan de machine zeer zware lasten aan, zoals 2 ton? A: Ja. Omdat de pallet stilstaat, is er geen gewichtsbeperking voor de draaischijf. Het systeem heeft alleen een vlakke vloer of transportband nodig om de statische last te ondersteunen. Deze constructie kan veilig pallets van meer dan 2,000 kg verwerken zonder mechanische belasting of veiligheidsrisico's.
V: Wat is het typische rekpercentage van de folie? A: De meeste roterende armwikkelaars gebruiken aangedreven voorrekwagens die de polyethyleenfolie 200-300% uitrekken vóór het aanbrengen. Voorrekken is een mechanisch proces dat de folielaag dunner maakt met behoud van de treksterkte, waardoor het materiaalverbruik met 30-50% wordt verminderd in vergelijking met handmatig wikkelen. Controleer altijd het voorrekbereik van de leverancier en bevestig dat de folie voldoet aan de ASTM D5456/D5456M-treksterktenormen voordat u tot aankoop overgaat.