1. Inleiding
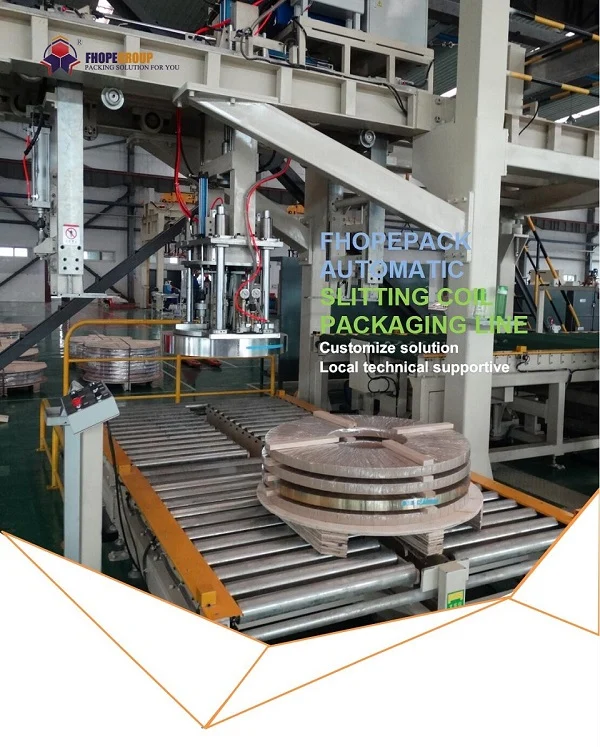
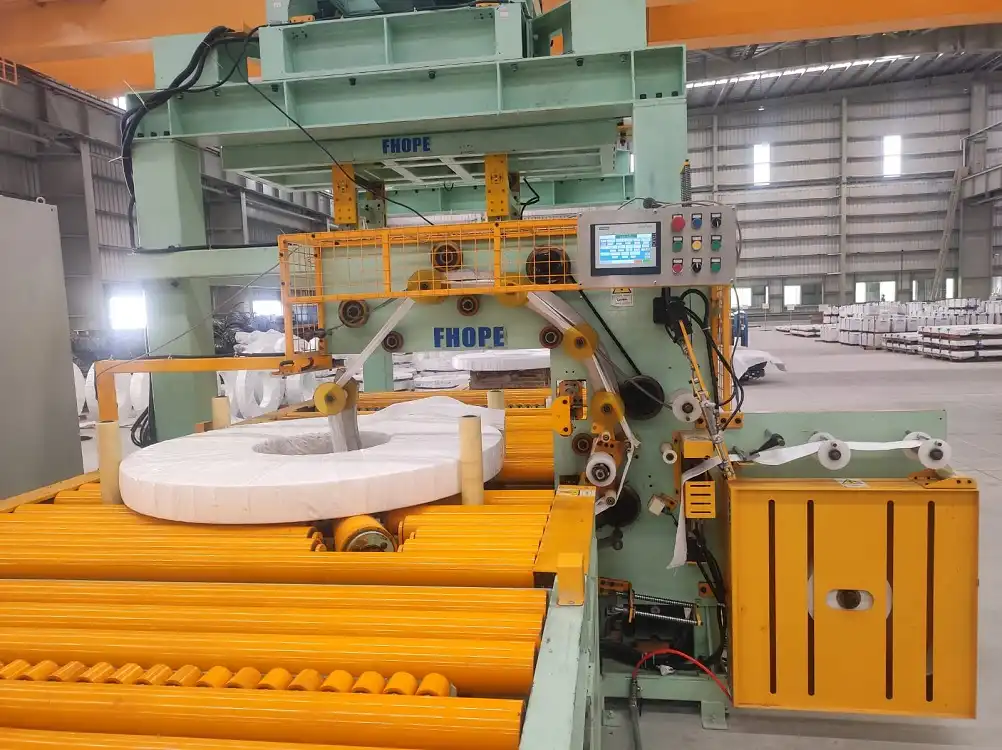
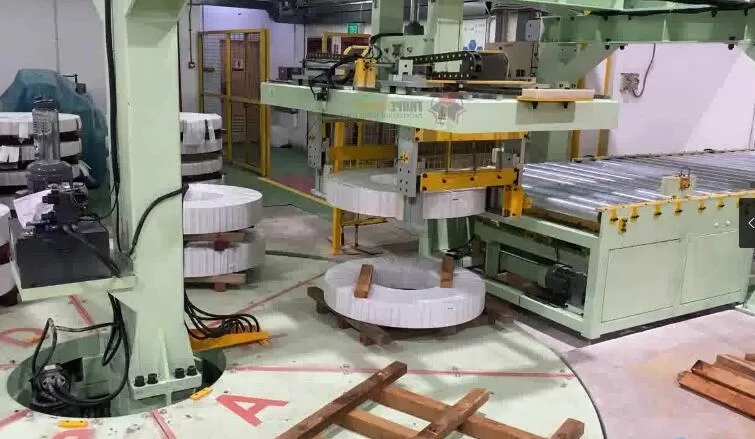
In moderne productieomgevingen zijn staalrolverpakkingslijnen – bestaande uit de rolverpakkingsmachine, de rolbandmachine en de rolstapelmachine – essentieel voor grootschalige metaalverwerking. Deze systemen, aangedreven door motoren, hydrauliek, servotechnologie, PLC's en bijbehorende besturingsapparatuur (frequentieomvormers, servoaandrijvingen), moeten consistent een hoge doorvoer, precisie en betrouwbaarheid leveren. Hoewel ontwerp, assemblage en testen cruciaal zijn voor het bereiken van topprestaties, vormen kwaliteitscontrole en levering de laatste, kritieke fase voordat een systeem aan de klant wordt overgedragen.
Deze procedure beschrijft hoe continue kwaliteitsbeoordelingen elke productiestap sturen, met als hoogtepunt een strenge eindinspectie vóór verzending. Ook wordt de leveringsstrategie verduidelijkt – inclusief gedeeltelijke demontage voor veilig en gemakkelijk transport – en wordt inzicht gegeven in de verwachtingen ten aanzien van de hermontage, verificatie op locatie en gereedheid voor gebruik. Gebruikmakend van wereldwijde normen (IATF 16949, ISO 9001, EN 415-10) en best practices uit de metaalbewerking, is het overkoepelende doel ervoor te zorgen dat elke coilverpakkingslijn voldoet aan de hoogste kwaliteitsnormen, terwijl de installatie en opstart op de werkvloer van de klant worden vereenvoudigd.
2. Materialen, mechanisch ontwerp en leveringsnormen
2.1 Validatie op het gebied van materiaalkunde
De kern van een betrouwbare coilverpakkingslijn wordt gevormd door robuuste materialen die bestand zijn tegen cyclische belastingen, mogelijke corrosie en mechanische slijtage. Elk onderdeel ondergaat strenge controles om de kwaliteit van de grondstoffen en de integriteit na de verwerking te waarborgen. Kernaspecten zijn onder meer:
-
Levensduur van belangrijke componenten bij vermoeiing
- Hydraulische cilinderbuizenGemaakt van staal zoals 27SiMn, getest onder laagcyclische of hoogcyclische vermoeidheid conform ISO 12106, waardoor wordt gegarandeerd dat de cilinderwanden bestand zijn tegen herhaalde drukverhoging (≥10^6 cycli).
- Slijtvaste transportkettingplatenOppervlaktecoatings (bijv. WC-Co) worden getest op hechtsterkte en moeten volgens ASTM C633 een waarde van meer dan 1,200 MPa bereiken, waardoor wrijving wordt verminderd en de levensduur onder continue belasting wordt verlengd.
-
Compatibiliteit van beveiligingssystemen
- Roestwerende oliefilmGeverifieerd op corrosiepreventieve werking (≥48 uur onderdompeling in gedestilleerd water volgens ASTM D665). Dit garandeert dat onderdelen corrosievrij blijven tijdens tussentijdse opslag of zeetransport.
- UV-bestendige kabelmantel: Waar leidingen gedeeltelijk aan zonlicht of industriële verlichting met hoge UV-straling kunnen worden blootgesteld, moeten kabelmantels na 2,000 uur versnelde verouderingstest (QUV-test) een treksterkte van ≥85% behouden.
Dergelijke validaties bevestigen dat de voltooide machine bestand is tegen veeleisende productieomstandigheden zonder vroegtijdig materiaaldefecten te vertonen.
2.2 Normen voor werktuigbouwkunde
Gezien de omvang van coilverpakkingslijnen – met name de zware frames, rollenbanen of stapelmodules – moet het mechanisch ontwerp rekening houden met transportgemak, hermontage en uiteindelijke uitlijning op de locatie van de klant:
-
Demontage voor transport
- De modulaire eenheden hebben een maximaal gewicht van ≤5 ton per module (conform de nationale of regionale regelgeving voor wegvervoer, bijvoorbeeld GB 1589 in China).
- Gevoelige, zeer nauwkeurige modules (bijvoorbeeld servogestuurde omsnoeringskoppen of robotarmen) kunnen apart worden verpakt om ervoor te zorgen dat de trillingsversnelling tijdens verzending ≤3g blijft (conform ISTA 3A-normen).
-
Nauwkeurige herassemblage gegarandeerd
- Referentievlakken of montageoppervlakken worden zodanig bewerkt of vastgezet dat herinstallatie ter plaatse een positionele nauwkeurigheid van ≤0.1 mm oplevert (conform de VDI 2862-richtlijnen).
- De aanhaalmomenten van de bouten moeten volgens ISO 16047 binnen ±5% van het ontwerpkoppel blijven om verkeerde uitlijning of overmatige spanning tijdens de eindmontage te voorkomen.
Door modulaire transportmogelijkheden te bieden, stroomlijnt de fabrikant de verzendlogistiek en installatietijdlijnen, waardoor de stilstandtijd en kosten voor de eindgebruiker worden verlaagd.
3. Integraal kwaliteitscontrolesysteem
Kwaliteitsborging in een coilverpakkingslijn is geen op zichzelf staande gebeurtenis, maar een ecosysteem van controles, verificaties en documentatie¹ dat zich uitstrekt van de ontvangst van grondstoffen, via tussentijdse controles tot de uiteindelijke prestatietests. Een typische aanpak van begin tot eind zou er als volgt uit kunnen zien:
3.1 Kwaliteitscontrole in de productiefase
-
Gedigitaliseerde inspectiesystemen 2
- Tandwielspeling: Voldoet aan AGMA 2000-C95 of een equivalent daarvan, gemeten met behulp van laserverplaatsingssensoren of meetklokken. Geavanceerde analyses (bijv. waveletpakketontleding) detecteren afwijkingen in een vroeg stadium.
- PLC-reactievertraging: Gebruik een 500 MHz oscilloscoop om I/O-overgangen te bewaken en te controleren of deze voldoen aan IEC 61131-2. Langere latenties kunnen duiden op inefficiënties in de besturingslogica of hardwareproblemen.
- Filmspanningconsistentie (indien er wikkel- of omsnoeringsfolie is geïntegreerd): Realtime krachtsensoren (bemonstering op 1 kHz) meten spanningsschommelingen, waarbij de gegevens worden aangepast aan ideale PID-curven voor stabiliteit (EN 12079-1).
-
- Aan elk kritisch onderdeel (bijv. servomotor, cilinderverdeelstuk, omsnoeringskop) wordt een unieke ID (QR-code + RFID) toegekend, conform de ISO/IEC 15459-normen voor artikelidentificatie.
- Een op blockchain gebaseerd register (bijvoorbeeld Hyperledger Fabric) kan cruciale kwaliteitsgegevens opslaan, waardoor fraudebestendig bewijs wordt geleverd van de herkomst van elk onderdeel, van smeden tot uiteindelijke assemblage.
3.2 Levering en operationeel beheer
Na voltooiing van de productie en de laatste tests gaat de lijn over naar de leveringsfase , waarmee de kloof tussen fabrieksacceptatie en inbedrijfstelling op locatie wordt overbrugd:
-
Slimme bezorgsystemen
- Realtime tracking van zeecontainers maakt het mogelijk om de temperatuur (-25°C tot +60°C) en luchtvochtigheid (10% tot 95% RH) te monitoren en logboeken op te slaan voor elke dag van het transport.
- Installatiehandleidingen voor augmented reality (AR)Tools zoals HoloLens met een ruimtelijke nauwkeurigheid van ±1 mm markeren montagepunten en uitlijningsreferenties, waardoor menselijke fouten bij het opnieuw monteren van modules op de locatie van de klant worden verminderd.
-
Onderhoud en upgrades op afstand
- Volgens ISO 13374 kan vanaf het begin een conditiebewakingsinfrastructuur worden geïntegreerd. Deze bewaakt trillingssignalen, motortemperatuur en hydraulische druk om opkomende storingen te diagnosticeren.
- Over-the-Air (OTA) software-updates moeten voldoen aan cybersecurity-normen (IEC 62443) met AES-256-encryptie, zodat de firmware van servoaandrijvingen of de PLC-logica veilig kan worden gepatcht of geüpgraded.
4. Eindinspectie en tests vóór levering
Voordat de coilverpakkingslijn wordt gedemonteerd en verzonden, ondergaat deze strenge tests:
-
24-uurs duurloop
- De machine werkt continu onder normale belastingen (of dicht bij de maximale ontwerpbelasting) om eventuele intermitterende storingen op te sporen, of het nu gaat om problemen met de koppelopbouw van de servomotor, de integriteit van de hydraulische afdichting of sensorruis.
- Het systeem wordt als stabiel beschouwd als het de test zonder ongeplande stops of foutcodes voltooit.
-
Dimensionale en dynamische naleving
- Geometrische nauwkeurigheid: Gebruikmakend van een laserinterferometer (bijv. Renishaw XL80) om de positioneringsnauwkeurigheid te verifiëren op ±0.15 mm (ISO 230-1).
- Noodstopreactie: Het testen van een noodstopscenario om te bevestigen dat het systeem alle beweging binnen ≤50 ms stopt (GB/T 5226.1 of EN 60204-1 richtlijnen).
-
Kwaliteitscontrole van de verpakking
- Als subassemblages in kratten of containers moeten worden verpakt, dan is een ASTM D4169 De verzendtest garandeert dat er geen losse onderdelen of beschadigde oppervlakken ontstaan wanneer de krat van 1.2 meter hoogte aan alle kanten valt.
- CorrosiepreventieRoestwerende of VCI- (Volatile Corrosion Inhibitor) verpakkingsmaterialen blijven intact tijdens transport over zee of langdurige opslag, gevalideerd via ISO 9227 zoutsproeitest gedurende 480 uur zonder vorming van rode roest op kritische oppervlakken.
Na succesvolle afronding gaat het systeem door naar de eindgoedkeuring, vaak aangeduid als Factory Acceptance Testing (FAT) . Klanten (of hun aangewezen inspecteurs) kunnen deze tests bijwonen om te bevestigen dat de productielijn aan de contractuele verplichtingen voldoet.
5. Verpakkings- en transportstrategie
5.1 Gedeeltelijke demontage en bescherming
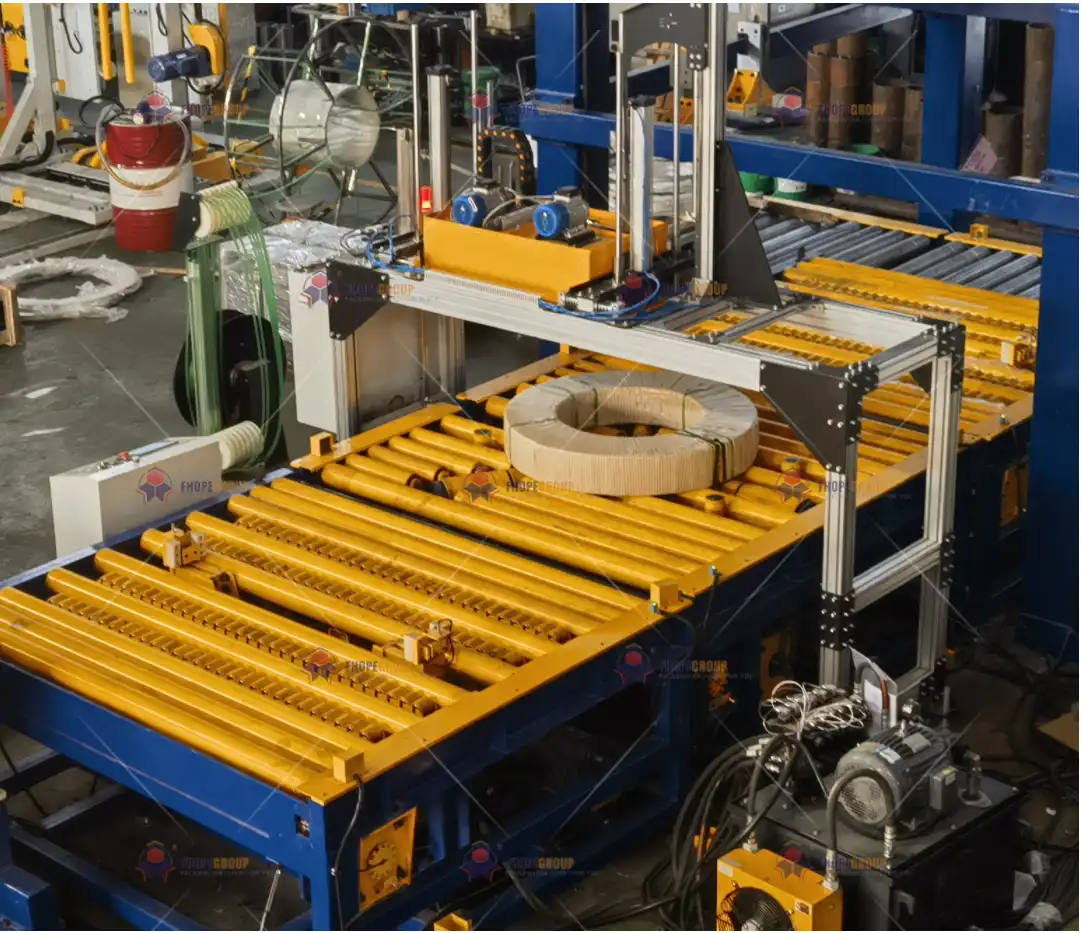
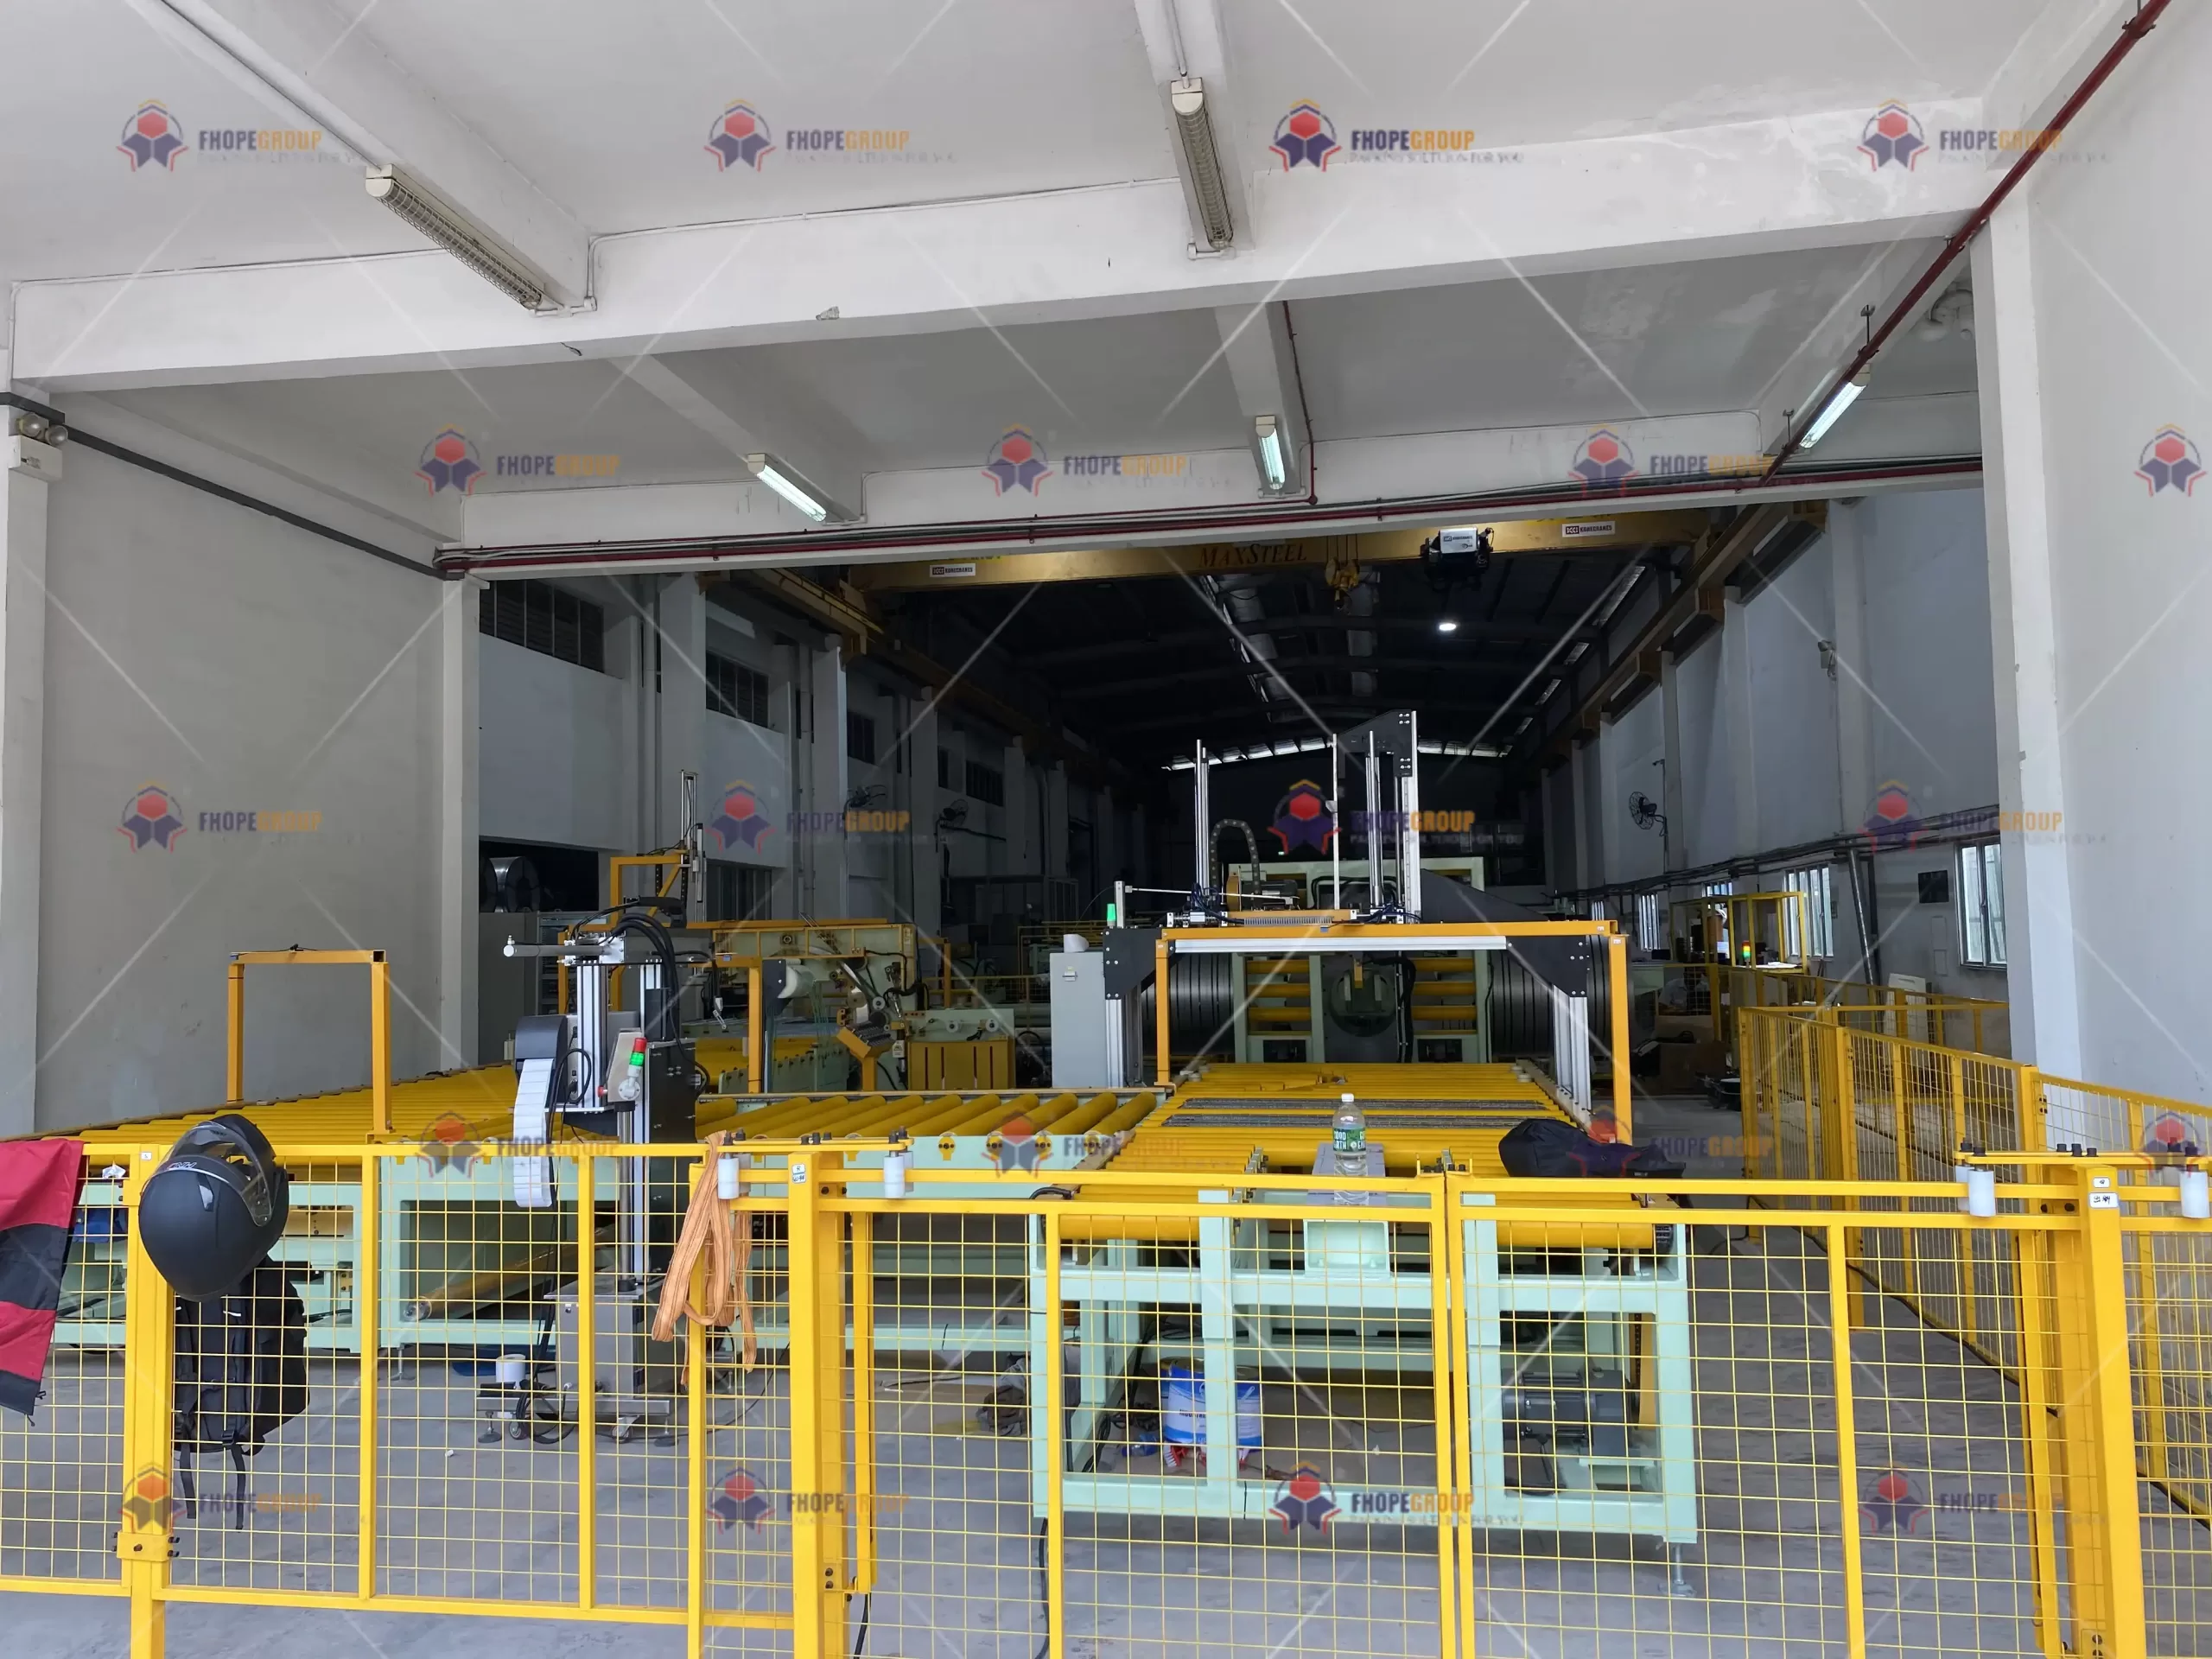
- Modulaire deelverzamelingenDe gehele verpakkingslijn is doorgaans opgedeeld in beheersbare modules: oprol-/wikkelmachines, omsnoeringskoppen, transportbanden, hydraulische aandrijfeenheden en schakelkasten. Deze aanpak reduceert het maximale stukgewicht en de maximale afmetingen, waardoor veilige handling met een heftruck of kraan wordt vergemakkelijkt.
- Schok- en trillingsdempingKwetsbare servo-assemblages worden vaak met schuim- of rubberbuffers beschermd om trillingen tijdens transport onder de 3g te houden (ISTA 3A-referentie). Trillingsmonitoren (een 6DOF-datalogger) kunnen schokken in realtime registreren om te bepalen of er tijdens het transport sprake is geweest van onjuiste behandeling.
- VochtigheidscontroleVochtinbrengende zakjes of vacuümverpakte plastic folie in kratten helpen vochtophoping te voorkomen, vooral tijdens zeetransport. IoT-dataloggers registreren temperatuur en luchtvochtigheid om te garanderen dat aan de aanbevolen verzendcondities wordt voldaan.
5.2 Herassemblage en kalibratie op locatie
Zodra het systeem op de locatie van de klant is aangekomen, begint een installatie- en kalibratiefase:
-
Frame en nivellering
- De belangrijkste basisframes (voor stapelen, vastbinden of inpakken) worden op de voorbereide vloer uitgelijnd, waarbij gecontroleerd wordt of de vlakheid binnen ±0.3 mm/m blijft, vaak met behulp van laserwaterpassen of optische instrumenten.
- Ankerbouten of stelvoeten worden met het voorgeschreven koppel vastgedraaid, waardoor de lijn stabiel blijft tijdens dynamische werkzaamheden.
-
Herstel van de dienstverlening
- Elektra PLC-racks, servoaandrijvingen, frequentieomvormers en sensoren worden opnieuw aangesloten aan de hand van gemarkeerde kabels, die doorgaans gegraveerd of voorzien zijn van labels (IEC 60445-kleurcodes). Continuïteitscontroles met een megohmmeter (≥100 MΩ bij 500 V) bevestigen de integriteit van de kabels.
- Hydraulische/pneumatische leidingenSlangen of leidingen moeten vóór het inschakelen op lekkage worden gecontroleerd (ISO 4413 voor hydrauliek, ISO 8573 voor pneumatiek). Afdichtingen of koppelingen moeten worden vervangen als er microlekkages worden geconstateerd.
-
Laseruitlijning en -balancering
- Bij servogestuurde rollen of roterende armen zorgt een laseruitlijningsgereedschap voor concentriciteit en hoekuitlijning tot op 0.1 mm nauwkeurig, waardoor trillingen en slijtage van riemen/kettingen worden beperkt.
- Testruns bevestigen dat het laden, omsnoeren en stapelen van de rollen met de juiste snelheid en het juiste koppel verloopt, in lijn met de ontwerpcyclustijden.
6. Gestandaardiseerde leveringsovereenkomst
Om duidelijkheid te garanderen voor alle betrokkenen – fabrikanten, transporteurs, installatieteams en de eindgebruiker – kan een gestandaardiseerd leveringsprotocol naar deze richtlijnen verwijzen:
| Controledimensie | Standaard | Sleutelindicator | Verificatie methode |
|---|---|---|---|
| Geometrische nauwkeurigheid | ISO-230 1 | Herhaling ≤±0.15 mm | Laserinterferometer (Renishaw) |
| Dynamische prestaties | GB / T-5226.1 2019 | Noodstop ≤50 ms | Snelle DAQ (NI PXIe) |
| Verpakkingsintegriteit | ASTM D4169-16 | Geen losse/beschadigde onderdelen na de test. | Valproef van 1.2 m (6 vlakken) |
| Bescherming tegen corrosie | ISO 9227 | 480 uur zoutneveltest: geen roestvorming | Metallografische microscoop (1000×) |
Elke afwijking van deze parameters activeert een gedocumenteerde correctieve actiecyclus voordat de productlijn officieel naar de klant kan worden verzonden.
7. Innovaties in kwaliteitscontrole en levering
7.1 Digitale tweeling voor levering
Bij de meest geavanceerde implementaties wordt gebruikgemaakt van een digitale tweelingbenadering , waarbij niet alleen de werking van de machine, maar ook de herassemblagevolgorde wordt gesimuleerd:
- Virtuele pre-installatie: Het gebruik van een 3D-model (bijv. Siemens Teamcenter) om veilige toegangspunten voor heftrucks, routes voor bovenloopkranen en mogelijke botsingen in de uiteindelijke productiehal te verifiëren.
- Digitaal paspoortElke productlijn kan worden geleverd met een digitaal paspoort met 3D-geometrie, een stuklijst (BOM) en geregistreerde onderhoudslogboeken – die eenvoudig te bekijken zijn op een tablet of AR-apparaat.
7.2 Slimme inspectietechnieken
-
Kalibratie van machinevisie
- Geautomatiseerde referentiecontrole met industriële camera's (bijvoorbeeld Cognex In-Sight) kan de oriëntatie en uitlijning van onderdelen controleren met een nauwkeurigheid van ±0.02 mm.
- Mogelijke afwijkingen in de uitlijning van servo's of riemen worden in realtime gesignaleerd, waardoor handmatige meetstappen worden verminderd.
-
Phased Array Ultrasonics
- Geavanceerde lasverbindingen op frames of steunarmen worden onderworpen aan phased array ultrasoon onderzoek (ISO 17635) om interne defecten van minder dan een millimeter te detecteren.
- Minimaliseert het risico op catastrofale schade aan dragende balken of beugels.
8. Verplichtingen met betrekking tot de levenscyclus na levering
Nadat de leiding officieel is verzonden en geïnstalleerd, blijft de fabrikant doorgaans betrokken:
-
Garantie en service
- Een standaardgarantie kan 12 tot 24 maanden omvatten, afhankelijk van een bepaald aantal gebruiksuren of de doorvoer van de spoel.
- De Gemiddelde tijd tussen storingen (MTBF) Het streefdoel is ≤0.5 storingen per jaar onder normale bedrijfsomstandigheden, wat een weerspiegeling is van het robuuste mechanische en elektrische ontwerp.
-
Prestatiegaranties
- Veel leveranciers garanderen een 'plug-and-play'-gereedheid van 98%: dat wil zeggen dat de productielijn onder standaardomstandigheden binnen 8 uur na de montage op locatie operationeel moet zijn.
- Het acceptatiecriterium is doorgaans een stabiele werking van een bepaald aantal spoelen of een reeks diensten zonder ongeplande stops.
-
Feedback over continue verbetering
- Alle operationele gegevens – koppel, temperatuur, cyclustijden – kunnen worden teruggekoppeld naar de database van de fabrikant voor toekomstige ontwerpverbeteringen.
- Deze synergie van veldgegevens bevordert een gesloten-luscultuur van technische verbeteringen, waardoor volgende productielijnen profiteren van lessen uit de praktijk.
9. Conclusie
Kwaliteitscontrole en levering zijn niet zomaar afsluitende stappen; ze vormen een cruciaal moment waarop een zorgvuldig ontworpen, nauwgezet geassembleerde en grondig geteste coilverpakkingslijn de fabrieksvloer verlaat en in de uiteindelijke operationele omgeving terechtkomt. Een succesvol resultaat hangt af van:
- Uitgebreide kwaliteitscontrolepuntenVan validatie van grondstoffen (spectroscopie, vermoeiingstests) tot en met SPC (Statistical Process Control) tijdens het proces en de uiteindelijke duurtesten.
- Modulaire en beschermende leveringDoor het ontwerp rekening te houden met gedeeltelijke demontage, een robuuste verpakking en schokdemping, zorgen we ervoor dat het product intact aankomt en probleemloos weer in elkaar gezet kan worden.
- Datagestuurde verificatieDoor gebruik te maken van uiterst nauwkeurige instrumenten, digitale tweelingen en AR/VR-technologieën wordt de installatie versneld en wordt de naleving van wereldwijde mechanische, elektrische en veiligheidsnormen gewaarborgd.
- LevenscycluscontinuïteitDit garandeert documentatie, traceerbaarheid en ondersteuning op afstand na levering, waardoor de algehele effectiviteit en kostenefficiëntie van de apparatuur worden verbeterd.
Door zich te houden aan erkende normen (IATF 16949, ISO 9001, EN 415-10, GB/T 5226.1, enz.) en geavanceerde technische controles toe te passen, kunnen fabrikanten coilverpakkingslijnen leveren met vrijwel geen defecten, minimale herassemblageproblemen en een soepele overgang naar volledige productie. Deze aanpak garandeert dat klanten robuuste, betrouwbare machines ontvangen die een hoge doorvoer, uitzonderlijke veiligheid en een lange levensduur bieden – een waar voorbeeld van het beste van moderne, ambachtelijke productie.
Final Note:
Hoewel de hierin beschreven richtlijnen in grote lijnen van toepassing zijn op de meeste zware industriële machines, kunnen specifieke eisen variëren afhankelijk van regionale verkeersregels, de omgeving van de uiteindelijke installatie of unieke klantwensen met betrekking tot verzending of inbedrijfstelling. Raadpleeg altijd lokale wetgeving (bijv. GB 1589 voor gewichtslimieten bij transport) en speciale procescertificeringen (bijv. normen voor zeetransport, voorzieningen voor gevaarlijke omgevingen) om een oplossing op maat te leveren.
-
Inzicht in deze werkwijzen kan uw kwaliteitsborgingsprocessen verbeteren en ervoor zorgen dat u voldoet aan de industrienormen. ↩
-
Ontdek hoe deze systemen een revolutie teweeg kunnen brengen in uw kwaliteitscontrole in de productie en uw efficiëntie kunnen verhogen. ↩
-
Leer meer over de cruciale rol van traceerbaarheid bij het waarborgen van productkwaliteit en naleving van regelgeving in de productie. ↩