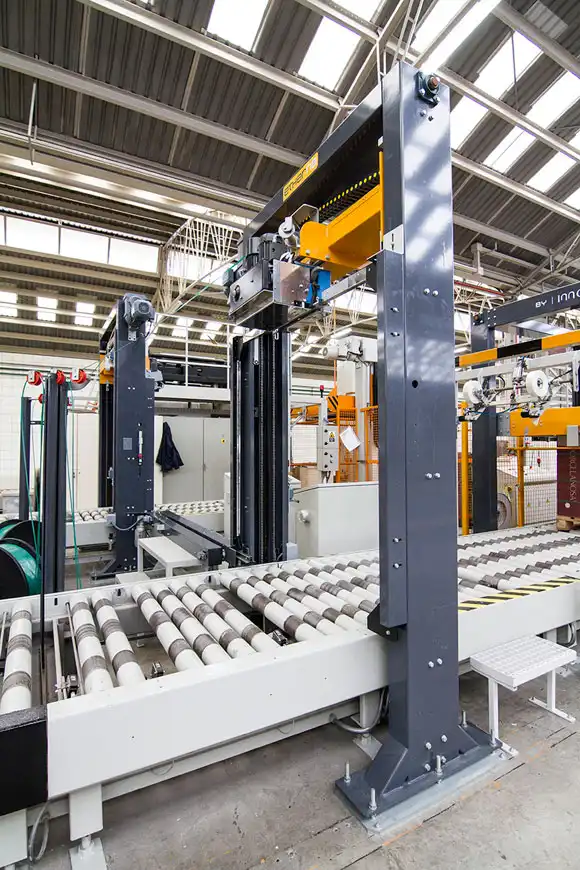
In de snelle productie- en logistieke omgevingen van vandaag speelt automatisering een cruciale rol bij het verbeteren van de algehele operationele efficiëntie en het verlagen van de arbeidskosten. Een van de meest impactvolle gebieden voor automatisering is de verpakkingsfase, met name in omsnoeringssystemen die ervoor zorgen dat producten veilig worden gebundeld voor verzending of opslag. Bij het ontwerpen of selecteren van een moderne omsnoeringsmachine spelen verschillende technische parameters en overwegingen een rol, zoals het pneumatische ontwerp, de vereiste luchtdruk en -debiet (CFM-gebruik), de communicatie tussen verschillende PLC's (Programmable Logic Controllers) en de naleving van diverse certificeringsnormen. Dit artikel biedt een gedetailleerde analyse van de technologie achter omsnoeringsmachines, waarbij elk onderdeel en elke parameter wordt onderzocht om inzichten te verschaffen die ingenieurs, operationeel managers en besluitvormers zullen helpen weloverwogen keuzes te maken.

1. Inzicht in het pneumatisch ontwerp
Bandmachines, met name die ontwikkeld zijn voor grootschalige industriële toepassingen, maken vaak gebruik van pneumatische systemen voor betrouwbare en herhaalbare bewegingen. De pneumatische elementen regelen handelingen zoals het spannen, sealen, snijden en zelfs het positioneren van verpakkingen vóór en na het omsnoeren. Deze handelingen moeten nauwkeurig en consistent zijn om een veilige verpakking te garanderen zonder het product te beschadigen.
Belangrijke pneumatische ingangen:
-
Drukbereik: Circa 0.4 tot 0.6 Mbar (soms uitgedrukt in bar of psi)
-
Luchtverbruik: ongeveer 100 ml per minuut
Op het eerste gezicht lijken deze cijfers misschien klein, maar het werkelijke volumestroomverbruik, oftewel het CFM-verbruik (kubieke voet per minuut), kan veel hoger liggen, afhankelijk van de frequentie van het omsnoeren en de cilindergrootte van het systeem. Elke pneumatische slag – of het nu gaat om het aanvoeren van de band, het activeren van de spanning of het sealen – verbruikt perslucht. Als uw productielijn continu is en frequent omsnoeren vereist (bijvoorbeeld om de paar seconden), kan het cumulatieve CFM-verbruik aanzienlijk oplopen.
Waarom pneumatiek?
-
Betrouwbaarheid en eenvoud: Pneumatische componenten zijn doorgaans eenvoudig te onderhouden en reserveonderdelen zijn overal verkrijgbaar.
-
Schone werking: Perslucht wordt over het algemeen als "schoon" beschouwd in vergelijking met hydraulische vloeistoffen, die kunnen lekken of de werkruimte kunnen vervuilen.
-
Snelle reactietijden: Pneumatische cilinders kunnen zorgen voor snelle activering, wat cruciaal is voor verpakkingslijnen met een hoge doorvoer.
Voordat u een pneumatische omsnoeringsmachine in uw productielijn integreert, is het essentieel om een grondige analyse van uw persluchtcapaciteit uit te voeren. Dit omvat inzicht in de beschikbare luchtdruk van het persluchtsysteem van de fabriek, de grootte van de luchttank(en) en de aanwezigheid van eventuele extra pneumatische apparatuur die drukschommelingen kan veroorzaken. Het installeren van een voldoende grote luchttank met filters of regelaars kan plotselinge drukdalingen helpen voorkomen en de stabiliteit behouden die nodig is voor nauwkeurige omsnoeringswerkzaamheden.
2. Gedetailleerde analyse van het CFM-gebruik
Hoewel een nominaal verbruik van 100 ml/min kan worden genoemd, kan de werkelijke operationele CFM aanzienlijk variëren afhankelijk van de inschakelduur. Houd rekening met de volgende factoren:
-
Cyclustijd: Als uw systeem elke 10 seconden banden omwikkelt, is het totale luchtverbruik per minuut veel hoger dan wanneer dit één keer per minuut gebeurt.
-
Cilinderafmetingen: Grotere cilinders vereisen een groter volume per slag. De spancilinder, de afdichtingscilinder en extra pneumatische actuatoren (voor klemblokken of transportbanden) dragen allemaal bij aan het totale verbruik.
-
Werkdruk: Bij een werkdruk nabij de bovengrens van 0.6 Mbar wordt over het algemeen meer lucht per handeling verbruikt dan bij 0.4 Mbar. Dit moet echter in evenwicht worden gebracht met het garanderen van voldoende vermogen voor het spannen en afdichten.
Bedrijven vinden het vaak nuttig om het luchtverbruik in realtime te volgen om ongeplande stilstand te voorkomen. Een goed gestructureerd preventief onderhoudsplan, inclusief regelmatige controles van luchtslangen, afdichtingen en regelaars, kan luchtlekkages minimaliseren. Zelfs kleine lekkages die onopgemerkt blijven, kunnen de inschakelduur en de energiekosten van de compressor op de lange termijn aanzienlijk beïnvloeden.

3. PLC-communicatie: Twee benaderingen voor integratie
Een van de cruciale stappen bij het automatiseren van een omsnoeringsstation is het waarborgen van een naadloze communicatie tussen de PLC van de omsnoeringsmachine en de besturingseenheden van de transportband of andere apparatuur stroomopwaarts/stroomafwaarts. Deze coördinatie bepaalt wanneer pakketten de omsnoeringszone binnenkomen, wanneer de omsnoeringscyclus start en wanneer het verpakte product wordt afgevoerd. Twee primaire communicatiemethoden worden doorgaans gebruikt:
-
Oplossing 1: Een zelfstandig transportsysteem geleverd door de leverancier van de omsnoeringsmachine
In dit scenario levert de leverancier van de omsnoeringsmachine de complete transportband. De ingebouwde sensoren en aandrijvingen zorgen ervoor dat de machine detecteert wanneer er een pakket aanwezig is en dit automatisch positioneert voor het omsnoeren, zonder dat uitgebreide externe PLC-integratie nodig is. Doorgaans zijn slechts twee sensoren nodig – één aan het einde van de aanvoerband en één aan het begin van de afvoerband – om de pakketstroom te detecteren. Omdat de omsnoeringsmachine beide transportbanden aanstuurt, is het hele proces gestroomlijnd met minimale signaaluitwisseling tussen externe systemen. -
Oplossing 2: Aparte transportband in eigendom van de klant
Wanneer de klant al een transportsysteem heeft of een specifiek transportsysteemontwerp prefereert, verloopt de integratie via de uitwisseling van I/O-signalen (vaak digitale in- en uitgangen) tussen de PLC van de omsnoeringsmachine en de PLC van de klant. Een veelvoorkomende sequentie zou er als volgt uit kunnen zien:-
De externe PLC stuurt een "A"-signaal naar de omsnoeringsmachine wanneer een pakket zich in de juiste positie bevindt.
-
Bij ontvangst van het "A"-signaal wordt het blokkeermechanisme van de omsnoeringsmachine geactiveerd, waardoor het pakket stevig op zijn plaats wordt gehouden. De machine voert vervolgens de omsnoeringscyclus uit.
-
Zodra het omsnoeren is voltooid, stuurt de omsnoeringsmachine een "B"-signaal naar de externe PLC om het pakket weg te voeren.
-
De externe PLC stuurt het pakket van het omsnoeringsstation af en geeft uiteindelijk het "A"-signaal terug wanneer het volgende pakket op zijn plaats ligt.
-
Deze op signalen gebaseerde interactie kan worden herhaald voor meerdere omsnoeringshandelingen als het product meerdere omsnoeringen nodig heeft. Met een goed gedefinieerde logica en zorgvuldig getimede signalen kan het hele proces in hoge mate worden geautomatiseerd, waardoor de stilstandtijd minimaal is en de doorvoer maximaal.
4. Automatiseringniveau: Balans tussen handmatige en automatische handelingen
Een veelgestelde vraag van potentiële kopers is of elke band handmatig moet worden aangebracht of dat het hele proces volledig geautomatiseerd kan worden. Moderne omsnoeringsmachines zijn in staat tot zeer geautomatiseerde processen, waardoor handmatige tussenkomst tot een minimum wordt beperkt. De belangrijkste taken van de operator zijn doorgaans:
-
Het bijvullen van hoekbeschermers: Als er bijvoorbeeld vier banden per verpakking worden gebruikt, moeten de hoekbeschermers mogelijk elke 25 verpakkingen worden bijgevuld, wat ongeveer één keer per uur is. Bij meer op maat gemaakte oplossingen kan dit oplopen tot 1.5 tot 2 uur per bijvulling, afhankelijk van de capaciteit van de machine en de grootte van de houders voor de hoekbeschermers.
-
Het bijvullen van PET-banden of ander omsnoeringsmateriaal: De omsnoeringspoel kan voldoende materiaal bevatten voor 120 pakketten voordat deze moet worden bijgevuld.
Afgezien van deze incidentele taken, hoeft het omsnoeringsproces zelf niet handmatig te worden gestart door de operators. De volledige sequentie – invoer van de verpakking, uitlijning, bandspanning, sealen, snijden en uitvoer – kan worden geprogrammeerd en geautomatiseerd. Deze hoge mate van automatisering verlaagt de arbeidskosten, verbetert de consistentie en stelt operators in staat zich te concentreren op andere taken in de verpakkingsafdeling.

5. Certificeringsoverwegingen: CE versus UL
Bij de wereldwijde inzet van apparatuur zijn certificeringsnormen van het grootste belang. Europese markten vereisen doorgaans CE-certificering , waarmee wordt bevestigd dat de machine voldoet aan de eisen op het gebied van gezondheid, veiligheid en milieubescherming binnen de Europese Economische Ruimte. In Noord-Amerika is UL-certificering vaak de maatstaf om te garanderen dat apparatuur voldoet aan de brandveiligheids- en elektrische normen.
Uitdagingen bij UL-certificering:
-
Hoge kosten en een lang proces: Het verkrijgen van een UL-certificering kan duur en tijdrovend zijn voor fabrikanten, met name bij maatwerk of gespecialiseerde machines.
-
Praktische aanpak: Veel leveranciers bouwen hun machines volgens UL-normen, maar vragen niet direct UL-certificering aan in het land van productie. In plaats daarvan verschepen ze de machines naar de Verenigde Staten of Canada, waar lokale testlaboratoria het certificeringsproces voor de eindklant afronden. Deze aanpak kan kosteneffectiever zijn, met name voor bedrijven die geen grote hoeveelheden machines exporteren.
Voor eindgebruikers in Noord-Amerika is het nog steeds raadzaam om samen te werken met leveranciers die de UL-richtlijnen begrijpen en machines kunnen leveren die probleemloos de UL-inspecties doorstaan. Door naleving tijdens de ontwerpfase te garanderen, kan de totale tijd die nodig is om de uiteindelijke UL-certificering op locatie te verkrijgen drastisch worden verkort.
6. Conclusie: Op weg naar een efficiëntere en wereldwijd inzetbare omsnoeringslijn
Het ontwerpen en integreren van een pneumatische omsnoeringsmachine vereist zorgvuldige overweging van de benodigde luchttoevoer, de communicatie met externe of interne PLC's, het gewenste automatiseringsniveau en mogelijke certificeringstrajecten. Door vanaf het begin aandacht te besteden aan deze technische elementen, kunnen bedrijven veelvoorkomende valkuilen vermijden, zoals onvoldoende luchtdruk, verkeerde signaaltiming of problemen met de naleving van regelgeving.
Bovendien kunnen omsnoeringsmachines, als onderdeel van een breder Industry 4.0- of smart factory-initiatief, worden geïntegreerd in grotere MES- (Manufacturing Execution Systems) of ERP- (Enterprise Resource Planning)-platformen. Dit maakt realtime monitoring mogelijk van de omsnoeringsfrequentie, het materiaalverbruik en de machineconditie, wat op zijn beurt voorspellend onderhoud en geoptimaliseerde productieplanning mogelijk maakt.
Kortom, een goed gekozen omsnoeringsoplossing draait niet alleen om het veilig omsnoeren van producten, maar ook om het creëren van een naadloze, efficiënte en datagestuurde werking. Door rekening te houden met pneumatische ontwerpdetails, nuances in PLC-communicatie, automatiseringsmogelijkheden en wereldwijde certificeringsnormen, kunnen bedrijven een systeem implementeren dat aansluit op de huidige behoeften en tegelijkertijd flexibel is voor toekomstige groei.
Voor wie voorop wil blijven lopen in de industriële verpakkingstechnologie, is de keuze voor een robuuste pneumatische omsnoeringsmachine die voldoet aan de UL-normen (of CE-vereisten in Europa) een belangrijke strategische stap. Of het nu gaat om volledig geautomatiseerde of semi-geautomatiseerde systemen, deze oplossingen kunnen de arbeidsbehoefte aanzienlijk verminderen en tegelijkertijd de consistentie en doorvoer van de verpakkingen verbeteren. Als u opties aan het evalueren bent of een nieuwe verpakkingslijn aan het plannen bent, overweeg dan om een leverancier van omsnoeringsmachines te raadplegen die ervaring heeft met zowel pneumatische systemen als wereldwijde certificeringsprocessen. Dit garandeert niet alleen een soepele ingebruikname, maar positioneert uw bedrijf ook voor duurzaam succes in steeds competitievere markten.