1. Inleiding
In de hedendaagse metaalverwerkende industrie behoren stalen coils tot de meest logistiek uitdagende en veiligheidskritische producten om te verwerken. Hun enorme massa, kwetsbare randen en transportvereisten maken betrouwbare en efficiënte verpakkingsoplossingen noodzakelijk. Een goed ontworpen coilverpakkingslijn bestaat doorgaans uit (1) een coilverpakkingsmachine, (2) een coilbandmachine en (3) een coilstapelmachine – elk aangedreven door een combinatie van elektromotoren, servosystemen en hydraulische actuatoren. De basis van de gehele operatie wordt gevormd door een geavanceerd programmeerbaar logisch besturingssysteem (PLC) dat de bewegingen coördineert, de snelheid regelt via frequentieomvormers (VFD's) en geavanceerde bewegingsbesturing uitvoert met servomotoren.
Dit document richt zich op de assemblagefase in het productieproces van een coilverpakkingslijn. Het doel is om klanten en belanghebbenden een helder inzicht te geven in dit nauwgezette proces – van de integratie van subcomponenten tot de uiteindelijke kwaliteitscontrole – en tegelijkertijd de relevante normen voor mechanisch ontwerp, veiligheidsnormen en levenscyclusbeheer te belichten. De nadruk ligt op de zorgvuldige planning, uitvoering en verificatie van elke assemblagestap, conform internationale technische normen zoals ISO 12100, EN 415-8 (veiligheid van verpakkingsmachines) en GB/T-richtlijnen, om zo operationele excellentie op lange termijn te garanderen.
2. Assemblage: Een zorgvuldige integratie van systemen
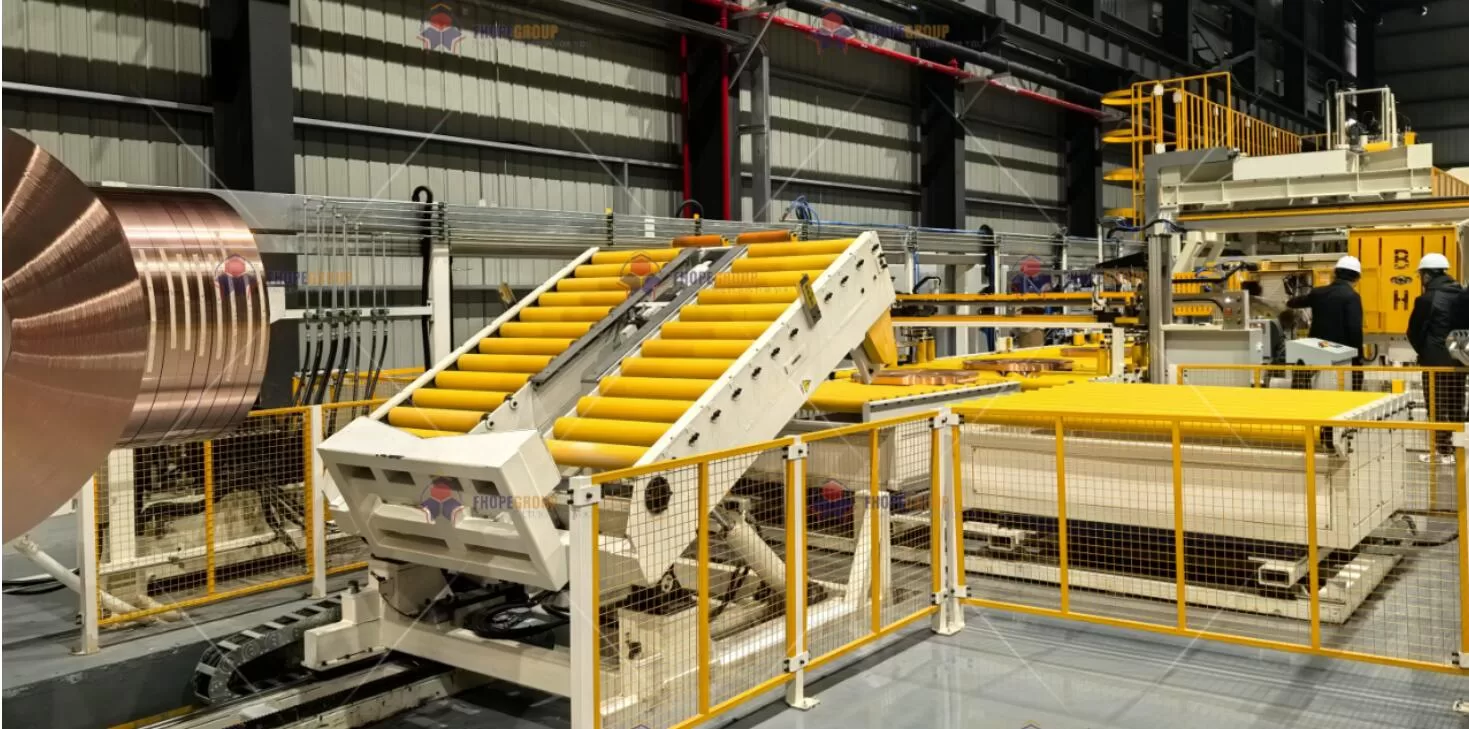
Assemblage is de fase waarin individuele modules, op maat gemaakte onderdelen en standaardcomponenten samenkomen tot een volledig operationeel systeem. In het geval van een moderne coilverpakkingslijn omvatten deze modules vaak:
-
Spoeltransportmodules
- Gemotoriseerde rollen, geleiderails of draaihekken om de rol te positioneren.
- Steunconstructies van hoogwaardig staal om het gewicht van de rollen te dragen.
-
Band- en wikkeleenheden
- Elektrische en pneumatische omsnoeringskoppen voor spanningsregeling.
- Rekfolie-units of wikkelarmen aangedreven door servomotoren om een consistente overlapping te verkrijgen.
-
Hydraulische aandrijfsystemen
- Cilinders voor verticale en horizontale klemming.
- Hydraulische aggregaten ontworpen om stabiele druk en debiet te handhaven.
-
Elektrische aandrijvingen en schakelkasten
- PLC's voor geïntegreerde logische besturing.
- Frequentieomvormers voor het regelen van de motorsnelheid.
- Servoaandrijvingen voor uiterst nauwkeurige bewegingen.
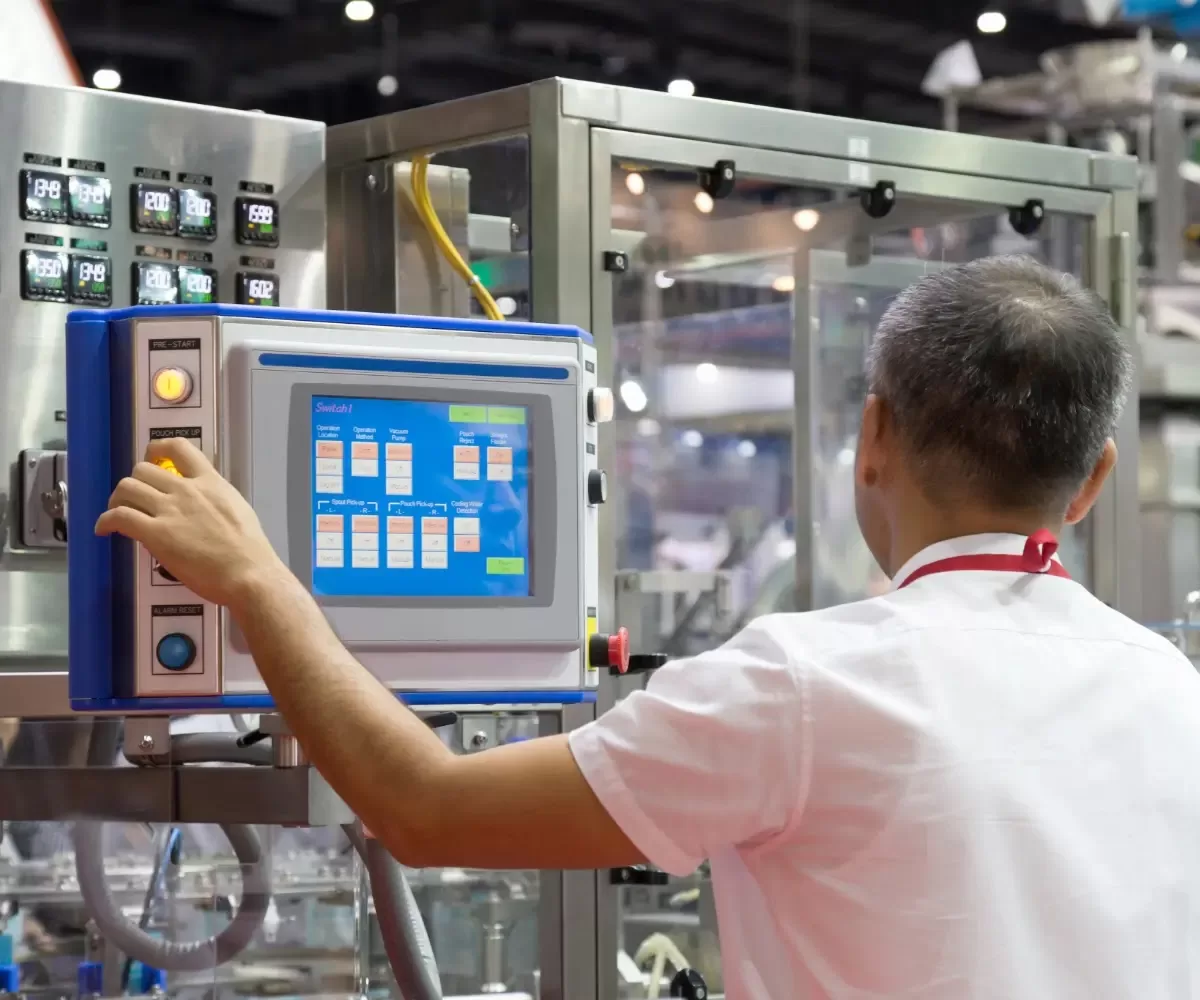
- HMI's (Human-Machine Interfaces) voor invoer en bewaking door de operator.
-
Veiligheids- en beschermingsmechanismen
- Lichtschermen, noodstops en veiligheidsrelais.
- Mechanische beschermkappen en afdekkingen voor roterende elementen.
Tijdens de montage worden deze componenten nauwgezet gepositioneerd en vastgezet volgens de ontwerpdocumentatie, waarbij ervoor wordt gezorgd dat mechanische toleranties, lastverdeling en uitlijningscriteria strikt worden nageleefd. Een grondige controle van alle verbindingen – of het nu gaat om elektrische aansluitingen, hydraulische koppelingen of mechanische bevestigingsmiddelen – waarborgt de systeemintegriteit.
3. Mechanische ontwerpnormen en overwegingen vóór de montage
3.1 Constructie- en materiaalkeuze
Vanuit het oogpunt van structurele betrouwbaarheid moet een coilverpakkingslijn bestand zijn tegen dynamische belastingen die ontstaan door het verplaatsen, tillen en omsnoeren van de coils. Daarom worden materialen geselecteerd op basis van vermoeiingssterkte en corrosiebestendigheid. Veelgebruikte criteria zijn onder andere:
- Hoogwaardig gelegeerd staal1 (bijv. 42CrMo) voor tandwielassen, koppelingen en dragende frames.
- Slijtvaste polymeren2 (bijv. polyurethaan of versterkte composieten) voor geleiderollen en contactpunten.
- Gegalvaniseerde of Aluzink stalen platen (Voldoet aan EN 10346) voor buitenpanelen en beschermkappen ter voorkoming van corrosie in vochtige of corrosieve omgevingen.
Bovendien voeren engineeringteams een FMEA (Failure Modes and Effects Analysis) uit om potentiële zwakke punten te identificeren in onderdelen zoals hydraulische leidingen, servomotorisolatie of tandwieloverbrengingen. Deze risicogebaseerde aanpak zorgt ervoor dat de gekozen materialen en ontwerpkenmerken vanaf dag één de operationele risico's aanpakken.
3.2 Tolerantie- en maatcontroles
Voordat een onderdeel wordt gemonteerd, ondergaat het een strenge dimensionale inspectie:
- Vorm- en positietolerantiesDoorgaans wordt dit geregeld volgens GB/T 1184 of gelijkwaardige ISO-normen. Zo wordt bijvoorbeeld de coaxiale uitlijning van servo-aandrijfassen beperkt tot ±0.02 mm om trillingen en geluid te minimaliseren.
- Vereisten voor oppervlakteafwerkingCruciaal voor contactoppervlakken, om ervoor te zorgen dat wrijving en slijtage de ontwerplimieten niet overschrijden.
Waar nodig worden geavanceerde meetinstrumenten, zoals lasertrackers of coördinatenmeetmachines (CMM's), gebruikt om complexe geometrieën te verifiëren. Dit zorgt ervoor dat de onderdelen, wanneer ze bij het assemblagestation aankomen, voldoen aan of zelfs de mechanische specificaties overtreffen die nodig zijn voor een uiterst nauwkeurige integratie.
4. De workflow voor de kernassemblage
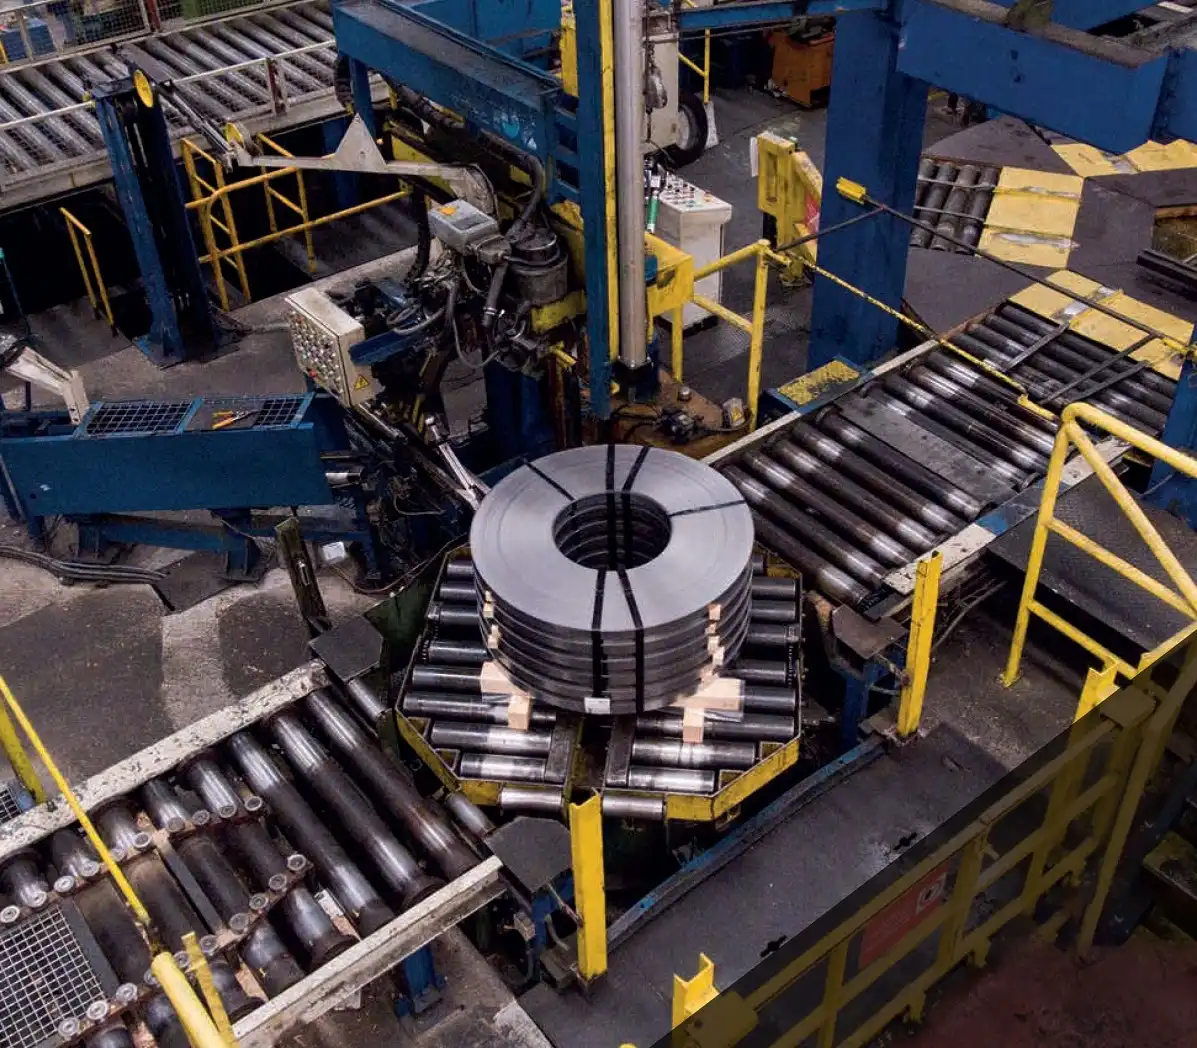
De assemblage van een coilverpakkingslijn is doorgaans opgebouwd uit verschillende belangrijke fasen:
-
Basisframe en primaire structuuropstelling
- Lijn het hoofdframe uit en stel het waterpas met behulp van precisie-waterpasinstrumenten.
- Controleer de vlakheid en structurele stijfheid om de juiste referentiepunten te behouden.
-
Montage van de subassemblage
- Installeer rollentafels, spaninrichtingen en rotatie-eenheden, die elk met bouten en vergrendelingen worden bevestigd aan voorgeboorde gaten op basis van een 3D-lay-out.
- Gebruik momentsleutels om de bouten aan te draaien tot de in de materiaallijst (BOM) aangegeven koppelwaarden.
-
Integratie van hydraulische systemen
- Monteer hydraulische aggregaten, reservoirs en leidingen volgens de ISO 4413-richtlijnen voor drukvaten en slangen.
- Leg slangen en leidingen aan met voldoende buigradius, zet ze vast met klemmen en controleer op mogelijke slijtageplekken.
- Voer voorafgaande druktesten uit op elk circuit om mogelijke lekken of gebrekkige fittingen op te sporen.
-
Elektrische en besturingsbedrading
- Plaats PLC's, frequentieomvormers, servoaandrijvingen en contactoren in schakelkasten met een IP54-classificatie of hoger (IEC 60529).
- Leg hoog- en laagspanningskabels in aparte kabelgoten om elektromagnetische interferentie te beperken.
- Beëindig de stuursignalen bij de PLC I/O-modules en zorg voor afgeschermde kabels voor de encoderfeedback van servomotoren.
-
Bewegingskalibratie en servo-uitlijning
- Koppel servomotoren aan tandwielkasten of kogelomloopspindels (indien aanwezig) met minimale hoek- of offsetafwijking.
- Voer kalibratieprocedures uit – vaak met behulp van laser- of meetkloksystemen – om de uitlijning binnen ±0.02 mm te bevestigen en de belasting van de servomotor te minimaliseren.
- Gebruik de door de fabrikant aanbevolen gereedschappen (bijv. offset-uitlijnbeugels) om een stevige mechanische passing te garanderen.
-
Inbedrijfstelling van het subsysteem
- Schakel elke module achtereenvolgens in en controleer de draairichting van de motor, de sensorsignalen en de hydraulische druk.
- Valideer de basis HMI-bedieningselementen voor handmatig joggen, noodstops en automatische modusovergangen.
-
Kwaliteitscontroles tijdens het productieproces (IPQC)
- Controleer kritieke gebieden met behulp van checklists die betrekking hebben op koppelwaarden, mechanische spelingen, positionering van sensorbeugels, routing van olieleidingen, enz.
- Markeer eventuele montagefouten zodat deze direct gecorrigeerd kunnen worden. Dit kan bijvoorbeeld inhouden dat een motorbasis opnieuw afgesteld moet worden of dat de beugel van een optische sensor verplaatst moet worden.

5. Samenspel van hydrauliek en elektriciteit
5.1 Vereisten voor het hydraulisch systeem
In een productielijn voor het verpakken van coils is het hydraulische systeem cruciaal voor het leveren van de benodigde kracht om zware coils te klemmen en op te tillen. Belangrijke aandachtspunten zijn:
- DrukstabiliteitHet systeem moet drukschommelingen binnen ±1.5% van de ingestelde waarde houden om een constante klemkracht te garanderen.
- Controle op besmettingDe reinheid van de olie wordt gecontroleerd aan de hand van de ISO 4406- of NAS 1638-normen. Een typische eis is bijvoorbeeld NAS 1638 Klasse 6 ter bescherming van gevoelige servokleppen of proportionele kleppen.
Om de cyclustijd te verkorten, kan het hydraulische systeem accumulatoren bevatten die energie opslaan en een onmiddellijke doorstroming leveren. Alle fittingen, afdichtingen en slangen voldoen doorgaans aan de SAE- of DIN-normen, waardoor ze bestand zijn tegen de temperatuur, druk en trillingen in zware industriële omstandigheden.
5.2 Nauwkeurigheid van de elektrische besturing
Waar hydraulische systemen de brute kracht leveren, zorgen elektrische besturingen voor de precisie. Moderne coilverpakkingslijnen zijn sterk afhankelijk van:
-
PLC controle
- Regelt de onderlinge verbindingen tussen verschillende stations (verpakken, vastbinden, stapelen).
- Bewaakt sensorfeedback (nabijheidsschakelaars, fotocellen, krachtsensoren) om volledig geautomatiseerde werkprocessen te coördineren.
- Implementeert veiligheidslogica (noodstops, poorten en alarmen).
-
Frequentieregelaars (VFD's)
- Regel de snelheid van inductiemotoren die transportbanden of roterende koppen aandrijven.
- Optimaliseer het energieverbruik door de bedrijfssnelheid van de motor aan te passen aan de procesvereisten.
-
Servoaandrijvingen en -motoren
- Zorg voor nauwkeurige bewegingen bij het omwikkelen van armen, het vastmaken van hoofden of het positioneren van spoelen.
- Bereik nauwkeurigheid en herhaalbaarheid tot op de submillimeter voor taken zoals het spannen van folie.
Tijdens de assemblage controleren technici nauwgezet de kabelgeleiding en aardingspraktijken om elektrische ruis te minimaliseren, met name bij servosystemen die schone encodersignalen vereisen voor nauwkeurige regelkringen.
6. Test- en inbedrijfstellingsprotocol
Zodra de mechanische, hydraulische en elektrische onderdelen compleet zijn, ondergaat het systeem een strenge testfase voordat het wordt verzonden of op locatie wordt geïnstalleerd:
-
Testen zonder belasting
- Controleert de vrije beweging van alle componenten – rollen, klemmen, draaiarmen – zonder de daadwerkelijke spoel in te voeren.
- Tests om mogelijke botsingen, abnormale trillingen of niet-gekalibreerde sensorposities op te sporen.
-
Functionele subsysteemtests
- Servo-systeemControleer de homing-sequenties, beweeg de robot met verschillende snelheden en bevestig de positioneringsnauwkeurigheid met een meetklok of laser.
- Hydraulisch Systeem: Test de klemmen en hefmechanismen eerst onder lage druk en ga vervolgens over naar de nominale werkdruk. Let op lekkages of drukverlies.
- Safety Systems: Valideer de noodstopfunctionaliteit, controleer de fotocellen en lichtschermen en bevestig dat de PLC het systeem onmiddellijk naar een veilige toestand schakelt zodra een storing wordt gedetecteerd.
-
load Testen
- Introduceer echte of gesimuleerde spoelen (via gewichtsblokken of dummy's) om de bedrijfsomstandigheden na te bootsen.
- Monitor het koppel, de motorstroom en de olietemperatuur gedurende langere cycli om ervoor te zorgen dat het ontwerp aan de normale productie-eisen kan voldoen.
-
Cyclustijd en outputverificatie
- Registreer de cyclustijden voor elke verpakkingsbewerking. Een verpakkingslijn kan bijvoorbeeld ontworpen zijn om tot 60 rollen per uur te verwerken.
- Controleer of het systeem aan de doorvoereisen van de klant kan voldoen of deze zelfs kan overtreffen, zonder de veiligheid of productkwaliteit in gevaar te brengen.
-
Eindacceptatietests (FAT)
- Voer een uitgebreide proef uit in aanwezigheid van de klant of certificeringsinstanties.
- Lever aantoonbaar bewijs van naleving aan, zoals machinecapaciteitsgrafieken, SPC-gegevens (Statistical Process Control) en testrapporten die de functionele gereedheid bevestigen.
7. Kwaliteitscontrole en documentatie
7.1 Controlepunten voor kwaliteitscontrole
Tijdens de assemblage en inbedrijfstelling zijn er bepaalde controlepunten die het kwaliteitsbeheerplan verankeren:
-
Dimensionale inspecties
- Uitgevoerd vóór en na de montage om minimale afwijkingen te bevestigen.
- Gebruikelijke acceptatiecriteria: vlakheid van ±0.1 mm/m, hoekafwijking van ±0.2° voor brackets.
-
Controle van mechanische bevestiging
- Koppelcontroles met behulp van gekalibreerde gereedschappen, waarbij de waarden uit de ontwerpspecificaties als referentie worden gebruikt.
-
Hydraulische lektesten
- Breng de leidingen onder druk tot 1.25–1.5 keer de normale bedrijfsdruk en handhaaf deze druk gedurende een bepaalde tijd, terwijl u alle verbindingen inspecteert.
-
Tests voor elektrische continuïteit en isolatie
- Gebruik megohmmeters om te controleren of de isolatieweerstand voldoet aan of hoger is dan de voorgeschreven drempelwaarden (vaak >1 MΩ bij 500 Vdc).
- Controleer of de aarding correct is om statische opbouw of schokgevaar te voorkomen.
-
Software-integriteit
- Beveiligd versiebeheer voor PLC- en HMI-programma's, gevalideerd volgens de IEC 61131-3-normen.
- Back-uplogica naar offline opslagplaatsen voor traceerbaarheid.
7.2 Documentatie en traceerbaarheid
Alle assemblage-, test- en inspectiegegevens worden gedocumenteerd om een complete apparatuurhistorie te bieden. Moderne bedrijven vertrouwen vaak op Product Lifecycle Management (PLM)-software (bijvoorbeeld Siemens Teamcenter of PTC Windchill) om revisiegeschiedenissen, CAD-gegevens en testresultaten bij te houden. Dit zorgt ervoor dat:
- TraceerbaarheidElke spoelverpakkingslijn kan worden gevolgd aan de hand van het serienummer en de productiedatum, waardoor de exacte configuratie van aandrijvingen, motoren en hydraulische eenheden kan worden vastgesteld.
- Garantie & OnderhoudOperators kunnen de originele assemblagegegevens raadplegen om het vervangen of upgraden van onderdelen te versnellen.
- CONTINUE VERBETERINGFeedback van de buitendienst wordt meegenomen in toekomstige ontwerpiteraties.

8. Nadruk op veiligheid en naleving
Naast productiviteit en mechanische prestaties is veiligheid van het grootste belang. De coilverpakkingslijn moet voldoen aan diverse normen, zoals EN 415-8 (veiligheid van verpakkingsmachines) en ISO 12100 (machineveiligheid – basisbegrippen en algemene principes).
-
Risicobeoordelingen
- Uitgevoerd tijdens de vroege ontwerpfasen om knelpunten, compressiezones of uitwerpgevaren te identificeren.
- Dit risico wordt beperkt door fysieke beveiliging, vergrendelde toegangsdeuren, PLC-beveiligingslogica en faalveilige sensoren.
-
Operator training
- Biedt instructies voor het opstarten en afsluiten van de computer, noodprocedures en basisprobleemoplossing.
- De focus ligt op het correct laden en lossen van coils om letsel door vallende of rollende coils te voorkomen.
-
Onderhoudsrichtlijnen
- Stimuleert het gebruik van lockout-tagout (LOTO)-protocollen.
- Hierin worden de intervallen beschreven voor het testen van hydraulische vloeistof, het controleren van de riemspanning en het uitvoeren van PLC-diagnostische controles.
9. Levenslange ondersteuning en voorspellend onderhoud
9.1 Betrouwbaarheid op lange termijn
Het behalen van een hoge gemiddelde tijd tussen storingen (MTBF) is cruciaal om de stilstandtijd in veeleisende productieprocessen tot een minimum te beperken. Ontwerpstrategieën om een MTBF van ≥ 10,000 uur te bereiken omvatten vaak:
- Robuuste componentselectieMotoren en servo's van gerenommeerde merken, getest op industriële betrouwbaarheid.
- Redundante systeemarchitecturenBelangrijke modules zoals voedingen of sensorsystemen beschikken over redundantie of de mogelijkheid tot snelle vervanging.
9.2 Voorspellend onderhoud en IoT-integratie
Met de opkomst van de Industrie 4.0-praktijken beschikken veel coilverpakkingslijnen nu over realtime conditiebewaking:
- Vibratiesensoren: De conditie van de lagers in motoren, tandwielkasten of spanrollen. Afwijkingen in het trillingsspectrum kunnen wijzen op mechanische defecten.
- Sensoren voor olieverontreiniging: Realtime beoordeling van de reinheidsniveaus, waardoor filtervervanging wordt geactiveerd voordat slibophoping de kleppen beschadigt.
- Data AnalyticsEen PLC of industriële pc registreert operationele gegevens (cyclusaantallen, foutcodes, motorstromen). Deze worden geanalyseerd met behulp van gespecialiseerde software (bijvoorbeeld Beckhoff TwinCAT of Rockwell Historian) voor voorspellende inzichten.
10. Slotopmerkingen
Het assemblageproces voor een coilverpakkingslijn combineert werktuigbouwkunde, hydraulisch ontwerp, elektrische integratie en geavanceerde besturingssystemen tot een samenhangende, hoogwaardige installatie. Elke deelstap – of het nu gaat om het uitlijnen van een servoaandrijving of het afdichten van een hydraulische verbinding – vereist strikte naleving van ontwerpnormen, maattoleranties en kwaliteitscontroles. Door de integratie van geavanceerde PLC-logica , servomotoren en realtime diagnostiek ontwikkelt de lijn zich tot een toekomstbestendige oplossing die zich kan aanpassen aan fluctuerende productiebehoeften.
Belangrijkste conclusies :
- Holistische techniekMateriaalkeuze, structurele integriteit en robuuste engineeringprocessen vormen de basis voor betrouwbaarheid.
- Precisie montageDoor nauwgezette aandacht te besteden aan uitlijning, koppel en kalibratie worden een soepele werking en een langere levensduur gegarandeerd.
- Veiligheid en naleving: Conformiteit met internationale normen (ISO, EN, GB/T) biedt een solide kader voor risicopreventie.
- LevenscyclusondersteuningVan ontwerpverificatie tot voorspellend onderhoudHet assemblageproces legt de basis voor een risicoarme en zeer efficiënte operationele levenscyclus.
Door deze beste praktijken te volgen en een kwaliteitsgerichte aanpak te hanteren, kunnen zowel fabrikanten als eindgebruikers de volledige voordelen benutten van een goed geassembleerde, snelle coilverpakkingslijn. Het resultaat is een systeem dat niet alleen voldoet aan de prestatie-eisen, maar ook robuuste veiligheidsvoorzieningen, vereenvoudigd onderhoud en traceerbare documentatie biedt – cruciale aspecten in de huidige competitieve metaalverwerkende markt.
Final Note:
Deze productieprocedure voor het assembleren van een coilverpakkingslijn is bedoeld als technische handleiding voor de klant. Specifieke waarden, normen en methoden kunnen worden aangepast op basis van lokale regelgeving, klantvereisten en voortdurende technologische ontwikkelingen. Raadpleeg altijd de technische documentatie en gecertificeerde tekeningen van het project voor de meest recente en nauwkeurige richtlijnen.
-
Ontdek de voordelen van hoogwaardig gelegeerd staal, waaronder de duurzaamheid en prestaties in veeleisende omgevingen. ↩
-
Ontdek hoe slijtvaste polymeren de levensduur van machines kunnen verlengen en onderhoudskosten kunnen verlagen. ↩
-
Ontdek hoe FMEA helpt bij het identificeren van risico's en het verbeteren van de betrouwbaarheid van technische ontwerpen. ↩