1. Inleiding
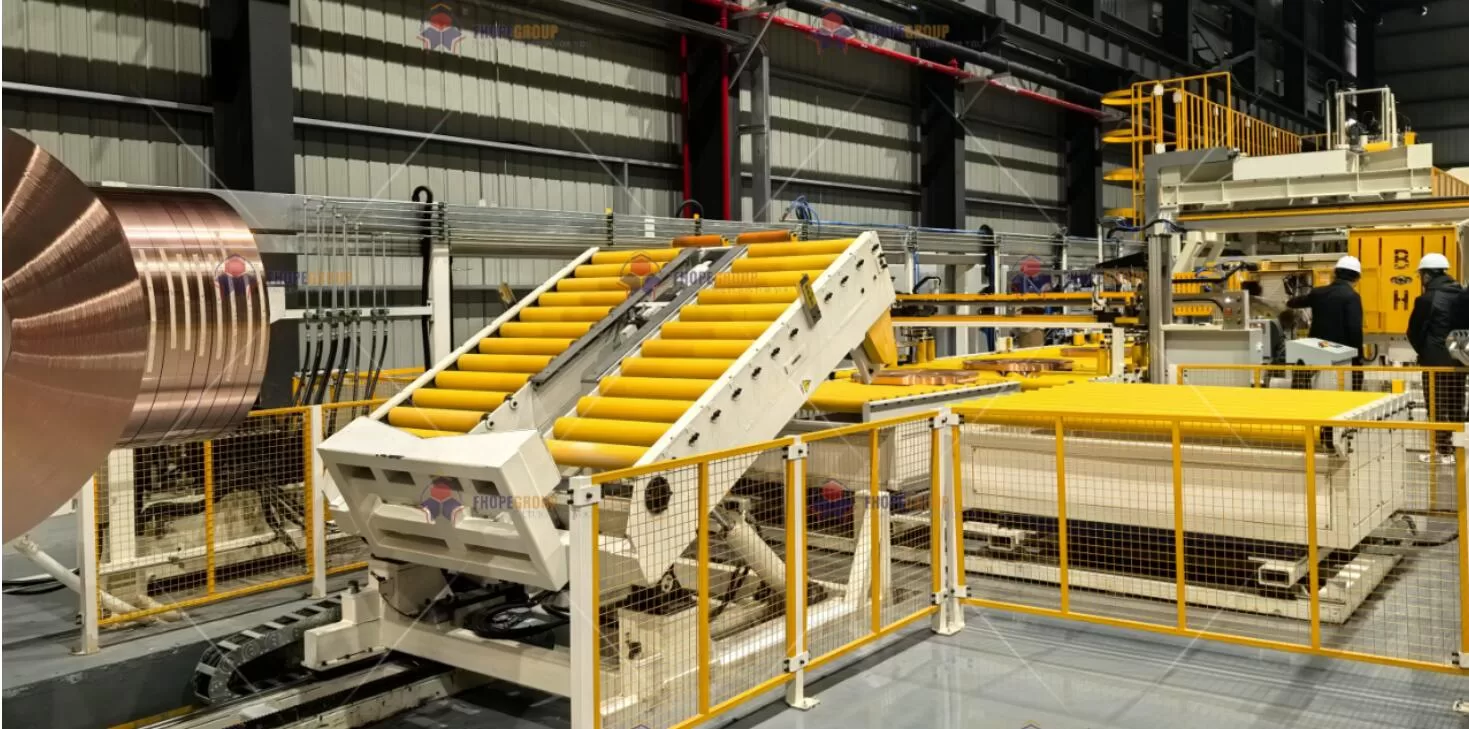
In de wereld van de staalrolverwerking zijn strenge testprotocollen cruciaal om te garanderen dat elk onderdeel van de apparatuur – van de primaire rolverpakkingsmachine tot de rolbandmachine en de rolstapelmachine – presteert volgens de ontwerpspecificaties of deze zelfs overtreft. Deze machines, aangedreven door een combinatie van elektromotoren, servosystemen en hydraulische aandrijvingen, moeten onder uiteenlopende omstandigheden probleemloos functioneren om de doorvoer, veiligheid en betrouwbaarheid op lange termijn te waarborgen.
De testfase is niet louter een mechanische oefening; het is een geïntegreerde validatie van de systeemprestaties, veiligheidsvergrendelingen, besturingsalgoritmen en materiaalduurzaamheid. Uitgebreide belastingstests zijn met name belangrijk voor het verifiëren van de doorvoercapaciteit, operationele precisie en conformiteit met internationale normen (bijv. ISO, EN, GB/T) van een verpakkingslijn. Dit document biedt een diepgaande blik op de meerlaagse testprocedures die een hoogwaardige coilverpakkingslijn garanderen, van controles van subcomponenten tot de uiteindelijke acceptatietests.
2. Overzicht van de testdoelstellingen
Voordat we de specifieke teststappen beschrijven, is het nuttig om de overkoepelende doelstellingen te formuleren:
-
Valideer de mechanische robuustheid 1
- Controleer of frames, steunen en bewegende onderdelen de ontwerpbelastingen (vaak tot 125% van de nominale capaciteit) kunnen weerstaan zonder permanente vervorming of prestatievermindering.
- Evalueer de vermoeiingslevensduur door herhaalde cycli te simuleren die representatief zijn voor de normale productie-eisen.
-
Zorg voor elektrische en regelprestaties 2
- Controleer of de PLC-logica, frequentieomvormers (VFD's), servomotoren en sensorfeedbacklussen consistent de beoogde bewegingen en snelheden produceren.
- Voer foutsimulaties uit om veilige uitschakelprocedures en noodoverrides te bevestigen.
-
Controleer de hydraulische stabiliteit.
- Zorg ervoor dat hydraulische cilinders en aandrijfeenheden de vereiste klem-, hef- of spankracht binnen een gespecificeerde tolerantie behouden (bijv. ±2.5%).
- Controleer tijdens langdurig gebruik op mogelijke lekkages, drukverliezen of temperatuurpieken.
-
Garandeer naleving van de veiligheidsvoorschriften 3
- Controleer of aan de machinevoorschriften wordt voldaan (bijv. EN 415-8 voor de veiligheid van verpakkingsmachines), en zorg ervoor dat alle afschermingen, vergrendelingen en noodstops direct en betrouwbaar functioneren.
- Controleer de veiligheid van de operator tijdens het hanteren van de rollen, met name bij zware lasten of roterende elementen.
-
Bevestig de productiecapaciteit en -snelheid.
- Voer belasting- en cyclustests uit die de werkelijke fabrieksomstandigheden nabootsen, om te bevestigen dat de lijn de nominale productiesnelheid (bijv. 15 rollen/uur) kan halen of overtreffen.
Met deze doelstellingen voor ogen verloopt de testfase via zorgvuldig ontworpen stappen die gebruikmaken van gevestigde technische normen, instrumentatie en praktijksituaties.
3. Voorbereidingen voorafgaand aan de test
3.1 Omgevings- en installatievereisten
-
Gecontroleerde omgevingsomstandigheden
- Temperatuur en luchtvochtigheid kunnen de eigenschappen van hydraulische vloeistoffen, de prestaties van servomotoren en de sensorkalibratie beïnvloeden.
- Typische doelomgeving: 20–25 °C en relatieve luchtvochtigheid 40–60%.
-
Machine-nivellering en funderingscontroles
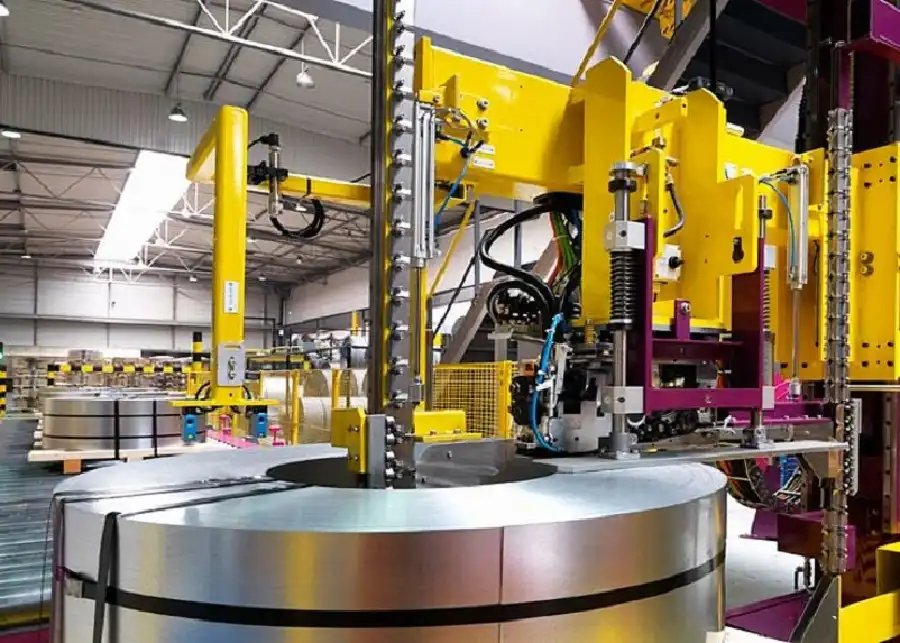
- Controleer of de spoelverpakkingslijn op een voldoende stevige vloer of fundering is geïnstalleerd.
- Controleer de uitlijning van rails, transportbanden en stapeltafels tot op ±1.0 mm nauwkeurig over de gehele lengte (conform ISO 9283), om een consistente verplaatsing van de rollen en minimale trillingen te garanderen.
-
Veiligheidsprotocollen
- Controleer of de veiligheidsgordijnen, poorten en noodstops onder spanning staan en operationeel zijn voordat u de motoren of hydraulische circuits inschakelt.
- Lockout-Tagout (LOTO)-procedures worden toegepast wanneer technici in contact komen met elektrische panelen of hydraulische leidingen.
3.2 Instrumentatie en data-acquisitie-opstelling
Nauwkeurige tests zijn afhankelijk van de juiste hulpmiddelen:
- Laser- of fotogrammetriesystemenVoor het in realtime meten van dimensionale veranderingen of positioneringsfouten.
- Druk- en stroomsensorenGekoppeld aan het hydraulische systeem om de prestaties onder belasting te registreren en de naleving van de ISO 4413-normen te verifiëren.
- Koppel- en rekstrookjes: Bevestigd aan servoassen, koppelingspunten of kritische lasverbindingen om de spanning onder dynamische belastingen te kwantificeren.
- Hogesnelheidscamera'sHandig voor het controleren van de omsnoeringsspanning of de uniformiteit van de wikkelsnelheden in realtime.
De gegevens worden verzameld via gecentraliseerde systemen zoals NI CompactDAQ of Rockwell FactoryTalk, waardoor de synchronisatie van meerdere sensorinputs wordt gewaarborgd. Historische logbestanden maken trendanalyses en de detectie van subtiele afwijkingen mogelijk.
4. Testfasen en -methodologieën
4.1 Subsystemcontroles (testen zonder belasting)
4.1.1 Verificatie van mechanische beweging
-
Rollenbanen en draaitafels
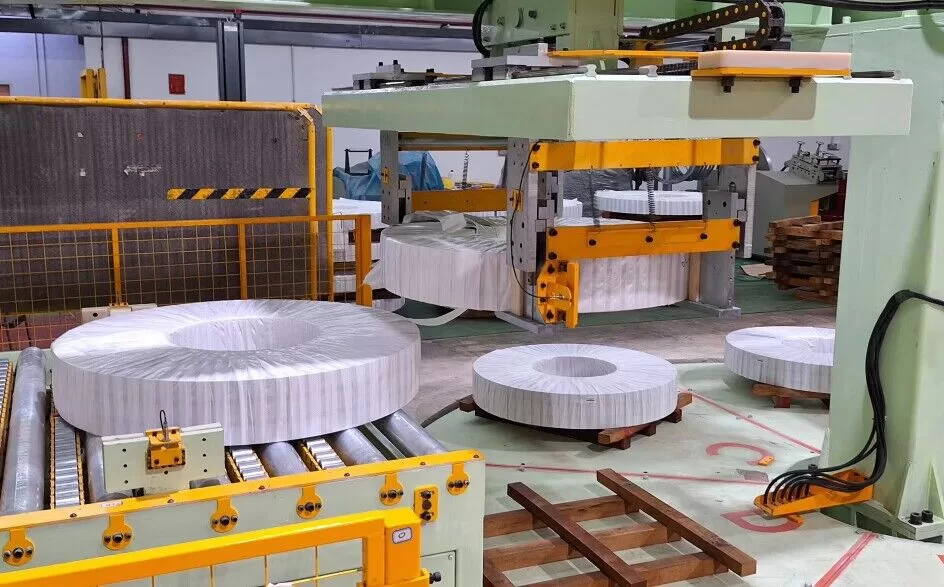
- Laat de transportbanden op verschillende snelheden draaien (van langzaam tot de maximale nominale snelheid) om onregelmatigheden zoals wiebelende rollen of ongelijkmatige rotatie te detecteren.
- Let op de uitlijning en luister naar het geluid van de tandwielen die in elkaar grijpen of naar het slippen van de riem.
-
Hydraulische cilinderbeweging
- Voer een lagedrukcyclus uit met alle cilinders (bijv. klem- en ontklemhandelingen) om te controleren op mogelijke verkeerde uitlijning of trage respons.
- Controleer of alle kleppen (richtings-, proportionele of servokleppen) consistent openen en sluiten.
4.1.2 Elektrische en besturingsvalidatie
-
PLC-logische sequentie
- Loop elk I/O-punt stap voor stap door en controleer de sensorsignalen (fotocellen, eindschakelaars, encoders) en de bijbehorende PLC-registers.
- Evalueer de correcte werking van subroutines, waaronder veiligheidssequenties, alarmtriggers en bewegingsprofielen voor servoaandrijvingen.
-
Servomotor afstellen
- Voer de homing-routines uit en controleer of de positiereferenties overeenkomen met de fysieke nulpunten.
- Voer open-loop- en closed-loop-tests uit met stapsgewijze snelheidsverhogingen; registreer de overschrijding, de insteltijd en de herhaalbaarheid (streefwaarde: ±0.1 mm, volgens VDI/DGQ 3441).
Testen zonder belasting dient als basis en zorgt ervoor dat elk subsysteem klaar is voor de hogere belasting van testen onder belasting.
4.2 Geïntegreerde testen (gedeeltelijke en volledige belasting)
Zodra de basisfunctionaliteit is bevestigd, introduceren technici geleidelijk aan belastingsscenario's die overeenkomen met de ontwerpspecificaties van de machine:
-
Belastingsimulatie
- Gebruik stalen rollen met verschillende diameters en gewichten, of gebruik gekalibreerde testblokken die de massaverdeling van echte rollen nabootsen.
- Begin bij ongeveer 50% van de nominale belasting en verhoog deze stapsgewijs tot 100-125% om de mechanische marges en veiligheidsfactoren te evalueren (conform GB/T 3811-2008 voor hijsinstallaties).
-
Hydraulische spanningstest
- Verhoog de systeemdruk tot het operationele niveau (bijv. 10–25 MPa).
- Controleer op lekkage bij koppelingen, verdeelblokken of cilinderafdichtingen met behulp van gestandaardiseerde detectievloeistoffen of ultrasone lekdetectoren.
- Valideer het vermogen om de druk gedurende een bepaalde tijd (bijv. 10 minuten) vast te houden met minimale afwijking (≤1.5% van de ingestelde waarde).
-
Transportband- en overdrachtsmechanismen
- Bewaak de lijnsnelheden om de ontwerpdoorvoer te evenaren (bijvoorbeeld 15 spoelen/uur).
- Gebruik krachtsensoren of koppelmeters om te controleren of de aandrijfmotoren de piekkoppelvereisten aankunnen.
- Controleer de uitlijning om te voorkomen dat de spoel verschuift of afwijkt, wat kan leiden tot blokkeringen of botsingen.
-
Bandspanning en wikkelconsistentie
- Als de productielijn een omsnoeringsmachine bevat, meet dan de spanningsvariatie (streefwaarde: ±2.5% volgens EN 12079-2) met behulp van gekalibreerde spanningsmeters.
- Bij het wikkelen met folie dient u de rekbaarheid van de folie te controleren (bijv. 300% ±5%), met behulp van een contactloze extensometer of een digitale spanningsmeter.
4.3 Gespecialiseerde testscenario's
4.3.1 Extreme omgevingsomstandigheden
-
Temperatuur Stress
- Als de klant actief is in zeer warme of koude klimaten (bijvoorbeeld -10°C tot +40°C), boots deze omstandigheden dan na in een gecontroleerde omgeving of voer een langdurige duurtest uit.
- Evalueer veranderingen in de viscositeit van de hydraulische vloeistof en de thermische drempelwaarden van de servoaandrijving.
-
Vochtigheid en corrosie
- In regio's met een hoge luchtvochtigheid of zoutnevel (kustgebieden) moeten testnormen zoals ASTM B117 voor zoutneveltesten of ISO 9227 voor corrosietesten worden toegepast.
- Zorg ervoor dat beschermende coatings (bijv. galvanisatie, Aluzink-coating) bestand zijn tegen langdurige blootstelling.
4.3.2 Duurzaamheidstests bij continu bedrijf
-
24-uursloop
- Laat de spoelverpakkingslijn een volledige dag (of langer) continu draaien onder normale bedrijfsomstandigheden om eventuele progressieve storingen te detecteren, zoals oververhitting van motoren, afwijkende sensorkalibratie of luchtbellen in de hydraulische vloeistof.
- Volg realtime datatrends voor koppel, druk, temperatuur en trillingen en signaleer afwijkingen voor onmiddellijke interventie.
-
Noodstop en stroomuitval
- Simuleer plotselinge stroomonderbrekingen om ervoor te zorgen dat motoren en cilinders naar veilige posities overgaan zonder dat de spoel verschuift of naar beneden valt.
- Controleer of het noodstopsysteem alle bewegingen binnen de vereiste tijd kan stoppen, doorgaans ≤50 ms na activering van de veiligheidspoort (conform EN 1088:1995).
5. Gemeten parameters en acceptatiecriteria
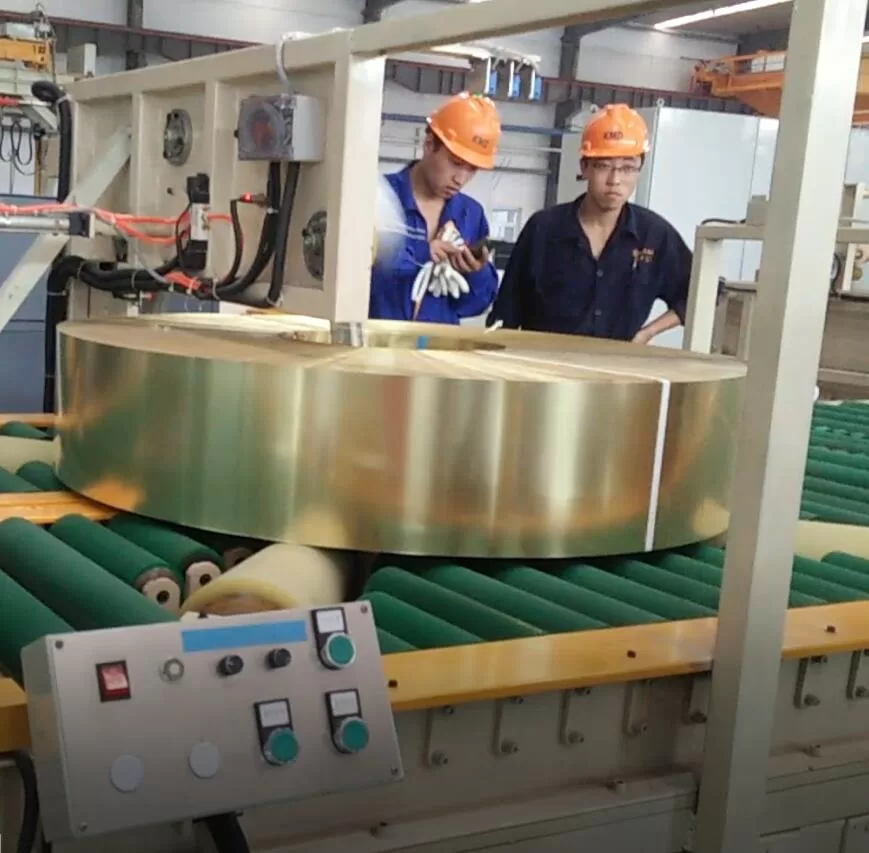
Om testen zinvol te maken, moet elke parameter duidelijke acceptatiedrempels hebben. Hieronder staat een representatieve tabel met cruciale meetwaarden:
| Testcategorie | Standaard/Referentie | Acceptatiecriteria | meetmethode |
|---|---|---|---|
| Spoelpakkingssnelheid | JB / T 10231-2016 | ≥15 spoelen/uur (stalen spoel Φ1200 mm) | Encoderfeedback + timer |
| Nauwkeurigheid van de bandspanning | NL-12079 2 | ±2.5% van de nominale spanning | Digitale spanningssensor |
| Stabiliteit van de hydraulische druk | ISO 4413 | Drift ≤1.5% gedurende 10 minuten vasthouden | Druksensor + datalogger |
| Herhaalbaarheid van de servopositie | VDI/DGQ 3441 | ±0.1 mm of beter | Laserinterferometer / wijzerplaatmeter |
| Geluidsniveau | ISO 4871:1996 | ≤78 dB(A) op 1 m | Gekalibreerde geluidsniveaumeter |
| Reactie van de veiligheidspoort | EN 1088: 1995 | Stopvertraging ≤50 ms | Oscilloscoopweergave |
| Energie-efficiëntie | ISO-14955 1 | ≤0.8 kWh/ton staalrol | Energieanalysator (nauwkeurigheid van 0.5%) |
Als een parameter afwijkt van deze acceptatiedrempels, onderzoekt het engineeringteam de onderliggende oorzaken – of het nu gaat om een uitlijningsprobleem, een afstellingsprobleem in de regelkring of een defect aan de hydraulische afdichting – en test de leiding opnieuw nadat de nodige corrigerende maatregelen zijn genomen.
6. Gegevensanalyse en documentatie
6.1 Realtime monitoring en opslag
Moderne coilverpakkingslijnen integreren vaak industriële IoT-oplossingen, waardoor realtime monitoring van mechanische, elektrische en hydraulische parameters mogelijk is. Gegevens van sensoren (druk, koppel, encoderpositie, temperatuur) worden ingevoerd in een gecentraliseerd SCADA-systeem of een gedistribueerd besturingsplatform (bijvoorbeeld Rockwell FactoryTalk of Siemens WinCC).
-
Frequentie van gegevensregistratie
- Trillingen of drukpieken vereisen registratie met een hoge frequentie (tot 1 kHz) voor een nauwkeurige vastlegging.
- Langzamere processen (bijv. het transport van spoelen) kunnen met een lagere frequentie worden geregistreerd (1-10 Hz).
-
Geautomatiseerde alarmen en trendanalyse
- Het systeem activeert alarmen wanneer waarden de vooraf ingestelde drempelwaarden overschrijden (bijvoorbeeld: servokoppel 110% van de nominale capaciteit).
- Trendgegevens helpen bij het identificeren van progressieve slijtage of afwijkingen, wat richting geeft aan preventieve onderhoudsstrategieën.
6.2 Protocol voor de eindacceptatietest (FAT)
Na succesvolle afronding van de geïntegreerde en gespecialiseerde tests wordt een uitgebreide FAT ( Factory Acceptance Test) uitgevoerd met vertegenwoordigers van de klant. Deze stap omvat:
-
Functionele demonstratie
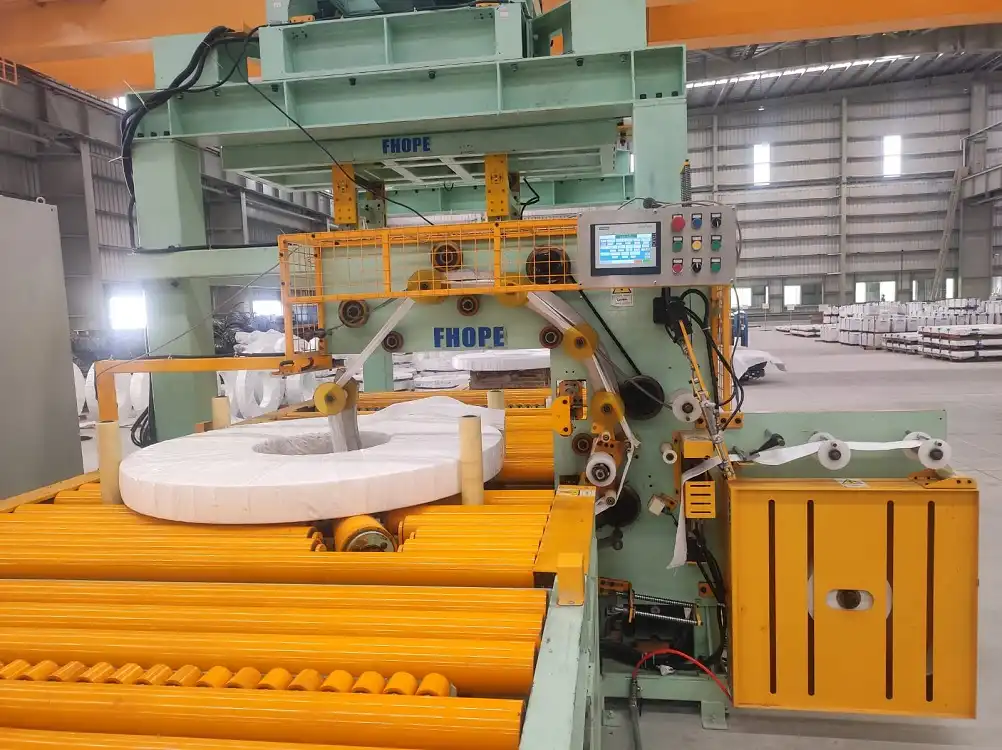
- Het doorlopen van de volledige operationele sequentie van de productielijn: het laden van een rol, transport, omsnoeren, inpakken (indien van toepassing), stapelen en lossen.
- Het correct weergeven van HMI-displays, foutmeldingen en veiligheidslogica.
-
Evaluatie van de belangrijkste prestatie-indicatoren (KPI's)
- Het vergelijken van de gemeten verpakkingssnelheid, spanningsconsistentie en frequentie van stilstand met contractuele of ontwerpverplichtingen.
- Het documenteren van de stabiele werking bij volledige belasting gedurende een ononderbroken dienst (bijvoorbeeld 8 uur).
-
Goedkeuring en documentatie
- Klanten ontvangen een uitgebreid testdossier, inclusief grafieken met meetgegevens, kalibratiecertificaten voor testapparatuur en gebruikershandleidingen voor het systeem.
- Eventuele openstaande punten of kleine afwijkingen worden genoteerd in een opleveringslijst met streefdata voor de afhandeling.
7. Levenscyclusperspectief: Na de testfase en onderhoud
7.1 Overgang naar de operationele fase
Zodra uit tests blijkt dat de machine aan de specificaties voldoet, wordt deze doorgaans naar de productievloer verzonden. De testmentaliteit stopt echter niet daar. In veel moderne fabrieken wordt voorspellend onderhoud en continue verificatie geïntegreerd:
-
Online conditiebewaking
- Permanente sensoren bewaken kritische parameters zoals lagertrillingen, motorstroom, verontreiniging van de hydraulische olie (ISO 4406-controles), enz.
- Analytische software maakt gebruik van machine learning om opkomende storingen te detecteren voordat er een catastrofale uitval optreedt.
-
Geplande kalibratie
- Momentsleutels, laseruitlijningsinstrumenten en spanningssensoren moeten met bepaalde tussenpozen opnieuw gekalibreerd worden om de nauwkeurigheid van de metingen te waarborgen.
- Dankzij back-ups en versiebeheer van de PLC-logica (conform IEC 61131-3) worden alle codewijzigingen correct gedocumenteerd.
7.2 Continue verbetering
Feedback uit de praktijk is van onschatbare waarde. Veelvoorkomende verbeteringen die na de implementatie worden vastgesteld, zijn onder andere:
- Het verfijnen van hydraulische actuatoren
- Het upgraden van afdichtingen of overschakelen op oliën van hogere kwaliteit om slijtage en temperatuurschommelingen onder extreme belasting te verminderen.
- Optimaliseren van regelkringen
- Het aanpassen van servo-afstemmingsparameters om overschrijding te verminderen of het fijn afstellen van de omsnoeringsspanningprofielen voor meer delicate spoelranden.
- Verbetering van ergonomie en veiligheid
- Het toevoegen van ergonomische ontwerpen voor het laden van spoelen of het verbeteren van de plaatsing van beschermkappen kan de belasting voor de operator en het risico verminderen.
8. Het testen van innovaties en toekomstige trends
8.1 Digitale tweeling en virtuele inbedrijfstelling
Veel fabrikanten stappen over op digitale tweelingen: het creëren van een virtueel model van de gehele spoelverpakkingslijn met behulp van software zoals Siemens NX Mechatronics Concept Designer (MCD). Dit biedt de volgende voordelen:
- Verkorte duur van de fysieke tests
- Door PLC-logica, servobewegingen en veiligheidsvergrendelingen in een virtuele omgeving te debuggen, kunt u fouten opsporen voordat de machines worden gebouwd.
- Integratie van machinaal leren
- Gegevens uit de praktijk actualiseren continu de digitale tweeling, waardoor voorspellende algoritmen die mechanische of besturingsafwijkingen voorspellen, worden verfijnd.
8.2 Multi-Physics Testplatforms
Voor lijnen die worden blootgesteld aan zeer uiteenlopende operationele omstandigheden:
- Gelijktijdige monitoring
- Trillingen in het bereik van 0–10 kHz, vloeistofdrukken tot 35 MPa, temperatuurmetingen van -20°C tot +150°C en servo-aandrijvingsfeedback kunnen parallel worden geregistreerd.
- Uitgebreide diagnostiek
- Geavanceerde software correleert deze multi-fysische datasets en spoort subtiele interacties op die microstoringen of prestatieafwijkingen kunnen veroorzaken.

9. Samenvatting en belangrijkste conclusies
Het testproces voor een verpakkingslijn voor staalrollen is veelzijdig en heeft als doel de structurele integriteit , operationele consistentie en veiligheid van de machine onder realistische omstandigheden te garanderen. Het omvat alles van controles zonder belasting tot 24-uurs duurtesten, die elk worden gereguleerd door internationale normen zoals GB/T 3811, ISO 4413 en EN 12079-2. Door duidelijke acceptatiecriteria vast te stellen – zoals streefspanningen, positioneringsnauwkeurigheid, drukstabiliteit en geluidsdrempels – kunnen fabrikanten klanten tastbaar bewijs van betrouwbaarheid leveren.
Belangrijkste punten :
- Grondige voorbereidingHet beheersen van de testomgeving en het verifiëren van de instrumentatie zijn cruciaal voor betrouwbare resultaten.
- Introductie van geleidelijke belastingDoor systematisch van nullast naar 125% capaciteit op te voeren, wordt de validatie van elk subsysteem stapsgewijs gewaarborgd.
- Datagestuurde documentatieRealtime monitoring en uitgebreide logboekregistratie maken traceerbaarheid mogelijk, waardoor zowel onmiddellijke als langetermijntrends in de prestaties aan het licht komen.
- Naleving van standaardenHet voldoen aan of overtreffen van de ISO-, EN-, IEC- en GB/T-normen bevordert het vertrouwen en sluit aan bij de wereldwijde beste praktijken.
- Nadruk op de levenscyclusTesten is geen op zichzelf staande gebeurtenis; het legt de basis voor voorspellend onderhoud, toekomstige upgrades en continue verbetering.
Of u nu een klant bent die zekerheid zoekt over de operationele veiligheid of een engineer die verantwoordelijk is voor de uiteindelijke inbedrijfstelling, de hier beschreven testprocedures onderstrepen onze toewijding aan het leveren van een geavanceerde en robuuste oplossing voor coil packing. In essentie belichamen deze protocollen een filosofie: consistente kwaliteit en betrouwbaarheid komen voort uit een gedisciplineerde, op standaarden gebaseerde aanpak in elke fase – van ontwerp en assemblage tot de uiteindelijke bevestiging van de gevalideerde prestaties.
Final Note:
Deze handleiding beschrijft bewezen beste praktijken voor het testen van coilverpakkingslijnen, waarbij gebruik wordt gemaakt van internationale normen en analyses van praktijkgegevens. Daadwerkelijke testplannen kunnen verder worden aangepast op basis van locatiespecifieke eisen, geavanceerde materiaalkeuzes of gespecialiseerde ontwerpkenmerken. Raadpleeg altijd de officiële testprotocollen en technische documentatie van het project om rekening te houden met unieke productie-eisen en wettelijke kaders.
-
Inzicht in mechanische robuustheid is cruciaal om ervoor te zorgen dat uw ontwerpen bestand zijn tegen operationele spanningen zonder te bezwijken. Raadpleeg deze bron voor diepgaande inzichten. ↩
-
Het waarborgen van optimale elektrische en besturingsprestaties is essentieel voor een efficiënte bedrijfsvoering. Deze handleiding biedt belangrijke richtlijnen en technieken om optimale prestaties te bereiken. ↩
-
Veiligheidsvoorschriften zijn essentieel bij de bediening van machines. Deze link biedt uitgebreide informatie over normen en procedures om de veiligheid van uw werkzaamheden te waarborgen. ↩