എക്സിക്യൂട്ടീവ് സമ്മറി
ബോബിൻ ഉള്ള ഒരു PU എയർ പൈപ്പ് കോയിലിംഗ് മെഷീൻ, എക്സ്ട്രൂഷൻ ലൈനിൽ നിന്ന് ന്യൂമാറ്റിക് ട്യൂബിനെ ഒരു അയഞ്ഞ കോയിലിലേക്ക് മാറ്റുന്നതിനുപകരം ഒരു ഫ്ലാൻജ്ഡ് സ്പൂളിലേക്ക് വിൻഡ് ചെയ്യുന്നു. ഇത് ട്യൂബിനെ സ്ഥിരമായ ടെൻഷനിൽ പിടിക്കുകയും, ബോബിന് കുറുകെ വശങ്ങളിലായി വയ്ക്കുകയും, രണ്ടാമത്തെ സ്റ്റേഷനിലേക്ക് മാറുകയും ചെയ്യുന്നു, അങ്ങനെ എക്സ്ട്രൂഡർ ചേഞ്ച്ഓവർ സമയത്ത് പ്രവർത്തിപ്പിച്ചുകൊണ്ടിരിക്കും. വൈൻഡർ എങ്ങനെ നിർമ്മിക്കപ്പെടുന്നു, ബോബിൻ ശേഷി എങ്ങനെ പരിഹരിക്കാം, ഒരു ബോബിൻ എപ്പോൾ സ്ട്രാപ്പ്ഡ് കോയിലിനേക്കാൾ മികച്ചതാണെന്ന് ഈ പേജ് വിശദീകരിക്കുന്നു.
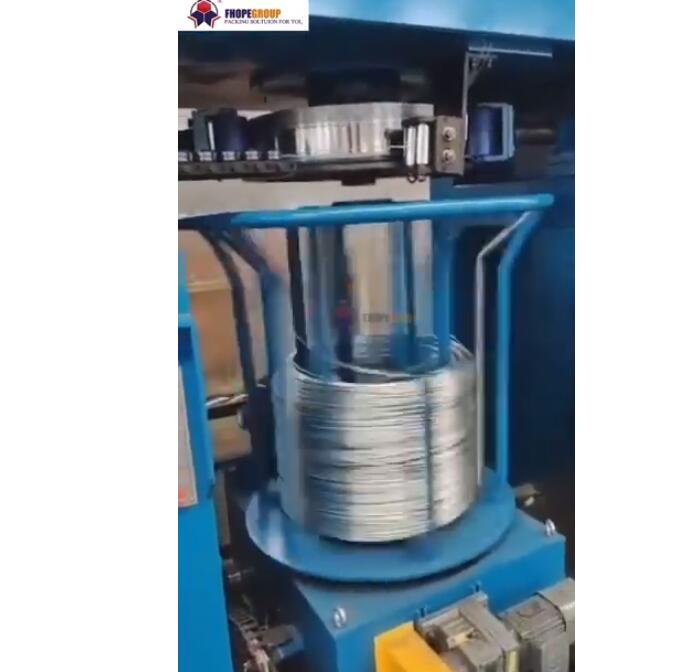
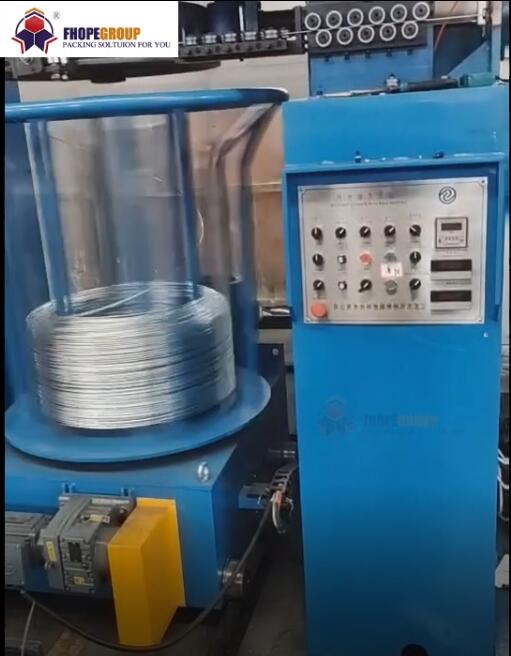
ഓരോ വൈൻഡിംഗ് സ്റ്റേഷനും നീല സ്റ്റീൽ ഫ്രെയിമിലാണ് സ്ഥിതി ചെയ്യുന്നത്, അതിന്റേതായ മോട്ടോർ, ബോബിൻ ഷാഫ്റ്റ്, ഗൈഡ് വീലുകൾ, ഒരു ടെൻഷൻ അഡ്ജസ്റ്റർ എന്നിവയുണ്ട്. പുഷ് ബട്ടണുകളും ലാമ്പുകളും ഉള്ള ഒരു കൺട്രോൾ ബോക്സ് സ്റ്റേഷനെ പ്രവർത്തിപ്പിക്കുന്നു. ഓറഞ്ച് പിയു ട്യൂബ് ഗൈഡ് വീലുകൾക്ക് മുകളിലൂടെ ഓടുകയും ടേണിംഗ് ബോബിനിൽ തുല്യമായി അടിഞ്ഞുകൂടുകയും ചെയ്യുന്നു, അടുത്ത സ്റ്റേഷൻ അതിനടുത്തായി തയ്യാറായി നിൽക്കുന്നു.
ഉള്ളടക്ക പട്ടിക
- ബോബിനിൽ PU ട്യൂബ് വീശുന്നത് എന്തിനാണ്?
- വൈൻഡർ എങ്ങനെ പ്രവർത്തിക്കുന്നു
- ബോബിൻ ശേഷി: എത്ര മീറ്റർ
- ടെൻഷനും ലേ ക്വാളിറ്റിയും
- ബോബിൻ അല്ലെങ്കിൽ സ്ട്രാപ്പ്ഡ് കോയിൽ
- തിരഞ്ഞെടുക്കൽ ചെക്ക്ലിസ്റ്റ്
- സുരക്ഷ
- എഞ്ചിനീയറിംഗ് പതിവ് ചോദ്യങ്ങൾ
- അടുത്ത പടി
- അനുബന്ധ വായന
- ഉറവിടങ്ങൾ
ബോബിനിൽ PU ട്യൂബ് വീശുന്നത് എന്തിനാണ്?
പി.യു.വും നൈലോൺ എയർ ട്യൂബും മൃദുവും സ്പ്രിംഗിയുമാണ്. മുറിവ് അയഞ്ഞതിനാൽ, കോയിലുകൾ അടുക്കി വയ്ക്കുമ്പോൾ അത് കുരുങ്ങുകയോ വളയുകയോ പരത്തുകയോ ചെയ്യാം. ഒരു ഫ്ലേഞ്ച്ഡ് ബോബിൻ ഓരോ തിരിവും സ്ഥാനത്ത് നിലനിർത്തുന്നു, ട്യൂബിനെ ഗതാഗതത്തിൽ സംരക്ഷിക്കുന്നു, കൂടാതെ ഉപയോക്താവിന് ഒരു ഡിസ്പെൻസറിലെ ഏത് നീളവും വലിച്ചെടുക്കാൻ അനുവദിക്കുന്നു. 100 മീറ്ററോ അതിൽ കൂടുതലോ ചെറിയ-ബോർ ട്യൂബ് പോലുള്ള നീളമുള്ള ട്യൂബുകളിൽ ഒരു ബോബിൻ ഫലം നൽകുന്നു. ചെറിയ നീളങ്ങൾ പലപ്പോഴും സ്ട്രാപ്പ് ചെയ്ത കോയിലുകളേക്കാൾ വിലകുറഞ്ഞതാണ്.
വൈൻഡർ എങ്ങനെ പ്രവർത്തിക്കുന്നു
- ഫീഡ്: എക്സ്ട്രൂഡർ കൂളിംഗ് ടാങ്കിൽ നിന്നോ റിവൈൻഡ് ചെയ്യുമ്പോൾ സപ്ലൈ റീലിൽ നിന്നോ ട്യൂബ് വരുന്നു.
- ടെൻഷൻ: ഗൈഡ് വീലുകളും ഒരു ടെൻഷൻ അഡ്ജസ്റ്ററും ട്യൂബിനെ ഒരു സെറ്റ് പുൾ ഉപയോഗിച്ച് പിടിക്കുന്നു, അങ്ങനെ അത് വലിച്ചുനീട്ടാതെ ഇറുകിയ കാറ്റ് വീശുന്നു.
- യാത്ര: ട്യൂബ് ബോബിന് കുറുകെ വശങ്ങളിലായി, ഒന്നിനുപുറകെ ഒന്നായി സ്ഥാപിച്ചിരിക്കുന്നു.
- വേഗത: വ്യാസം കൂടുന്നതിനനുസരിച്ച് ഒരു ഇൻവെർട്ടർ ബോബിൻ വേഗത ലൈൻ വേഗതയുമായി പൊരുത്തപ്പെടുന്നു. നിങ്ങളുടെ ലൈനിനായുള്ള കൃത്യമായ സിൻക്രൊണൈസേഷൻ രീതി (ടെൻഷൻ സെൻസിംഗ് അല്ലെങ്കിൽ ഒരു നർത്തകി) ഉദ്ധരണിയിൽ സ്ഥിരീകരിച്ചിട്ടുണ്ട്.
- മാറ്റുക: പിഎൽസി ട്യൂബ് നീളം കണക്കാക്കുന്നു; നിശ്ചയിച്ച നീളത്തിൽ ട്യൂബ് മുറിച്ച് വൈൻഡിംഗ് രണ്ടാമത്തെ സ്റ്റേഷനിലേക്ക് നീങ്ങുന്നു, അങ്ങനെ ലൈൻ പ്രവർത്തിക്കുന്നത് തുടരുന്നു.
- അൺലോഡ് ചെയ്യുക: മുഴുവൻ ബോബിനും മുറിച്ച്, ട്യൂബിന്റെ അറ്റം ഉറപ്പിച്ച്, ബോബിൻ ഊരിയെടുക്കുന്നു.
ഞങ്ങളുടെ കോയിലിംഗ് മെഷീനുകൾ PLC, HMI നിയന്ത്രണത്തിൽ ഓട്ടോമാറ്റിക് അല്ലെങ്കിൽ മാനുവൽ മോഡിൽ പ്രവർത്തിക്കുന്നു, ട്യൂബ് സ്ഥാനത്തിനുള്ള സെൻസറുകളും തകരാർ കണ്ടെത്തുമ്പോൾ ഒരു അലാറവും സഹിതം.
ബോബിൻ ശേഷി: എത്ര മീറ്റർ
ഓരോ ലെയറിനും ടേണുകൾ = ട്രാവേഴ്സ് വീതി ÷ ട്യൂബ് OD. ലെയറുകൾ = (ഫ്ലാഞ്ച് വ്യാസം − കോർ വ്യാസം) ÷ 2 ÷ ട്യൂബ് OD. നീളം ≈ 3.14 × ശരാശരി വ്യാസം × ഓരോ ലെയറിനും ടേണുകൾ × ലെയറുകൾ. 8 mm ട്യൂബ്, 200 mm കോർ, 400 mm ഫ്ലേഞ്ച്, 300 mm ട്രാവേഴ്സ് എന്നിവയുള്ള ഉദാഹരണം (ഉദാഹരണം മാത്രം):
| പരിശോധിക്കുക | കണക്കുകൂട്ടല് | ഫലമായി |
|---|---|---|
| ഓരോ ലെയറിലുമുള്ള തിരിവുകൾ | 300÷8 | 37 |
| പാളികൾ | (400 − 200) ÷ 2 ÷ 8 | 12 |
| ആകെ ടേണുകൾ | 37 × 12 | 444 |
| ദൈർഘ്യം | 3.14 × 0.3 മീ × 444 | ഏകദേശം 418 മീ |
| പൂരിപ്പിക്കൽ സമയം 30 മീ/മിനിറ്റ് | 418÷30 | ഏകദേശം എട്ടു മിനിറ്റ് |
ഫിൽ ടൈം എത്ര തവണ മാറ്റം സംഭവിക്കുന്നുവെന്നും ഒരു ഓപ്പറേറ്റർ എത്ര സമയം അൺലോഡ് ചെയ്യണമെന്നും നിങ്ങളെ അറിയിക്കുന്നു. അവസാന പാളി ഫ്ലേഞ്ചിലേക്ക് നിറയ്ക്കാത്തതിനാൽ യഥാർത്ഥ ശേഷി അല്പം കുറവാണ്. ബോബിൻ കോർ, ഫ്ലേഞ്ച്, ട്രാവേഴ്സ് വലുപ്പങ്ങൾ ഉദ്ധരണിയിൽ സ്ഥിരീകരിച്ചിട്ടുണ്ട്.
ടെൻഷനും ലേ ക്വാളിറ്റിയും
- വളരെ കുറവ്: വളവുകൾ തെന്നിമാറുന്നു, ലേ അയഞ്ഞുപോകുന്നു, മുറിവ് അഴിക്കുമ്പോൾ ബോബിൻ തകരുന്നു.
- വളരെ ഉയർന്നത്: മൃദുവായ PU ട്യൂബ് വലിച്ചുനീട്ടുകയും OD ചെറുതാകുകയും ചെയ്യുന്നു, ഇത് ഉപഭോക്താവിന്റെ ഫിറ്റിംഗ് പരിശോധനയിൽ പരാജയപ്പെടാൻ സാധ്യതയുണ്ട്.
- അസമമായ സഞ്ചാരം: വിടവുകളും കൂമ്പാരങ്ങളും അടിഞ്ഞുകൂടുകയും ബോബിൻ വീർക്കുകയും ചെയ്യുന്നു.
ട്യൂബ് മെറ്റീരിയലിനും ഭിത്തിക്കും ടെൻഷൻ സജ്ജമാക്കുക, പുതിയ ഉൽപ്പന്നത്തിലെ ആദ്യത്തെയും അവസാനത്തെയും ടേണുകളുടെ OD പരിശോധിക്കുക.
ബോബിൻ അല്ലെങ്കിൽ സ്ട്രാപ്പ്ഡ് കോയിൽ
| ഇനം | ബോബിൻ വൈൻഡർ | ലൂസ്-കോയിൽ കോയിലർ (FCL സീരീസ്) |
|---|---|---|
| പാക്കേജ് | ഫ്ലേഞ്ച്ഡ് സ്പൂൾ | സ്ട്രാപ്പ്ഡ് കോയിൽ |
| കോയിൽ വലിപ്പം | ബോബിൻ എഴുതിയത്, ഉദ്ധരണിയിൽ സ്ഥിരീകരിച്ചു | ഐഡി 100–300 മി.മീ, ഒ.ഡി 300–400 മി.മീ, വീതി 100 മി.മീ. |
| ഭാരം | ബോബിൻ എഴുതിയത് | 8-50 കിലോ |
| മാറ്റം | രണ്ട് സ്റ്റേഷനുകൾ | രണ്ട് ചക്രങ്ങളിൽ തുടർച്ചയായ വിൻഡിംഗ്, ന്യൂമാറ്റിക് ഡിസ്ചാർജ് |
| അടുത്ത പടി | ലേബൽ, പെട്ടി | OD സ്ട്രാപ്പിംഗ്, റാപ്പിംഗ്, സ്റ്റാക്കിംഗ് |
ഈ സൈക്കിൾ കണക്കുകൾ FCL ലൂസ്-കോയിൽ കോയിലറിന് മാത്രമുള്ളതാണ്: ഓരോ കോയിലിനും 18–35 സെക്കൻഡ്, 100 r/min വരെ, 380 V 60 Hz 3P സപ്ലൈയിൽ. ഒരു ബോബിൻ വൈൻഡർ എക്സ്ട്രൂഷൻ ലൈൻ വേഗതയിൽ തുടർച്ചയായി പ്രവർത്തിക്കുന്നു.
തിരഞ്ഞെടുക്കൽ ചെക്ക്ലിസ്റ്റ്
- ഏതൊക്കെ ട്യൂബ് മെറ്റീരിയലുകളും OD-കളുമാണ് നിങ്ങൾ വിൻഡ് ചെയ്യുന്നത്?
- ബോബിന് എത്ര നീളം, നിങ്ങളുടെ ഉപഭോക്താക്കൾ ഏത് ബോബിൻ വലുപ്പമാണ് ഉപയോഗിക്കുന്നത്?
- എക്സ്ട്രൂഷൻ ലൈൻ വേഗത എത്രയാണ്?
- നീളം എണ്ണലും ഓട്ടോ കട്ടും ആവശ്യമുണ്ടോ?
- ഒന്നോ രണ്ടോ സ്റ്റേഷനുകൾ, അപ്പോൾ ലൈൻ മാറ്റത്തിനിടയിലും ഓടിക്കൊണ്ടിരിക്കും?
- വൈൻഡിംഗ് കഴിഞ്ഞാൽ എന്ത് സംഭവിക്കും: ലേബലിംഗ്, ബോക്സിംഗ് അല്ലെങ്കിൽ പാലറ്റൈസിംഗ്?
സുരക്ഷ
അപകടസാധ്യത വിലയിരുത്തുന്നതിനായി EN ISO 12100:2010, പാക്കേജിംഗ് മെഷീൻ സുരക്ഷയ്ക്കായി EN 415-10, ഇലക്ട്രിക്കൽ ഉപകരണങ്ങൾക്ക് EN 60204-1 എന്നിവ അനുസരിച്ചാണ് മെഷീൻ രൂപകൽപ്പന ചെയ്തിരിക്കുന്നത്. ഗൈഡ് വീലുകളിലെ ടേണിംഗ് ബോബിനും നിപ്പുമാണ് പ്രധാന അപകടങ്ങൾ, അതിനാൽ ഓരോ സ്റ്റേഷനിലും ഗാർഡുകളും ഒരു അടിയന്തര സ്റ്റോപ്പും ഘടിപ്പിച്ചിരിക്കുന്നു.
എഞ്ചിനീയറിംഗ് പതിവ് ചോദ്യങ്ങൾ
ചോദ്യം: ഏത് ട്യൂബുകളാണ് ഇതിന് കാറ്റ് ചെയ്യാൻ കഴിയുക? ഉത്തരം: പിയു, നൈലോൺ, പിഇ ന്യൂമാറ്റിക് ട്യൂബ്.
ചോദ്യം: എക്സ്ട്രൂഡർ ബോബിൻ ചേഞ്ചിൽ നിർത്തുമോ? ഉത്തരം: ഇല്ല. വൈൻഡിംഗ് രണ്ടാമത്തെ സ്റ്റേഷനിലേക്ക് നീങ്ങുന്നു.
ചോദ്യം: ഓരോ ബോബിനും മീറ്ററുകൾ എങ്ങനെ കണക്കാക്കാം? ഉത്തരം: നിങ്ങളുടെ ട്യൂബ് OD, ബോബിൻ വലുപ്പങ്ങൾ എന്നിവയ്ക്കായി മുകളിലുള്ള ഫോർമുല ഉപയോഗിക്കുക.
ചോദ്യം: ഇതിന് അയഞ്ഞ കോയിലുകളും ഉണ്ടാക്കാൻ കഴിയുമോ? ഉത്തരം: അതാണ് എഫ്സിഎൽ കോയിലർ, അത് കോയിൽ ചെയ്ത് സ്ട്രാപ്പ് ചെയ്യുന്നു.
അടുത്ത പടി
- നിങ്ങളുടെ ട്യൂബ് വലുപ്പങ്ങൾ, ലൈൻ വേഗത, ബോബിൻ ഡ്രോയിംഗ് എന്നിവ അയയ്ക്കുക. info@fhopepack.com എന്ന വിലാസത്തിലേക്ക്.
- ഞങ്ങൾ വലുപ്പം മാറ്റുന്നു വൈൻഡർ, പിരിമുറുക്കം, മാറ്റം.
- ഞങ്ങൾ 24 മണിക്കൂറിനുള്ളിൽ മറുപടി നൽകും ഒരു നിർദ്ദേശവും ഉദ്ധരണിയും സഹിതം.
അനുബന്ധ വായന
- ഓട്ടോമാറ്റിക് ഹോസ് കോയിലർ (ഉൽപ്പന്നം)
- ഹോസ് കോയിൽ റാപ്പർ FPH-200 (ഉൽപ്പന്നം)
- ഹോസ് കോയിൽ പാക്കിംഗ് മെഷീൻ
ഉറവിടങ്ങൾ
- FHOPE ഉൽപ്പന്ന പേജ്: ഓട്ടോമാറ്റിക് പൈപ്പ് കോയിലർ FCL100
- EN ISO 12100:2010; EN 415-10; EN 60204-1
- മുകളിൽ കാണിച്ചിരിക്കുന്ന PU ട്യൂബ് വൈൻഡിംഗ് സ്റ്റേഷനുകൾ
അവസാനം അവലോകനം ചെയ്തത്: 2026-10-19