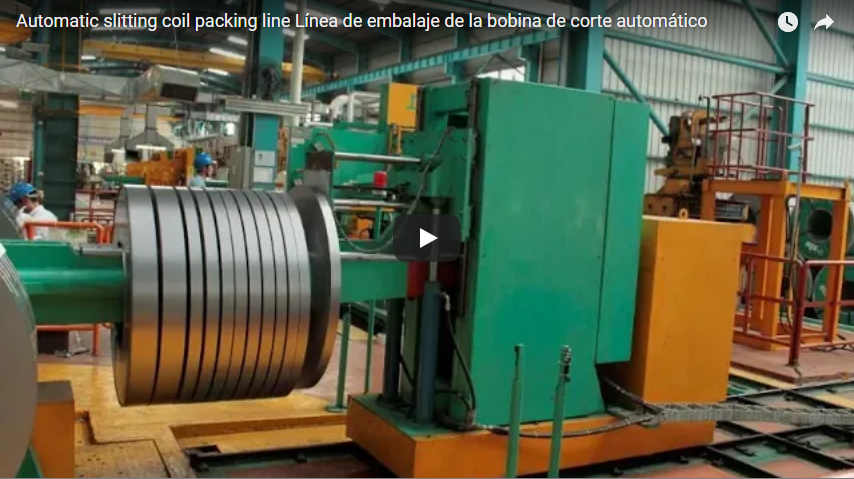
സർവീസ് സെന്ററുകൾക്കായുള്ള ഒരു സ്ലിറ്റ് കോയിൽ പാക്കിംഗ് ലൈൻ, ഡൗൺ-എൻഡിംഗ്, സെൻട്രിംഗ്, സ്ട്രാപ്പിംഗ്, ഐ-ത്രൂ റാപ്പിംഗ്, വെയ്റ്റിംഗ്, സ്റ്റാക്കിംഗ് എന്നിവ ഒരൊറ്റ ഓട്ടോമേറ്റഡ് ഫ്ലോയിലേക്ക് സംയോജിപ്പിക്കുന്നു. ഈ കോൺഫിഗറേഷൻ ഒരു സ്ലിറ്റർ ടേൺസ്റ്റൈലിൽ നിന്ന് നേരിട്ട് ഇടുങ്ങിയ കോയിലുകൾ മാനുവൽ ഹാൻഡ്ലിംഗ് ഇല്ലാതെ പ്രോസസ്സ് ചെയ്യാൻ ഒരു സ്ലിറ്റിംഗ് സർവീസ് സെന്ററിനെ അനുവദിക്കുന്നു. നാരോ-സ്ട്രിപ്പ് ലൈനുകളിൽ 4,000 കിലോഗ്രാം വരെയും 500 മില്ലീമീറ്റർ വീതിയുമുള്ള കോയിലുകൾ കൈകാര്യം ചെയ്യുന്നതിനോ അല്ലെങ്കിൽ ഹെവി-ഡ്യൂട്ടി കോൺഫിഗറേഷനുകളിൽ വലിയ അളവുകൾ കൈകാര്യം ചെയ്യുന്നതിനോ ആണ് സിസ്റ്റം രൂപകൽപ്പന ചെയ്തിരിക്കുന്നത്.
പൊതു അവലോകനം
സ്ലിറ്റിംഗ് സർവീസ് സെന്ററുകൾക്കായി ഒരു സ്ലിറ്റ് കോയിൽ പാക്കിംഗ് ലൈൻ ഡൗൺസ്ട്രീം പ്രോസസ്സിംഗ് എങ്ങനെ സംയോജിപ്പിക്കുന്നുവെന്ന് ഈ ഗൈഡ് വിശദീകരിക്കുന്നു. നിങ്ങളുടെ നിർദ്ദിഷ്ട ഉൽപാദന പരിതസ്ഥിതിക്ക് ഉപകരണങ്ങളുടെ വലുപ്പം മാറ്റാൻ ആവശ്യമായ സ്റ്റേഷൻ ക്രമം, ശേഷി പൊരുത്തപ്പെടുത്തൽ, സാങ്കേതിക സവിശേഷതകൾ എന്നിവ ഇതിൽ വിശദമാക്കുന്നു.
ഏതൊക്കെ സ്റ്റേഷനുകളാണ് ലൈനിൽ ഉൾപ്പെടുത്തിയിരിക്കുന്നത്?
സ്ലിറ്റർ ഔട്ട്പുട്ടിൽ നിന്ന് അന്തിമ പാലറ്റ് സ്റ്റാക്കിലേക്ക് ഓരോ കോയിലും പ്രോസസ്സ് ചെയ്യുന്ന ആറ് പ്രൈമറി സ്റ്റേഷനുകളുമായാണ് ഈ ലൈൻ കോൺഫിഗർ ചെയ്തിരിക്കുന്നത്. സ്ലിറ്റർ ടേൺസ്റ്റൈലിന്റെ "ഐ-ടു-വാൾ" ഓറിയന്റേഷനിൽ നിന്ന് "ഐ-ടു-സ്കൈ" സ്ഥാനത്തേക്ക് കോയിലുകളെ ചരിഞ്ഞ് ഒരു ഡൗൺ-എൻഡറിൽ നിന്നാണ് ഈ ശ്രേണി ആരംഭിക്കുന്നത്. തുടർന്നുള്ള കൈകാര്യം ചെയ്യൽ ഘട്ടങ്ങൾക്ക് ഈ ഓറിയന്റേഷൻ നിർണായകമാണ്.
അടുത്തതായി, സെൻസറുകളും ഒരു ലിഫ്റ്റിംഗ് ടേബിളും ഉപയോഗിച്ച് ഒരു സെൻട്രിംഗ് സ്റ്റേഷൻ കോയിലിനെ കൺവെയറിന്റെ മധ്യരേഖയുമായി വിന്യസിക്കുന്നു. ശരിയായ സെൻട്രിംഗ് സ്ട്രാപ്പിംഗ് തുല്യമായി പ്രയോഗിക്കുന്നുണ്ടെന്നും കോയിൽ പാലറ്റിൽ നേരെ അടുക്കുന്നുവെന്നും ഉറപ്പാക്കുന്നു. മൂന്നാമത്തെ സ്റ്റേഷൻ സ്ട്രാപ്പിംഗ് യൂണിറ്റാണ്, ഇത് മൂന്ന്, നാല്, അല്ലെങ്കിൽ ആറ് പോയിന്റുകളിൽ കോയിൽ ഐയിലൂടെ PET അല്ലെങ്കിൽ സ്റ്റീൽ സ്ട്രാപ്പുകൾ പ്രയോഗിക്കുന്നു.
സ്ട്രാപ്പിംഗിന് ശേഷം, ഒരു ഓർബിറ്റൽ റാപ്പർ കോയിൽ ഐയിലൂടെ പേപ്പർ അല്ലെങ്കിൽ സ്ട്രെച്ച് ഫിലിം കടത്തിവിടുന്നു, ഇത് പൂർണ്ണ കവറേജിനായി ഉപയോഗിക്കുന്നു. അഞ്ചാമത്തെ സ്റ്റേഷനിൽ ഇൻലൈൻ വെയ്റ്റിംഗും ലേബലിംഗും ഉൾപ്പെടുന്നു, അവിടെ സിസ്റ്റം നെറ്റ്, ഗ്രോസ് വെയ്റ്റ് രേഖപ്പെടുത്തുകയും ട്രാക്കിംഗിനായി ഒരു ബാർകോഡ് ലേബൽ പ്രയോഗിക്കുകയും ചെയ്യുന്നു. ഒടുവിൽ, ഒരു സ്റ്റാക്കിംഗ് ആം അല്ലെങ്കിൽ ഗാൻട്രി സ്റ്റാക്കർ പായ്ക്ക് ചെയ്ത കോയിലുകൾ തിരഞ്ഞെടുത്ത് തടി പാലറ്റുകളിൽ സ്ഥാപിക്കുന്നു, ഗതാഗത സമയത്ത് മാറുന്നത് തടയാൻ പാളികൾക്കിടയിൽ തടി സെപ്പറേറ്ററുകൾ ഉപയോഗിക്കുന്നു.
ലൈൻ ശേഷി സ്ലിറ്ററുമായി എങ്ങനെ പൊരുത്തപ്പെടുന്നു?
അടുത്ത മദർ കോയിൽ സ്ലിറ്ററിൽ എത്തുന്നതിനുമുമ്പ്, പാക്കിംഗ് ലൈൻ ഒരു മദർ കോയിലിൽ നിന്ന് എല്ലാ ഇടുങ്ങിയ കോയിലുകളും മായ്ക്കണം. മദർ കോയിലിലെ സ്ട്രിപ്പുകളുടെ എണ്ണവും കോയിലിലെ സ്ട്രാപ്പിംഗ് സമയവും അനുസരിച്ചാണ് സൈക്കിൾ സമയം നിർണ്ണയിക്കുന്നത്. സ്ട്രാപ്പിംഗ് സാധാരണയായി ഏറ്റവും വേഗത കുറഞ്ഞ സ്റ്റേഷനാണ്, കൂടാതെ മുഴുവൻ ലൈനിന്റെയും വേഗത സജ്ജമാക്കുന്നു.
നാരോ-സ്ട്രിപ്പ് സജ്ജീകരണങ്ങൾക്ക്, മണിക്കൂറിൽ 25–40 കോയിലുകൾ പായ്ക്ക് ചെയ്യുന്നതിനാണ് ലൈൻ രൂപകൽപ്പന ചെയ്തിരിക്കുന്നത്. മണിക്കൂറിൽ 40 കോയിലുകൾ എന്ന നിരക്കിൽ, ലൈനിന് ഒരു കോയിലിന് 90 സെക്കൻഡ് ഉണ്ട്. ഒരു സ്ലിറ്റർ ഒരു മദർ കോയിലിന് 20 സ്ട്രിപ്പുകൾ ഉത്പാദിപ്പിക്കുന്നുവെങ്കിൽ, മൊത്തം പാക്കിംഗ് സമയം 20 നെ 90 സെക്കൻഡ് കൊണ്ട് ഗുണിച്ചാൽ 30 മിനിറ്റിന് തുല്യമാണ്. സ്ലിറ്ററിന്റെ സൈക്കിൾ സമയം ഇതിനേക്കാൾ കുറവാണെങ്കിൽ, കോയിലുകൾ ടേൺസ്റ്റൈലിൽ ക്യൂവായിരിക്കും. അത്തരം സന്ദർഭങ്ങളിൽ, ത്രൂപുട്ട് നിലനിർത്താൻ കോൺഫിഗറേഷന് ഒരു ബഫർ, രണ്ടാമത്തെ സ്ട്രാപ്പിംഗ് ഹെഡ് അല്ലെങ്കിൽ വേഗതയേറിയ സ്റ്റാക്കർ ആവശ്യമായി വന്നേക്കാം.
വീതിയും വീതിയുമുള്ള കോയിലുകളുടെ സവിശേഷതകൾ എന്തൊക്കെയാണ്?
കോയിൽ വീതിയും ഭാരവും അനുസരിച്ചാണ് സ്പെസിഫിക്കേഷനുകൾ നൽകിയിരിക്കുന്നത്, താഴെയുള്ള പട്ടിക രണ്ട് കോൺഫിഗറേഷനുകളും അടുത്തടുത്തായി സജ്ജമാക്കിയിരിക്കുന്നു. നാരോ സ്ലിറ്റ് കോയിൽ ലൈനുകൾ 500 മില്ലീമീറ്റർ വീതിയും 4,000 കിലോഗ്രാം ഭാരവുമുള്ള കോയിലുകൾ എടുക്കുന്നു, പുറം വ്യാസം (OD) 1,500 മില്ലീമീറ്റർ വരെ അല്ലെങ്കിൽ അഭ്യർത്ഥന പ്രകാരം 2,100 മില്ലീമീറ്റർ വരെ, ആന്തരിക വ്യാസം (ID) 508 മില്ലീമീറ്റർ അല്ലെങ്കിൽ 610 മില്ലീമീറ്റർ വരെയുമാണ്. ഭാരമേറിയ പിണ്ഡത്തിനും വലിയ അളവുകൾക്കും അനുയോജ്യമായ രീതിയിൽ ഒരു വൈഡ്-കോയിൽ ലൈൻ 450–1,900 മില്ലീമീറ്റർ വീതിയിൽ മന്ദഗതിയിൽ പ്രവർത്തിക്കുന്നു. ഒരു ഗാൻട്രി സ്റ്റാക്കറിലെ സ്റ്റാക്കിംഗ് കൃത്യത ഓരോ പ്രോജക്റ്റിലും സ്ഥിരീകരിക്കുന്നു.
| പാരാമീറ്റർ | നാരോ സ്ലിറ്റ് കോയിൽ ലൈൻ | വൈഡ് കോയിൽ ലൈൻ |
|---|---|---|
| പാക്കിംഗ് ശേഷി | മണിക്കൂറിൽ 25-40 കോയിലുകൾ | മണിക്കൂറിൽ 5-8 കോയിലുകൾ |
| കോയിൽ വീതി | 500 mm വരെ | 450–1,900 മി.മീ. |
| കോയിൽ ഭാരം | 4,000 കിലോ വരെ | ഓരോ പ്രോജക്റ്റിനും സ്ഥിരീകരിച്ചു |
| കോയിൽ ഒ.ഡി | 1,500 മില്ലിമീറ്റർ വരെ, അല്ലെങ്കിൽ അഭ്യർത്ഥന പ്രകാരം 2,100 മില്ലിമീറ്റർ വരെ | ഓരോ പ്രോജക്റ്റിനും സ്ഥിരീകരിച്ചു |
| കോയിൽ ഐഡി | 508 മില്ലീമീറ്റർ അല്ലെങ്കിൽ 610 മില്ലീമീറ്റർ | ഓരോ പ്രോജക്റ്റിനും സ്ഥിരീകരിച്ചു |
| സ്ട്രോപ്പിംഗ് | PET അല്ലെങ്കിൽ സ്റ്റീൽ, 2,000–22,000 N ടെൻഷൻ | ഓരോ പ്രോജക്റ്റിനും സ്ഥിരീകരിച്ചു |
| ഓവർലാപ്പ് പൊതിയുന്നു | 10-XNUM% | ഓരോ പ്രോജക്റ്റിനും സ്ഥിരീകരിച്ചു |
സ്ട്രാപ്പിംഗ് സമയം എങ്ങനെയാണ് കണക്കാക്കുന്നത്?
ലൈൻ വേഗതയിലെ പ്രധാന തടസ്സം സ്ട്രാപ്പിംഗ് സമയമാണ്. ഓട്ടോമാറ്റിക് PET അല്ലെങ്കിൽ സ്റ്റീൽ ഹെഡുകളിൽ ഓരോ സ്ട്രാപ്പ് പ്രയോഗത്തിനും 15 മുതൽ 35 സെക്കൻഡ് വരെ എടുക്കും. മൊത്തം സമയം ഓരോ കോയിലിനും ആവശ്യമായ സ്ട്രാപ്പുകളുടെ എണ്ണത്തെ ആശ്രയിച്ചിരിക്കുന്നു.
ഉദാഹരണത്തിന്, 15 സെക്കൻഡ് വീതമുള്ള നാല് സ്ട്രാപ്പുകൾക്ക് 60 സെക്കൻഡ് എടുക്കും, ഇത് മണിക്കൂറിൽ 40 കോയിലുകൾ വീതമുള്ള ഒരു ലൈനിന് 90 സെക്കൻഡ് ബജറ്റിൽ യോജിക്കുന്നു. എന്നിരുന്നാലും, 35 സെക്കൻഡിൽ നാല് സ്ട്രാപ്പുകൾ വീതമുള്ളത് 140 സെക്കൻഡ് എടുക്കും, ഇത് ലൈൻ വേഗത മണിക്കൂറിൽ ഏകദേശം 25 കോയിലുകളായി പരിമിതപ്പെടുത്തുന്നു. ആറ് സ്ട്രാപ്പുകൾ ആവശ്യമുള്ള ഹെവി കോയിലുകൾ ശേഷി ശ്രേണിയുടെ താഴത്തെ അറ്റത്ത് പ്രവർത്തിക്കുന്നതിന് കൂടുതൽ സമയമെടുക്കും. ടേൺടേബിൾ ഇൻഡെക്സിംഗും കൺവെയർ ട്രാൻസ്ഫറും സ്ട്രാപ്പ് സൈക്കിളുകൾക്ക് മുകളിൽ അധിക സമയം ചേർക്കുന്നു, അവ ഓരോ നിർദ്ദിഷ്ട ലേഔട്ടിനും അളക്കുന്നു.
എന്ത് പൊതിയൽ വസ്തുക്കളാണ് ഉപയോഗിക്കുന്നത്?
കോയിൽ കറങ്ങുമ്പോൾ ഓർബിറ്റൽ റാപ്പർ മെറ്റീരിയൽ കോയിൽ ഐയിലൂടെ കടത്തിവിടുന്നു. പാളികൾക്കിടയിലുള്ള ഓവർലാപ്പ് PLC വഴി 10% നും 90% നും ഇടയിൽ സജ്ജീകരിച്ചിരിക്കുന്നു. മെറ്റീരിയലിന്റെ തിരഞ്ഞെടുപ്പ് കയറ്റുമതി ആവശ്യകതകളെയും സംഭരണ സാഹചര്യങ്ങളെയും ആശ്രയിച്ചിരിക്കുന്നു.
സംഭരണ സമയത്ത് പൊടിയിൽ നിന്നും ഈർപ്പത്തിൽ നിന്നും സംരക്ഷണം നൽകുന്നതിനായി സ്ട്രെച്ച് ഫിലിം ഉപയോഗിക്കുന്നു. കടൽ ചരക്ക് നീക്കുമ്പോൾ തുരുമ്പ് സംരക്ഷണം ആവശ്യമുള്ള സ്റ്റീൽ കോയിലുകൾക്ക് VCI (വോളറ്റൈൽ കോറോഷൻ ഇൻഹിബിറ്റർ) പേപ്പർ തിരഞ്ഞെടുക്കുന്നു. അധിക സംരക്ഷണത്തിനായി നെയ്ത തുണി കൂടുതൽ കടുപ്പമുള്ള പുറം പാളി നൽകുന്നു. വ്യത്യസ്ത ഉപഭോക്തൃ ആവശ്യങ്ങൾക്ക് അനുയോജ്യമായ മെറ്റീരിയൽ തിരഞ്ഞെടുപ്പിൽ വഴക്കം നൽകാൻ സിസ്റ്റം അനുവദിക്കുന്നു.
സ്റ്റാക്കിംഗ് പ്രക്രിയ എങ്ങനെയാണ് പ്രവർത്തിക്കുന്നത്?
സ്റ്റാക്കർ ഒരു ഇലക്ട്രോമാഗ്നറ്റ് അല്ലെങ്കിൽ വാക്വം സിസ്റ്റം ഉപയോഗിച്ച് പായ്ക്ക് ചെയ്ത കോയിലുകൾ തിരഞ്ഞെടുത്ത് മരപ്പലകകളിൽ കണ്ണിൽ നിന്ന് ആകാശത്തേക്ക് നോക്കുന്നു. ഓരോ പാലറ്റിലും കോയിലുകളുടെ എണ്ണവും സ്റ്റാക്ക് ഉയരവും കോയിലിന്റെ OD, വീതി, ഭാരം എന്നിവ അനുസരിച്ചാണ് നിർണ്ണയിക്കുന്നത്. ഉയരമുള്ള സ്റ്റാക്കുകൾ സ്ഥിരത നിലനിർത്തുന്നതിനും ഗതാഗത സമയത്ത് മാറുന്നത് തടയുന്നതിനും പാളികൾക്കിടയിൽ തടി സെപ്പറേറ്ററുകൾ സ്ഥാപിച്ചിരിക്കുന്നു.
പൂർത്തിയായ പാലറ്റുകൾ പവർഡ് റോളർ കൺവെയറുകൾ വഴി ഷിപ്പിംഗ് സോണിലേക്ക് കൊണ്ടുപോകുന്നു. പൂർണ്ണമായും ഓട്ടോമേറ്റഡ് ലൈനുകളിൽ, പൂർത്തിയായ പാലറ്റ് വ്യക്തിഗത കോയിൽ ലേബലുകളിൽ നിന്ന് പ്രത്യേകം പൊതിഞ്ഞ്, തൂക്കി, ലേബൽ ചെയ്തേക്കാം, ഇത് പൂർണ്ണമായ കണ്ടെത്തലും സംരക്ഷണവും ഉറപ്പാക്കുന്നു.
ഏതൊക്കെ ഓട്ടോമേഷൻ ലെവലുകൾ ലഭ്യമാണ്?
വ്യത്യസ്ത സേവന കേന്ദ്ര ആവശ്യങ്ങൾക്ക് അനുയോജ്യമായ മൂന്ന് ഓട്ടോമേഷൻ ലെവലുകൾ ഉണ്ട്, താഴെയുള്ള പട്ടികയിൽ ഓരോന്നും ചേർക്കുന്ന ഉപകരണങ്ങൾ പട്ടികപ്പെടുത്തിയിട്ടുണ്ട്. അടിസ്ഥാന ലെവൽ മാനുവൽ ക്രെയിൻ-ആൻഡ്-ഹുക്ക് ഹാൻഡ്ലിങ്ങിന് പകരം നിയന്ത്രിത മെഷീനുകൾ ഉപയോഗിക്കുന്നു; പൂർണ്ണമായും ഓട്ടോമേറ്റഡ് ലെവൽ പ്രോഗ്രാമിലെ വീതി, OD, സ്റ്റാക്കിംഗ് ലോജിക് എന്നിവ അനുസരിച്ച് കോയിലുകളെ തരംതിരിക്കുന്നു.
| ഓട്ടോമേഷൻ ലെവൽ | പ്രധാന ഉപകരണം |
|---|---|
| ബേസിക് കോംപാക്റ്റ് ലൈൻ | കോയിലർ ട്രോളി, 90° ടിൽറ്റിംഗ് ഡൗൺ-എൻഡർ, സെമി-ഓട്ടോ സ്ട്രാപ്പിംഗിനുള്ള ടർടേബിൾ, ജോഗ് ക്രെയിൻ അല്ലെങ്കിൽ മാഗ്നറ്റിക് സ്റ്റാക്കർ |
| സ്റ്റാൻഡേർഡ് ഓട്ടോമേറ്റഡ് ലൈൻ | ടേൺസ്റ്റൈൽ പിക്ക്-അപ്പ് ആൻഡ് ലിഫ്റ്റർ, ഇൻലൈൻ വെയ്റ്റിംഗ്, ഓട്ടോമാറ്റിക് അല്ലെങ്കിൽ സെമി-ഓട്ടോമാറ്റിക് ബണ്ട്ലിംഗ്, ട്രോളി ലിഫ്റ്റർ |
| പൂർണ്ണമായും ഓട്ടോമേറ്റഡ് ലൈൻ | കോയിൽ കാറും ഡൗൺ-എൻഡറും, ഓട്ടോമാറ്റിക് സ്ട്രാപ്പിംഗ്, ഐ-ത്രൂ റാപ്പിംഗ്, ഗാൻട്രി സ്റ്റാക്കിംഗ്, പാലറ്റ് റാപ്പിംഗ്, വെയ്റ്റിംഗ്, ലേബലിംഗ് |
നിയന്ത്രണ, യൂട്ടിലിറ്റി ആവശ്യകതകൾ എന്തൊക്കെയാണ്?
ഈ ലൈൻ നിയന്ത്രിക്കുന്നത് ഒരു HMI ഉള്ള Siemens S7-1200 അല്ലെങ്കിൽ S7-1500F PLC ആണ്. പൂർണ്ണമായും ഓട്ടോമേറ്റഡ് ലൈനുകളിലെ സുരക്ഷാ പ്രവർത്തനങ്ങൾക്കായി ഉപയോഗിക്കുന്ന ഒരു പരാജയ-സുരക്ഷിത PLC ആണ് S7-1500F. സിസ്റ്റം 380–480 V, 50/60 Hz, 3-ഫേസ് പവറിലാണ് പ്രവർത്തിക്കുന്നത്. ന്യൂമാറ്റിക് യൂണിറ്റുകൾക്ക് 5–8 ബാർ എയർ സപ്ലൈ ആവശ്യമാണ്. ഇൻസ്റ്റാളേഷന് മുമ്പ് ഈ യൂട്ടിലിറ്റികൾ സൈറ്റ് തലത്തിൽ ആസൂത്രണം ചെയ്തിരിക്കണം.
എങ്ങനെയാണ് സുരക്ഷ ഉറപ്പാക്കുന്നത്?
രൂപകൽപ്പനയിലെ ഒരു നിർണായക വശമാണ് സുരക്ഷ. ചലിക്കുന്ന കോയിലുകൾ, സ്റ്റാക്കർ, സ്ട്രാപ്പിംഗ് ഹെഡുകൾ എന്നിവയാണ് പ്രധാന അപകടങ്ങൾ സൃഷ്ടിക്കുന്നത്. ഓട്ടോമാറ്റിക് സോണുകൾ വേലികെട്ടിയിരിക്കുന്നു, കൂടാതെ സ്റ്റാക്കിംഗ്, സ്ട്രാപ്പിംഗ് സ്റ്റേഷനുകളിൽ ലൈറ്റ് കർട്ടനുകളും സുരക്ഷാ ഇന്റർലോക്കുകളും ഘടിപ്പിച്ചിരിക്കുന്നു. ഒരു ഓപ്പറേറ്റർ സോണിലേക്ക് പ്രവേശിക്കുമ്പോൾ ഈ സുരക്ഷാ സവിശേഷതകൾ സ്റ്റാക്കറിനെയും ഹെഡുകളെയും നിർത്തുന്നു.
CE മാർക്കറ്റുകൾക്ക്, ISO 12100 റിസ്ക്-അസസ്മെന്റ് രീതി സജ്ജമാക്കുന്നു, കൂടാതെ EN 415-10 പാക്കേജിംഗ് മെഷീനുകൾക്കുള്ള പൊതുവായ ആവശ്യകതകൾ സജ്ജമാക്കുന്നു. ഈ മാനദണ്ഡങ്ങൾ ഡിസൈൻ റഫറൻസുകളായി ഉപയോഗിക്കുന്നു. ഡെലിവറി ചെയ്ത മെഷീനിന്റെ സർട്ടിഫിക്കേഷൻ പ്രോജക്റ്റ് ഓർഡർ കരാറിൽ സ്ഥിരീകരിച്ചിട്ടുണ്ട്; ഞങ്ങൾ സ്വതന്ത്രമായി ഒരു സർട്ടിഫിക്കറ്റ് അവകാശപ്പെടുന്നില്ല.
ഒരു യഥാർത്ഥ കോൺഫിഗറേഷന് എന്ത് ഡാറ്റ ആവശ്യമാണ്?
സ്ലിറ്റ് കോയിൽ പാക്കിംഗ് ലൈനിന്റെ കൃത്യമായ വലുപ്പം നിർണ്ണയിക്കാൻ, ഇനിപ്പറയുന്ന ഡാറ്റ വിതരണക്കാരന് നൽകണം. സൈക്കിൾ സമയങ്ങളുടെയും ഉപകരണ തിരഞ്ഞെടുപ്പിന്റെയും കൃത്യമായ കണക്കുകൂട്ടൽ ഈ വിവരങ്ങൾ അനുവദിക്കുന്നു.
- ഇടുങ്ങിയതും വീതിയുള്ളതുമായ കോയിലുകൾക്കുള്ള കോയിൽ വീതി, OD, ID, ഭാര ശ്രേണി.
- മദർ കോയിലിലെ സ്ട്രിപ്പുകളുടെ എണ്ണവും സ്ലിറ്റർ സൈക്കിൾ സമയവും.
- കോയിലിലെ സ്ട്രാപ്പുകളുടെ എണ്ണവും സ്ട്രാപ്പ് തരവും (PET അല്ലെങ്കിൽ സ്റ്റീൽ).
- പൊതിയുന്നതിനുള്ള മെറ്റീരിയൽ മുൻഗണന: ഫിലിം, വിസിഐ പേപ്പർ, അല്ലെങ്കിൽ നെയ്ത തുണി.
- പാലറ്റ് വലുപ്പം, സ്റ്റാക്ക് ഉയരം, സെപ്പറേറ്റർ ഉപയോഗ ആവശ്യകതകൾ.
- തൂക്കം, ലേബലിംഗ്, ERP കണക്ഷൻ ആവശ്യകതകൾ.
വിശദാംശങ്ങൾ സ്ഥിരീകരിച്ചതിനുശേഷം ഞങ്ങൾ ഒരു നിർദ്ദേശം നൽകി മറുപടി അയയ്ക്കും. സ്റ്റേഷൻ ലിസ്റ്റ്, സ്ട്രാപ്പിംഗ് സമയ പരിശോധന, ലേഔട്ട് എന്നിവ ഉൾക്കൊള്ളുന്ന ഒരു ലൈൻ നിർദ്ദേശം ലഭിക്കുന്നതിന് ദയവായി ഈ ഡാറ്റ വിതരണക്കാരന് അയയ്ക്കുക.