Kopsavilkums: Šajā gadījuma izpētē tiek aplūkota liela apjoma cauruļu ekstrūzijas iekārtas iepakošanas līnijas modernizācija, kurā bezsaistes iesaiņošana tika aizstāta ar horizontālu orbitālo iesaiņošanas iekārtu. Tajā aprakstīts ražotājs, kas ražo lineārus produktus līdz sešu metru garumā un kurš centās risināt pieaugošo darbaspēka izmaksu un kvalitātes atšķirību problēmas. Tekstā paskaidrots, ka galvenā problēma bija nepareizi saskaņots ekstrūzijas ātrums un manuālās iepakošanas darbplūsmas, kas izraisīja līnijas apstāšanās un plēves atkritumus.
<iframe loading="lazy" width="1410" height="793" src=" https://www.youtube.com/embed/ZQEoUwb8isg ” title="Palešu stiepšanas ietīšanas iekārta un automātiskā ietīšanas iekārta" frameborder="0" allow="accelerometer; autoplay; clipboard-write; encrypted-media; gyroscope; picture-in-picture" web-share" allowfullscreen>
🛠️ Klienta pieredze
Šis lielapjoma cauruļu un profilu ražotājs strādā trīs maiņas dienā, ražojot lineārus produktus līdz sešu metru garumā būvniecības un loģistikas tirgiem. Saskaroties ar pieaugošajām darbaspēka izmaksām un kvalitātes atšķirībām, vadība prioritāti piešķīra iepakojuma modernizācijai, lai saglabātu caurlaidspējas konsekvenci, vienlaikus stabilizējot izejošo sūtījumu ierobežošanas mehānismu.
Šis ražotājs apkalpo reģionālos infrastruktūras projektus un komerciālos izplatītājus. Viņu ražošanas līnijas ietver PVC ekstrūzijas un tērauda cauruļu velmēšanas procesus. Rūpnīca piegādā jauktas kravas ar gariem priekšmetiem, kuriem transportēšanai nepieciešama droša ietīšana. Pirms šī projekta iepakošanas nodaļa paļāvās uz daļēji autonomām stacijām, kas atradās lejup pa straumi no galvenās ražošanas plūsmas. Vadības komanda koncentrējās uz caurlaidspējas konsekvences saglabāšanu, vienlaikus risinot pieaugošās darbaspēka izmaksas un kvalitātes kontroles atšķirības izejošajās piegādēs.
🏗️ Izaicinājums
Galvenā problēma bija nepareizi saskaņoti ekstrūzijas ātrumi un manuālas iepakošanas darbplūsmas, kas izraisīja biežas līniju apstāšanās, pārmērīgu plēves atkritumu daudzumu un nekonsekventu kravas kontroli. Operatoriem bija grūtības sinhronizēt partiju apstrādi ar nepārtrauktu ražošanu, radot rindu kavēšanos un neparedzamu piegādes gatavību.
Esošā iekārta paredzēja, ka operatoriem manuāli jāpārnes produkti no ražošanas konveijera uz atsevišķu iesaiņošanas iekārtu. Šī partijas apstrāde radīja rindas efektu maksimālās slodzes maiņu laikā. Operatoriem bija grūtības ar plēves spriegošanas iestatījumiem dažādiem produktu diametriem, kā rezultātā vieglākiem profiliem bija vaļīgi iesaiņojumi un smagākām caurulēm tika izmantota pārmērīga plēve. Sinhronizācijas trūkums nozīmēja, ka iepakošanas ātrums nevarēja droši atbilst ekstrūdera jaudai. Līdz ar to iekārta saskārās ar dīkstāves riskiem, kad augšupējā ražošana paātrinājās virs manuālās apstrādes jaudas.
📈 Risinājumu dizains
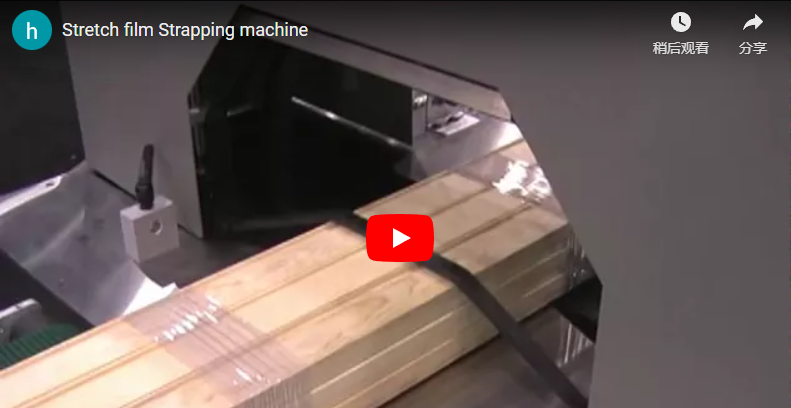
Jauninājums integrē horizontālu orbitālo ietīšanas iekārtu tieši uz ķīļveida lentes konveijera, nodrošinot automātisku plēves griešanu un PLC kontrolētu ātruma izsekošanu, lai nodrošinātu nemanāmu darbību līnijā līdz pat divdesmit pieciem metriem minūtē. Šī konfigurācija novērš manuālas pārvietošanas darbības, vienlaikus saglabājot vienādus ietīšanas rakstus dažādos cauruļu diametros.
Horizontāla orbitālā iesaiņošanas mašīna tika izvēlēta, jo lineāriem objektiem, piemēram, caurulēm, ir nepieciešama gredzena rotācija ap produkta garumu, nevis palešu apgrozība. Šī konfigurācija ļauj iesaiņotājam palikt nekustīgam, kamēr produkts pārvietojas, vai arī gredzenam riņķot, līnijai virzoties uz priekšu. Galvenā inovācija ir ķīļsiksnas konveijera saskarne, kas nodrošina drošu saķeri apaļām un neregulārām formām, neslīdot.
Iekārtām, kurās tiek apstrādāti silti ekstrudāti, lentes materiāla izvēle ir kritiski svarīga. Standarta gumijas lentes var nolietoties karstuma ietekmē, izraisot piesārņojumu. Izstrādājumiem, kuru temperatūra pārsniedz 40°C, ieteicams izmantot karstumizturīgas silikona vai augstas temperatūras poliuretāna lentes. Tas nodrošina ilgtermiņa uzticamību un novērš plēves vai produkta defektus.
Ķīļsiksnas konveijera specifikācijas
| Parametrs | Tipisks diapazons/iestatījums | Vienkāršas angļu valodas funkcija |
|---|---|---|
| Jostas ātrums | 5–25 m/min (atbilst līnijas izvadei) | Pārvieto produktus vienmērīgi, neslīdot pat pie lielām slodzēm. |
| Jostas atstarpe | 50 mm–200 mm (regulējams) | Piemērots dažādiem cauruļu platumiem un novērš to ripošanu transportēšanas laikā. |
| V-leņķa ģeometrija | 60 ° –90 ° | Šūpuļi droši noapaļo profilus, lai nodrošinātu stabilu centrēšanu. |
Vadības sistēmas piezīmes: PLC (programmējamais loģiskais kontrolieris) darbojas kā mašīnas centrālās smadzenes, saglabājot iepriekš iestatītas receptes un automātiski koordinējot motora kustības. Servo sinhronizācija nodrošina, ka ietīšanas gredzens rotē precīzā proporcijā ar konveijera ātrumu, novēršot plēves sabiezēšanos vai stiepšanos transportēšanas laikā. Spriegojuma kontrolei tiek izmantotas regulējamas mehāniskās bremzes, lai uzturētu vienmērīgu ietīšanas hermētiskumu, nesasmalcinot trauslus profilus; precīzi iestatījumi atšķiras atkarībā no modeļa un produkta svara.
Orbitālais gredzens izmanto vertikālu plēves ratiņus, ko darbina servomotori. Tas ļauj precīzi kontrolēt spirālveida aptīšanas rakstus, pielāgojot aptīšanas reižu skaitu uz metru atkarībā no produkta svara. Automātiskie plēves griešanas un blīvēšanas mehānismi novērš manuālu plēves apstrādi katra cikla beigās. Konsultatīvs ieteikums: ja jūsu pielietojums ietver uzglabāšanu ārā vai jūras kravu pārvadājumus, norādiet karstā naža blīvēšanu, lai izveidotu mitrumizturīgu blīvējumu plēves galā, savukārt sausai iekštelpu izplatīšanai var pietikt ar mehānisku skavas.
Specializētām cauruļu apstrādes prasībām detalizētas nepārtrauktas integrācijas specifikācijas var apskatīt mūsu tiešsaistes cauruļu iepakošanas līniju risinājumos [ https://www.fhopepack.com/Plastic-Pipe-Packing-Line/online-pipe.html ].
🛡️ Ieviešana
Veiksmīgai ieviešanai bija nepieciešama precīza konveijera saskarnes mehāniska izlīdzināšana, servo vadāma gredzenu sinhronizācija un sistemātiska plēves spriegojuma, pārklāšanās un griešanas garuma parametru kalibrēšana. Šīs korekcijas nodrošina uzticamu veiktspēju dažādos produktu platumos, vienlaikus samazinot operatora iejaukšanos maiņu pārejās.
Integrācijas fāzē uzmanība tika pievērsta trim galvenajām tehniskajām korekcijām: mehāniskajai savienošanai, elektroniskajai sinhronizācijai un procesa validācijai. Ķīļsiksnas konveijers tika pieskrūvēts tieši pie esošās ražošanas līnijas izvades punkta. Izlīdzināšanas pielaides parasti ir no 1 mm līdz 3 mm, lai gan precīzas prasības atšķiras atkarībā no modeļa un produkta svara, lai novērstu novirzes ātrgaitas transportēšanas laikā.
Sinhronizācijas režīmi tika konfigurēti, pamatojoties uz ražošanas modeļiem. Nepārtrauktas ekstrūzijas līnijas gūst labumu no “Līnijas ātruma izsekošanas”, kur iesaiņojuma gredzens rotē proporcijā, kas ir fiksēta ar konveijera ātrumu. Intermitējošas līnijas partijas apstrādei izmanto “Start/stop sync”. PLC sistēma saglabā receptes dažādiem produktu veidiem, ļaujot operatoriem pārslēgt parametrus, izmantojot HMI, bez manuālas atkārtotas kalibrēšanas.
Ietīšanas sinhronizācija un plēves parametri
| Parametrs | Tipisks iestatījums/diapazons | Vienkāršas angļu valodas funkcija |
|---|---|---|
| Gredzena rotācija | 0–50 apgr./min (regulējams) | Kontrolē, cik ātri plēve aptinās ap produkta garumu. |
| Filmas spriedze | 30 N–150 N (tipisks nozares diapazons) | Notur plēvi pietiekami cieši, lai nostiprinātu kravas, nesaspiežot caurules; atšķiras atkarībā no modeļa un produkta svara. |
| Pārklāšanās kontrole | 30–70 % (atšķiras atkarībā no pielietojuma) | Nosaka, cik daudz plēves pārklājas, lai nodrošinātu papildu izturību vai izmaksu ietaupījumu. |
| Griezuma garums | ±50 mm–150 mm pielaide (tipiska) | Pēc katra cikla vienmērīgi nogriež lieko plēvi, lai novērstu atkritumus. |
Lauka validācija apstiprināja, ka ķīļsiksnu sistēma saglabāja produkta stabilitāti pat paātrinājuma fāzēs. Operatori ziņoja par samazinātu nogurumu, jo mašīna autonomi veica iekraušanu, ietīšanu un izkraušanu. Tērauda stieņu pielietojumiem, kuriem nepieciešama liela slodzes sinhronizācija, tiek piemēroti līdzīgi integrācijas protokoli; skatiet mūsu automātiskās tērauda stieņu iepakošanas līnijas informāciju [ https://www.fhopepack.com/Automatic-Steel-Tube-Packing-Line/Automatic%20steel-rod-packing-line.html ], lai iegūtu atsauci par lielākas masas kravu apstrādi.
🔗 Skatīt arī : [Saistītais aprīkojums]( https://www.fhopepack.com/Automatic-Steel-Tube-Packing-Line/Automatic steel-rod-packing-line.html)
⚙️ Rezultātu dati
Pēcinstalācijas darbības uzrāda ievērojamu manuālās apstrādes uzdevumu samazinājumu, vienmērīgu ierobežošanas spēka piegādi visos slodzes augstumos un stabilu apstrādi ar ātrumu divdesmit pieci metri minūtē bez plēves pārtraukumiem vai produktu bojājumiem. Šie rezultāti tieši risina iepriekšējās caurlaidspējas problēmas.
Jauninājums pārveidoja iepakošanas darbplūsmu no darbietilpīgas sašaurinājuma par racionalizētu ražošanas paplašinājumu. Pirmajā darbības ceturksnī tika reģistrēti šādi rezultāti:
-
Darba efektivitāte: Manuālas iekraušanas un izkraušanas uzdevumi tika likvidēti, samazinot iepakošanas personāla nepieciešamību par diviem operatoriem maiņā.
-
Caurlaidspējas konsekvence: Līnijas ātrums efektīvi palielinājās, jo iepakojums vairs nenoteica ekstrūzijas ātrumu. Sistēma uzturēja 25 m/min bez iestrēgšanas vai plēves sprieguma zuduma.
-
Kvalitātes uzlabošana: Ierobežošanas spēka svārstības ir ievērojami samazinājušās. Vienveidīgi ietīšanas raksti novērsa klientu sūdzības par vaļīgām kravām transportēšanas laikā.
-
Plēves izmantošana: Automātiska griešanas optimizācija un kontrolēta pārklāšanās samazināja plēves atkritumus par aptuveni 10–15 % salīdzinājumā ar manuālajiem iestatījumiem, lai gan faktiskie ietaupījumi atšķiras atkarībā no sākotnējās stiepšanas konfigurācijas un sākotnējās neefektivitātes.
Šie rezultāti parāda, ka integrācija līnijā nodrošina izmērāmus ieguvumus gan darbības ātrumā, gan produktu kvalitātes nodrošināšanā.
🛠️ Ieguldījumu atdeves (ROI) analīze
Finansiālā atdeve galvenokārt rodas no darbaspēka pārvietošanas un optimizēta plēves patēriņa, kas parasti nodrošina atmaksāšanās periodu no divpadsmit līdz astoņpadsmit mēnešiem iekārtām, kas aizstāj divus operatorus maiņā. Šīs prognozes pieņem standarta pamatalgas struktūras un ņem vērā samazinātas pārstrādes izmaksas.
Šīs modernizācijas finanšu modelis balstās uz kvantificējamu izmaksu samazinājumu attiecībā pret horizontālā orbitālā apvalka kapitālizdevumiem. Galvenais virzītājspēks ir darbaspēka arbitrāža; atkārtotu manuālu uzdevumu likvidēšana ļauj pārcelt darbiniekus uz augstākas vērtības lomām vai samazināt darbinieku skaita prasības, notiekot kadru mainībai.
-
Darbaspēka ietaupījums: Balstoties uz tipiskām rūpnieciskām darbaspēka likmēm aptuveni 28–32 USD par noslogotu stundu trīs maiņu darbībā, divu iepakošanas pozīciju likvidēšana rada izmērāmus gada ietaupījumus.
-
Plēves izmaksu samazināšana: precīza spriegošanas kontrole un automātiska griešana samazina pārmērīgu ietīšanu. Tipiski plēves ietaupījumi ir no 10% līdz 20% atkarībā no sākotnējās neefektivitātes un sākotnējās stiepšanas iestatījumiem.
-
Pārstrādes novēršana: Vienmērīga iesaiņošana samazina noraidīto sūtījumu skaitu un klientu pretenzijas, tādējādi aizsargājot ieņēmumu normu.
Iepirkuma pieņēmums: Atmaksāšanās aprēķinos jāiekļauj uzstādīšanas izmaksas un visas nepieciešamās konveijera modifikācijas. Pārbaudiet piegādātāja aplēses par ietaupījumiem, kas radušies, plēvei iepriekš izstiepjot, jo faktiskā veiktspēja ir atkarīga no plēves kvalitātes un izstrādājuma ģeometrijas. Augsta darbspējas laika vidēs ieguldījumu atdeves laika grafiks parasti saīsinās līdz 12–18 mēnešiem ilgstošas ražošanas apjoma aizsardzības dēļ.
Pirkuma lēmuma kontrolsaraksts
-
Izstrādājuma ģeometrija: apstipriniet lineāros izmērus; pārliecinieties, vai garums atbilst iesaiņojuma gredzena atstarpei (parasti līdz 6 m standartā).
-
Siltuma pārvaldība: Ja produktu temperatūra pārsniedz 40 °C, norādiet karstumizturīgus ķīļsiksnas materiālus, lai novērstu to degradāciju.
-
Sinhronizācijas vajadzības: nosakiet, vai ražošana ir nepārtraukta vai periodiska, lai izvēlētos atbilstošu PLC sinhronizācijas režīmu.
-
Blīvēšanas metode: Mitrumjutīgiem lietojumiem izvēlieties karstā naža blīvēšanu; sausai uzglabāšanai var pietikt ar mehānisko skavu.
-
Integrācijas telpa: pārliecinieties, vai grīdas platība ļauj tieši novietot konveijeru bez pārmērīgām buferizācijas prasībām.
🛡️ Atbilstības piezīme : šī iekārta ir izstrādāta atbilstoši ISO un CE prasībām. Pirms iegādes pārbaudiet konkrētus sertifikātus ar ražotāju.
FAQ
Kas šajā pielietojumā atšķir ķīļsiksnas konveijeru no rullīšu konveijera? Ķīļsiksnas nodrošina labāku saķeri ar apaļiem priekšmetiem, piemēram, caurulēm un caurulītēm, ievietojot produktu V formā. Rullīši var ļaut cilindriskiem priekšmetiem griezties vai pārvietoties sāniski, kam nepieciešamas papildu vadības sistēmas. Ķīļsiksnas saglabā pozitīvu saķeri ar ātrumu līdz 25 m/min, neslīdot.
Vai šī sistēma var automātiski apstrādāt mainīgus produktu garumus? Jā. PLC sinhronizācija pielāgo aptinumu skaitu, pamatojoties uz objektu garuma noteikšanas sensoriem. Īsāki objekti saņem mazāk aptinumu ciklā, savukārt garāki objekti aktivizē pagarinātus aptinumu modeļus. Plēves griešana notiek precīzi katra cikla beigās neatkarīgi no garuma.
Kā orbitālais apvalks novērš mīkstas plastmasas cauruļu bojājumus? Sistēma izmanto regulējamu plēves spriegojumu un kontrolētas pārklāšanās attiecības. Operatori var iestatīt zemākas spriegošanas vērtības smalkām PVC vai PE caurulēm. Ķīļsiksnas atbalsts vienmērīgi sadala slodzes svaru, novēršot punktveida spiedienu, kas rotācijas laikā varētu deformēt mīkstos profilus.