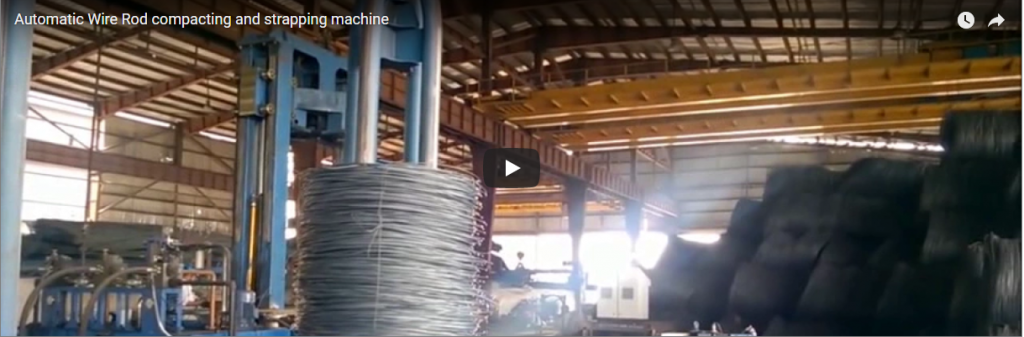
Kopsavilkums Lieljaudas tērauda stiepļu ražošanas rūpnīcās apdares procesa decentralizācija vairākās paralēlās siksnu līmēšanas līnijās nodrošina lielāku darbības noturību un mazāku loģistikas berzi nekā paļaušanās uz vienu centralizētu sistēmu. Tērauda stiepļu ruļļi pārvietojas pa speciāli paredzētiem rullīšu konveijeriem caur automatizētām siksnu līmēšanas stacijām, kas saspiež un radiāli piestiprina katru ruļļu, pirms to virza uz izkraušanas posmu. Tā kā mūsdienu stiepļu vilkšanas rūpnīcas izmanto ātrgaitas vilkšanas iekārtu kopas, vienas automatizētas siksnu līmēšanas līnijas piešķiršana katras ražošanas grupas apkalpošanai novērš sastrēgumus visā rūpnīcā un uztur nepārtrauktu darbības laiku.
Saturs
- Kā līnijas darbojas: izkārtojums un staciju secība
- Kāpēc tik daudz īsu rindu
- Cik rindu
- Ko mēs iestatām katram augam
- Atlases kontrolsaraksts
- Drošība
- Inženierijas bieži uzdotie jautājumi
- Nākamais solis
- Saistītā lasāmviela
- Avoti
Kā līnijas darbojas: izkārtojums un staciju secība
Paralēls rūpnīcas izkārtojums sadala smagās stieples spoles pa kompaktām, speciāli paredzētām apstrādes joslām, kas atrodas blakus konkrētiem vilkšanas blokiem. Katra automatizētā līnija veic četrpakāpju iepakošanas secību, kas paredzēta, lai novērstu manuālu iejaukšanos un aizsargātu stieples virsmas integritāti:
| Procesa posms | Aprīkojums un kustību secība | Tehniskās specifikācijas |
|---|---|---|
| 1. Padeves un buferizācijas sistēma | Stieples spoles tiek tieši pārvietotas no zīmēšanas mašīnas izmaksu karuseļiem uz padeves līnijas. | Buferē periodisku dzirnavu ražu; atbalsta ruļļu svaru no 30 kg līdz 6,500 kg+ [ražotāja vērtējums]. |
| 2. Motorizēta transportēšana | Motorizēti rullīšu konveijeri aksiāli pārvieto ruļļus siksnu saiņošanas aploksnē. | Kontaktvirsmām ir augstas izturības poliuretāna (PU) pārklājums, lai novērstu cinkotas un spīdīgas stieples skrāpēšanu [ražotāja vērtējums]. |
| 3. Automatizēta stropēšana | Indeksējošās siksnas kanāli nospriegotā veidā izvelk siksnu caur spoles aci (apkārtmēra/radiālā joslošana). | Individuāla stropēšanas darbība tiek pabeigta ≤35 s/ciklā [ražotāja vērtējums]; Siemens S7 PLC kontrolē indeksēšanu un vairāku stropēšanas secības. |
| 4. Izvade un iestudēšana | Sasietas spoles tiek virzītas uz izkraušanas konveijeriem automātiskai marķēšanai, svēršanai vai savākšanai ar iekrāvēju. | Integrēta integrācija ar augstas precizitātes slodzes sensoriem (izšķirtspēja 1/3000) un automatizētiem termopārneses etiķešu printeriem [ražotāja vērtējums]. |
Kāpēc tik daudz īsu rindu
- Īsi maršruti. Katra līnija atrodas tieši blakus tai piešķirtajai stiepļu vilkšanas iekārtu grupai, tādējādi samazinot celtņa transportēšanu, iekrāvēju pārvietošanos iekšienē un grīdas pārslodzi.
- Nav viena aizrīšanās punkta. Tā kā līnijas darbojas neatkarīgi, apkope, siksnu ruļļu pārkraušana vai mehāniska dīkstāve vienā siksnu nostiprināšanas stacijā nepārtrauc pārējās rūpnīcas darbību.
- Koplietots dizains. Visām paralēlajām līnijām ir identiskas mehāniskās piedziņas, pneimatiskās izpildmehānismi, nodiluma detaļas un siksnu stiprināšanas galviņu komplekti, kas ievērojami samazina rezerves daļu krājumus.
- Pakāpeniska izaugsme. Kapitālieguldījumi palielinās līdz ar rūpnīcas paplašināšanos; papildu modulāras siksnu nostiprināšanas līnijas var uzstādīt secīgi, tiklīdz tiek ieviestas jaunas vilkšanas iekārtas.
- Augsta kravnesības apstrāde. Standarta moduļi ir piemēroti rūpniecisko stiepļu spolēm ar ārējo diametru (OD) 500–1500 mm, iekšējo diametru (ID) 300/508/610 mm un aksiālo platumu 20–500 mm [ražotāja vērtējums] (saderīgi ar galvenajām spolēm līdz 4,000 kg, ko pārvalda pavadošās apstrādes sistēmas [ražotāja vērtējums]).
Cik rindu
Kopējais nepieciešamo iepakošanas līniju skaits tiek noteikts, saskaņojot stiepļu vilkšanas iekārtas kopējo caurlaidspēju ar atsevišķas stīpošanas līnijas darbības cikla ātrumu.
Praktisks piemērs (ilustratīvs).
| Punkts | Vērtība |
|---|---|
| Augu produkcija (ilustratīva) | 600 spoles stundā |
| Viena stiprinājuma līnija (ilustratīva) | 80 spoles stundā |
| Nepieciešamās līnijas, 600 ÷ 80 | 7.5, tātad 8 rindas |
| Spoles uz līnijas pie 8 līnijām, 600 ÷ 8 | 75 spoles stundā |
| Spoles svars (ilustratīvi) | 1,000 kg |
| Tonnas uz līnijas, 75 × 1,000 kg | 75 t stundā |
Inženiertehniskā piezīme par cikla ātrumu: Lai gan viena automatizēta siksnu nostiprināšanas galva veic vienas siksnu lentes ciklu ≤35 sekundēs [ražotāja vērtējums], pilnas līnijas darbības caurlaidspēja parasti ir no 20 līdz 40 spolēm stundā uz līnijas atkarībā no uz spoles uzlikto siksnu skaita (piemēram, 2, 3 vai 4 radiālās lentes), ruļļu griešanās laika un augšupējās padeves automatizācijas [ražotāja vērtējums]. Iepriekš minētais ilustratīvais ātrums 80 ruļļi/stundā atspoguļo specializētas vienas siksnas konfigurācijas vai divu galvu tandēma darbības.
Ko mēs iestatām katram augam
Katra līnija ir pielāgota rūpnīcas izkārtojuma robežām, metalurģiskajām virsmas prasībām un loģistikas apstrādes metodēm:
| Iestatīšana | Atkarīgs no | Rūpnīcas konfigurācijas diapazons |
|---|---|---|
| Siksnas uz spirāles | Ruļļa svars, apstrādes dinamika un eksporta transports | 2, 3 vai 4 radiālās siksnas caur spoles cilpu; programmējamas, izmantojot 12–15 collu skārienekrāna HMI. |
| Siksnas materiāls | Stieples stiepes izturība un transportēšanas trieciena slodzes | Izturīga PET siksna (berzes metinājuma savienojuma efektivitāte ≈75–80%) vai augstas stiepes izturības tērauda siksna (savienojums ar iegriezumu vai bezblīvējuma). |
| Konveijera tips | Spoles ārējais diametrs, iekšējais diametrs, virsmas platums un grīdas izkārtojums | Ar poliuretānu (PU) izklāti tērauda veltņi, V veida veltņu gultas horizontālām cilpu spolēm vai plakani līstu konveijeri. |
| Rindu skaits | Kopējā dzirnavu tonnāža un rasēšanas šūnu izkārtojums | Mērogots, pamatojoties uz rūpnīcas ražību un rasēšanas iekārtu klasterizāciju, lai optimizētu grīdas pārvietošanās ceļus. |
Atlases kontrolsaraksts
Pirms līnijas inženierijas pabeigšanas pārliecinieties, vai ir norādīti šādi ekspluatācijas parametri:
- Spoles fiziskie izmēri: minimālais un maksimālais ārējais diametrs (OD), iekšējais diametrs (ID) un virsmas platums (mm).
- Ruļļa masa: Neto un bruto svara diapazons (kg uz ruļļa).
- Nepieciešamās siksnas uz vienu spirāli: 2, 3 vai 4 radiālās lentes caur serdi.
- Maksimālā rūpnīcas jauda: ruļļi stundā un kopējās metriskās tonnas maiņā.
- Mašīnu sadalījums: vilkšanas mašīnu skaits, kas veic padevi katrai stropēšanas grupai.
- Grīdas plānojums un apvalks: pieejamais grīdas garums, griestu celtņa augstums un padeves pārvietošanas metode.
- Siksnas specifikācija: poliestera (PET) siksna salīdzinājumā ar augstas stiepes izturības tērauda siksnu (siksnas platums un biezums).
- Apkārtējās vides apstākļi: Standarta rūpnīcas vide (no -10 °C līdz +45 °C) [ražotāja vērtējums].
Drošība
Augstsprieguma stiepļu iepakošanas sistēmās ir iekļauti visaptveroši riska samazināšanas pasākumi saskaņā ar starptautiskajiem standartiem:
- Siksnu galviņas klīrenss: Kamēr siksnu galviņas un indeksēšanas siksnu kanāli ir kustībā, personālam ir jāuztur skaidras robežas ārpus mašīnas aizsarga apvalka.
- Tiešā konveijera izolācija: Operatori nekad nedrīkst kāpt uz motorizētiem rullīšu konveijeriem; jāizmanto ejas un pārejas.
- Lokauts/tagošana (LOTO): Pirms siksnu sliežu aizsprostojumu novēršanas, siksnu uztīšanas galviņu apkopes vai siksnu spoļu atkārtotas ielādes ir pilnībā jāizpilda enerģijas izolācijas protokoli (elektriskā un pneimatiskā izlāde).
- Standarta atbilstība: Izstrādāts un izgatavots atbilstoši CE prasībām saskaņā ar ISO 12100: 2010 (Mašīnu drošība — Vispārīgie projektēšanas principi — Riska novērtēšana un riska samazināšana) un LV 415-10: 2014 (Iepakošanas mašīnu drošība — Vispārīgās prasības).
Inženierijas bieži uzdotie jautājumi
J: Kāpēc daudzas īsas līnijas, nevis viens centralizēts iepakošanas mezgls? A: Vairākas īsas līnijas novieto iepakošanas staciju tieši blakus stiepšanas iekārtu šūnām. Tas novērš ruļļu transportēšanu lielos attālumos, neļauj vienas iekārtas apstāšanās dēļ apturēt visu rūpnīcu un ļauj modulāri paplašināties, pieaugot rūpnīcas jaudai.
J: Cik daudz stropēšanas līniju ir nepieciešamas mūsu rūpnīcai? A: Sadaliet savu rūpnīcas maksimālo stundas ražību ar vienas stropēšanas līnijas neto stundas jaudu (noapaļojot uz augšu līdz nākamajam veselajam skaitlim). Iepriekš minētajā piemērā, lai 600 ruļļus stundā dalītu ar 80 ruļļiem stundā, ir nepieciešamas 8 paralēlas līnijas, kas apstrādā 75 ruļļus stundā katra.
J: Vai mums vajadzētu norādīt PET vai tērauda siksnas? A: Augstas stiepes izturības PET tiek plaši izmantots stiepļu ruļļu izgatavošanai, pateicoties tā pastāvīgajai sprieguma saglabāšanai, elastīgajai triecienu absorbcijai transportēšanas laikā un zemākām palīgmateriālu izmaksām. Tērauda siksnas tiek izvēlētas ārkārtīgi smagiem stiepļu ruļļiem, asiem grieztiem izstrādājumiem vai ārkārtīgi augstām temperatūrām ārpus atkvēlināšanas līnijas.
J: Vai pēc nodošanas ekspluatācijā var pievienot papildu stiprināšanas līnijas? A: Jā. Tā kā katra paralēlā līnija darbojas kā neatkarīga automatizācijas sala, kas koplieto standarta elektrisko un mehānisko arhitektūru, jaunas līnijas var integrēt, nepārtraucot aktīvās līnijas.
J: Vai visām paralēlajām līnijām ir vienas un tās pašas rezerves daļas? A: Jā. Visās līnijās tiek izmantotas vienotas mehāniskās piedziņas, PU veltņi, siksnu dozēšanas ratiņi, siksnu stiprināšanas galviņas komponenti un Siemens PLC loģika, tādējādi samazinot noliktavas krājumu izmaksas.
J: Kādi mašīnu drošības standarti reglamentē šo aprīkojumu? A: CE un starptautiskajiem tirgiem konstrukcija atbilst ISO 12100:2010 standartam mehāniskā riska samazināšanai un EN 415-10:2014 standartam iepakošanas mašīnu drošībai.
Nākamais solis
Mūsu lietojumprogrammu inženieru komanda nodrošina pielāgotu izkārtojuma integrāciju un caurlaidspējas modelēšanu trīs tiešos soļos:
- Iesniedziet savu izkārtojuma zīmējumu ieskaitot ruļļu izmērus (ārējais diametrs/iekšējais diametrs/platums/svars), maksimālo rūpnīcas jaudu un pašreizējās rūpnīcas grīdas rasējumus, lai info@fhopepack.com.
- Saņemiet oficiālu tehnisko piedāvājumu 48 stundu laikā, ieskaitot cikla laika aprēķinus, nospieduma modeļus un mašīnu datu lapas.
- Rezervējiet inženiertehnisko objekta apsekojumu ar mūsu speciālistiem, lai pārskatītu līniju atstarpes, rasēšanas rūpnīcas integrācijas punktus un padeves loģistiku.
Saistītā lasāmviela
- Tērauda stiepļu ruļļu ietīšanas, apgriešanas un sakraušanas līnija
- Armatūras un stieņu saišķu stiepļu siešanas mašīna
- Pilna ietīšanas mašīna maziem ruļļiem
- Spoles iepakošanas mašīna
Avoti
- Automātiska stiepļu ruļļu iepakošanas līnija — FHOPEpack inženiertehniskās specifikācijas
- Lielo stiepļu spoļu iesaiņošanas mašīna FPW-600 sērija — Sistēmas integrācijas dati
- Rūpnīcas caurlaidspējas aprēķina modelis — ilustratīvs jaudas plānošanas piemērs
- ISO 12100: 2010: Mašīnu drošība. Vispārīgie projektēšanas principi. Riska novērtēšana un riska samazināšana
- LV 415-10: 2014: Iepakošanas mašīnu drošība. 10. daļa: Vispārīgās prasības
- Oficiālais “atslēgas” piedāvājuma protokols (standarta 48 stundu atbildes SLA)
Pēdējoreiz pārskatīts: 2026-10-29
Pēdējoreiz atjaunināts: 2026-10-29