Kopsavilkums Vieglas kartona kastes un dobas papīra serdes ir īpaši neaizsargātas pret saspiešanas deformāciju, stūru saspiešanu un konveijera šķībumu automatizētas stiepes iesaiņošanas laikā. Šo produktu aizsardzībai nepieciešama precīza mehāniskā sprieguma vadība, saudzīga plēves padeve un stingra transportēšanas stabilitāte. Mūsu horizontālās orbitālās stiepes iesaiņošanas iekārtas ietver produktus, tiem nepārtraukti pārvietojoties pa ātrgaitas rotējošu gredzenu uz motorizētiem rullīšu konveijeriem. Plēves spriegojums tiek precīzi kalibrēts, izmantojot mehānisku berzes bremzi, savukārt iesaiņojuma pārklāšanos var programmēt no 10% līdz 90%, izmantojot mainīgas frekvences piedziņu (VFD). Iekārtu izmērus nosaka produkta šķērsgriezuma diagonāle un konstrukcijas klīrenss: E100 var uzņemt diagonāles no 50 līdz 100 mm, savukārt E300 - no 100 līdz 300 mm.
Saturs
- Kā darbojas horizontālais iesaiņojums
- Kāpēc vieglajiem produktiem nepieciešama kopšana
- Modeļa izvēle pa diagonāli
- Plēves platums, pārklāšanās un gredzena ātrums
- E100 un E300 dati
- Vadības ierīces un drošība
- Atlases kontrolsaraksts
- Inženierijas bieži uzdotie jautājumi
- Nākamais solis
- Saistītā lasāmviela
- Avoti
Kā darbojas horizontālais iesaiņojums
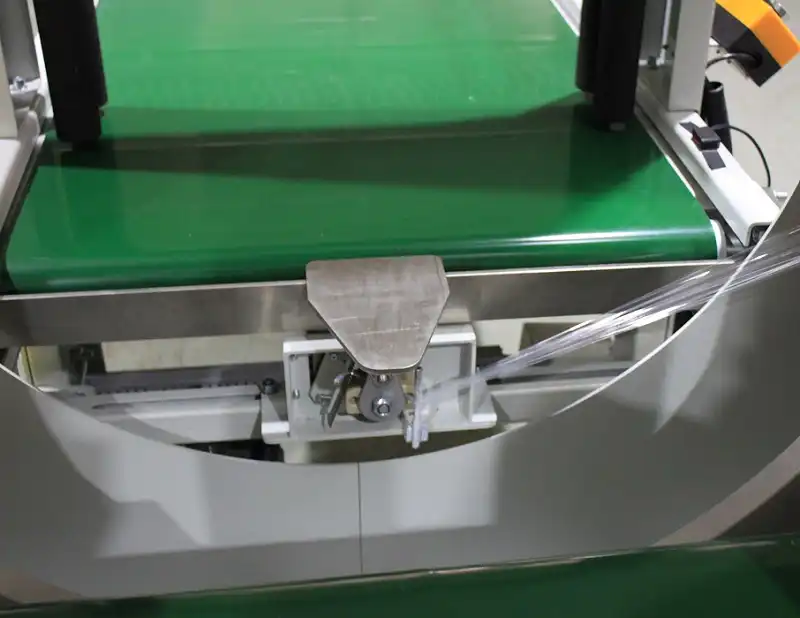
Horizontālais orbitālais iesaiņotājs nostiprina nepārtrauktus profilus, garas kartona kastes un saišķus automatizētā caurlaides tunelī. Iepakošanas cikls darbojas, izmantojot sinhronizētu tiešo padeves secību:
- Padeves un izlīdzināšanasProdukts pārvietojas uz priekšu pa neatkarīgi motorizētu rullīšu konveijeru rotējošās gredzenu stacijas virzienā.
- Orbitālā gredzena karieteStiepjamās plēves dozators ir piestiprināts pie dinamiski līdzsvarota alumīnija vai tērauda gredzena. Gredzenam griežoties ap lineāro padeves līniju, plēve atritinās patiesā nepārtrauktā spirālveida spirālē ap produktu.
- Optiskā produktu uztveršanaDifūzi atstarojoša fotoelementu sistēma nosaka produkta priekšējo un aizmugurējo malu, automātiski uzsākot orbitālo ciklu un nosakot precīzus punktus plēves nostiprināšanai un griešanai.
- Pneimatiskā griešana un noturēšanaAutomatizēts pneimatisks iespīlēšanas un aukstā naža griešanas mehānisms cikla beigās notver plēves galu pret gredzena rāmi, sagatavojot to nākamajai ienākošajai kartona kastei bez manuālas iejaukšanās.
[Infeed Conveyor] ---> [Photocell Trigger] ---> [Rotating Ring & Film Spiral] ---> [Pneumatic Cut/Clamp] ---> [Outfeed Conveyor]Virzot produktu caur gredzenu ar nemainīgu lineāru ātrumu, sistēma nodrošina vienmērīgu iepakojuma spriegojumu, neprasot cilvēka iejaukšanos bīstamajā rotācijas zonā.
Kāpēc vieglajiem produktiem nepieciešama kopšana
Smagu tērauda stieņu vai koka profilu aptīšana balstās uz augstu plēves spriegojumu, lai nodrošinātu slodzes noturēšanu. Tomēr, uzklājot uz vieglām gofrētām kartona kastēm, salokāmu kartonu vai vieglām šķiedru caurulēm, pārmērīgs plēves stīpas spriegojums izraisa nopietnus konstrukcijas bojājumus:
- Stūru saspiešanaLiekšanas spriegums koncentrējas uz kartona malām, sabrūkot iekšējās rievas.
- Konveijera dreifēšana un novirzeTangenciālā plēves vilkme pārsniedz apakšējās berzes vilkmi, pagriežot iepakojumu prom no centrālās caurlaides līnijas.
- Konveijera izliekšanāsPlēves spriegojums velk kartona kasti atpakaļ pret veltņa padeves soli.
Trīs galvenie dizaina parametri novērš kartona bojājumus:
| Iestatīšana | Vieglo kartona kastu ekspluatācijas noteikums | Inženiertehniskā ietekme |
|---|---|---|
| Filmas spriedze | Atlaidiet berzes bremzes/spriegotājatsperi, līdz plēve izlīdzinās līdzeni ar minimālu ieliekumu. | Novērš šķērsvirziena stīpu spriegumu; novērš gofrēto sānu sienu saspiešanu uz iekšu. |
| Spirālveida pārklāšanās | Putekļu un mitruma aizsardzībai paredziet 30–40 % pārklāšanos; stingrām saišķām rezervējiet vairāk nekā 50 % pārklāšanās. | Novērš pārmērīgu plēves slāņu uzkrāšanos, kas rada iekšējo spiedes spēku. |
| Konveijera atbalsts | Turiet motorizētos veltņus vai augšējā spiediena vadotnes aktīvi ieslēgtas tieši blakus gredzena spraugai. | Novērš plēves tangenciālā vilkšanas spēka radīto priekšējās malas pacelšanu vai noraušanu no konveijera. |
Gan padeves, gan izejas rullīšu konveijeri ir pilnībā motorizēti un sinhronizēti. Produkts vienmēr tiek virzīts uz priekšu ar pozitīvu virzienu caur iesaiņošanas cilpu, nevis velk uz priekšu plēves plēve.
Modeļa izvēle pa diagonāli
Produkts vienmērīgi iziet cauri orbitālajam apvalkam tikai tad, ja tā maksimālais šķērsgriezuma apvalks pārsniedz gredzena iekšējo diametru. Mašīnas rāmja izvēle ir pilnībā atkarīga no šķērsgriezuma diagonāles, kas aprēķināta kā √(Width² + Height²), nevis tikai platums.
Theoretical Diagonal = √(Width² + Height²)
+------------------------------------------+
|            Carton Cross-Section          |
|   +----------------------------------+   |
|   |                                  |   |
|   |                                  | H |
|   |         Diagonal (Hypotenuse)    | e |
|   |        /                         | i |
|   |       /                          | g |
|   |      /                           | h |
|   |     /                            | t |
|   |    /                             |   |
|   |   /                              |   |
|   +----------------------------------+   |
|                  Width                   |
+------------------------------------------+
   Total Required Clearance Ring Inner Bore:
       D_ring ≥ √(Width² + Height²) + C
Piezīme: Reālās pasaules integrācijā inženiertehniskā pielaides rezerve (C ≥ 30–50 mm) ir obligāti jāņem vērā plēves ruļļa pārvadāšanas ceļš, veltņu klīrenss un iepakojuma pielaides.
| Produkta veids un šķērsgriezums (piemērs) | Tīkla diagonāle | Ieteicamais mašīnas modelis |
|---|---|---|
| Šaura kārba/maza caurule (piemēram, 60 × 60 mm) | ~ 85 mm | E100 (50–100 mm aploksne) |
| Vidēja izmēra kartona/kartona iepakojums (piemēram, 200 × 150 mm) | 250 mm | E300 (100–300 mm aploksne) |
Abas iekārtu sērijas ir paredzētas tādu izstrādājumu apstrādei, kuru garums pārsniedz 1,000 mm. Novērtējiet iepakojuma krājumus gan pēc maksimālās konstrukcijas diagonāles, gan pēc minimālās kravnesības sliekšņa: 8 kg modelim E100 un 15 kg modelim E300 . “Viegls” apzīmē konstrukcijas kastes blīvumu, nevis slodzes, kas ir zem transportēšanas taras sliekšņa. Īpaši vieglām detaļām, kuru svars ir mazāks par 8 kg, ir nepieciešamas papildu pneimatiskās nostiprināšanas ierīces, lai saglabātu veltņu saķeri.
Plēves platums, pārklāšanās un gredzena ātrums
Konveijera ātrums uz priekšu (V_c), kas nepieciešams, lai radītu noteiktu plēves pārklāšanos (Overlap%) nosaka plēves platums (W_film) un orbitālā gredzena rotācijas ātrums (N_ring):
Advance per Ring Turn (Pitch) = W_film × (1 − Overlap%)
Conveyor Speed (V_c) = W_film × (1 − Overlap%) × N_ring
E300 inženiertehniskais piemērs , kurā kartona kaste tiek ietīta 150 mm platā LLDPE plēvē ar 50% mērķa pārklāšanos un orbitālā gredzena ātrumu 90 apgr./min:
| Darbības parametrs | Inženiertehniskā formula/ievade | Aprēķinātā vērtība |
|---|---|---|
Filmas tīmekļa platums (W_film) |
Izmērītais spoles platums | 150 mm (0.15 m) |
| Mērķa pārklāšanās | Receptes prasība | 50% (0.50) |
| Lineārs virziens uz apgriezienu | 150 mm × (1 − 0.50) |
75 mm/apgr. (0.075 m/apgr.) |
Gredzena rotācijas ātrums (N_ring) |
VFD frekvences iestatījums | 90 r / min |
Nepieciešamais konveijera ātrums (V_c) |
0.075 m/rev × 90 r/min |
6.75 m / min |
| Cikla iesaiņošanas laiks (1,200 mm kartona kaste) | 1.2 m / 6.75 m/min × 60 s |
~10.7 sekundes |
Iegūtais ātrums 6.75 m/min ērti iekļaujas E300 lineārās ietīšanas darbības diapazonā 5–15 m/min . Lai nodrošinātu vieglāku aizsardzību ar minimālu plēves patēriņu, pārklāšanās samazināšana līdz 30 % palielina padeves soli līdz 105 mm, ļaujot līnijai darboties ar lielāku konveijera ātrumu, nepārgriežot orbitālo gredzenu.
E100 un E300 dati
Tālāk norādītās tehniskās specifikācijas nosaka sērijas standarta inženiertehniskās robežas:
| Specifikācijas parametrs | E100 orbitālais iesaiņotājs | E300 orbitālais iesaiņotājs |
|---|---|---|
| Produkta diagonālā aploksne | 50–100 mm | 100–300 mm |
| Minimālais produkta garums | > 1,000 mm | > 1,000 mm |
| Pieļaujamais lietderīgās slodzes diapazons | 8-100 kg | 15-100 kg |
| Gredzena rotācijas ātrums | 20–120 apgr./min (ar frekvences pārveidotāja vadību) | 20–90 apgr./min (ar frekvences pārveidotāja vadību) |
| Lineārā ietīšanas ātrums | 3–15 m/min | 5–15 m/min |
| Konveijera padeves ātrums | 6–12 m/min | 6–12 m/min |
| Konveijera konfigurācija | 2,000 mm padeve + 2,000 mm izvade, ar dzinēju | 2,000 mm padeve + 2,000 mm izvade, ar dzinēju |
| Stiepjamās plēves ruļļa platums | 50–100 mm | 100–200 mm |
| Kopējā pievienotā jauda | Apm. 2.5 kW | Apm. 2.5 kW |
Vadības ierīces un drošība
Vadības arhitektūru nodrošina rūpnieciskais PLC ar integrētu HMI operatora saskarni, kas nodrošina dažādu kartona partiju recepšu pārvaldību:
- Optiskā izsekošanaPriekšējās un aizmugurējās malas fotoacis nodrošina precīzu aptīšanas sākumu, stiegrojuma rotāciju un griešanas ciklus.
- Diagnostika un uzraudzībaKļūmes trauksmes signāli, drošības bloķējumi un avārijas apturēšanas signāli tiek parādīti tieši ekrānā.
- Atsevišķs vadības korpussOperatora stacija ir novietota atsevišķā IP54 pamatnē, atsevišķi no orbitālā piedziņas gredzena.
- Mīksta palaišana/apturēšana PaātrinājumsMainīgas frekvences invertori vienmērīgi palielina gredzenu rotāciju, mazinot sprieguma svārstības, kas var pārraut plēvi vai saspiest trauslas kartona malas.
- Mašīnu drošības ierīcesOrbitālo gredzenu ieskauj aizsargājošs sieta apvalks ar savstarpēji savienotām apkopes piekļuves durvīm.
CE regulētām ražošanas rūpnīcām mūsu iekārtas atbilst ISO 12100:2010 standartam attiecībā uz vispārējo iekārtu riska novērtējumu un EN 415-10:2014 standartam attiecībā uz drošības prasībām visām palešu un produktu iepakošanas iekārtām.
Atlases kontrolsaraksts
Pirms oficiāla inženiertehniskā izkārtojuma pieprasīšanas pārbaudiet šos lietojumprogrammas mainīgos:
- Šķērsgriezuma ģeometrijaApstipriniet iepakojuma platumu, augstumu un maksimālo diagonāli
√(W² + H²). - Garuma robežasMinimālais un maksimālais izstrādājuma garums (apstiprinot standarta tranzīta garumu > 1,000 mm).
- Svara diapazonsVieglākās vienības (jāatbilst 8 kg/15 kg slieksnim) un smagākās kartona kastes taras svars.
- Strukturālā izturībaGofrētā kartona triecienizturība, rievojuma integritāte un malu aizsardzības vajadzības.
- Iesaiņošanas mērķisPutekļu necaurlaidīga spirālveida plēvē (30 % pārklāšanās) salīdzinājumā ar strukturālo saišķošanas plēvi (50 %+ pārklāšanās).
- Caurlaidspējas mērķisNepieciešamās vienības minūtē vai lineārie metri stundā.
- Augu komunālie pakalpojumiElektriskais spriegums, fāze, frekvence (piemēram, 380 V/3 P/50 Hz) un saspiestā gaisa padeve (0.6 MPa).
Inženierijas bieži uzdotie jautājumi
J: Kā ietīt vieglas kartona kastes, nesaspiežot un nesalocot stūrus? A: Atbrīvojiet plēves ratiņu mehānisko berzes bremzi, līdz plēve vienmērīgi atritinās, neieliecoties. Turklāt pārliecinieties, vai motorizētie konveijeri ir cieši novietoti viens otram pie gredzena saskarnes, un noregulējiet papildu augšējos pieturēšanas veltņus, lai stabilizētu kartona kasti, neradot lielu spiedienu uz leju.
J: Kurš orbitālā iesaiņojuma modelis ir piemērots manai produktu līnijai?
A: Aprēķiniet maksimālo diagonāli: √(Width² + Height²)Ja produkta diagonāle joprojām ir no 50 līdz 100 mm, izvēlieties modeli E100. Ja diagonāle ir no 100 līdz 300 mm, izvēlieties modeli E300. Vienmēr nodrošiniet, lai rotējošajam plēves ratiņiem būtu atstāta papildu 30–50 mm rezerve.
J: Kā es varu iestatīt filmas pārklāšanās procentuālo daļu?
A: Pārklāšanos kontrolē, koordinējot konveijera līnijas ātrumu un gredzena rotācijas ātrumu, izmantojot PLC skārienekrānu. Formula ir šāda: Conveyor Speed = Film Width × (1 − Overlap%) × Ring RPMPārklāšanās iestatīšana starp 30% un 50% aptver lielāko daļu kartona kastes aizsardzības prasību.
J: Kāda ir vidējā caurlaidspēja garām kartona kastēm? A: E300 iesaiņo ar lineāru ātrumu no 5 līdz 15 m/min. Standarta 1,200 mm kartona kastei, kas ietīta ar ātrumu 6.75 m/min ar 50% pārklāšanos, iesaiņošanas cikls ilgst aptuveni 10.7 sekundes, neskaitot transportēšanas atstarpes.
J: Kā iekārta apstrādā plēves griešanu starp secīgiem produktiem? A: Optiskie sensori reģistrē iepakojuma aizmugurējo malu, kad tas šķērso gredzenu. Pneimatiskā skava notver plēvi pret rāmi, savukārt integrēts aukstās apstrādes asmens tīri pārgriež plēves rulli. Nostiprinātā aste tiek nekavējoties novietota nākamajai ienākošajai pakai.
Nākamais solis
Mūsu iepakojuma integrācijas process no inženiertehniskās pārskatīšanas līdz nodošanai ekspluatācijā rūpnīcā norit trīs strukturētās fāzēs:
- Iesniegt produkta matricu un CAD izkārtojumuNosūtiet savu izmēru diapazonu, kartona svarus un mērķa līnijas izvadi uz e-pastu info@fhopepack.com.
- Saņemiet tehnisko piedāvājumu 48 stundu laikāMūsu inženieru komanda piegādā pielāgotu iekārtas piedāvājumu, kurā iekļautas cikla laika simulācijas un ieteicamās veltņu caurlaides līnijas konfigurācijas.
- Līniju integrācija un pieņemšanaPirms ražošanas pabeigšanas kopā ar mūsu projekta inženieriem pabeidziet ražotnes telpas, strāvas padeves atzaru un drošības perimetra izkārtojumu.
Saistītā lasāmviela
- E300 horizontālās stiepes iesaiņošanas iekārtas detalizētas specifikācijas
- E100 ātrgaitas orbitālās stiepšanas ietīšanas iekārtas pārskats
- Video bibliotēka: Automātiskās horizontālās iesaiņošanas iekārtas darbībā
Avoti
- E100 tehniskās specifikācijas un mehāniskās piedziņas konfigurācijas: E100 specifikācijas portāls
- E300 rūpnieciskās orbitālās ietīšanas sistēmas pārskats: E300 specifikācijas portāls
- Mašīnu darbība un konveijera caurlaides līnijas mehānika: FHOPE tehniskās video demonstrācijas
- Mašīnu drošības integrācija: ISO 12100:2010 Mašīnu drošība
- Iepakošanas mašīnu direktīvas: EN 415-10:2014 Iepakošanas mašīnu drošības prasības
Pēdējoreiz pārskatīts: 2026-10-04





