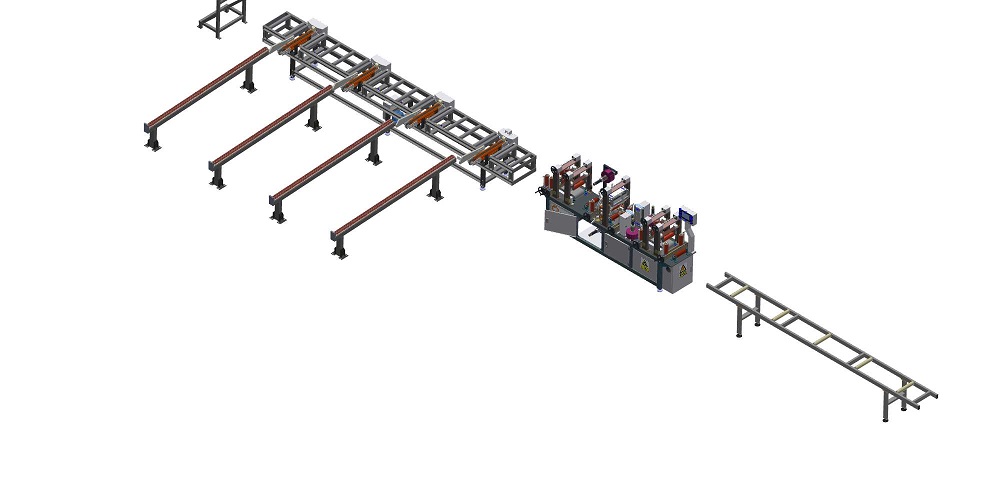
Apžvalga
Pagal ilgį supjaustytos plieninės plokštės iš linijos palieka jas kaip sunkios, slidžios krūvos, kurių negalima perkelti kranu ar šakiniu krautuvu, kol jos nebus surištos. Plieninių lakštų pakavimo linija automatizuoja šį etapą: kiekviena krūva nešama grandininiu konvejeriu po automatine surišimo galvute, kuri įtempia ir užsandarina juostas per visą krūvos plotį, kad ryšulį būtų galima saugiai tvarkyti. Šis straipsnis skirtas plieno aptarnavimo centrams ir pagal ilgį supjaustytų plieninių plokščių perdirbėjams, planuojantiems pakavimo linijos dalį. Jame paaiškinamas krovimo ir surišimo ciklas sąvaržoje, kaip krūvos svoris nustato surišimo planą ir ką reikia siųsti užsakant.
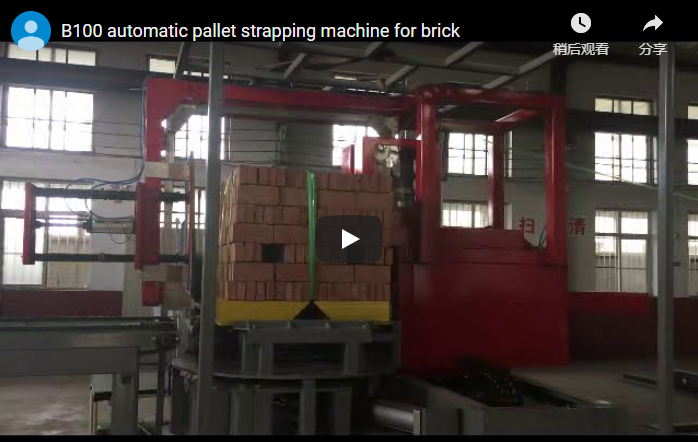
Žemiau esančiame vaizdo įraše parodytas automatinis supjaustytų lakštų krūvos surišimas:
Krovimo ir surišimo seka
Pagrindinis šios linijos procesas yra krovimas ir automatinis surišimas. Vaizdo įraše matyti, kaip supjaustytų lakštų krūva grandininiu konvejeriu juda į surišimo stotį, kur portalas perkelia surišimo galvutę virš krūvos ir suriša ją per plotį.
| Stotis | Ką daro įranga |
|---|---|
| Krovimo | Lakštai surenkami ir sulygiuojami į krūvą ant linijos |
| Perteikimas | Grandininis konvejeris stumia krūvą į priekį po galvute |
| augalotas | Galvutė paduoda, įtempia ir užsandarina kiekvieną juostą per visą jos krūvos plotį. |
| Papildoma plėvelės danga | Jei reikia apsaugoti plokščių paviršių, galima pridėti apvyniojimo arba uždengimo etapą. |
Tai yra apvyniojimo linija, o ne plėvelės vyniojimo mašina: automatinė apvyniojimo galvutė yra sistemos pagrindas. Ar apskritai bus įrengtas plėvelės dengimo etapas, yra konfigūracijos parinktis, kuri kiekvienam projektui sprendžiama atsižvelgiant į plokščių tvarkymo ir paviršiaus apsaugos reikalavimus.
Dirželio plano dydžio nustatymas pagal krūvą
Rietuvės svoris nustato juostų skaičių ir tarpus. Linijos dydis parenkamas pagal sunkiausią programoje esančią rietuvę, o tada kiekvienam projektui patvirtinamas juostų planas.
| Krūvos ilgis | Dirželiai per plotį (iliustracinis vadovas) |
|---|---|
| Iki 2,000 mm | 2 |
| 2,000 – 4,000 mm | 3 |
| Virš 4,000 mm | 4 ir daugiau |
Ant konvejerio esančios rietuvės yra pastumiamos į priekį po viena galvute, todėl kiekviena juosta dedama paeiliui. Atstumas nustatomas pagal rietuvės ilgį: nustatytas atstumas nuo kiekvieno galo, tada tolygiai tarp jų. Plieninės juostos gali įpjauti lakštų kraštus, todėl kraštų apsaugos po juosta kiekviename kampe paskirsto apkrovą, o po rietuve esanti atraminė medžiaga palieka vietos šakinio krautuvo šakėms arba krano stropams. Nurodykite gamintojui, kaip keliama gatava rietuvė – atraminės medžiagos atstumai ir diržų padėtys turi būti išdėstytos taip, kad stropai ir juostos nesikirstų.
Kiek sveria krūva
Prieš užklausą naudinga greitai įvertinti krūvos svorį: lakšto plotas × storis × kiekis × plieno tankis (apie 7 850 kg/m³). Kaip iliustraciją galima pateikti 20 plokščių, kurių matmenys 2 000 × 1 000 × 6 mm, krūvą, kuri sveria maždaug 1 900 kg, o krūvos storis – 120 mm. Pasitikrinkite faktinius lakštų matmenis, kiekį ir medžiagos rūšį su gamintoju, kad linijų ir diržų atstumai būtų parinkti pagal sunkiausią jūsų krūvą.
Rišimo metu juostos neleidžia lakštams slysti, kol krūva guli ant konvejerio arba krovinio pagalbinių medžiagų; joms nereikia laikyti krūvos svorio ore. Todėl rišimo planas grindžiamas krūvos ilgiu ir paviršiaus sąlygomis, o ne vien tik žaliaviniu tonu.
Valdikliai ir sauga
Kol rietuvė juda arba yra aprišama, neleiskite žmonėms patekti į aprišimo stotį ir sustabdykite konvejerį prieš kam nors rankomis nuimant juostą. CE žymėjimo rinkai skirtų pristatymų rizikos vertinimui vadovaujamės ISO 12100 standartu, o bendriesiems pakavimo mašinų saugos reikalavimams – EN 415-10 standartu. Ar juostos tvirtinamos, kai rietuvė stovi nejudant, ar jai judant, yra išdėstymo projekto dalis, o apsaugos ir blokavimo įtaisai nustatomi atliekant objekto rizikos vertinimą. Kaip nurodyta gamintojo praktika šiai mašinų šeimai, įrenginiai gamykloje yra bandomi maždaug 24 valandas prieš pristatymą, įskaitant valdymo sistemos ir avarinio stabdymo patikrinimus; traktuokite tai kaip nurodytą šeimos praktiką ir patvirtinkite savo įrenginio bandymų įrašą.
DUK
K: Kokia yra pagrindinė šios plieno lakštų pakavimo linijos funkcija?
A: Automatinis supjaustytų plokščių krūvų surišimas grandininiu konvejeriu; plėvelės dengimas yra neprivalomas etapas, o ne pagrindinis procesas.
K: Koks gali būti krūvos svoris?
A: Rėmo svoris priklauso nuo lakšto dydžio, storio, kiekio ir plieno tankio (apie 7 850 kg/m³); linijos dydis parenkamas pagal jūsų sunkiausią krūvą ir patvirtinamas kiekvienam projektui.
K: Kiek dirželių reikia vienai krūvelei?
A: Pavyzdys: 2 juostos, kurių ilgis iki 2,000 mm, 3 iki 4,000 mm ir 4 ar daugiau; tikslus planas patvirtinamas kiekvienam projektui.
K: Ar kiekvieną dirželį uždeda viena tvirtinimo galvutė?
A: Taip. Grandininis konvejeris perkelia krūvą į priekį po viena galvute tarp diržų.
K: Ar plieninė juosta pažeis lakšto kraštus?
A: Plieninė juosta gali pjauti lakštų kraštus. Po kiekviena juosta kampuose esančios briaunų apsaugos paskirsto apkrovą ir apsaugo paviršių. Plėvelės danga, jei tokia yra, gali atlaikyti ir visą pakuotę – jos tinkamumas ir apdaila patvirtinami kiekvienam projektui.
Kitas žingsnis
- El. paštu info@fhopepack.com nurodykite lakštų matmenis, krūvos svorį ir pamainos našumą.
- Nurodykite, kaip keliamos gatavos rietuvės (krautuvo virbais, krano stropais) ir ar reikalinga plėvelės danga.
- FHOPE pateikia pasiūlymą su diržo planu ir konvejerio išdėstymu.
- Užsisakykite objekto apžiūrą, kad objekte būtų patikrinta pjovimo pagal ilgį linijos išėjimo vieta ir grindų plotas.
- Automatinis plieninių plokščių surišimo aparatas – Plokščioms plokštėms ant ritininės linijos skirta tvirtinimo linijų su galvutėmis šeima.
- Plieno lakštų padėklų keitiklis – Plokščių krūvų tvarkymas ir perorientavimas prieš srovę ir pasroviui.
- Plieno lakštų 180 laipsnių tekinimo ir apvertimo procesas – Plokščių orientavimo ir tekinimo įranga, naudojama apdorojant lakštus.