🛠️ Sistemos apimtis ir veikimo parametrai
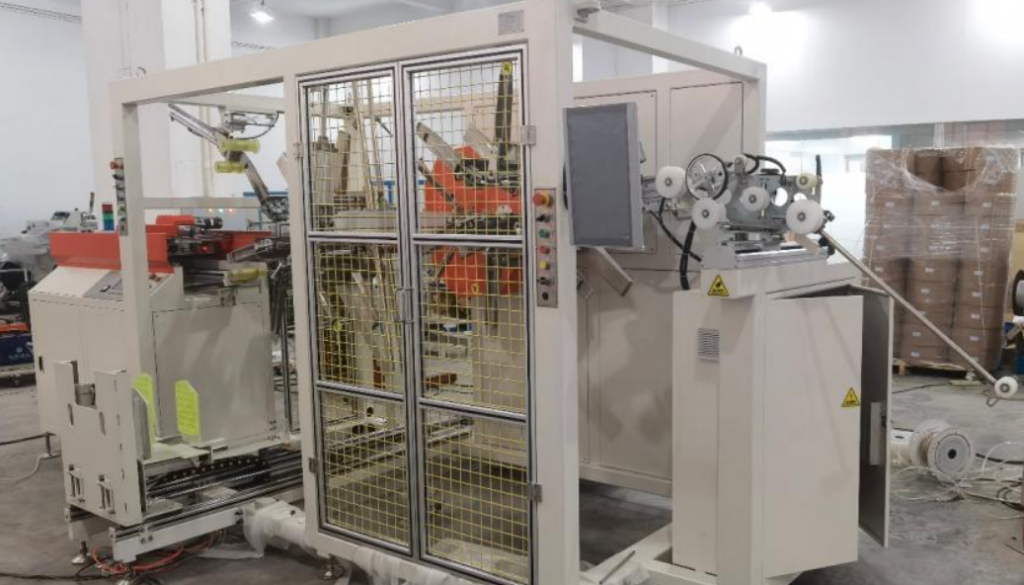
Visiškai automatinės palečių surišimo sistemos standartizuoja krovinio sulaikymą, naudodamos tikslų įtempimą, trinties suvirinimo sandarinimą ir programuojamą raštų seką. Šios mašinos sumažina transportavimo metu patiriamus pažeidimus, sumažina eksploatacinių medžiagų sąnaudas, palyginti su tempiamuoju vyniojimu, ir sklandžiai integruojasi į didelio našumo logistikos darbo eigą.
Šiuolaikinės automatizuoto surišimo architektūros yra sukurtos taip, kad rankinį įtempimą pakeistų kompiuterizuotos valdymo kilpos, kurios palaiko pastovų suspaudimą esant kintamam apkrovos tankiui. Pramonės standartuose šios sistemos skirstomos į vertikalias konfigūracijas, kuriose pirmenybė teikiama kompaktiškam grindų plotui ir greitam priėjimui prie krovinio, ir horizontalias konfigūracijas, kurios pritaikomos prie įvairių padėklų matmenų ir sunkių pramoninių krovinių. (ASTM D3953)Medžiagų pasirinkimas tiesiogiai lemia eksploatavimo ilgaamžiškumą: polipropilenas (PP) yra ekonomiškas, tačiau vibracijos metu pasižymi tempimo poslinkiu, o poliesteris (PET) pasižymi geresniu tempiamojo stiprumo išlaikymu ir atsparumu dilimui didelio tankio kroviniams. (ISO 12048)Plieninės juostos vis dar naudojamos itin sunkiems, viršijantiems dvi metrines tonas sveriantiems gaminiams, nors joms reikalingi specialūs pjovimo ir sandarinimo įrankiai. Standartizuodamos įtempimo taikymą ir pašalindamos rankinį kintamumą, šios sistemos tiesiogiai sumažina gaminių pažeidimų skaičių, sumažina darbuotojų patiriamą pasikartojančių įtempimų traumų riziką ir pagerina bendrą linijos našumą. (OEM Technical Manual, Series 4000).
🏗️ Šerdies patikros ir kalibravimo protokolas
Įprasto kalibravimo metu tikrinamas įtempimo pastovumas, sandarumo vientisumas ir jutiklių suderinimas su gamintojo specifikacijomis. Operatoriai turi patvirtinti juostos plotį, įtempimo procentus ir raštų seką, kad būtų išvengta krovinio pasislinkimo, užtikrinant saugos standartų laikymąsi ir sumažinant neplanuotas prastovas per nepertraukiamus gamybos ciklus.
Kalibravimas pradedamas patikrinant, ar įtempimo mechanizmas taiko jėgą rekomenduojamame juostos vardinio trūkimo stiprumo procentiniame diapazone, kuris standartinėms PET medžiagoms paprastai yra 20–30 %. (ASTM D3953)Operatoriai turėtų atlikti bandymo ciklą su reprezentatyvia apkrova ir išmatuoti juostos deformaciją rankiniu spaudimu; priimtina deformacija retai viršija 5 mm, kol tai nerodo nepakankamo suspaudimo arba per didelio įtempimo. Trintinio suvirinimo sandarinimo galvutę reikia patikrinti, ar nėra paviršiaus glazūravimo ar šiukšlių susikaupimo, nes užterštos suvirinimo zonos tiesiogiai pablogina jungčių laikymąsi ir padidina juostos gedimo riziką transportavimo metu. (OEM Maintenance Guide)Krovinio padėties jutikliai reikalauja periodinio patvirtinimo, siekiant užtikrinti, kad padėklai būtų centruoti su ±10 mm tolerancija, ir taip būtų išvengta asimetrinio diržų išdėstymo, kuris gali sukelti konstrukcinį įtempį trapiuose kampuose. Galiausiai, raštų seka turi būti suderinta su gamybos receptu, patvirtinant, kad horizontalus, vertikalus arba kryžminis diržų išdėstymas atitinka krūvos aukščio ir svorio paskirstymo reikalavimus. (ISO 12048).
🔗 Susiję : Naršykite daugiau sprendimų
📈 Kiekybiniai patvirtinimo/neišlaikymo slenksčiai
Priėmimo kriterijai remiasi išmatuojamais diržo deformacijos, sandarinimo stiprumo išlaikymo ir ciklo sinchronizavimo kriterijais. Sistemos turi išlaikyti įtempimą neviršydamos nustatytų tolerancijų ir atlikti ciklus per tikslinius laikotarpius, kad būtų užtikrintas krovinio stabilumas ir išlaikytas nepertraukiamas gamybos srautas įvairiose medžiagų tvarkymo aplinkose.
Kokybės patvirtinimui reikalinga struktūrizuota patvirtinimo/nepavykimo matrica, susiejanti mechanines charakteristikas su eksploatavimo saugos ir našumo tikslais. Diržų medžiagos patikrinimas turi patvirtinti PET arba plieno sudėtį su dokumentuotais pločio ir storio tolerancijomis, atmetant polipropileno pakaitalus didelės vibracijos aplinkoje. (ASTM D3953)Įtempimo kalibravimas sėkmingas tik tada, kai neatsiranda matomų kampų deformacijų ir standartizuotu nykščio spaudimu diržo įlinkis išlieka mažesnis nei 5 mm; įlinkis, viršijantis 10 mm, rodo netinkamai suderintus įtempimo ritinėlius arba susidėvėjusius pavaros diržus. Sandarinimo jungties vientisumas patvirtinamas tempimo bandymu, kurio metu trinties būdu suvirinta jungtis turi išlaikyti bent 80 % diržo vardinio lūžio stiprumo be dilimo, apanglėjimo ar atsiskyrimo. (OEM Quality Protocol)Krovinio padėties jutikliai turi suveikti nuosekliai ±10 mm centravimo lange, o konvejerio sinchronizavimas turi užbaigti kiekvieną surišimo ciklą per 15–30 sekundžių (visiškai automatiniuose modeliuose). (ISO 12048)Bet koks parametras, nepatenkantis į šias ribas, sustabdo gamybą, kol bus atliktas mechaninis reguliavimas arba detalės pakeitimas, taip išsaugant operatoriaus saugumą ir tolesnės logistikos patikimumą.
🛡️ Profilaktinė priežiūra ir gedimų mažinimas
Ilgalaikis patikimumas priklauso nuo planinio susidėvinčių dalių keitimo, aplinkos kompensavimo ir receptų atsarginių protokolų. Proaktyvi įtempimo galvučių priežiūra, konvejerių sinchronizavimas ir drėgmės valdymas apsaugo nuo sandariklio degradacijos ir pailgina įrangos tarnavimo laiką sudėtingoje pramoninėje aplinkoje ir kintančiose klimato sąlygose.
Numatomos priežiūros grafikuose turi būti atsižvelgta į mechaninį susidėvėjimą, aplinkos kintamuosius ir programinės įrangos konfigūracijos poslinkį. Trintinio suvirinimo galvutes paprastai reikia patikrinti arba pakeisti po 8 000–10 000 ciklų, nes paviršiaus įbrėžimai arba terminis degradavimas tiesiogiai sumažina suvirinimo siūlių trintį ir padidina jungčių gedimų skaičių. (OEM Technical Manual)Didelės drėgmės aplinkoje PET juosta sugeria drėgmę, kuri trukdo trinties ir šilumos susidarymui sandarinimo metu; operatoriai turėtų padidinti suvirinimo laiką 10–15 % arba nurodyti naudoti drėgmei atsparia danga dengtą juostą, kad išlaikytų sandarumą. (ASTM D3953)Konvejerio juostos eigą reikia tikrinti kas savaitę, nes juostos poslinkis, viršijantis 5 %, sukelia padėklų išlygiavimą ir netolygų diržų išdėstymą. PLC šablonų receptai turėtų būti kopijuojami kas mėnesį ir po bet kokio sėkmingo derinimo seanso, kad būtų išvengta duomenų praradimo dėl elektros energijos svyravimų ar parametrų perrašymo. Įteisinus šiuos patikrinimus, įmonės sumažina neplanuotas prastovas, sumažina eksploatacinių medžiagų atliekas ir pailgina įtempimo ir sandarinimo mazgų eksploatavimo laiką. (ISO 12048).
🔗 Taip pat žiūrėkite : Susijusi įranga
⚙️ Pirkimų ir integracijos vertinimas
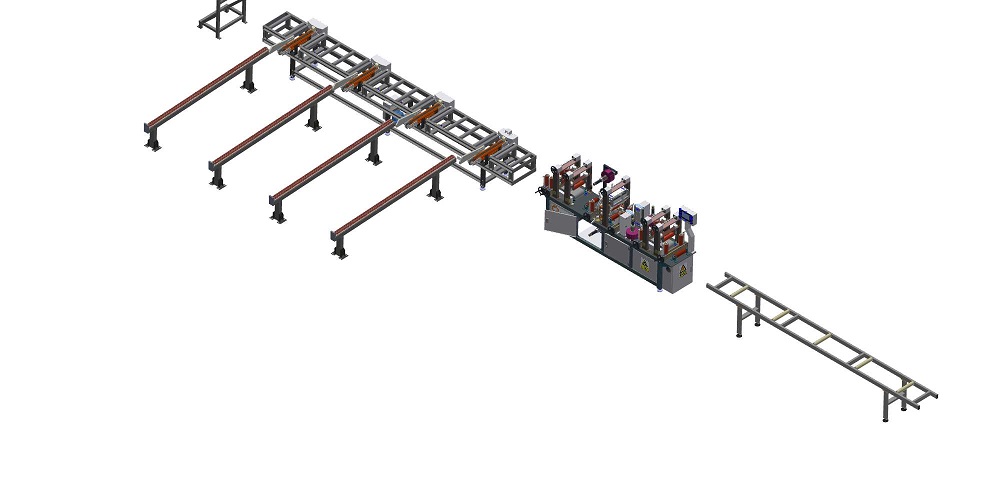
Tinkamos pakavimo architektūros pasirinkimas reikalauja suderinti mašinos dydį, medžiagų suderinamumą ir automatizavimo lygį su gamybos apimtimi ir apkrovos kintamumu. Papildomų sistemų, tokių kaip rotaciniai žiedai arba viršutiniai tempiamieji vyniotuvai, integravimas optimizuoja bendrą pakavimo efektyvumą ir sumažina vieneto tvarkymo išlaidas.
Pirkimo sprendimai turi atitikti mašinos specifikacijas su faktiniais našumo poreikiais, apkrovos įvairove ir tolesniais pakavimo darbo eigomis. Visiškai automatinės sistemos paprastai pasiekia 120–240 juostų per valandą, tačiau operatoriai turi patikrinti, ar padavimo ir išleidimo konvejerių greitis sinchronizuojamas su surišimo ciklu, kad būtų išvengta kliūčių. (OEM Performance Data)Medžiagų suderinamumo srityje pirmenybė turėtų būti teikiama PET standartiniams kroviniams, plienui – sunkiems pramoniniams kroviniams, o polipropilenui – tik mažai vibruojantiems, trumpųjų nuotolių kroviniams. Automatizavimo lygis turėtų atitikti darbo jėgos apribojimus: visiškai integruotos sistemos sumažina rankinį tvarkymą ir pagerina nuoseklumą, o pusiau automatiniai modeliai siūlo mažesnes kapitalo išlaidas, tačiau reikalauja daugiau operatoriaus įsikišimo. (ISO 12048)Siekiant visapusiško krovinio stabilizavimo, surišimo sistemos efektyviai integruojamos su papildoma pakavimo įranga. Viršutiniai rotaciniai tempimo vyniotuvai pašalina nestabilių krovinių sukimo poreikį, o kompaktiški rotaciniai žiediniai vyniotuvai sumažina plėvelės sunaudojimą 20–30 %, palyginti su įprastais sukamaisiais stalais. (Phoenix Engineering Specifications)Nekonvejeriniai ir žemo profilio modeliai taip pat tinka krauti šakiniais krautuvais arba padėklų keltuvais ribotos erdvės patalpose. Siekdami užtikrinti ilgalaikį eksploatavimo patikimumą, tiekėjai turėtų pateikti dokumentuotus ciklo trukmės lyginamuosius rodiklius, garantijos sąlygas ir vietinio aptarnavimo garantijas. (ASTM D3953).
Techninis atsakomybės apribojimas ir šaltinių suderinimas: Visi čia nurodyti skaitmeniniai parametrai, įtempimo diapazonai ir ciklo trukmė atitinka tipines originalios įrangos gamintojų (OEM) specifikacijas ir pramonės etalonus pagal ASTM D3953 ir ISO 12048. Faktinis veikimas gali skirtis priklausomai nuo diržo gamintojo tolerancijų, aplinkos sąlygų ir apkrovos sudėties. Operatoriai turėtų patikrinti visus nustatymus pagal oficialius įrangos vadovus ir atlikti konkrečius bandymus konkrečioje vietoje prieš diegdami. Šis vadovas skirtas švietimo ir techninio vertinimo tikslais ir nėra laikomas konkrečiam tiekėjui pateiktomis rekomendacijomis.