Santrauka Didelės spartos ričių pjaustymo linijos gamina siauras plieno juostas tokiu greičiu, su kuriuo dažnai sunku susidoroti su neprisijungus prie pakuotės gamybos. Šiame inžineriniame vadove išsamiai aprašomas 90° turniketo nuleidimo mechanizmo, akies į dangų nukreipto orbitinio tempimo vyniotuvo ir automatinio portalinio krautuvo, sujungtų dinaminiais varomaisiais ritininiais buferiniais konvejeriais, integravimas. Atskyrus pjaustymo įrenginio suvyniotuvo ciklo laiką nuo periodinių pakavimo sustojimų, tokių kaip tempimo plėvelės rulonų keitimas, apvyniojimo ričių papildymas ir krūvos iškrovimas, konvejerių buferiai panaikina pjaustymo įrenginio prastovas. Toliau pateikiame buferio talpos skaičiavimus, kinematinius perėjimus tarp stočių, atrankos taisykles ir tarptautinį saugos atitikimą.
Kodėl svarbios buferinės sekcijos tarp stočių
Nuolatinio metalo apdirbimo srityje pjaustytuvo galvutė ir išvyniotuvo įtvaras yra didelės kapitalo išlaidos. Pjaustymo įrenginio sustabdymas dėl kliūties tolesniame pakavimo procese sukelia karščio žymes, įtempimo atleidimo įbrėžimus ir didelius bendro įrangos efektyvumo (OEE) nuostolius. Šį neatitikimą tiesiogiai išsprendžia elektra varomų konvejerio buferinių zonų integravimas tarp apvertimo/nuleidimo įrenginio, orbitinio vyniotuvo ir portalinio krautuvo.
- Pertraukiamų sustojimų absorbcijaĮprastinė priežiūra, plėvelės rulonų keitimas (2–4 minutės) ir apvyniojimo dalytuvo papildymas atliekami visiškai eilėje, nesukeliant pjaustymo linijos stabdymo.
- Asinchroninis stoties ciklasKiekviena automatizuota ląstelė vykdo operacijas, pagrįstas optinių jutiklių suveikimais, o ne standžiu mechaniniu ciklu. Nuleidžiamasis mechanizmas pakrypsta, vyniotuvas sukasi, o portalinis krautuvas renka nepriklausomai.
- Nuolatinis pjaustytuvo iškroviklisPlyšinės ritės nedelsdamos palieka atatrankos turniketo svirtį, leisdamos kranui arba ritės vežimėliui pasiruošti vėlesniam pagrindinio ritės keitimui.
- Dinaminio nusidėvėjimo sumažinimasNuolatinio paleidimo ir stabdymo režimo panaikinimas apsaugo kintamosios srovės variklių pavaras, reduktorių reduktorius ir sunkias ritinines grandines nuo kintamų nuovargio apkrovų.
Neturint apskaičiuotos buferinės talpos, bet koks mikrostabdymas linijoje iš karto plinta prieš srovę, priversdamas pjaustytuvo operatorius išjungti peilius arba pjauti trumpus ritinius.
[Slitter Recoil Turnstile]
          │ (Eye-Horizontal Bore)
          ▼
[90° Hydraulic Downender]
          │ (Eye-to-Sky Orientation)
          ▼
┌─────────────────────────────────┐
│ Buffer Zone 1: Infeed Powered   │ <── Absorbs Downender-to-Wrapper Delta
│ Polyurethane Rollers (VFD)      │
└─────────────────────────────────┘
          │
          ▼
[Eye-Through Orbital Ring Wrapper]
          │
          ▼
┌─────────────────────────────────┐
│ Buffer Zone 2: Intermediate     │ <── Absorbs Film Change / Inspection Time
│ Centering Roller Queue          │
└─────────────────────────────────┘
          │
          ▼
[Gantry Stacking & Palletizing]
          │
          ▼
[Discharge Staged Pallet Conveyor]
Kaip veikia linija
| Stotis | Pagrindinis mechaninis posistemis | Funkcija ir kinematika |
|---|---|---|
| Žemyn nukreipimas / Pakreipimas | 90° hidraulinis pakreipiamas balnas ant pasukamos bazės | Nuima rites nuo turniketo svirties (akis horizontaliai) ir pakreipia jas 90° kampu vertikalios kiaurymės atžvilgiu (akis į dangų) ant varomų ritinėlių. |
| Padavimo buferinis konvejeris | Kintamo dažnio pavara (VFD) su galingu ritininiu stalu | Paeiliui suvynioja kelias rites; poliuretano įvorėmis dengti voleliai apsaugo nuo juostelės krašto deformacijos. |
| Akių permatomas orbitinis apvyniojimas | Vertikaliai valdomas rotacinis žiedas su plėvelės vežimėliu | Atidaro volelių tarpus; pervežimo žiedas sukasi per ritės centrinę angą, kontroliuojamai įtempdamas spiralinę tempiamąją plėvelę. |
| Tarpinis akumuliatorius | Zonuotas jutikliu valdomas kaupimo konvejeris | Užtikrina eilių sudarymą tarp vyniojimo ir paletizavimo; didelį vyniojimo ciklo greitį pritaiko prie krautuvo ciklo greičio. |
| Viršutinių portalų krovimas | Portalinis mechaninis žirklinis spaustukas arba magnetinis/vakuuminis griebtuvas | Slenka išilgai XZ ašių, centruoja virš suvynioto ritinio, surenka ir sudeda ritinius ant medinių palečių iki pakrovimo aukščio apribojimų. |
Procesas prasideda nuo turniketo išėjimo. Hidraulinis nusileidimo mechanizmas įkiša ritę per jos horizontalią angą, pasuka ją 90° kampu ir uždeda ant varomo ritininio konvejerio akies link dangaus kryptimi.
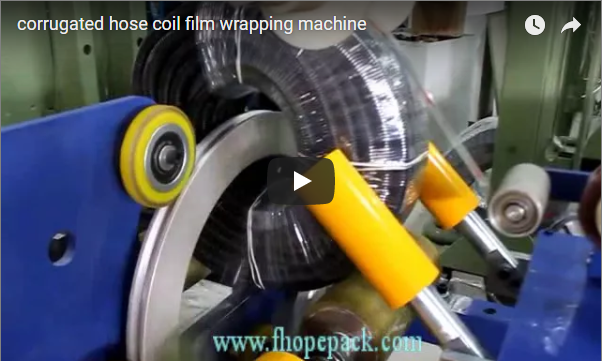
Toliau ritė patenka į orbitinį įvynioklį su akimi. Specialus padalintas ritininis stalas laiko ir suka ritę apie jos vertikalų centrą, o motorizuotas orbitinis žiedas per angą varo plėvelės dozatorių. Tai apgaubia išorinę sienelę, šoninius paviršius ir vidinę akį persidengiančia LLDPE/VCI tampria plėvele.
Suvyniota ritė juda antriniu buferiu į portalinį krautuvą, kuris sutvarko vienetus į tvarkingas palečių krūvas, paruoštas galutiniam surišimui, apvyniojimui juostomis arba automatiniam sandėliavimui.
Buferio ilgio apskaičiavimas
Konvejerio buferio dydis lemia, ar pakavimo linijai pavyks atskirti pasroviui vykstančius sustojimus nuo pjovimo prieš srovę. Bendras ilgis turi sutalpinti visas įeinančias rites, susidarančias per maksimalią vieno operatoriaus intervencijos trukmę.
Šerdies dydžio formulė
N_buffer = ceil( (T_stop / T_slitter) × S_f )
L_buffer = N_buffer × (OD_max + C_gap)- N_buferisMinimalus reikalingas buferinės saugyklos pozicijų skaičius.
- T_stopIlgiausias numatomas atsijungusio tiekimo nutraukimas (minutėmis).
- T pjaustytuvasCiklo laiko intervalas tarp ričių išėjimo iš pjaustytuvo (minutėmis/ritė).
- S_fSaugos ribos koeficientas (paprastai nuo 1.15 iki 1.20, siekiant atsižvelgti į konvejerio pagreičio / lėtėjimo vėlavimus).
- OD_maks.Didžiausias išorinis ritės skersmuo (mm).
- C_tarpasMinimalus fizinis atstumas tarp ričių, palaikomas fotoelementų jutikliais (paprastai 200–300 mm).
Apdoroto inžinerijos pavyzdys
| Parametras | užrašymas | Bazinė vertė | Vienetai |
|---|---|---|---|
| Pjaustytuvo atatrankos išvesties greitis | 1 / T_pjaustytuvas | 1.0 (1 ritė kas 60 sekundžių) | ritės/min |
| Maksimalus taikinio sustabdymas pasroviui (plėvelės keitimas) | T_stop | 5.0 | minutės |
| Inžinerinis saugos koeficientas | S_f | 1.2 | be matmenų |
| Apskaičiuota talpa | N_buferis | lubos((5.0 / 1.0) × 1.2) = 6 | ritės |
| Maksimalus ritės išorinis skersmuo | OD_maks. | 1,250 | mm |
| Jutiklio tarpas | C_tarpas | 250 | mm |
| Žingsnio ilgis vienoje ritės padėtyje | L_žingsnis | OD_max + C_gap = 1,500 | mm |
| Bendras efektyvus buferinio konvejerio ilgis | L_buferis | 6 × 1,500 9,000 = XNUMX | mm |
Kai dėl grindų išplanavimo apribojimų negalima įrengti tiesinio 9.0 metrų konvejerio, inžinieriai įrengia 90° kampu valdomus besisukančius nukreipiklius arba lygiagrečius daugiagyslius ritininius kaupimo stalus, kad būtų išlaikytas identiškas ričių buferių skaičius kompaktiškame plote.
Ką nustatome kiekvienoje eilutėje
Standartinės pakuočių konfigūracijos negali apdoroti visų ričių storių ir linijų greičių. Mašinos parametrai sistemingai konfigūruojami pagal veikimo kintamuosius:
| Mašinų posistemis | Reguliuojamas nustatymas / aparatinės įrangos kintamasis | Inžinerinis veiksnys |
|---|---|---|
| Konvejerių buferiai | Ilgis, ritinėlio žingsnis, pavaros galia (kW) ir dažnio keitiklių greitis (6–18 m/min.) | Pjaustymo ciklo greitis, maksimali stabdymo tolerancija ir ritės juostos plotis / masė. |
| Downender | Hidraulinio cilindro kiauryminis skersmuo, hidraulinis atsvaros vožtuvas, balno geometrija | Didžiausias ritės svoris (1 000–10 000 kg), juostos plotis (20–500 mm) ir ritės vidinis/išorinis skersmuo. |
| Rotacinis vyniotuvas | Išankstinio tempimo santykis (150–250 %), žiedų apsukų skaičius (30–80 aps./min.), plėvelės persidengimas (20–70 %) | Drėgmės barjero specifikacijos, jūrinių krovinių korozijos rizika (VCI integracija) ir pralaidumo reikalavimai. |
| Portalinis krautuvas | Portalo naudingoji apkrova, keltuvo eiga, įrankių tipas (žirklinis vidinis griebtuvas, palyginti su išorinio perimetro griebtuvais) | Rietuvės svorio riba (paprastai 3 000–5 000 kg vienam padėklui), padėklo plotas ir rietuvės aukščio riba. |
| Radialinis surišimo įrenginys | PET/plieno radialinių dirželių per kilpelę skaičius (2, 3 arba 4 juostos) | Konstrukcijos vientisumas, apsaugantis nuo ašinio teleskopinio išstūmimo tolimųjų reisų metu. |
Atrankos kontrolinis sąrašas
Prieš prašydami oficialių techninių inžinerinių brėžinių, įsitikinkite, kad jūsų įrenginio parametrai yra dokumentuoti pagal šiuos eksploatavimo kriterijus:
- Ritės matmenų apvalkalasMinimalus ir maksimalus išorinis skersmuo (OD), vidinis skersmuo (ID), juostelės plotis ir individualaus ritinio svorio diapazonas.
- Išėjimo ciklas aukštynDidžiausias ričių skaičius per valandą, išeinantis iš pjaustymo galvutės susitraukimo įrenginio.
- Tikslinė neprisijungus trukmėBlogiausio atvejo sugerties laikas tolesniam procesui (rankinis plėvelės ritinio keitimas, juostos papildymas, etikečių klijavimas).
- Galimas grindų plotasBendras pastato ilgis, plotis, lubų kablio aukštis ir aukščio skirtumai viršgalviniams kranams.
- Pakavimo medžiagos specifikacijosTamprios plėvelės plotis (100–250 mm), mikronų storis (20–35 µm), reikalingas VCI popierius arba austa HDPE plėvelė.
- Surišimo reikalavimai: Nustatymas, ar prieš vyniojant ričius reikia apvynioti pliku metalu radialiniu būdu per kilpą.
- Paletavimo konfigūracijaMedinių padėklų dydžiai, tikslinis rietuvės aukštis (įskaitant bėgelius/pavažas) ir rankinis bei automatinis medienos bėgelių išdėstymas.
- Reguliavimo direktyvosAtitikties reikalavimai vietiniams gamyklos reikalavimams (CE ženklinimas, UL/CSA skydų gamyba, OSHA apsaugos).
Saugos architektūra ir atitiktis
Sunkiai judantys plieno ritiniai kelia rimtą suspaudimo ir sutraiškymo pavojų. Pakavimo linijose reikia griežtai laikytis tarptautinių saugos protokolų:
- Pavojų atskyrimasHidraulinis leidimo įrenginys, orbitinis žiedų apvyniotuvas ir portalinis gantrys krautuvas turi būti izoliuoti už tarpusavyje sujungtų 2,000 mm plieninių perimetro tvoros plokščių, atitinkančių ISO 14120 standartą.
- Optinė apsaugaŠviesos užuolaidos (4 tipas, d/e veikimo lygis pagal ISO 13849-1) stebi buferio tiekimo ir iškrovimo zonas. Spindulio pertraukimas akimirksniu sustabdo maitinamos įrangos pavaras.
- Nulinės energijos būsena (LOTO)Individualūs oro išleidimo vožtuvai (pneumatiniai) ir mechaniniai fiksavimo kaiščiai ant hidraulinių pakreipimo svirčių užtikrina patikrintą blokavimo / žymėjimo galimybę pagal OSHA 1910.147 gaires.
- Taikomi techniniai standartai:
- ISO 12100: 2010: Mašinų sauga. Bendrieji projektavimo principai. Rizikos įvertinimas ir rizikos mažinimas.
- EN 415-10: 2014Pakavimo mašinų sauga. 10 dalis. Bendrieji reikalavimai ir integruotos pakavimo linijos.
- LT-60204 1Mašinų elektros įranga.
Inžinerijos DUK
K: Kodėl buferiniai ritininiai konvejeriai išdėstyti prieš ir po vyniotuvo? A: Buferių išdėstymas abiejose orbitinio vyniotuvo pusėse padalija liniją į tris nepriklausomas veikimo zonas: apvertimą, vyniojimą ir krovimą. Jei kroviklis laukia padėklų keitimo, vyniotuvas tęsia darbą. Jei vyniotuvas sustoja, kad būtų pakeista plėvelė, nuleidžiamasis daviklis tęsia plėvelės iškrovimą iš pjaustytuvo.
K: Kaip konvejeris nesubraižo išorinių juostų? A: Voleliai pagaminti iš tiksliai apdirbto plieno, padengto storasieniu poliuretanu (PU) arba didelio tankio vulkanizuota guma. Konvejerio paleidimas ir sustojimas valdomi dažnio keitiklio S formos pagreičio profiliais, kad būtų išvengta slydimo ir trinties įbrėžimų.
K: Ar sistema apdoroja tiek horizontaliai, tiek akies kryptimi nukreiptus ritinius? A: Pjaustyti ritiniai išeina iš pjaustymo įrenginio, kai jų kiaurymė yra horizontali, ant veleno arba turniketo. Nuleidžiamoji svirtis pakreipia juos 90° kampu į akies kryptimi nukreiptą padėtį, kuri yra tarptautinis plokščių ritinėlių transportavimo, apvyniojimo akimis ir stabilaus palečių krovimo standartas.
K: Kokius įrankius portalinis keltuvas naudoja suvyniotiems ritiniams pakelti nepažeidžiant plėvelės? A: Keltuve naudojami lygūs, poliuretanu iškloti vidiniai išsiplėtimo žirkliniai paminkštinimai arba paviršiumi besiliečiantys vakuuminiai siurbimo kilimėliai. Tai tvirtai suima ritinį nepraduriant apsauginių plastikinės plėvelės sluoksnių.
K: Ar šias buferines sekcijas galima integruoti į esamas pjaustymo linijas? A: Taip. Jei grindų ilgis leidžia, modulinius varomus ritininius konvejerius galima modifikuoti tarp esamų žemyn nukreipiamų ir pasroviui esančių surišimo arba paletizavimo stočių, naudojant standartines lauko magistralės ryšio linijas („Profinet“, „Ethernet“ / IP).
K: Kas užtikrina, kad ritės išliktų centruotos ant ritininių konvejerių? A: Pneumatinės savaime centruojančios šoninės kreipiamosios svirtys arba V formos ritinėlių segmentai automatiškai sulygiuoja ritinius išilgai konvejerio centrinės linijos prieš jiems patenkant į vyniojimo ir sukrovimo stotis.
Kitas žingsnis
Mūsų inžinerijos skyrius kuria individualius pjaustymo ir pakavimo linijų išdėstymus ir ciklo laiko analizes trimis paprastais žingsniais:
- Pateikite savo išdėstymą ir parametrus: Gamyklos išdėstymo brėžinį, ritės matmenis (ID/OD/Plotis/Svoris) ir pjaustytuvo gamybos įkainius el. paštu siųskite adresu info@fhopepack.com.
- Gaukite inžinerinę koncepciją per 48 valandasPateikiame išsamų 3D išdėstymo pasiūlymą, oficialius buferinės talpos skaičiavimus ir išsamią ciklo laiko diagramą.
- Svetainės ir sąsajos apžvalgaMūsų projektų inžinieriai tiesiogiai bendradarbiauja su jūsų komanda, kad suderintų konvejerių aukščius, turniketų ašines linijas, elektros sąsajas ir saugos blokus su jūsų pjaustytuvo įranga.
Susiję skaitymai
- Plyšinės ritės pakreipimo, akimis permatomo vyniojimo ir krovimo linija
- Siaurų plieninių ritinių pakavimo linijos inžinerijos strategijos
- Automatinės plieno ritinių krovimo ir paletavimo portalinės sistemos
- Plyšinių ritinių pakavimo linijos techninės specifikacijos — produktų katalogas
Šaltiniai
- Inžinerinė dokumentacija: FHOPE mašinų tyrimų ir pakavimo automatizavimo grupė.
- Vaizdo įrašo nuoroda: FHOPE visiškai automatizuotos pjaustytų ričių tvarkymo, vyniojimo ir krovimo linijos demonstracija.
- Saugos direktyvos: ISO 12100:2010 (Mašinų saugos rizikos vertinimas); EN 415-10: 2014 (Pakavimo mašinų saugos reikalavimai).
- Kinematinės formulės: FHOPE techninis vadovas apie pramoninių ričių tvarkymą ir nuolatinių buferių skaičiavimus.
Paskutinį kartą peržiūrėta: 2026-10-27