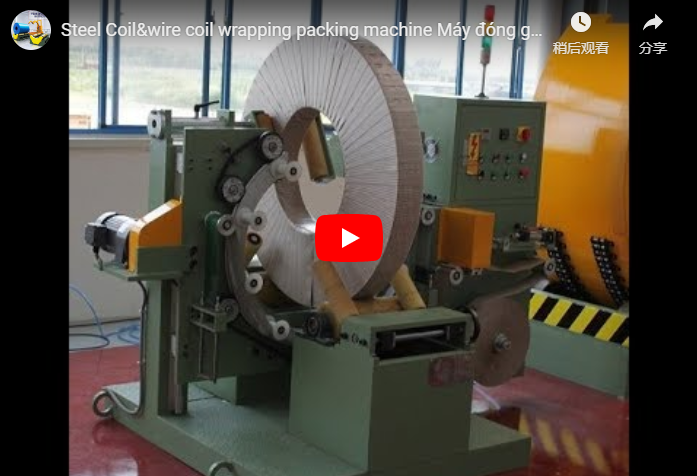
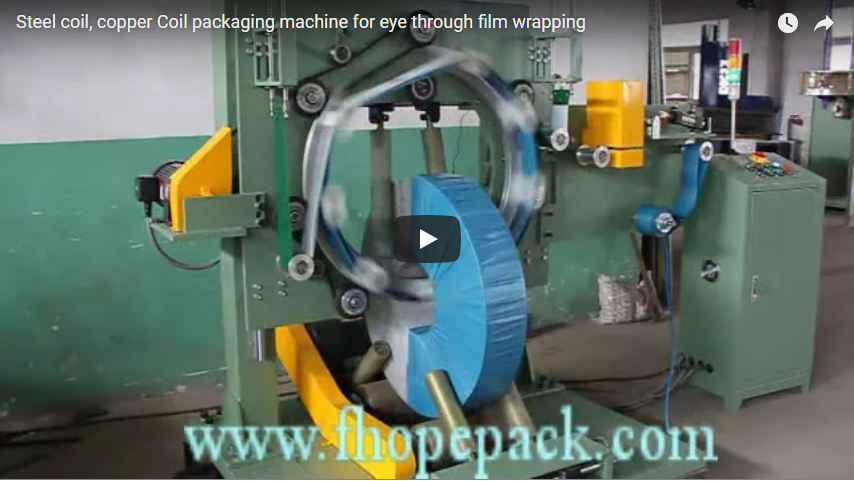
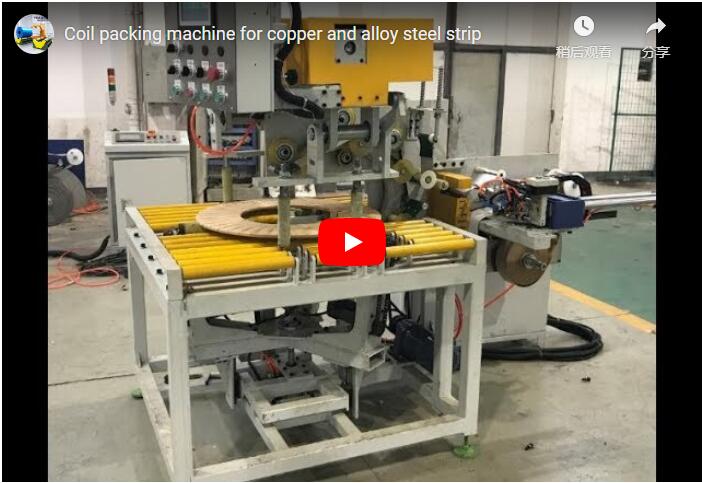
Siauri plieniniai ritiniai yra labai pažeidžiami apdorojimo metu, kai atliekamos apdailos ir surišimo operacijos. Skirtingai nuo plačių pagrindinių ritinių, kurių pagrindas iš esmės yra platus, siauri ritiniai su siauru pločio ir skersmens santykiu yra linkę į tris katastrofiškus pakavimo defektus: teleskopinį susitraukimą (vidinių apvyniojimų ašinį poslinkį veikiant šlyties jėgai), paviršiaus įbrėžimus (tarpusavio dilimą ir pliko metalo konvejerio trintį) ir kraštų išlinkimą (ritinių kraštų plastinę deformaciją dėl koncentruotų kėlimo įtempių).
Norint išvengti šių defektų, reikalinga sinchronizuota pakavimo architektūra, kurioje kiekvienas mechaninis modulis tiesiogiai neutralizuoja konkretų gedimo režimą fiziniame šaltinyje.
Santrauka Automatizuota pjaustytų ritinių pakavimo linija apdoroja siaurus ritinius plokščia (akis į dangų) orientacija, naudodama tris pagrindinius modulius: automatinę radialinę rišimo mašiną per akis, orbitinę tempimo vyniojimo per akis transportavimo mašiną ir standų portalinį krovimo portalą. Rankinį stropų valdymą pakeitus poliuretano apdaila padengtais varomaisiais ritininiais konvejeriais ir akis plečiančiomis tvarkymo sistemomis, linija pašalina ašinio vyniojimo slydimą, pašalina kontaktinį dilimą ir išlaiko kraštų geometriją be perimetro kritimo smūgio.
Trys siauros ritės defektai ir jų mechaninė kilmė
[ Downstream Slitter Exit ]
           │
           ▼ (Eye-to-Sky Flat Conveyance)
┌───────────────────────────────────────────────┐
│ 1. Telescoping Risk                           │
│    Root Cause: Low interlayer friction        │ ──► [ Automatic Radial Strapping ]
│    Failure: Axial slip under vibration        │     (PET Straps at 1,500–4,200 N)
└───────────────────────────────────────────────┘
           │
           ▼ (Conveyor Roller Transition)
┌───────────────────────────────────────────────┐
│ 2. Surface Scratch Risk                       │
│    Root Cause: Metal-on-metal sliding/scuff   │ ──► [ Orbital Stretch Wrapper ]
│    Failure: Coating breach / scrap downgrade  │     (PU Rollers + 30–50% Overlap)
└───────────────────────────────────────────────┘
           │
           ▼ (Stacking & Palletizing)
┌───────────────────────────────────────────────┐
│ 3. Edge Buckling Risk                         │
│    Root Cause: Sling point loads / rough drop │ ──► [ Servo-Guided Gantry Stacker ]
│    Failure: Rim crimping / uncoiler snag      │     (Soft Deceleration ≤ 0.05 m/s)
└───────────────────────────────────────────────┘
1. Teleskopinis (ašinis tarpsluoksnio slydimas)
- Fizinis mechanizmas: Siauri plyšiniai ritiniai pasižymi dideliu išorinio skersmens (OD) ir plyšio pločio (W) santykiu. Kadangi vidinė vyniojimo įtampa mažėja artėjant prie vidinio skersmens (ID), vidiniai apvyniojimai turi ribotą žiedinę apkrovą. Transportavimo metu veikiant horizontaliam konvejerio pagreičiui, stabdymo ir paleidimo inercijai arba vertikaliai vibracijai, apvyniojimai įveikia tarpapvyniojimų statinę trintį ir slenka ašine kryptimi į išorę kaip ištiestas teleskopas.
- Inžinerinė prevencija: Automatizuotas radialinis surišimas per akįDidelio tempimo PET (poliesterio) arba plieninės juostos perveriamos per ritės centrą ir įtempiamos kalibruotomis apkrovomis (nuo 1 500 N iki 4 200 N). Gauta radialinė prispaudimo jėga sukuria didelį normalų kontaktinį slėgį visuose apvyniojimuose, padidindama tarpsluoksninį trinties pasipriešinimą virš dinaminių ašinių šlyties jėgų slenksčio.
2. Paviršiaus įbrėžimai (abrazyvinis dilimas ir įtrūkimai)
- Fizinis mechanizmas: Šaltai valcuoto, cinkuoto, silicio ir nerūdijančio plieno juostų paviršiaus apdaila yra subtili. Įbrėžimai atsiranda, kai plikas plieno ritinių paviršius trinasi į plikus metalinius konvejerio ritinėlius, kai gretimi ritiniai trinasi ant palečių sukrautoje krūvoje arba kai keliami įrankių slydimai į išorinius apvalkalus. Vienas įbrėžimas, gilesnis nei 5 µm, gali sukelti dangos atmetimą arba skylmušų įbrėžimus štampavimo linijose.
- Inžinerinė prevencija: Trijų pakopų nekontaktinė barjerinė sistema:
- Konvejerio kontakto apsauga: Varomieji ritininiai konvejeriai yra vulkanizuoti didelio tankio poliuretanu (PU, 85–90 Shore A), kad būtų išvengta trinties tarp pliko plieno.
- Apsauginė plėvelės kapsulė: Didelės spartos orbitinis vyniojimas užtepa tamprią plėvelę (arba VCI antikorozinę plėvelę) tiesiai per akutę, sukurdamas apsauginę, suteptą ribą tarp ričių paviršių.
- Griebimo mechanika: Perkėlimo ir sukrovimo sistemos suima ritę tik už vidinio skersmens kiaurymės arba per apatinius atraminius žandikaulius, taip pašalindamos bet kokį slydimą per poliruotus ritės paviršius.
3. Krašto išlinkimas (ratlankio plastinė deformacija)
- Fizinis mechanizmas: Krašto išlinkimas įvyksta, kai sunkaus ritinio kraštas patiria koncentruotas gniuždymo apkrovas. Tradiciniai krano C formos kabliai, vielinių lynų stropai arba šakinių krautuvų virbai sukuria vietinius taškinius įtempius, viršijančius medžiagos takumo ribą (ypač kai juostos storis mažesnis nei 1.0 mm). Staiga numetus ant padėklo, apatinis kraštas išsilenkia, todėl ritinys tampa netinkamas naudoti automatiniuose išvyniotuvuose.
- Inžinerinė prevencija: Visa pakavimo seka palaiko ritės plokštumą akis į dangų (vertikali ašis) orientacija. Jokie stropai ar plikos šakės niekada neliečia ritinio kraštų. Konstrukcinis portalinis krautuvas pakelia ritinį mechaniškai subalansuotomis identifikavimo pagalvėlėmis ir, naudodamas proporcingą lėtėjimą, švelniai nuleidžia ritinį ant palečių ≤ 0.05 m/s nusileidimo greičiu.
Stoties defektų prevencijos matrica
| Defektų režimas | Pagrindinė fizinė priežastis | Atsakingas už stotį | Kritinis inžinerijos mechanizmas |
|---|---|---|---|
| Teleskopinis | Apvyniojimo šlyties slydimas dėl nepakankamos tarpsluoksninės normaliosios trinties | Automatinis surišimo per akis aparatas | Dvigubas/keturgubas radialinis diržo sujungimas; uždaros kilpos įtempimas (1 500–4 200 N) |
| Paviršiaus įbrėžimai | Metalo sąlytis su metalu transportavimo ir krovimo metu | Poliuretano ritininis konvejeris ir orbitinis akių įvynioklis | 85–90 Shore A kietumo PU ritininės movos; 30–50 % plėvelės persidengimo sluoksnio barjeras |
| Krašto išlinkimas | Lokalizuotas ratlankio lankstumas dėl taško pakilimo arba stiprių smūgių | Portalinis portalinis kranas | Akis plečiantis žirklinis griebtuvas su servo valdomu pagalvėlės nusileidimu (≤ 0.05 m/s) |
Radialinio surišimo konfigūracija ir įtempimo inžinerija
Radialinis diržas turi būti simetriškai paskirstytas aplink perimetrą, kad būtų subalansuoti lanko įtempiai ir išvengta asimetrinio ritės ovalumo.
       [Radial Strapping Distribution (Top View)]

                       Strap 1 (0°)
                            │
                     ┌──────┴──────┐
                     │   Coil OD   │
         Strap 4     │   ┌─────┐   │     Strap 2
         (270°) ─────┼───│ ID  │───┼───── (90°)
                     │   └─────┘   │
                     │  Width (W)  │
                     └──────┬──────┘
                            │
                      Strap 3 (180°)
Reikalingas juostų skaičius vienai ritei apskaičiuojamas pagal išorinį ritės perimetrą ir maksimalų neribotą stygos ilgį, leidžiamą siekiant išvengti apvyniojimo „žydėjimo“:
Circumference = π × Coil_ODStraps_per_Coil = Ceil(Circumference / Target_Strap_Spacing)
Inžinerinio darbo pavyzdys:
- Ritės išorinis skersmuo (OD): 1,200 mm
- Ritės vidinis skersmuo (ID): 508 mm
- Ritės plotis (W): 60 mm
- Perimetras:
3.1416 × 1,200 mm = 3,770 mm - Tikslinis atstumas: 950 mm
- Apskaičiuotas juostų skaičius:
3,770 / 950 = 3.97→ 4 dirželiai (simetriškai išdėstyti 90° kampu)
Dirželio medžiagos pasirinkimas:
- PET (poliesterio) dirželis (nuo 16 mm × 0.8 mm iki 19 mm × 1.0 mm): Pagrindinis pasirinkimas šaltai valcuotiems, cinkuotiems, nerūdijančio plieno ir spalvotųjų metalų ritiniams. PET pasižymi elastingumu, atsistato esant šiluminiam plėtimuisi ir tranzito smūgiams, nepalikdamas žymių ritinių kraštuose.
- Didelio tempimo plieninis dirželis su automatinėmis kraštų apsaugomis: Skirta storiausiems ritiniams (> 3.0 mm storio) arba karštai valcuotoms juostoms, kur reikalingas išskirtinis tempiamasis stipris, kad būtų atsparus atšokimui.
Orbitinės tempiamosios plėvelės vyniojimo parametrai
Po surišimo ritė juda į orbitinę vyniojimo per kilpą stotį. Vyniojimo žiedas sukasi per atvirą horizontaliai transportuojamos ritės centrinę kilpą, o specialūs atraminiai voleliai suka ritę aplink vertikalią ašį.
                  [Through-The-Eye Orbital Wrapping]
                             ┌───────────┐
                      ▲      │ Shuttle / │      │
             Ring     │      │ Film Roll │      ▼  Ring
            Rotation  │      └─────┬─────┘      │  Rotation
                      │            ▼ (Film)     │
                   ┌──┴────────────┴────────────┴──┐
                   │  ┌─────────────────────────┐  │
                   │  │       Narrow Coil       │  │
                   │  │         (Slit)          │  │
                   │  │                         │  │
                   │  │   [Open Coil Eye (ID)]  │  │
                   └──┬─────────────────────────┬──┘
│ │- Pervežimo mechanizmas: Ritė laikoma ant padalintų, konsolinių poliuretano ritinėlių, kurie trumpam atsidaro arba pasisuka, kad didelės spartos orbitinis pervežimo žiedas galėtų nuolat judėti per vidinį skylę be mechaninių trukdžių.
- Plėvelės išankstinio tempimo santykis: Elektriniai išankstinio tempimo voleliai prieš klijavimą išplečia plėvelę 150–250 %, taip padidindami išeigą ir aktyvuodami plėvelės elastinę atmintį, kad būtų užtikrinta ilgalaikė apskritiminė prispaudimo jėga.
- Persidengimo valdymas: Žiedo sukimosi greitis sinchronizuojamas su ritės sukimosi greičiu naudojant kintamo dažnio pavarą (VFD), kad būtų palaikomas pastovus greitis. 30–50 % plėvelės persidengimas.
- Medžiagos suderinamumas:
- Standartinė pakuotė: 20–35 µm storio lietos LLDPE plėvelės.
- Eksportas / Jūrų krovinių gabenimas: Koekstruzijos būdu pagaminta VCI (garų korozijos inhibitoriaus) plėvelė, skirta cheminiam rūdžių slopinimui nuo druskos ir oro drėgmės.
Portalo krovimo dinamika ir paletizavimo geometrija
Gatavą ritinį iš vyniotuvo išėjimo paima automatinis portalinis kranas ir perkelia ant išsiuntimo padėklo.
                     [Portal Gantry Stacker]
            ┌───────────────────┬───────────────────┐
            │         Servo Cross-Travel Beam       │
            └───────────────────┬───────────────────┘
                                │
                        [Vertical Mast]
                                │
                        ┌───────┴───────┐
                        │ Expanding ID  │
                        │ Soft-Padded   │
                        │ Mandrel Clamp │
                        └───────┬───────┘
                                ▼
                       ┌─────────────────┐
                       │   Narrow Coil   │ (Eye-to-Sky)
                       └─────────────────┘
                                │
                                ▼ (Landing Speed ≤ 0.05 m/s)
═════════════════════════════ Pallet / Stack- Paėmimo mechanizmas: Besiplečiantis įtvaras arba daugiataškis mechaninis žirklinis griebtuvas fiksuoja ritės vidinį skersmenį (ID). Kontaktiniai paviršiai yra padengti vulkanizuotu poliuretanu (90 Shore A), kad būtų išvengta kiaurymės įbrėžimų.
- Nusileidimo amortizacija: Didelio greičio vertikali judėjimo metu (0.5 m/s) aktyvaus lėtėjimo kreivė pereina į 50 mm virš taikinio kamino paviršiaus ir liečiasi žemyn ties v ≤ 0.05 m/sTai pašalina smūgio poveikį apatinio sluoksnio kraštams.
- Kamino stabilumo kriterijai:
- Maksimalus krūvos aukštis: Standartinis apribojimas yra 1,200 mm arba 3.0 × ritės išorinis skersmuo (priklausomai nuo to, kuri vertė yra mažesnė), siekiant išvengti kolonos išlinkimo.
- Sluoksnių separatoriai: Jautriems paviršiams arba plyšių pločiams < 40 mm tarp ričių automatiškai įterpiami gofruoto popieriaus arba mediniai tarpikliai, kad žemyn nukreiptos gniuždymo jėgos būtų tolygiai paskirstytos visame paviršiuje.
Techninės konfigūracijos matrica
| Funkcinis posistemis | Mechaninė specifikacija | Darbinis nustatymų diapazonas | Gamyklos inžinerijos priklausomybė |
|---|---|---|---|
| Ritės tvarkymo vokas | Vidinis skersmuo (ID) | 508 mm / 610 mm standartinis | Įtvaro išsiplėtimo smūgis |
| Išorinis skersmuo (OD) | 800 mm - 1,600 mm | Įvyniojimo žiedo tarpinis vokas | |
| Plyšio plotis (W) | 20 mm - 300 mm | Griebtuvo pado minimalus plotis | |
| Ritės vieneto svoris | 100 kg - 3,500 kg | Portalo sijų matmenys ir keltuvo galia | |
| konvejerių sistemos | Volelio šerdis ir danga | Plieninis vamzdis su 5 mm PU sluoksniu | 85–90 Shore A kietumo |
| Perdavimo greitis | 6 - 18 m / min | VFD švelnaus paleidimo greitėjimas | |
| Radialinis surišimo įrenginys | Diržo medžiaga | PET / plieninis dirželis | 16–19 mm pločio; 0.8–1.0 mm storio |
| Įtempimo pajėgumas | 1,500 N – 4,200 N | Kalibruotas proporcinis reguliatorius | |
| Surišimo ciklo laikas | 12–18 s / dirželis | Apima padavimą, indeksavimą, sandarinimą ir pjovimą | |
| Orbitinio vyniojimo įrenginys | Žiedo sukimosi greitis | 40 - 90 RPM | VFD žiedinės pavaros valdymas |
| Išankstinio tempimo greitis | 150% - 250% | Dvigubo perdavimo skaičiaus ritinėliai | |
| Krovimo platforma | Padėties nustatymo tikslumas | ± 1.5 mm | Absoliutinio kodavimo servo integravimas |
| Galutinis nusileidimo greitis | ≤ 0.05 m/s | Proporcinio lėtėjimo kreivė |
Saugos architektūra ir atitiktis reglamentams
Siaurų ritinių pakavimo linijose naudojami didelės inercijos besisukantys žiedai, skersiniai portaliniai portalai ir automatiniai diržų įtempikliai. Saugus integravimas reikalauja griežto tarptautinių mašinų saugos direktyvų laikymosi:
- ISO 12100: 2010: Visose automatinėse stotyse taikoma rizikos vertinimo ir rizikos mažinimo metodika.
- EN 415-10:2014: Specialūs Europos saugos standartai, reglamentuojantys pakavimo mašinas ir susijusias konvejerių sistemas.
- EN ISO 13849-1 (PL d, 3 kategorija): Dviejų kanalų saugos grandinės, stebimos saugos relėmis, skirtos visoms perimetro prieigos blokavimo priemonėms ir šviesos užuolaidoms.
- Zonos perimetro apsauga: 2,000 mm aukščio pramoninė pinto tinklo tvora, aptverianti visą portalo judėjimo apvalkalą ir surišimo stotį, su blokuojamomis prieigos durimis.
- Blokavimas / atjungimas (LOTO – OSHA 1910.147): Vieno taško užrakinami pneumatiniai išleidimo vožtuvai ir elektriniai pagrindiniai atjungimo jungikliai, skirti išleisti sulaikytą mechaninę / hidraulinę energiją techninės priežiūros metu.
Inžinerinės išankstinės specifikacijos kontrolinis sąrašas
Prieš maketavimo inžinerinius darbus patvirtinkite šiuos linijų parametrus:
- Ritės matmenų apvalkalas: Minimalus ir maksimalus išorinis skersmuo, vidinis skersmuo, plyšio plotis (W) ir atskiros ritės svoris.
- Medžiagos metalurgija ir paviršiaus apdaila: Šalto valcavimo (sauso/aliejuoto), karšto cinkavimo, automobiliams atviro plieno, silicio plieno arba vario.
- Priešsrovinio pjaustytuvo ciklo greitis: Vidutinis ir didžiausias ričių skaičius per valandą, pasiekiantis turniketą / žemyn nukreipiamo vamzdžio išėjimą.
- Dirželio reikalavimas: Radialinių juostų skaičius ritėje (2, 3 arba 4) ir pageidaujama juostos medžiaga (PET arba plienas).
- Barjero specifikacija: Tampri plėvelė, VCI antikorozinė plėvelė, popierinė plėvelė arba kombinuota dvisluoksnė plėvelė.
- Paletavimo konfigūracija: Didžiausias leistinas padėklų krūvos aukštis, padėklų matmenų brėžiniai ir sluoksnių padėklų įdėjimo reikalavimai.
- Augalų integracijos išdėstymas: Padavimo centrinės linijos aukštis, pjaustytuvo išėjimo orientacija, galimas grindų plotas ir viršutinio krano prošvaisa.
- Regioniniai elektros ir saugos standartai: CE ženklas (EN 415-10 / ISO 13849-1), UL/CSA skydo konstrukcijos reikalavimai ir regioninė tinklo įtampa (pvz., 400 V 50 Hz / 480 V 60 Hz).
Dažniausiai užduodami klausimai (DUK)
K: Kaip radialinis surišimas pašalina teleskopinį surišimą transportuojant palečių?
A: Teleskopinis suspaudimas įvyksta, kai ašinės pagreičio jėgos įveikia statinę trintį tarp gretimų juostų apvyniojimų. Radialinis surišimas taiko kontroliuojamą žiedinę įtempimo jėgą per ritės akutę, sukurdamas stiprų normalų prispaudimo slėgį per ritės radialinį skerspjūvį. Tai žymiai padidina tarpsluoksninę trintį, užfiksuodama apvyniojimus į standų, neslystantį vienetą.
K: Ar ši linija gali apdoroti šaltai valcuotus plieno ritinius su dideliu paviršiaus jautrumu jų nesubraižydama?
A: Taip. Linija izoliuoja visus gaminio sąlyčio paviršius: konvejeriuose naudojami 85–90 Shore A kietumo poliuretanu vulkanizuoti voleliai, orbitinis įvynioklis užtepa apsauginę tamprią plėvelę tiesiai per akutę, o portalinis krautuvas minkštais, besiplečiančiais padais suima tik angos vidų, taip apsaugodamas metalą nuo trinties.
K: Kodėl siauros rites reikia apdoroti „akimi į dangų“, o ne horizontaliai?
A: Siaurai plyšinių ritinių apdorojimas horizontaliai nukreipus ritės akutę kelia didelę apvirtimo, kraštų išlinkimo ir išsilenkimo riziką. Ritinių transportavimas horizontaliai nukreipus juos „akis į dangų“ (vertikali ašis) išlaiko svorio centrą žemai ir stabiliai, tolygiai paskirsto svorį per visą ritinio plotį ir supaprastina radialinį surišimą bei vertikalų palečių krovimą krūvon.
K: Kas apsaugo nuo kraštų išlinkimo krovimo metu?
A: Krašto išlinkimo išvengiama atsisakant taškinės apkrovos kėlimo įrankių (pvz., vielinių lynų stropų ar plikų šakinių krautuvų stropų). Automatinis portalinis tiltelis tolygiai laiko ritę nuo vidinio skersmens kiaurymės ir naudoja servo valdomą lėtėjimo kreivę, kuri sumažina nusileidimo greitį iki ≤ 0.05 m/s, taip užkertant kelią krašto deformacijai.
K: Kaip nustatomas dirželių skaičius skirtingo pločio ir skersmens ričiams?
A: Juostų skaičius konfigūruojamas pagal išorinį skersmenį (OD) ir juostos spyruokliškumo charakteristikas. Paprastai ritėms, kurių OD < 1,000 mm, naudojamos 3 juostos (120° atstumu viena nuo kitos); ritėms, kurių OD ≥ 1,000 mm, naudojamos 4 juostos (90° atstumu viena nuo kitos). Siauriems, didelio tempiamojo stiprumo arba storio ritiniams naudojamos papildomos juostos, kad juostos galas neiššoktų.
Techninis RFQ ir integracijos palaikymas
Norėdami gauti savo pjaustytų ričių pakavimo linijos inžinerinį išdėstymo brėžinį ir ciklo laiko skaičiavimą:
- Pateikti veikimo parametrus: Pjaustymo įrenginio išėjimo specifikacijas (ritės ID / išorinis skersmuo / pločio diapazonai, ciklo laikas, paviršiaus tipas ir grindų matmenys) siųskite adresu info@fhopepack.com.
- Inžinerinis pasiūlymas (48 valandų atlikimo laikas): Gaukite išsamų pasiūlymų paketą, įskaitant 2D išdėstymo brėžinį, kiekvienos stoties ciklo analizę, komunalinių paslaugų reikalavimus ir mechaninių komponentų duomenų lapus.
- Svetainės ir sąsajos apžvalga: „FHOPE Engineering“ atlieka techninę apžiūrą, kad patvirtintų konvejerio sąsajos taškus, turniketų integraciją ir valdymo jungčių suderinimą („Profinet“ / „EtherNet“ / IP).
Inžinerinės nuorodos ir reguliavimo šaltiniai
- Plyšinių ričių surišimo, vyniojimo ir krovimo linijų sprendimai
- Automatinės plyšinių ritinių pakavimo sistemos su turniketais
- Didelės spartos ritinių tempimo vyniojimo ir automatizuotos krovimo kameros
- Pramoninių plyšinių ritinių pakavimo mašinų gaminių katalogas
- Pakavimo mašinų sauga: EN 415-10:2014 atitikties standartai
- Mašinų sauga – bendrieji projektavimo principai: ISO 12100: 2010
- Valdymo sistemos saugos įgyvendinimas: ISO 13849-1 Funkcinis saugumas