Santrauka
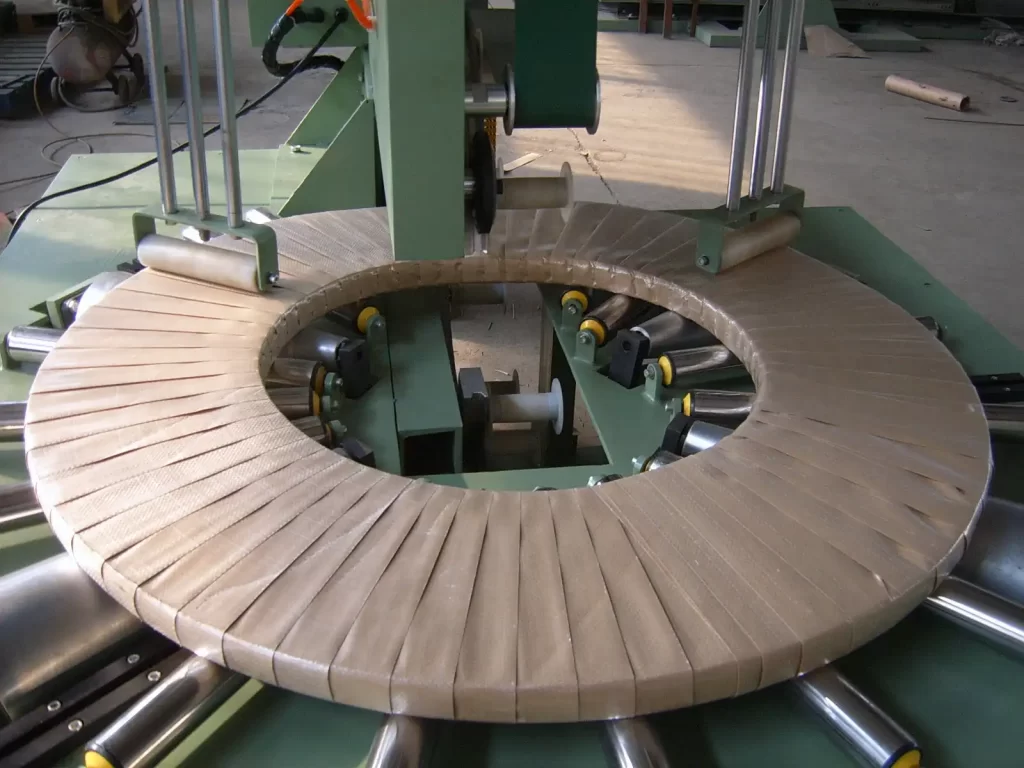
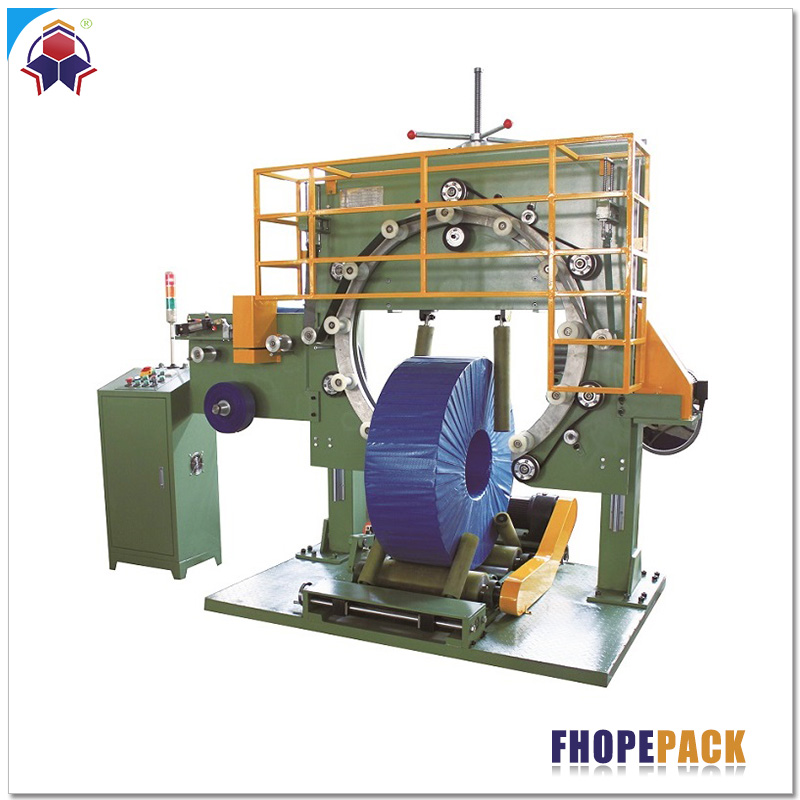
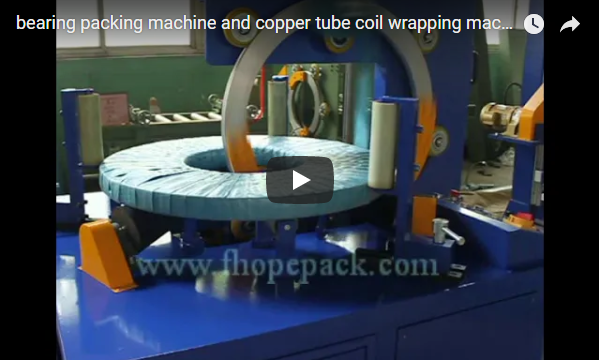
Vario juostų ritinių vyniojimo mašina su akimis per centrinę angą ir aplink išorinį supjaustyto vario ritinio kraštą užtepa tamprią plėvelę, neutralų krepinį popierių arba austą kompozicinę juostą. Ant varomų konvejerio volelių „akis į dangų“ (angos vertikali) padėtyje ritė sukasi, o vertikalus besisukantis žiedas nuolat tiekia apsauginę plėvelę per angą. Tvirtas FPC-300 gali vynioti ritinius nuo 10 iki 1,000 kg, kurių išorinis skersmuo (OD) yra 700–1,200 mm, o kompaktiškas FPC-200 gali vynioti lengvesnius ritinius nuo 5 iki 500 kg (OD 600–1,200 mm). Žemiau pateiktame patikrintame kinematiniame pavyzdyje išsamiai aprašytas sluoksnių persidengimas, plėvelės sunaudojimas ir ciklo laikas 84 kg supjaustytam vario ritiniui.
Turinys
- Kodėl vario juostų ritėms reikia įvyniojimo per akis
- Kaip veikia įvynioklis
- Vario juostelės apvyniojimas horizontaliai arba vertikaliai
- FPC-300 ir FPC-200 specifikacijos
- Praktinis pavyzdys: 84 kg vario juostos ritė
- Atrankos kontrolinis sąrašas
- Sauga: EN 415-10 ir ISO 12100
- Inžinerijos DUK
- Kitas žingsnis
- Susijęs skaitymas
- Šaltiniai
Kodėl vario juostų ritėms reikia įvyniojimo per akis
Plyšinės vario ir žalvario juostelės (C11000, C26000) transportavimo metu yra labai jautrios paviršiaus patamsėjimui, galvaninei oksidacijai ir mechaniniams įlenkimams. Aplinkos deguonis ir drėgmė, prasiskverbianti į neužsandarintą pakuotę, sukelia greitą paviršiaus oksidaciją, sukurdamos nelygias tamsias dėmes, kurios sugadina štampavimą ir ištisines elektroninių gnybtų perforavimo linijas. Be to, plyšinės briaunos yra minkštos ir linkusios deformuotis dėl taškinio smūgio.
Standartinis radialinis tempiamasis apvyniojimas (dengiantis tik išorinį perimetrą) palieka vidinę kiaurymę ir abu šoninius paviršius atvirus. Orbitinis apvyniojimas per akis vienu metu tiekia pakavimo medžiagas per vidinę kiaurymę, skersai abiejų šoninių paviršių ir per išorinį skersmenį viename vieningame spiraliniame sluoksnyje. Tai apgaubia vario juostelę hermetiškame, drėgmei nepralaidžiame apvalkale, tuo pačiu užtikrinant daugiasluoksnę smūgiams atsparią paminkštinimą palei pažeidžiamus plyšio kraštus.
Kaip veikia įvynioklis
Apvyniojimo seka vykdoma pagal visiškai automatizuotą kinematinę progresiją:
- Padavimas ir pozicionavimasRitė įvedama horizontaliai, akis į dangų nukreipta ant poliuretanu dengto varomojo ritininio konvejerio. Ji sustoja tiksliai po vyniojimo centrine linija.
- Radialinis prispaudimas ir centravimasKeturi reguliuojami vertikalūs kreipiamieji ritinėliai su pneumatiniu slopinimu, simetriškai užsidarantys išorinio ritės skersmens atžvilgiu. Šie ritinėliai centruoja ritę ir užtikrina pastovų, neslystantį sukimąsi kontroliuojamu paviršiaus greičiu.
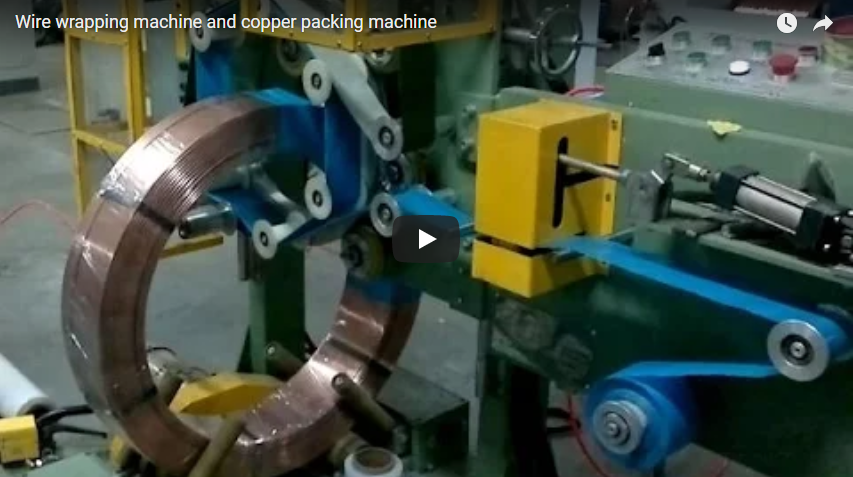
- Orbitinio apvyniojimo taikymasVertikaliai per atvirą ritės angą eina vertikalus, didelio tempimo stiprumo lieto lydinio žiedas su išankstinio tempimo plėvelės dozatoriumi. Ritiniui lėtai sukant horizontalioje plokštumoje, žiedas dideliu greičiu sukasi per angą, apvyniodamas medžiagą 360° toroidiniu raštu.
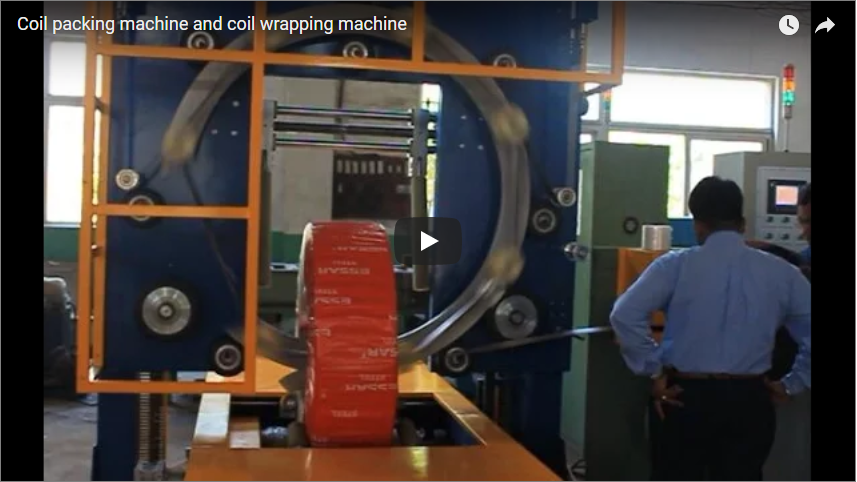
- Pjovimas ir išmetimasPasiekus užprogramuotą sluoksnių persidengimą, integruotas pneumatinis prispaudimo ir pjovimo įrenginys pritvirtina ir nukerpa plėvelės galą prie ritės paviršiaus. Centravimo voleliai susitraukia, o varomas konvejeris perkelia supakuotą ritę į tolesnes surišimo arba krovimo stotis be rankinio keltuvo įsikišimo.
Operatorius stebi visą seką per HMI jutiklinį ekraną, esantį ant atskiro pulto, saugiai išdėstyto už perimetro apsaugos ribų.
Vario juostelės apvyniojimas horizontaliai arba vertikaliai
Pramoninės ričių vyniojimo mašinos skirstomos į dvi pagrindines geometrines konfigūracijas, pagrįstas ričių ašies orientacija:
- Apvyniojimas akimi į dangų (horizontalus konvejeris / akimi vertikalus)Ritė guli visiškai plokščiai ant paviršiaus, o jos ašis orientuota vertikaliai.
- Horizontalus (stovintis ant krašto) apvyniojimas akimiRitė stovi ant išorinio cilindrinio perimetro, jos šerdies ašis yra horizontali, ir ją palaiko du pavaros laikikliai.
       Eye-to-Sky Orientation                  Eye-Horizontal Orientation
       (Recommended for Strip)                   (Wide/Master Coils Only)

         ┌───────────────────┐                         ╭─────────╮
         │  Slit Copper Coil │                         │  Coil   │
         └───────────────────┘                         │  Bore   │
       ═════════════════════════                       ╰─────────╯
        Flat Roller Conveyor Bed                     ▲ Drive Rollers ▲
     (Full support, zero edge load)              (Risk of edge bucking on thin strip)
Kodėl plyšinėms vario juostelėms privalomas „akis į dangų“ vaizdas :
- Nulinis krašto išlinkimasPlyšinio vario ritės dažnai būna vos 8–30 mm pločio. Ant kraštų pastatytos siauros juostelės ritės per daug koncentruoja svorį ant plonų apatinių kraštų, dėl to kraštai smarkiai išsiplečia, laminacija išsisuka arba ritė subliūkšta.
- Nuolatinė veido atramaGulint ant konvejerio platformos, ritės svoris tolygiai paskirstomas per visą paviršių, todėl bet kokio pločio minkštai atkaitinta juosta gali judėti be mechaninių deformacijų.
- Automatinis perdavimasPlyšinės ritės, išeinančios iš pjaustytuvo turniketo, natūraliai išleidžiamos plokščiai, todėl jas galima tiesiogiai perkelti į „akis į dangų“ vyniotuvą, nereikalaujant brangių, didelės rizikos 90° apvertimo mašinų.
FPC-300 ir FPC-200 specifikacijos
| Techninė specifikacija | FPC-200 (lengvas / vidutinio stiprumo) | FPC-300 (sunkiųjų transporto priemonių linija) |
|---|---|---|
| Maks. Ritės svoris | 5-500 kg | 10-1,000 kg |
| Ritės plotis (veido aukštis) | 10 – 200 mm | 10 – 300 mm |
| Ritės išorinis skersmuo (OD) | 600 – 1,200 mm | 700 – 1,200 mm |
| Ritės vidinis skersmuo (ID) | 300 – 800 mm | 400 – 900 mm |
| Radialinės sienelės storis ((OD − ID)/2) | ≤ 400 mm (išorinis skersmuo – vidinis skersmuo < 800 mm) | ≤ 300 mm (išorinis skersmuo – vidinis skersmuo < 600 mm) |
| Ritininio konvejerio paviršiaus greitis | 2.0–4.0 m/min. (Valdomas keitikliu) | 2.0–4.0 m/min. (Valdomas keitikliu) |
| Apvyniojimo ciklo trukmė | 23–50 s / ritė | 35–50 s / ritė |
| Rotacinio žiedo pavaros greitis | 10–100 aps./min. (sklandus greitėjimas su dažnio keitiklio pavara) | 5–100 aps./min. (sklandus greitėjimas su dažnio keitiklio pavara) |
| Plėvelės persidengimo diapazonas | 20–90 % (reguliuojama per HMI) | 10–90 % (reguliuojama per HMI) |
| Pakavimo medžiagų suderinamumas | LLDPE tempiamoji plėvelė, VCI krepinis popierius, austa juosta | LLDPE tempiamoji plėvelė, VCI krepinis popierius, austa juosta |
| Medžiagos ritinio plotis / šerdies ID | 90–120 mm pločio / 50–76 mm šerdies | 90–120 mm pločio / 50–76 mm šerdies |
| Elektros / pneumatinės charakteristikos | 380 V, 50/60 Hz, 3 fazių; 0.5–0.8 MPa oro slėgis | 380 V, 50/60 Hz, 3 fazių; 0.5–0.8 MPa oro slėgis |
Praktinis pavyzdys: 84 kg vario juostos ritė
Projektavimo parametrai :
- Medžiaga: šaltai valcuota elektrolitinio vario juosta (tankis ρ = 8,960 kg/m³)
- Matmenys: išorinis skersmuo = 700 mm (0.7 m), vidinis skersmuo = 500 mm (0.5 m), plotis = 50 mm (0.05 m)
- Pakuotės specifikacija: FPC-300 mašina, plėvelės rulono plotis = 100 mm, tikslinis persidengimas = 50 %
| Inžinerinė patikra | Kinematinis skaičiavimas | Rezultatas ir atitiktis |
|---|---|---|
| 1. Bendra ritės masė | M = (π / 4) × (OD² − ID²) × W × ρ = (π / 4) × (0.7²–0.5²) × 0.05 × 8 960 | 84.45 kg (Atitinka reikalavimus: keliamoji galia 10–1 000 kg) |
| 2. Radialinis sienelės storis | T_siena = (OD – ID) / 2 = (700–500) / 2 | 100 mm (Atitinka reikalavimus: gerokai mažiau nei 300 mm riba) |
| 3. Efektyvus filmavimo žingsnis | S_žingsnis = Plėvelės plotis × (1 − Persidengimas) = 100 mm × (1 − 0.50) | 50 mm / ciklas |
| 4. Reikalingas bendras apvyniojimų skaičius | N_apvyniojimai = (π × OD) / S_step = (π × 700 mm) / 50 mm | 43.98 ≈ 44 žiedo apsisukimai |
| 5. Skerspjūvio perimetras | P_sek = 2 × (T_siena + W) = 2 × (100 + 50) | 300 mm (0.30 m) |
| 6. Bendras filmo ilgis | Plėvelės ilgis = N apvyniojimų × P sek. = 44 × 0.30 m | 13.2 m (išskyrus prieštempimo padidėjimą) |
| 7. Ritės sukimosi trukmė | t_suktis = (π × OD) / V_volelis = (π × 0.7 m) / (3.0 m/min) × 60 s | 43.98 s ≈ 44 s (Tinka 35–50 s diapazonui) |
| 8. Reikalingas skambėjimo greitis | ω_žiedas = (N_apvyniojimų / t_rot) × 60 s = (44 / 44 s) × 60 s | 60 min (Optimalus 5–100 aps./min. diapazone) |
Inžinerinė analizė : Esant 3.0 m/min. konvejerio greičiui, ritė 360° apsisuka per 44 sekundes. 60 aps./min. žiedo greitis užtikrina lygiai 44 praėjimus, pasiekiant vienodą 50 % persidengimo sandarumą. Jei konvejerio greitis padidinamas iki maksimalaus (4.0 m/min.), ritės sukimasis sumažėja iki 33 sekundžių, o tai yra mažiau nei minimali FPC-300 ciklo spaustuko riba (35 s) ir žiedui reikia pagreitėti daugiau nei 80 aps./min. Nustačius volelio pavaros keitiklį ties 3.0 m/min., išlaikoma optimali mechaninė pusiausvyra ir išvengiama tempimo sukelto kraštų šlyties.
Atrankos kontrolinis sąrašas
Prieš galutinai patvirtindami pakavimo kameros inžinerijos specifikacijas, patikrinkite šias ribines sąlygas:
- Matmenų spektrasUžrašykite maksimalų ir minimalų ritės išorinį skersmenį, vidinį skersmenį, paviršiaus plotį ir vienos pakuotės bendrąjį svorį.
- Korozijos barjero chemijaNustatykite, ar VCI antikorozinis krepinis popierius turi būti laminuotas po standartine PE tempiamąja plėvele, skirta gabenti krovinius jūra užsienyje.
- Sluoksnių persidengimo ir įtempimo nustatymasApibrėžkite tikslinį persidengimo santykį (paprastai 50–66 %) ir mechaninio plėvelės įtempimo ribas (15–40 N), kad būtų išvengta plyšio krašto prapjovimo minkštuose vario lydiniuose.
- Linijų integracijos laipsnisNurodykite, ar pakrovimui reikalingas rankinis keltuvas su C formos kabliu, automatiniai stūmimo tiektuvai ar įmontuotas grandininis / ritininis konvejeris.
- Priešsrovio pralaidumo balansasApskaičiuokite bendrą linijos išeigą ritėmis per valandą (CPH), kad išvengtumėte ričių kaupimosi pjaustytuvo išleidimo svirtyje.
- Pasrovio apdailos moduliaiPatvirtinkite integruotas linijines svarstykles, automatines radialines ID/OD surišimo sistemas ir robotinius vakuuminius krautuvus.
Sauga: EN 415-10 ir ISO 12100
Visos pakavimo kameros griežtai atitinka Europos mašinų direktyvas:
- ISO 12100: 2010Visapusiškas rizikos mažinimas, apimantis mechanines suspaudimo vietas aplink besisukančius žiedus ir pneumatinius ritininius vežimėlius.
- LT-415 10Specialūs modulinių vyniojimo mašinų saugos standartai.
- Fizinė izoliacijaSujungta perimetro vielinė tvora neleidžia operatoriui patekti į vidų automatinio didelio greičio žiedų sukimosi metu.
- Šviesos užuolaidos ir 4 kategorijos avarinio stabdymo signalizacijosOptiniai buvimo jutikliai konvejerio įėjimo / išėjimo taškuose įjungia dviejų kanalų SIL 3 saugos reles, sustabdančias sukamąjį žiedą per 0.6 sekundės nuo šviesos spindulio nutrūkimo.
Inžinerijos DUK
K: Kodėl vario juostelių ritinius reikia vynioti horizontaliai, o ne išilgai krašto? A: Paguldžius ritinį horizontaliai, jo paviršius visiškai išlaikomas ant tvirtų uretano volelių. Siauri, plyšiniai ritiniai (iki 50 mm pločio) nėra tvirti šoniniu būdu; vyniojant juos išilgai krašto, juostelė išsiplečia ir dėl tvarkymo bei pakavimo įtampos gali būti smarkiai pažeisti išoriniai kraštai.
K: Kaip vyniojimo plėvelės vežimėlis praeina per uždarą ritės angą? A: Ritė centruojasi virš atviro konvejerio tarpo. Vertikaliai išdėstytas orbitinis besisukantis žiedas varo vežimėlį per centrinę angą ir atgal už ritės perimetro ribų. Ritė sukasi vietoje horizontaliai, todėl spirališkai persidengia nesuardydama žiedo struktūros.
K: Kuri vyniojimo terpė geriausiai apsaugo nuo C11000 vario paviršiaus oksidacijos? A: Dviejų sluoksnių kompozicinė plėvelė duoda geresnius rezultatus: vidinis neutralaus VCI (lakiųjų korozijos inhibitorių) krepinio popieriaus sluoksnis, kuris nuolat skleidžia garų inhibitorius, ant kurio 50 % persidengia didelio skaidrumo LLDPE tampri plėvelė (20–25 µm), kad būtų išvengta drėgmės ir aplinkos sieros.
K: Ar FPC-300 galima tiesiogiai integruoti į automatinę pjaustymo-pakavimo liniją? A: Taip. Sistema apima pramoninį „Siemens“ arba „Mitsubishi“ PLC su „Profinet“ / „Ethernet“ IP ryšiu, kad būtų galima sklandžiai prisijungti prie apverčiamųjų vagonėlių, turniketų ir automatinių etikečių klijavimo bei krovimo konvejerių.
K: Kokie darnieji pramonės saugos standartai reglamentuoja mašinų projektavimą? A: Mašinų konstrukcija atitinka EN 415-10 (Pakavimo mašinų sauga – modulinės ir vyniojimo mašinos), elektros sistemos sukurtos pagal EN 60204-1, o funkcinė sauga – pagal ISO 13849-1 / ISO 12100.
Kitas žingsnis
- Pateikti apdorojimo duomenis: Nusiųskite savo vario juostelės matmenų parametrus (OD, ID, plotį, min/max storį ir linijos CPH tikslinę reikšmę) į info@fhopepack.com.
- Peržiūrėti maketo brėžinįGaukite suprojektuotą 2D/3D gamyklos išdėstymą, atitinkantį jūsų linijos aukštį, medžiagų specifikacijas ir konvejerio plotą.
- Gauti oficialų pasiūlymąMūsų pakavimo komanda per 24 valandas pateikia detalizuotą inžinerinę kainos pasiūlymą ir linijos ciklo laiko modeliavimą.
Susijęs skaitymas
- FPC-300 vario ritės apvalkalas (gaminys)
- FPC-200 vario ritės apvalkalas (gaminys)
- Plieno ir vario ritinių pakavimo mašina, skirta vynioti per akis plėvele
- Vario ir legiruotojo plieno juostelių ritinių pakavimo mašina
Šaltiniai
- FHOPE techninė dokumentacija: FPC-200 ir FPC-300 varinių ritinių vyniojimo sistemos su permatomu vamzdžiu
- Plyšinių juostelių pakavimo inžinerijos vadovas: veido apsaugos ir kraštų vientisumo gairės
- Tarptautiniai standartai: EN 415-10 (Pakavimo mašinų sauga); ISO 12100:2010 (Rizikos vertinimas); EN 60204-1 (Elektros sauga)
- Vario plėtros asociacija (CDA): Kaltinių juostinių lydinių paviršiaus oksidacijos ir pasyvavimo gairės
Paskutinį kartą peržiūrėta: 2026-10-19