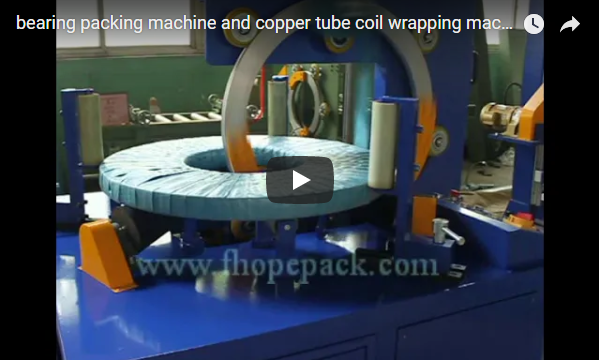
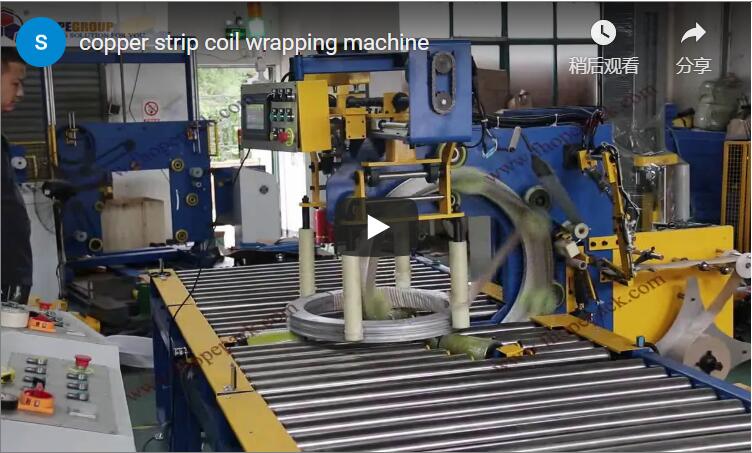
Santrauka Varinių vamzdžių ritinių pakavimo mašina su akimis stabilizuoja minkštai atkaitintas vario ritines vertikaliai ant apsauginių motorizuotų atraminių volelių, nuolat leisdama orbitinę vyniojimo medžiagą per ritės akutę dideliu greičiu besisukančiu žiedu. Šis apskritimo vyniojimo procesas sandarina pažeidžiamus vamzdžių sluoksnius nuo drėgmės prasiskverbimo, paviršiaus oksidacijos ir geometrinio išlyginimo tvarkymo ir eksporto metu. Integruotoje techninėje demonstracijoje aprašoma visa seka: nuo ergonomiško ritės padėties ant poliuretano paminkštintų volelių iki dinaminio orbitinio vyniojimo austa kompozicine juosta ir ciklo užbaigimo su persidengimu. Sukurtas blynelių formos ritėms, LWC (lygiai suvyniotoms ritėms) ir ACR vamzdžių ryšuliams, sveriantiems nuo 5 iki 500 kg, FPC-200 apvynioja visą ritę per 23–50 s, naudodamas automatinį įtempimo reguliavimą.
Turinys
- Kas rodoma klipe, eilės tvarka
- Ciklo laikas ant klipo
- Kaip veikia vario ritės įvyniojimas per akį
- FPC-200 vario ritės įvynioklio specifikacijos
- Takto patikrinimas
- Varinių vamzdžių ritės įvynioklio pasirinkimo kontrolinis sąrašas
- Valdikliai ir sauga
- Inžinerijos DUK
- Kitas žingsnis
- Susijęs skaitymas
- Šaltiniai
Kas rodoma klipe, eilės tvarka
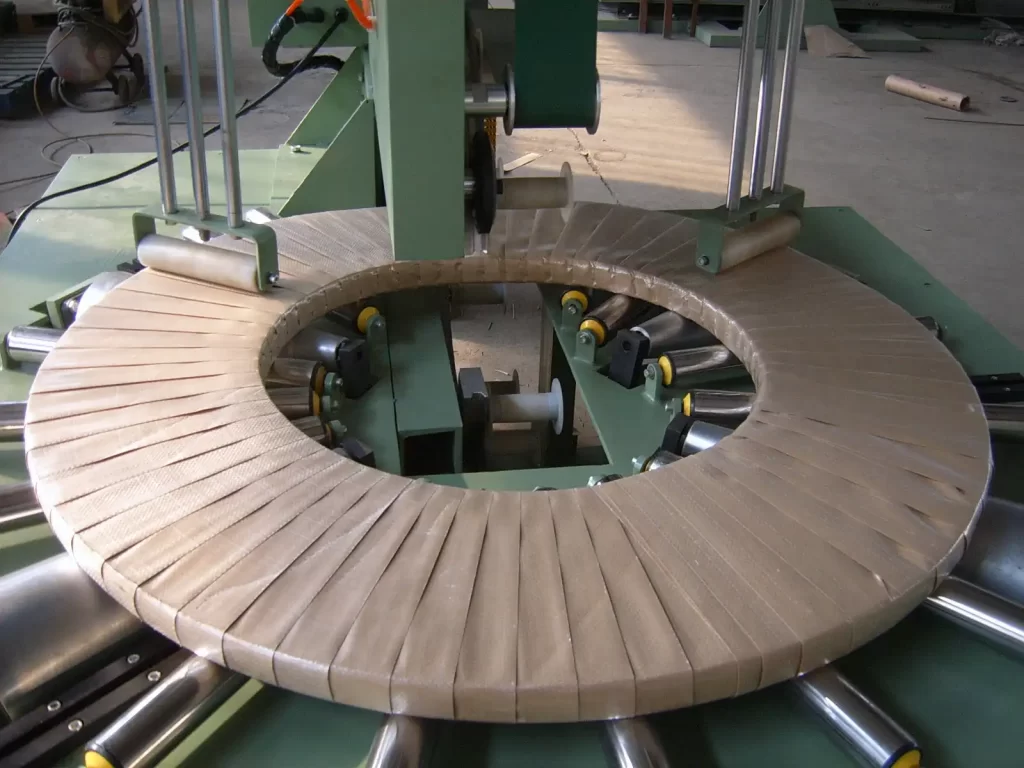
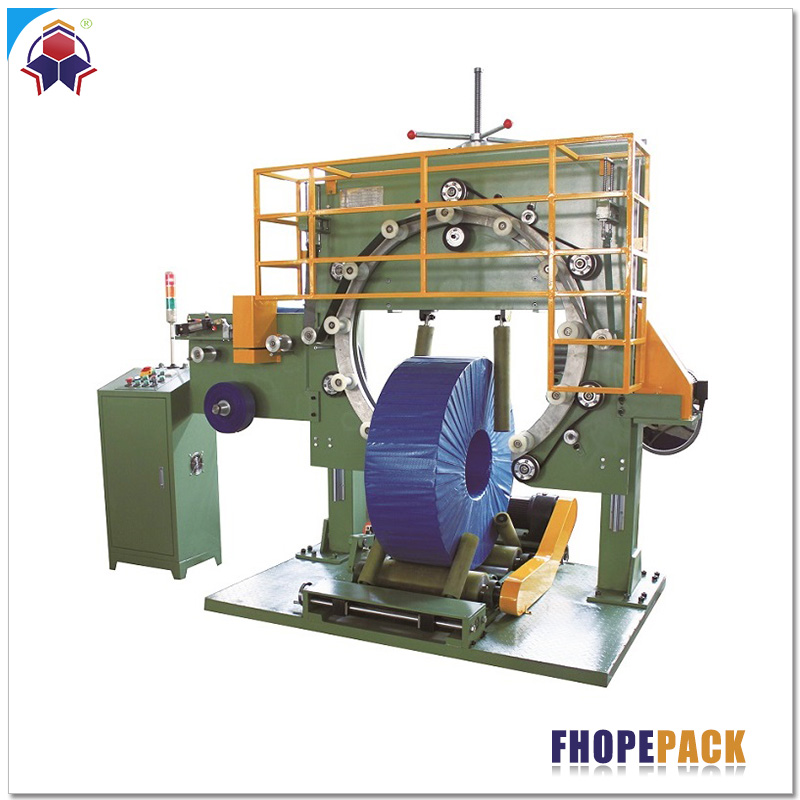
Veikimo vaizdo įraše demonstruojama FPC-200 įvynioklio mechaninė kinematika ir konstrukcinė sąranka, pagaminta iš didelio standumo žalio plieno važiuoklės, baltų polimerinių žiedinių kreipiamųjų ritinėlių ir poliuretanu dengtų atraminių ritinėlių, skirtų išvengti kontaktinių žymių ant minkštai atkaitintų varinių paviršių.
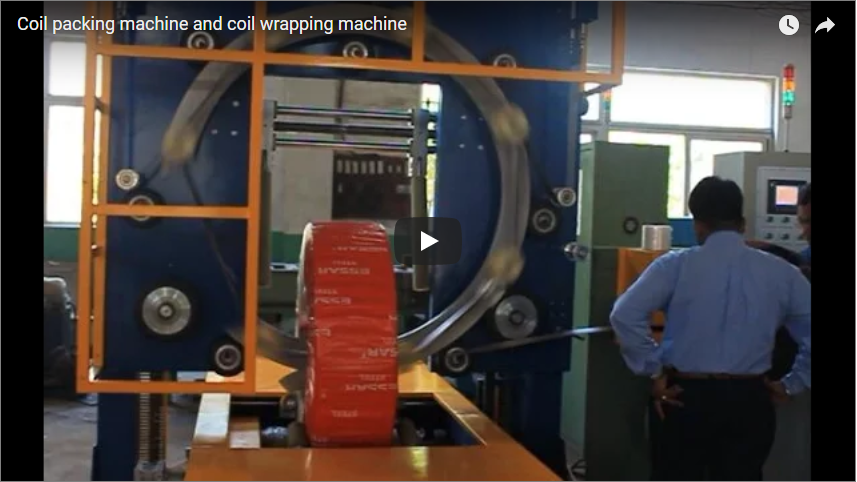
- 0–8 s (ritės padėties nustatymas ir padavimo lygiavimas): Du operatoriai uždeda vertikalią varinio vamzdžio ritę ant pavaros ritinėlių, sulygiuodami tuščiavidurės ritės akutę su orbitinio pervežimo žiedo apatiniu lanku. Pastaba: rankinis stabilizavimas ciklo paleidimo metu yra griežtai iliustracinė valdymo poza; gamybos ląstelėse naudojami mechaniniai šoniniai kreipiamieji ritinėliai, kad būtų užtikrintos laisvų rankų saugos zonos.
- 11–14 s (orbitinio žiedo pagreitis ir plėvelės įtvirtinimas): VFD valdomas poliuretano žiedas sklandžiai įsibėgėja iki tikslinio sukimosi greičio, nukreipdamas pradinį vyniojimo juostos praėjimą per vidinę angą, kad būtų užtikrintas pradinis paviršiaus lipnumas.
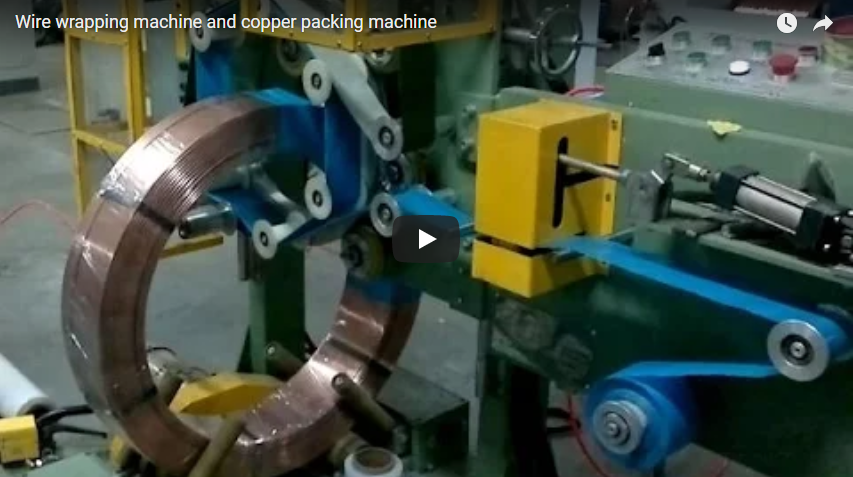
- 16–35 s (sinchronizuotas orbitų apvyniojimas ir persidengimo formavimas): Žiūrint iš arti, žiedas nuolat juda per ritės akutę, o laikiklio voleliai suka ritę išilgai jos horizontalios ašies. Mechaninis žiedo apsukų skaičiaus ir volelių padavimo greičio sinchronizavimas sukuria tolygų, oro sąlygoms atsparų spiralinį persidengimą per vamzdžių pluoštą.
- 38–43 s (apvyniojimo konsolidacija ir galutinis pateikimas): Ritė padengia visą apskritiminį padengimą, sukurdama tvirtą, dulkėms atsparią pakuotę, paruoštą mechaniniam iškrovimui, paletizavimui arba pakavimui į didmenines dėžes.
Ciklo laikas ant klipo
Kiekybinis veikimo sekos suskirstymas parodo akies per orbitinį mechanizmą judėjimo efektyvumą:
| Pakavimo sekos etapas | Laiko langas klipe | Grynoji trukmė | Kinematinė ir mechaninė funkcija |
|---|---|---|---|
| Ritės įkrovimas ir kiaurymių lygiavimas | 0–8 s | ~8 s | Vertikalus pastatymas ant atraminių ritinėlių; išlyginimas per žiedo angą |
| Švelnus paleidimas ir pradinis filmo fiksavimas | 11–14 s | ~3 s | Kintamo dažnio pagreitis; pirminis įtempimas |
| Orbitinis apvyniojimas ir žingsnio metimas | 16–40 s | ~24 s | Sinchronizuotas sukimasis esant iš anksto nustatytam persidengimo santykiui (50 % nominalus) |
| Bendras stebimas ciklo laikas | 0–43 s | ~35 s aktyvus | Parodo bazinį pralaidumą 23–50 s ribose |
Įrašytame vaizdo įraše užfiksuota maždaug 27 s aktyvaus vyniojimo trukmė (neskaitant apkrovos), patvirtinanti, kad gamyklos gamybos ciklai patogiai pasiekia suprojektuotą 23–50 s vienai ritei vertę, priklausomai nuo pasirinkto vyniojimo persidengimo ir ritės išorinio skersmens (OD).
Kaip veikia vario ritės įvyniojimas per akį
Orbitinis apvyniojimas per akis stabilizuoja ritę vertikalioje (horizontalioje akies) padėtyje ant dviejų motorizuotų atraminių volelių, vulkanizuotų didelio kietumo, nepaliekančiu žymių poliuretanu arba sintetiniu kaučiuku. Pakavimo medžiagos ritinėlis sumontuotas ant subalansuoto transportavimo vežimėlio vientiso lieto poliuretano arba kalto konstrukcinio plieno orbitiniame žiede.
Pagrindiniam pavaros varikliui sukant žiedą per dilimui atsparius perimetro kreipiamuosius ratukus 10–100 aps./min. greičiu, nešiklis nuolat vynioja plėvelę per vidinį skersmenį (ID) ir išorinį perimetrą. Tuo pačiu metu apatiniai lopšio voleliai suka ritinį aplink centrinę ašį 2–4 m/min. greičiu. Žiedo sukimosi ir lopšio volelio linijinio padavimo santykis nustato tikslų plėvelės persidengimo žingsnį, kurį galima reguliuoti nuo 20 % iki 90 % per centrinį PLC jutiklinį ekraną.
Siekiant išlaikyti skerspjūvio apskritumą ir išvengti plonasienių oro kondicionavimo vamzdžių deformacijos, mechaniniai trinties stabdžių mazgai arba magnetinės dalelių sankabos palaiko pastovų tinklo įtempimą viso ciklo metu. Ritininio laikiklio aukščio reguliavimas kompensuoja skirtingą išorinio ir vidinio skersmens geometriją, užtikrindamas, kad ritės centras atitiktų optimalų žiedo apvyniojimo apvalkalą.
| Komponentų surinkimas | Inžinerinė funkcija | Vamzdžių apsaugos mechanizmas |
|---|---|---|
| Poliuretano orbitinis žiedas | Dinamiškai suka medžiagos ritinį per ritės akutę | Pašalina metalinę vibraciją; sklandus valdymas dideliu greičiu |
| Vulkanizuoti lopšio voleliai | Suka ritę kontroliuojamu apskritiminiu greičiu | Aliejui atsparus sintetinis kaučiukas apsaugo nuo trinties žymių ir įlenkimų |
| Dinaminis įtempimo stabdys | Taiko vienodą juostos įtempimą įvairaus skersmens ritinėliams | Apsaugo nuo ritės ovalumo deformacijos ir laisvo įvyniojimo |
| Vertikalus aukščio pozicionierius | Lopšio aukščio reguliavimas rankiniu būdu arba elektriniu sraigtiniu pavaros įtaisu | Sucentruoja ritės angą su žiedo ašimi, kad būtų suvienodintas plėvelės tarpas |
| Automatinis pneumatinis pjaustytuvas | Užspaudžia ir nukerpa vyniojimo tinklą paskutiniame indeksavimo cikle | Švarus pjovimas be rankinio operatoriaus įsikišimo įspaudimo taškuose |
| Integruotas PLC ir bokšto apšvietimas | Valdo VFD variklio rampas, persidengimo matematinius skaičiavimus ir diagnostiką | Vaizdiniai ir garsiniai būsenos įspėjimai; apsaugo nuo neplanuotų sustojimų |
FPC-200 vario ritės įvynioklio specifikacijos
Toliau pateikti inžineriniai parametrai apibrėžia standartinių varinių ričių apvyniojimo konfigūracijų funkcinį apvalkalą:
| Parametrų specifikacija | Techninė metrika | Inžinerinio projektavimo riba |
|---|---|---|
| Leistinas ritės svoris | 5 - 500 kg | Tvirti konstrukciniai rėmai ir guolių mazgai |
| Ritės plotis (ašinis aukštis, W) | 10 iki 200 mm | Palaiko tiek vieno blyno, tiek kelių sluoksnių sluoksnius |
| Ritės išorinis skersmuo (OD) | 600 iki 1200 mm | Didžiausias prošvaisa pagrindinio žiedo išoriniame spindulyje |
| Ritės vidinis skersmuo (ID) | 300 iki 800 mm | Minimalus gręžinio tarpas šaudyklės praėjimui: ≥ 250 mm |
| Radialinės sienelės storis [(OD – ID) / 2] | ≤ 300 mm | Užtikrina, kad ritės skerspjūvis praeitų per žiedo tarpą |
| Lopšio volelio linijinis greitis | nuo 2 iki 4 m/min | Reguliuojamas kintamo dažnio pavara (VFD) |
| Orbitinio žiedo sukimosi greitis | 10–100 XNUMX aps / min | Programuojamos pagreičio ir lėtėjimo S kreivės |
| Ciklo apvyniojimo trukmė | 23–50 s / ritė | Išorinio skersmens, pločio ir persidengimo nustatymo funkcija |
| Plėvelės persidengimo reguliavimo diapazonas | 20% iki 90% | Sinchronizuotas PLC pagrindinio-sekėjo pavaros algoritmas |
| Suderinamos pakavimo medžiagos | PE tempiamoji plėvelė, austa juosta, VCI krepinis popierius | Ritinio plotis: nuo 50 iki 100 mm; standartinis šerdies plotis: 50/76 mm |
| Elektros tiekimo įvertinimas | 380 V, 50/60 Hz, 3 fazių | Papildomos 220 V / 440 V / 480 V konfigūracijos |
Takto patikrinimas
Vario ekstruzijos arba blyninių ričių apdailos ceche, kurio bendras gamybos linijos taktas yra 120 s vienam vienetui:
- Standartinis orbitinio apvyniojimo ciklas: nuo 23 iki 50 s
- Galimas likutis paruošimui, pakrovimui ir iškrovimui: nuo 70 iki 97 s
Kai dirbama pusiau automatiniu režimu su pakrovimu tiltiniu kranu arba rankiniu perkėlimu nuo grindų, du linijos operatoriai gali saugiai valdyti tiekimą ir iškrovimą per šį 70–97 s intervalą. Didelės spartos nepertraukiamo tempimo operacijoms, kurioms reikalingas trumpesnis nei 60 s takto laikas, FPC-200 tiesiogiai integruojamas su priešsrovio hidrauliniais ričių nuleidimo įrenginiais, sijomis ir motorizuotais ritininiais konvejeriais, todėl ritės perkeliamos be prisilietimo ir pašalinamas rankinio tvarkymo delsos laikas.
Varinių vamzdžių ritės įvynioklio pasirinkimo kontrolinis sąrašas
- Ritės matmenų apvalkalas: Patikrinkite, ar išorinis skersmuo (600–1200 mm), vidinis kiaurymės skersmuo (300–800 mm) ir kamino plotis (10–200 mm) tinka skaidriam žiediniam pernešimo langeliui.
- Skerspjūvio prošvaisa: Patikrinkite radialinės sienelės storį
[(OD - ID) / 2] ≤ 300 mmkad būtų išsaugotos žiedinio šaudyklės laisvos erdvės. - Naudingosios apkrovos ribos: Suderinkite maksimalų ryšulio svorį su 500 kg atramos atramos slenksčiu.
- Pakuotės medžiaga ir korozijos klasė: Nustatykite, ar jūrų transportui reikalinga standartinė LLDPE tampri plėvelė, sustiprintas PP austas audinys ar antikorozinis VCI popierius.
- Paviršiaus kokybės reikalavimai: Blizgaus atkaitinto vario specifikacijoms pasirinkite nepaliekančias žymių nitrilo, neopreno arba lietos poliuretano voleliu pagamintas dangas.
- Pralaidumas ir takto laikas: Patikrinkite, ar tikslinis valandinis tūris (pvz., 40–60 ričių/val.) atitinka 23–50 s apvyniojimo ciklą ir apdorojimo buferius.
Valdikliai ir sauga
Operatoriaus saugumas orbitinėse pakavimo mašinose daugiausia dėmesio skiriama pavojų mažinimui aplink besisukantį transportavimo žiedą ir lopšio padavimo taškus:
- Rankų pagalbos pašalinimas: Nors pradinės sąrankos demonstracijos metu operatoriai gali būti rodomi šalia ritės, pramoninio naudojimo gairės draudžia rankinį kontaktą žiedo sukimosi metu. Mašinoje turi būti šoniniai atraminiai ritinėliai ir pneumatinis viršutinis stabilizatorius, kad ritė būtų tvirtai pritvirtinta, užtikrinant, kad operatoriai prieš paleidžiant žiedą išeitų už apsauginio perimetro ribų.
- Standartinis suderinimas: Sistemos valdikliai laikosi ISO 12100: 2010 (Rizikos vertinimas ir mažinimas) ir EN 415-10: 2014 (Pakavimo mašinų saugos reikalavimai). CE jurisdikcijoms skirtos mašinos aprūpintos stacionariomis fizinėmis tunelių apsaugomis, blokuojančiais prieigos vartais ir 4 / PL e kategorijos saugos šviesos užuolaidomis, jungiančiomis pakrovimo angą.
- Valdymo blokatoriai ir LOTO protokolai: Techninė priežiūra, plėvelės ritės pervyniojimas ir netikėtų užstrigusių pluoštų šalinimas turi būti griežtai atliekami laikantis OSHA blokavimo / žymėjimo (LOTO) protokolų. Avarinio stabdymo mygtukai ir stebima dviejų kanalų saugos relė dinaminiu mechaniniu stabdymu nedelsdami sustabdo besisukantį poliuretano žiedą per 0.8 s.
Inžinerijos DUK
K: Kokie varinių ritinių formatai suderinami su FPC-200? A: Įrenginys apdoroja vieno sluoksnio „bekų“ rites, sluoksniuotas lygiai suvyniotas rites (LWC) ir suvyniotus šaldymo ryšulius, sveriančius nuo 5 iki 500 kg, kurių išorinis skersmuo yra nuo 600 iki 1200 mm, vidinis skersmuo – nuo 300 iki 800 mm, o plotis – nuo 10 iki 200 mm.
K: Kaip sistema apsaugo minkštus varinius vamzdžius nuo deformacijos vyniojimo metu? A: Deformacijos išvengiama dviejų krypčių inžinerijos būdu: atraminiai voleliai naudoja plataus kontakto poliuretano amortizaciją, kad svoris būtų tolygiai paskirstytas, o plėvelės įtempimo valdymo mazge naudojami reguliuojami magnetiniai arba mechaniniai stabdžiai, kad įtempimas būtų palaikomas saugiame 10–40 N diapazone.
K: Ar mašina gali vienu metu dėti dvi pakavimo medžiagas? A: Taip. Orbitinis transporteris gali būti aprūpintas sinchronizuotais dviem ritėmis, kad vidinis VCI antioksidacinio krepinio popieriaus sluoksnis ir išorinis vandeniui atsparios PE tamprios plėvelės sluoksnis būtų klojami vieno sukimosi ciklo metu.
K: Kokia pagrindinės pavaros ir orbitinio žiedo priežiūra reikalinga? A: Periodinė priežiūra reikalauja kas 2,000 eksploatavimo valandų patikrinti poliuretano perimetro pavaros ratų susidėvėjimą, sutepti pagrindinio žiedo kreipiamuosius guolius ir kas ketvirtį patikrinti pavaros diržo įtempimą.
Kitas žingsnis
Norėdami sukonfigūruoti FPC-200 orbitinį apvyniotuvą savo vario perdirbimo įrenginiui, atlikite mūsų integracijos apžvalgą:
- Pateikimo eilutės specifikacijos: Atsiųskite savo ritės matmenų diapazoną (OD, ID, plotis), maksimalų ryšulio svorį ir tikslinį linijos taktą adresu info@fhopepack.com.
- Gaukite inžinerinį pasiūlymą per 48 valandas: Mūsų pakavimo programų komanda pateiks individualiai pritaikytą kainos pasiūlymą su 2D/3D brėžiniais, pralaidumo ciklo skaičiavimais ir medžiagų sunaudojimo vertinimais.
- Patvirtinkite linijos automatizavimą: Suplanuokite techninį skambutį su mūsų inžinerijos komanda, kad aptartumėte apsauginio gaubto integravimą, ritininio konvejerio surišimą arba žemyn nukreipto įrenginio sinchronizavimą.
Susijęs skaitymas
- FPC-200 vario ritės įvynioklis
- FPC-300 itin tvirtas vario ritės įvynioklis
- Automatizuoti vario ritinių pakavimo linijų sprendimai
Šaltiniai
- Įrangos specifikacijos: FPC-200 vario ritės įvynioklio techninis katalogas
- Vaizdo demonstravimas: Oficialus FHOPE „YouTube“ kanalas – varinių vamzdžių pakavimo demonstracija
- Pramoninės saugos standartai: ISO 12100:2010 Mašinų sauga | EN 415-10:2014 Pakavimo mašinų sauga
Paskutinį kartą peržiūrėta: 2026-10-05