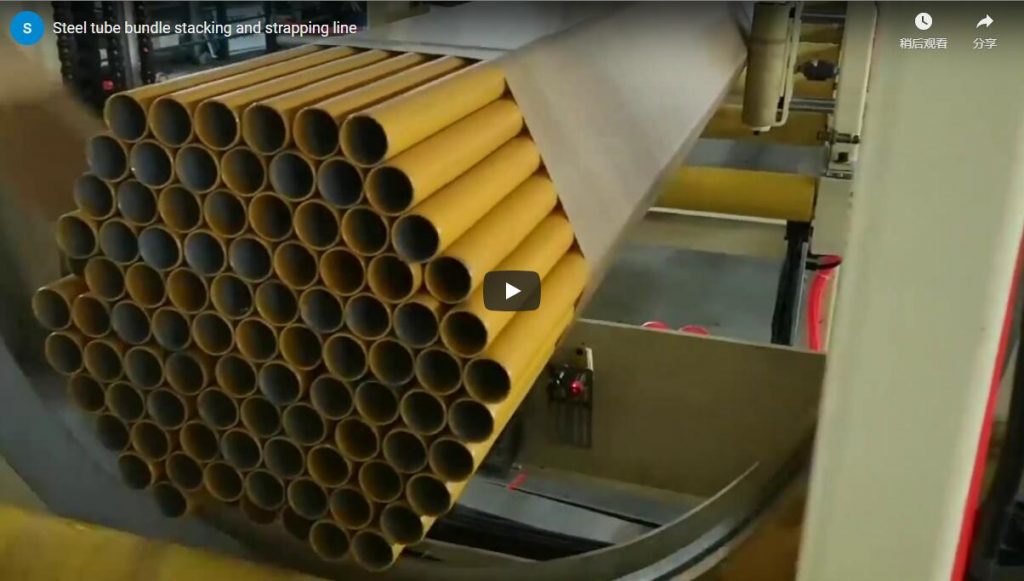
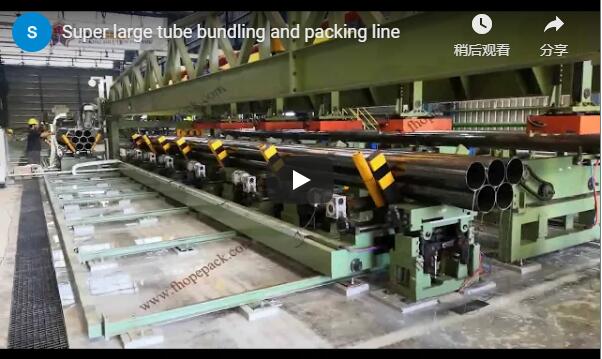
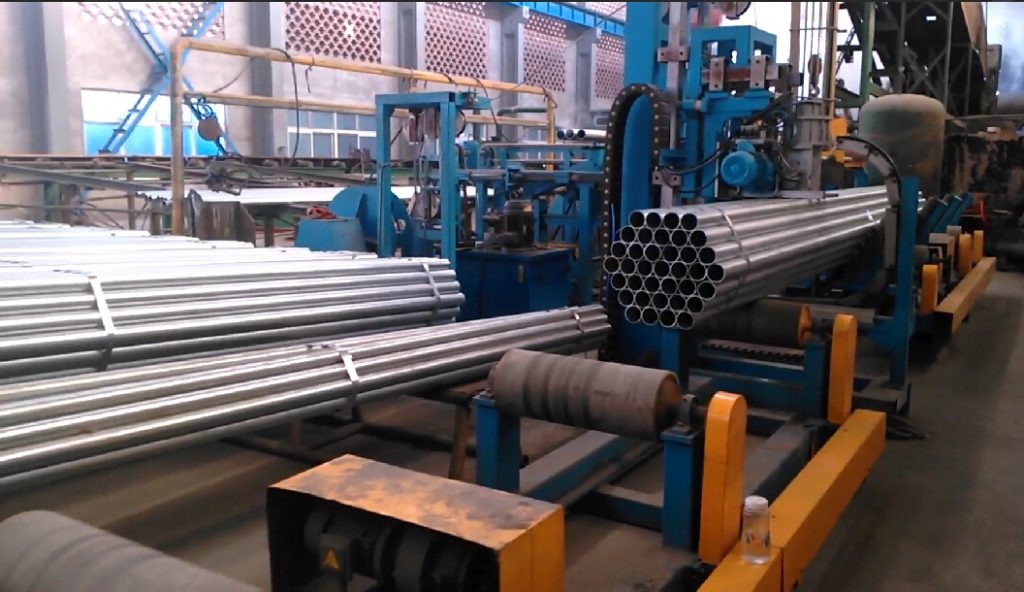
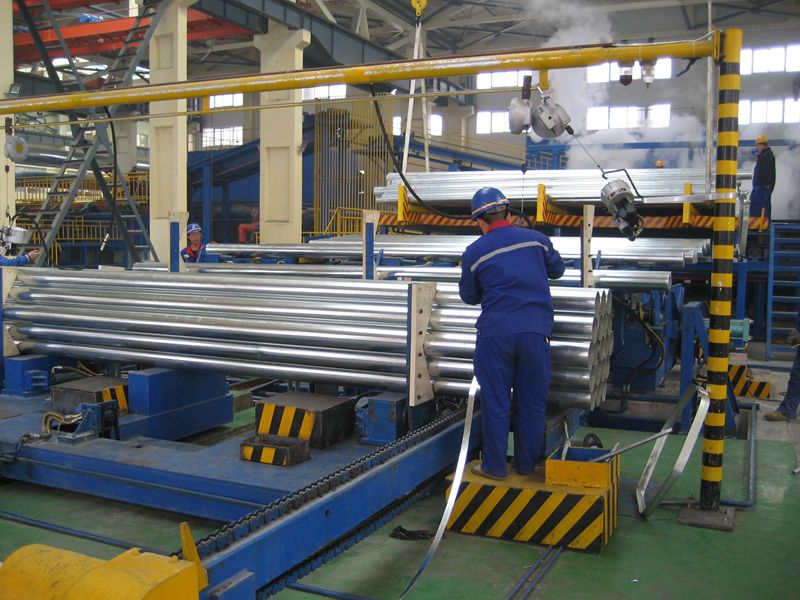
Santrauka Automatinė plonasienio plieno pakavimo linija paima palaidus C ir U profilius iš ritininio formavimo įrenginio ir išduoda paženklintas pagrindines krūvas, paruoštas logistikai. Linija suskaičiuoja profilius, sudeda juos į mažus ryšulius, orbitiniu būdu apvynioja sąlyčio taškus, užklijuoja etiketes ir sukrauna ryšulius į pagrindines apkrovas. PLC sinchronizuota linija veikia standartiniais parametrais, tokiais kaip 2500 kg krūvos apkrova ir 15–25 m/min. vyniojimo greitis. Šiame vadove aprašomas darbo eiga ir specifikacijų diapazonas.
Turinys
- Ką daro linija
- Kaip eina linija
- Dalinio vyniojimo pranašumas
- Ženklinimas ir atsekamumas
- Pagrindinė krovimo ir krovinio apsauga
- Tipinis specifikacijų diapazonas
- Mašinos pasirinkimo kontrolinis sąrašas
- Eksploatavimo ir saugos pagrindai
- Priežiūros pagrindai
- Inžinerijos DUK
- Kitas žingsnis
- Susijęs skaitymas
- Šaltiniai ir standartai
Ką daro linija
Automatinė plonasienio plieno (LGS) surišimo ir vyniojimo pakavimo linija iš šalto valcavimo formavimo linijos paima palaidus C formos smeiges, U formos bėgelius ir LGS profilius. Ji paverčia juos paženklintomis pagrindinėmis krūvomis, paruoštomis pasaulinei logistikai ir pristatymui statybvietėms.
Linija sinchronizuojama su ritininio formavimo įrenginiu, todėl gatavas profilis iš karto pereina į skaičiavimo, surišimo ir vyniojimo procesus, o ne kaupiasi mašinos išleidimo angoje. Tai pašalina formavimo proceso kliūtis, kuri lemia bendrą greitojo ritininio formavimo produkcijos našumą.
Kaip eina linija
Linija atlieka šešis automatizuotus veiksmus nuo profilio išvedimo iki iškrovimo.
Tikslūs jutikliai suskaičiuoja profilius ir patvirtina kiekvieno mažo pluošto kiekį pagal iš anksto nustatytus parametrus. Tvirtas šoninis perkėlimo mechanizmas perkelia profilius iš ritinėlio formavimo įrenginio į lygiavimo zoną. Orbitinė vyniojimo sistema tada dalinai apvynioja pagrindinius sąlyčio taškus, kad pluoštas būtų laikomas kartu, o realaus laiko spausdintuvas ant viršutinio paviršiaus užklijuoja brūkšninio kodo etiketę.
Specializuotas kėlimo įrenginys sukrauna surinktus ryšulius į didelio tankio pagrindinius krovinius išilgai iš anksto nustatytos matricos, o konvejeris išveda pagrindinį krūvą į iškrovimo zoną, kur juos paima krautuvas.
Visa seka vykdoma sinchronizuojant PLC visose stotyse, ją koordinuoja „Siemens“ PLC su HMI jutikliniu ekranu, kuris matuoja skaičiavimo, perkėlimo, vyniojimo, ženklinimo ir sudėjimo į krūvą laiką su ritinėlių formavimo įrenginiu. HMI taip pat turi derinimo taškus, kurie lemia pluošto kokybę. Kalibruojant dalinį vyniojimo įtempimą, pasiekiamas maksimalus rišimo stiprumas nedeformuojant plonasienių LGS profilių, o tai pašalina palaidų pluoštų riziką transportavimo metu nepridedant plėvelės.
Dalinio vyniojimo pranašumas
Ryšuliai sutvirtinami ten, kur profiliai liečiasi, o ne dengiami kraštas iki krašto. Orbitinė vyniojimo sistema nukreipta į pagrindinius sąlyčio taškus, todėl pluoštas transportavimo metu išlieka stabilus, o plėvelės sunaudojimas mažas.
Tikslinis apvyniojimas apsaugo cinko dangą: plėvelė neleidžia profilio paviršiams trinčiai ir sugeria mažiau dulkių bei drėgmės, nei reikia visiškai padengiant. Kadangi orbitinė plėvelės apvyniojimas čia pakeičia tvirtinimą, plonasieniai profiliai juda be plieninės juostos, spaudžiančios jų kraštus.
Pagrindinė krovimo ir krovinio apsauga
Surinkti maži ryšuliai į pagrindinius krovinius sujungiami automatine pagrindinio elevatoriaus sistema, kuri kiekvieną ryšulį sukrauna išilgai iš anksto nustatytos matricos, kad galutinis krovinys būtų tankus ir stabilus.
Liftas kiekvieną ryšulį išdėlioja iš eilės, todėl svoris pasiskirsto per visą krovinį. Apatiniai profiliai nėra deformuojami dėl didelio slėgio. Rezultatas – vienodas stačiakampis krovinys, kuris sumažina sandėlio plotą ir išlaiko savo formą kraunant ir transportuojant.
Ženklinimas ir atsekamumas
Kiekvienas ryšulėlis turi brūkšninio kodo etiketę, atspausdintą ir realiuoju laiku užklijuotą ant viršutinio paviršiaus, todėl kiekvieno ryšulio tapatybė, rūšis ir kiekis keliauja kartu su juo į statybvietę.
Taip uždaromas ryšys tarp valcavimo duomenų ir galutinio krovinio. Kai skaičiavimus patvirtina jutikliai padavimo metu ir etiketės klijuojamos automatiškai, iš medžiagų srauto pašalinamos rankinio įvedimo klaidos, kurios dažniausiai pasitaiko dideliuose statybos projektuose.
Tipinis specifikacijų diapazonas
Žemiau pateiktos vertės yra paskelbti standartiniai šios linijos parametrai. Patikrinkite tikslius skaičius, atsižvelgdami į savo ritininio formavimo įrenginio našumą kiekvienam projektui.
| Punktas | detalizavimas |
|---|---|
| Taikoma medžiaga | plonasienio plieno, C formos smeigės, U formos bėgeliai ir LGS profiliai |
| Maksimali apkrova krovimui | 2500 kg |
| Vyniojimo greitis | nuo 15 iki 25 m/min |
| Maksimalus krovimo aukštis | 1200 mm |
| Valdymo šerdis | „Siemens“ PLC su HMI jutikliniu ekranu |
| Nominali galia / maitinimas | 12.5 kW / 380 V, 50 Hz, 3 fazių |
| Oro slėgis | 0.6–0.8 MPa |
Mašinos pasirinkimo kontrolinis sąrašas
Prieš prašydami kainos pasiūlymo, aptarkite šiuos punktus, o mes patvirtinsime likusius duomenis pagal jūsų ritinėlių formavimo įrenginio našumą kiekvienam projektui.
| Punktas | Ką reikia patvirtinti kiekvienam projektui |
|---|---|
| Profiliai | C ir U dydžiai, gabaritas ir pluošto specifikacija |
| Tiekimas | ritinėlio formavimo įrenginio išleidimo angos aukštis ir žingsnis |
| Pluoštas | skaičiuoti ir apvynioti taškus, apimančius tik sąlyčio taškus |
| Ženklinimas | brūkšninių kodų turinys ir etikečių medžiaga |
| Pagrindinė apkrova | kamino matrica ir maksimalus aukštis |
| Naudingumas | galia, oro slėgis ir grindų keliamoji galia |
| vieta | išdėstymas, apsaugos atstumas ir išmetimas |
Eksploatavimo ir saugos pagrindai
Apdorojimo zona aplink perkėlimo, vyniojimo ir sukrovimo stotis yra aptverta apsauginiais gaubtais, o linijos veikimo metu cikliškai įsijungia įspėjamasis švyturėlis. Automatinių ciklų metu operatoriai privalo laikytis atokiau nuo saugomų stočių ir prieš iškraudami įsitikinti, kad pagrindinis krovinys nėra išleidžiamajame kanale.
Prieš paleidimą patvirtinkite iš anksto nustatytus dabartinio profilio dydžio, etikečių medžiagos ir plėvelės ritės parametrus. Bet kokie profilio ar pluošto specifikacijų pakeitimai įvedami į HMI prieš kitą pluošto rinkinį, o aptarnavimas apsaugos viduje atliekamas pagal vadove aprašytą blokavimo procedūrą.
Priežiūros pagrindai
Prieš pirmąją pamainą atlikite kasdienius patikrinimus. Įsitikinkite, kad skaičiavimo jutikliai yra švarūs ir nuskaito kiekvieną profilį, plėvelės kelyje nėra šiukšlių, o etikečių spausdintuve yra medžiagos ir nėra juostelės defektų.
Prieš pradėdami didelio tūrio darbus, pasirūpinkite, kad perdavimo mechanizmo kreiptuvai, elevatoriaus grandinė ir konvejerio pavaros būtų sutepti pagal instrukciją, o oro linijos slėgis turėtų atitikti vardinį slėgį. Stebėkite PLC aliarmo ekraną, ar nėra jutiklių ir pavaros gedimų, ir prieš paleisdami iš naujo juos pašalinkite.
Inžinerijos DUK
K: Kokius profilius linija gali apdoroti? A: Plonasieniai plieniniai profiliai, įskaitant C formos smeiges, U formos bėgelius ir LGS profilius, atsižvelgiant į mašinos paskelbtus sukrautumo koeficientus.
K: Kaip greitai linija apvyniojama? A: Nurodytas apvyniojimo greitis yra nuo 15 iki 25 m/min., o skaičiavimo, ženklinimo ir krovimo veiksmus sinchronizuoja PLC.
K: Ar kiekvienas pluoštas yra visiškai suvyniotas? A: Ne. Orbitinė sistema taiko dalinį apvyniojimą pagrindiniuose sąlyčio taškuose, kuris stabilizuoja pluoštą ir sumažina plėvelės sunaudojimą.
K: Kaip identifikuojami ryšuliai? A: Brūkšninio kodo etiketė spausdinama ir realiuoju laiku klijuojama ant kiekvieno ryšulio viršutinio paviršiaus, kad būtų užtikrintas visiškas atsekamumas.
K: Kas nutinka su surinktais ryšuliais? A: Automatinis pagrindinis liftas juos sukrauna į didelio tankio pagrindinius krovinius išilgai iš anksto nustatytos matricos, o konvejeris išveda krovinį, kad jį paimtų krautuvas.
Kitas žingsnis
- Rašykite mums el. paštu info@fhopepack.com ir nurodykite savo ritinėlių formavimo įrenginio našumą, profilių dydžius ir ryšulio specifikacijas.
- Išdėstymo brėžinį ir pakavimo linijos pasiūlymą atsiųsime per 48 valandas.
- Prieš montavimą atliekame vietos apžiūrą, kad patvirtintume tiekimo, oro ir elektros tiekimo sistemas.
Susijęs skaitymas
- Ritinių ir rulonų tempimo vyniojimo mašina
- Automatinis horizontalus orbitinis apvyniojimas, kad būtų galima visiškai aprėpti vieną kartą
- Automatizuotos plieno ritinių pakavimo sistemos atsipirkimo analizė
- Plieno lakštų surišimo mašina
- FHOPE pakavimo mašinų produktų linijos
Šaltiniai ir standartai
- ISO 12100:2010 — Mašinų sauga. Bendrieji projektavimo, rizikos vertinimo ir rizikos mažinimo principai
- EN 415-10:2014 — Pakavimo mašinų sauga. Bendrieji reikalavimai
- EN ISO 13849-1:2023 — Mašinų sauga. Su sauga susijusios valdymo sistemų dalys
- FHOPE automatinės plonasienio plieno surišimo ir vyniojimo pakavimo linijos demonstracinis vaizdo įrašas, „YouTube“.
Paskutinį kartą peržiūrėta: 2026-10-09