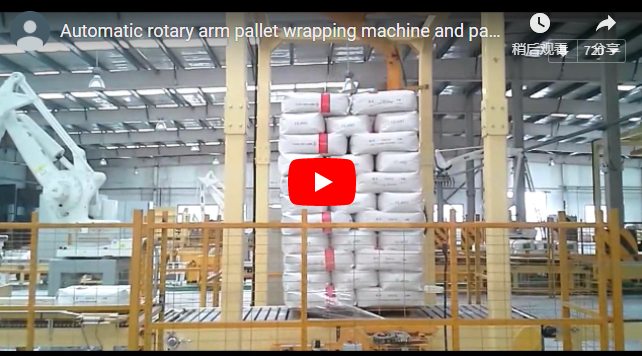
Santrauka Sukamoji svirtimi veikianti tempiamoji vyniojimo mašina laiko padėklą nejudantį ant konvejerio, tuo pačiu sukdama plėvelės vežimėlį aplink perimetrą, ir taip išvengiama išcentrinio deformavimo vežant aukštus, lengvus ar nestabilius krovinius, pvz., susitraukiančia plėvele supilstytą vandenį buteliuose. Integruotas viršutinio lakšto aplikatorius padengia ir nupjauna apsauginę dangą ant viršutinio paviršiaus, prieš tai, kai besisukanti svirtis užfiksuoja kraštus persidengiančiu apvyniojimu. „Fhopepack RAS100“ tiekia 10–30 padėklų per valandą reguliuojamu svirties greičiu nuo 10 iki 14 aps./min., o jį palaiko galingas varomas ritininis konvejeris, galintis vežti iki 4,000 kg sveriančius vienetinius krovinius.
Turinys
- Kada rinktis rotacinę rankeną
- Viršutinio lapo ir apvyniojimo seka
- RAS100 duomenys
- Apskaičiuokite padėklų kiekį per valandą
- Komunalinės paslaugos ir saugumas
- Atrankos kontrolinis sąrašas
- Inžinerijos DUK
- Kitas žingsnis
- Susijęs skaitymas
- Šaltiniai
Kada rinktis rotacinę rankeną
Įprastame vyniojimo įrenginyje sukamasis diskas suka padėklą. Vyniojimo įrenginyje su rotacine svirtimi krovinys visiškai nejuda, o viršuje esanti subalansuota konstrukcinė svirtis suka plėvelės ritinį aplink jį.
Padėklo statiškumas pašalina išcentrines jėgas, todėl ši architektūra yra būtina trims skirtingiems eksploatavimo iššūkiams:
- Nestabilūs, didelio formato santykio krūvosPadėkluose išpilstytas vanduo buteliuose, tuščios talpyklos ir gėrimų skardinės pasižymi maža vidine trintimi tarp sluoksnių. Bet koks kampinis pagreitis ar išcentrinė jėga sukamojo stalo sukimosi metu kelia sluoksnių pasislinkimo arba katastrofiško apvirtimo riziką.
- Ultralengvi paketaiKartoninės pakuotės arba iš dalies užpildytos talpyklos neturi pakankamai masės, kad galėtų atlaikyti dideles plėvelės išankstinio tempimo jėgas greito sukimosi metu.
- Ypač sunkūs arba netaisyklingi padėklai2,000–4,000 kg krovinių perkėlimas ant besisukančio pagrindo sukelia didelį mechaninį sukimosi žiedų ir pavaros variklių nusidėvėjimą. Stacionarus linijinis konvejeris lengvai susidoroja su iki 4 t konstrukcijų svoriu be dinaminės sukamosios įtampos.
Tipinėse didelio našumo gėrimų gamybos linijose palečių vanduo buteliuose patenka tiesiai iš palečių tvarkytojo ant vyniojimo konvejerio. RAS100 integruotas viršutinis plėvelės dozavimo modulis, kuris prieš orbitinį apsauginį vyniojimą uždeda vandeniui atsparų polietileno dangtelį ant krovinio.

Viršutinio lapo ir apvyniojimo seka
Automatinis vyniojimas ir viršutinio lakšto dėjimas vyksta pagal nuoseklų ciklą, kurį valdo PLC:
- Padavimo perdavimasVaromas ritininis konvejeris perkelia padėklą į vyniojimo zoną, centruodamas jį tiesiai po besisukančia svirtimi.
- Viršutinio lapo išdėstymasViršutinio lakšto mechanizmas nusileidžia link viršutinio krūvos paviršiaus, ištempia ištisinį polietileno plėvelės lakštą iki užprogramuoto ilgio ir atlieka mechaninį pjovimą peiliuku.
- Pneumatinė stabilizacijaViršutinio lakšto aplikatorius grįžta į pradinę padėtį, o pneumatinė viršutinė stabilizatoriaus plokštė prispaudžia krovinį (paprastai 200–500 N reguliuojama žemyn nukreipta jėga), kad pritvirtintų plonus sluoksnius.
- Pirminis apsauginis įvyniojimasSukamoji svirtis įsibėgėja iki nustatyto greičio. Vežimėliui pasiekus viršutinį aukštį, tampri plėvelė 100–150 mm persidengia su viršutinio lakšto iškyša, tvirtai pritvirtindama drėgmės barjerą prie keturių vertikalių kampų.
- Antrinis apvyniojimas žemynPlėvelės vežimėlis nusileidžia iki padėklo pagrindo iš anksto nustatytame konvejerio persidengimo aukštyje, uždėdamas armatūros apvyniojimus ant medinių / plastikinių padėklo pamatų.
- Iškirpkite ir užsandarinkite atleidimąPneumatinis spaustukas suima plėvelės ruožą, impulsinis karštos vielos pjaustytuvas atskiria galinę dalį, o pneumatinis šepečio mechanizmas išlygina galinį kraštą ant krovinio. Viršutinė stabilizatoriaus plokštė pakyla, ir užsandarintas padėklas išleidžiamas ant iškrovimo konvejerio.
Šis dvisluoksnis vokas sukuria penkiakampį, dulkėms ir vandens purslams atsparų barjerą. Plėvelės storio ir viršutinio lakšto matmenų kriterijai išsamiai aprašyti mūsų padėklų vyniojimo mašinų vadove.
RAS100 duomenys
| Techninė specifikacija | RAS100 standartinė metrinė sistema | Inžinerinės pastabos |
|---|---|---|
| Automatizavimo laipsnis | Visiškai automatinis linijoje | Integruotas PLC su receptų valdymu |
| Išvesties talpa | 10-30 padėklų per valandą | Priklauso nuo krovinio aukščio ir apvyniojimo recepto |
| Sukamosios rankos greitis | 10–14 aps./min | Uždaros kilpos dažnio keitiklio valdymas |
| Maksimalus apkrovos pėdsakas | 1,400 × 1,400 mm | Įstrižainės tarpo kontūras, suprojektuotas rankos keliui |
| Filmo specifikacijos | LLDPE, 500 mm pločio, 76 mm (3 colių) šerdis | Standartiniai 17–35 µm storio tamprios plėvelės ritinėliai |
| Vertikalus vežimėlio greitis | 2.9 m / min | Nepriklausoma VFD varoma kėlimo grandinė |
| Apvyniokite posūkio skaitiklius | Apačia, vidurys ir viršus | 0–99 programuojami apsisukimai kiekviename lygyje |
| Pjovimo ir prispaudimo mechanizmas | Pneumatinis spaustukas, pjovimas karšta viela, valymas šepečiu | Automatinis uodegos fiksavimas ir terminis sandarinimas |
| Linijinio konvejerio įvertinimas | Varikliais varomi volai, kurių keliamoji galia iki 4,000 kg | 1.5 m padavimo / išleidimo sekcijos, ~12 m/min greitis |
| Mašinos negyvas svoris | Maždaug 1,500 kg | Konstrukcinis ant grindų montuojamas plieninis portalas |
Apskaičiuokite padėklų kiekį per valandą
Ciklo laiką lemia svirties sukimosi greitis, vežimėlio vertikalus greitis, užprogramuotas apsisukimų skaičius ir viršutinio lakšto padėtis. Žemiau pateikiamas standartinio 1.8 m apkrovos aukščio, veikiančio nominaliu greičiu, inžinerinis laiko suskirstymas:
| Žingsnis / Veiklos etapas | Judėjimo parametrai | Fazės trukmė |
|---|---|---|
| 3 apatinio sutvirtinimo posūkiai | 12 aps./min. rankos greitis | 15 ai |
| Vežimėlio pakilimas (1.8 m eiga) | Vertikalus judėjimas 2.9 m/min greičiu | ~37 s |
| Vežimėlio nusileidimas (1.8 m eiga) | Vertikalus judėjimas 2.9 m/min greičiu | ~37 s |
| 3 viršutiniai užrakto apsisukimai (persidengiantis lapas) | 12 aps./min. rankos greitis | 15 ai |
| Padėklų indeksavimas (1.5 m išorėje / 1.5 m viduje) | Ritininis konvejeris 12 m/min greičiu | 15 ai |
| Viršutinio lapo išdavimas ir pjovimas | Viršutinio vežimo ciklas | 20 ai |
| Bendra ciklo trukmė | Kombinuota automatinė seka | ~139 s |
| Teorinis operacinis našumas | 3,600 s / 139 s | ~26 padėklai/val. |
Pastaba dėl našumo : plėvelės prispaudimas, pjovimas ir pneumatinis nuvalymas užtrunka dar 3–5 sekundes, priklausomai nuo aplinkos temperatūros ir plėvelės storio. Apatiniai apvyniojimai tvirtai pritvirtina gaminių kolonas prie palečių grindjuosčių; apatinių posūkių nebuvimas siekiant padidinti greitį mažina transportavimo stabilumą atliekant standartinius transportavimo lėtėjimo bandymus. Didesniems kroviniams (pvz., 2.2 m) arba didelio įtempimo kryžminio apvyniojimo receptams našumas atitinkamai reguliuojamas neviršijant nominalios 10–30 palečių/val. ribos.
Komunalinės paslaugos ir saugumas
RAS100 reikalingas sausas, filtruotas suslėgtas oras, tiekiamas 0.6–0.8 MPa (6–8 barų) slėgiu su švariu rasos taško filtru, kad būtų užtikrintas nuoseklus pneumatinio spaustuko, viršutinio stabilizatoriaus cilindro ir pjovimo bei sandarinimo žnyplių veikimas. Elektros energijos tiekimas gamykloje pritaikomas prie vietinės 3 fazių gamyklos įtampos (pvz., 380 V / 415 V / 480 V, 50/60 Hz).
Standartinė valdymo ir saugos architektūra apima:
- Optiniai fotoelektriniai jutikliai padėklų aptikimui ir automatiniam krovinio aukščio sekimui.
- Apsauginiai buferiai palei besisukančios rankos perimetrą: lytėjimo arba optiniai susidūrimo prevencijos kraštai nedelsdami suaktyvina avarinį stabdymą, jei į sukimosi spindulį patenka kokia nors kliūtis.
- Dviejų kanalų saugos grandinė su užrakinamais pagrindiniais izoliatoriais (LOTO) ir raudonais grybo formos avarinio sustabdymo mygtukais, išdėstytais pagrindiniame HMI skydelyje ir perimetro tvoros stulpuose.
Atitiktis regioninių rinkos direktyvoms:
- ISO 12100: 2010Mašinų sauga. Bendrieji projektavimo, rizikos vertinimo ir rizikos mažinimo principai.
- EN 415-6: 2013Pakavimo mašinų sauga. 6 dalis. Padėklų vyniojimo mašinos (specialus C tipo darnusis Europos saugos standartas).
- EN 415-10: 2014Pakavimo mašinų sauga. 10 dalis. Bendrieji reikalavimai.
Rotacinės vyniojimo mašinos su viršutiniu lakštu pasirinkimo kontrolinis sąrašas
- Krovinio plotas ir aukštisMinimalūs ir maksimalūs matmenys (įskaitant padėklo iškyšas).
- Maksimalus padėklo bruto svorisPatikrinimas pagal konvejerio konstrukcinių ritinių apkrovos įvertinimus (iki 4,000 kg).
- Apkrovos stabilumo profilisMaža sluoksnių trintis, aukštos gėrimų konfigūracijos arba jautrios spaudimui dėžutės.
- Aplinkos barjerų reikalavimaiPenkiapusės apsaugos nuo dulkių, drėgmės arba UV spindulių per viršutinį polietileno dangtelį būtinybė.
- Reikalingas valandinis pralaidumasTikslinis padėklų skaičius per valandą (RAS100 modelyje – 10–30; didesniam greičiui reikalingi greitaeigiai dviejų svirčių arba žiediniai vyniotuvai).
- Filmo recepto kriterijaiReikalingas išankstinio tempimo procentas, apatinės/viršutinės armatūros apsukimo specifikacijos.
- Pastato komunalinės paslaugosSuslėgto oro prieinamumas (0.6–0.8 MPa) ir įrenginio maitinimo įtampa.
Inžinerijos DUK
K: Kodėl verta rinktis vyniotuvą su rotacine svirtimi, o ne standartinį vyniotuvą su sukamuoju stalu? A: Apvyniotuvas su rotacine svirtimi izoliuoja padėklo apkrovą nuo sukimosi jėgų. Produktai, kurie yra sunkūs viršuje, blogai sudėti, itin lengvi arba sveria daugiau nei 2,000 kg, lieka visiškai nejudantys ant konvejerio, taip pašalindami išcentrinį apkrovos poslinkį ar variklio pavaros susidėvėjimą.
K: Kaip viršutinis lakštas integruojamas į tampriąją plėvelę, kad būtų apsaugota nuo drėgmės? A: Viršutinis aplikatorius užtepa ir nupjauna polietileno plėvelę ant viršutinio paviršiaus. Tada plėvelės vežimėlis juda iki viršutinio krašto, apvyniodamas tampriąją plėvelę ant išplėstos viršutinio lakšto krašto. Keli užprogramuoti viršutiniai apsisukimai tvirtai prispaudžia lakštą prie vertikalių kampų, sukurdami oro sąlygoms atsparų dangtelį.
K: Koks yra realus automatizuotos gėrimų pakavimo linijos našumas? A: RAS100 nuolat pagamina 20–26 padėklus per valandą, apvyniodama 1.8 m aukščio gėrimų krovinį pilnu viršutiniu lakštu ir dvigubu apvyniojimu. Neuždėjus viršutinio lakšto, paprastesni ciklai gali pasiekti iki 30 padėklų per valandą.
K: Kokia yra maksimali apkrovos riba, kurią atlaiko standartinis portalas? A: Standartinis RAS100 talpina iki 1,400 × 1,400 mm dydžio palečių krovinius, o viršutinės svirties spindulys yra skirtas saugiai apkrauti krovinio kampus sukimosi metu.
K: Koks pneumatinis tiekimo slėgis reikalingas nepertraukiamam darbui? A: Mašinai reikalingas švarus, sausas suslėgtas oras, kurio slėgis reguliuojamas nuo 0.6 iki 0.8 MPa (6–8 bar), kad būtų galima valdyti plėvelės prispaudimo, pjovimo, šepečio valymo ir viršutinio stabilizatoriaus cilindrus.
Kitas žingsnis
Norėdami integruoti RAS100 į jūsų pakavimo liniją, mūsų inžinierių komanda laikosi struktūrizuoto trijų etapų įdiegimo proceso:
- Pateikite savo grindų planą ir padėklų specifikacijas: Nusiųskite savo linijos aukštį, padėklų pėdsakų matricą ir valandinį tikslinį tarifą į info@fhopepack.com.
- Gaukite oficialų inžinerinį išdėstymą per 48 valandasAtliekame konvejerių padavimo/išvedimo derinimo paslaugas, ciklo laiko modeliavimą ir komunalinių paslaugų schemas.
- Linijų integravimas ir FAT peržiūraPrieš pristatymą užbaigti saugos blokavimo koordinates, jutiklių padėtis ir gamyklinių priėmimo bandymų protokolus.
Susijęs skaitymas
- Rotacinės svirties tempimo vyniojimo mašina RAS100
- Rotacinis vyniotuvas RAS200 (didelio našumo didelio greičio serija)
- Vaizdo įrašas: padėklų apvyniojimo įranga
- Vaizdo įrašas: automatinė padėklų tempiamojo vyniojimo mašina su plėvelės pjaustytuvu
Šaltiniai
- „Fhopepack RAS100“ įrangos specifikacijos: Rotacinės svirties tempiamojo vyniotuvo RAS100 techninis puslapis
- Demonstracinis vaizdo įrašas: rankos tempimo įvyniojimo vaizdo įrašas „YouTube“ platformoje
- Saugos standartai: ISO 12100: 2010, EN 415-6:2013 (Padėklų vyniojimo mašinos)ir EN 415-10: 2014
Paskutinį kartą peržiūrėta: 2026-10-04