Įvadas
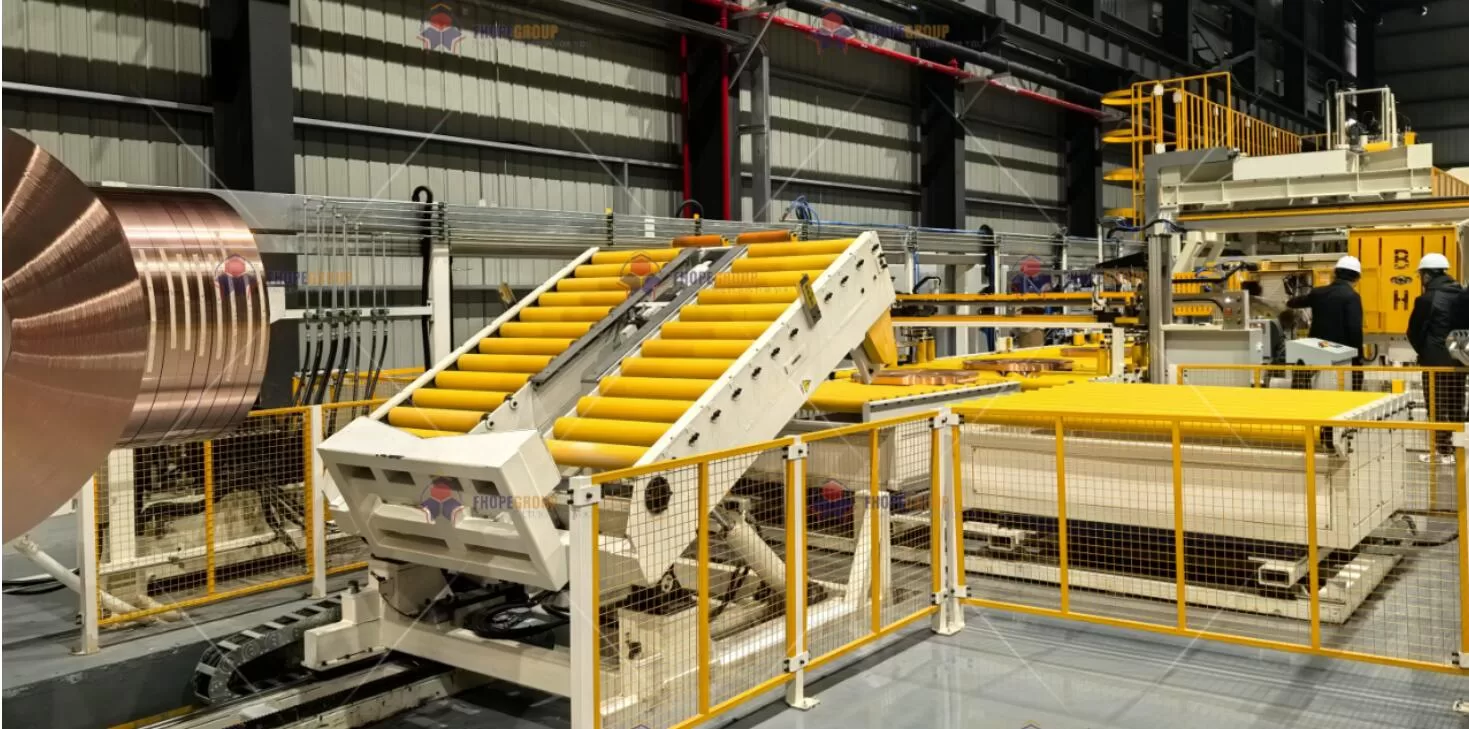
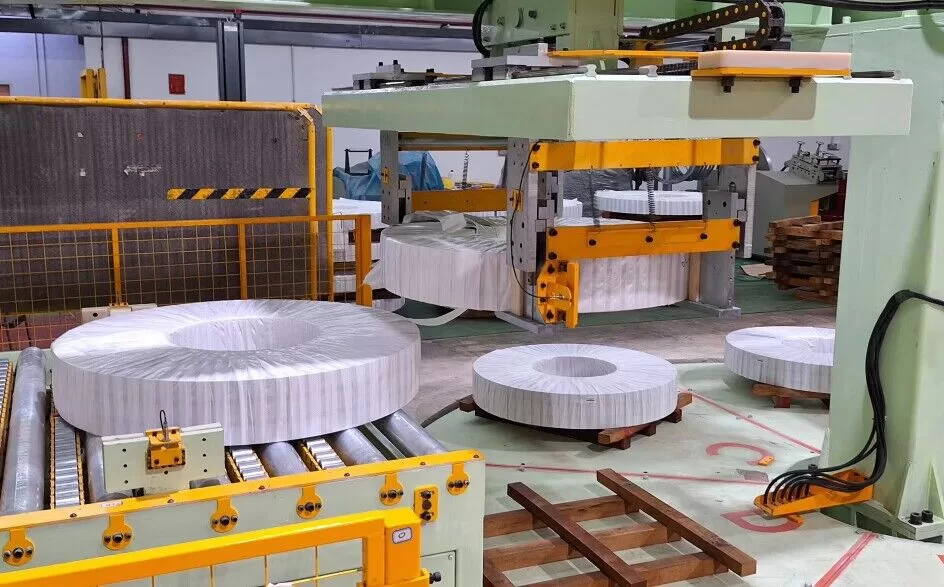
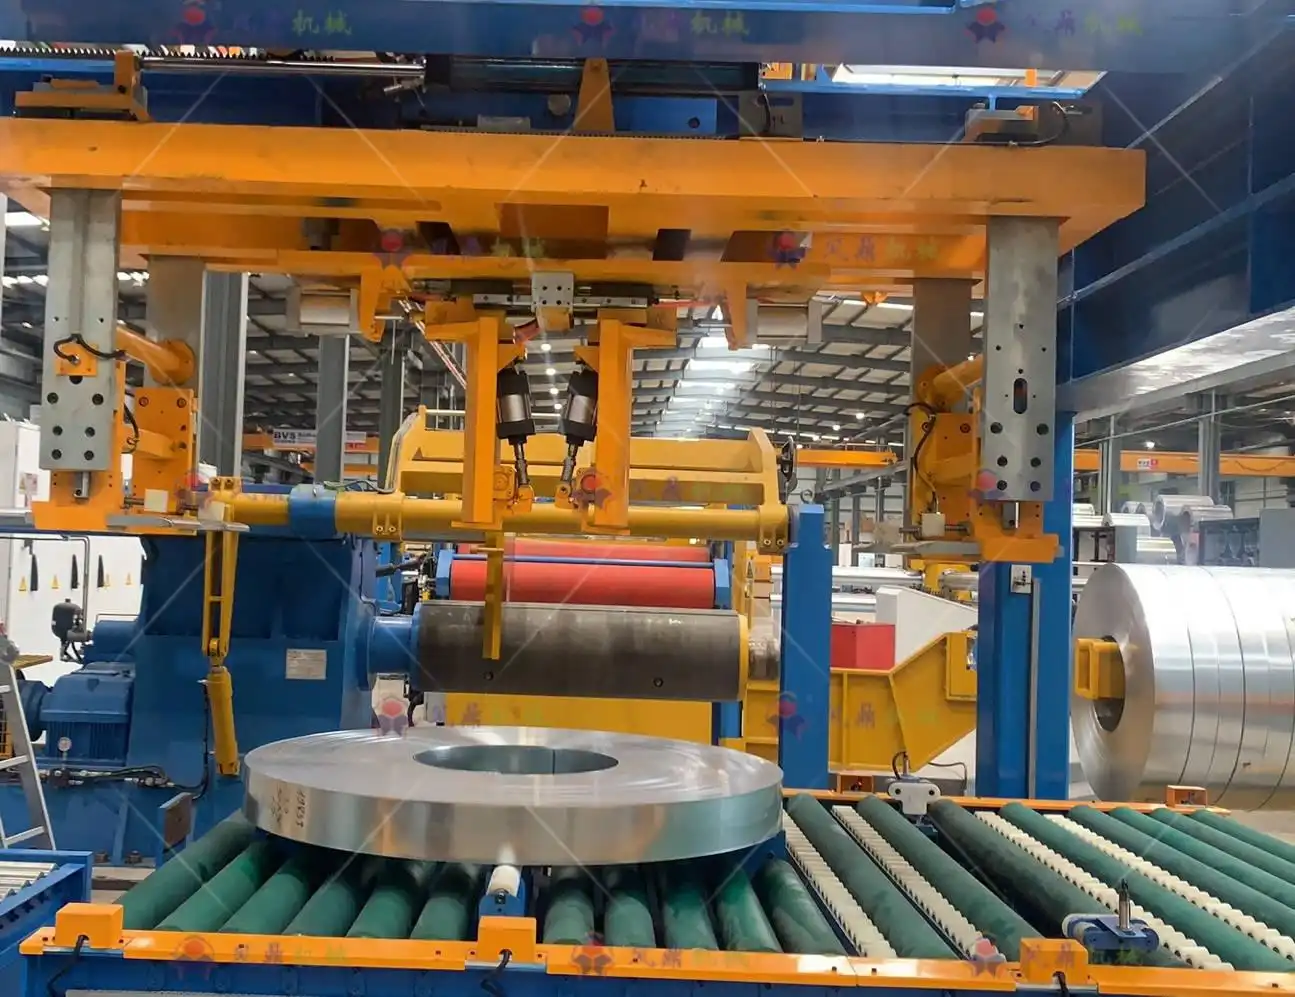
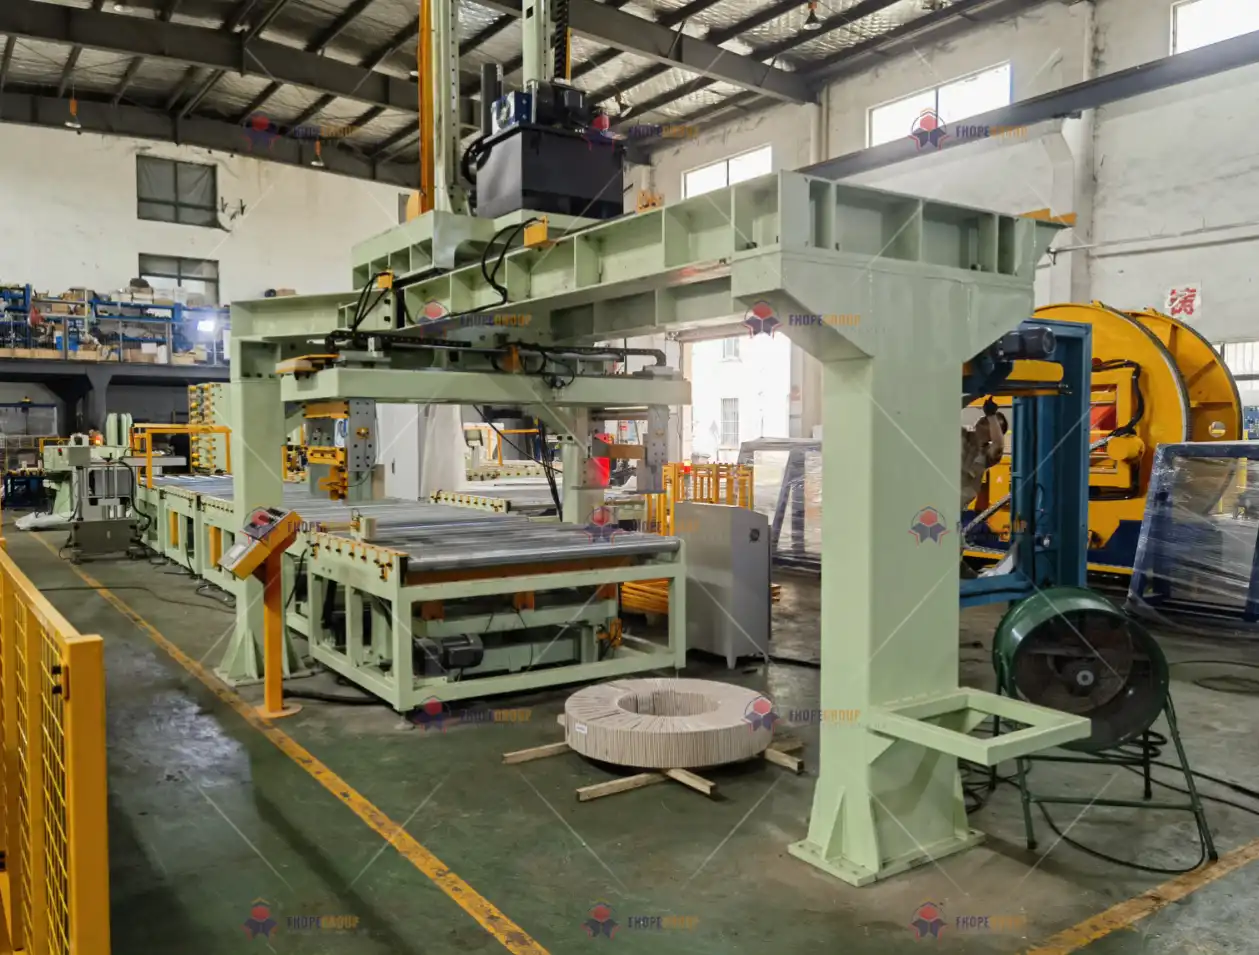
Plieno ritinių pakavimo linijos, kurias sudaro ritinių pakavimo, surišimo ir krovimo mašinos, yra daugelio metalo apdirbimo įrenginių pagrindas. Šios linijos kasdien tvarko sunkius ritinius, užtikrindamos, kad gatavi plieno gaminiai būtų supakuoti, pritvirtinti ir sukrauti į krūvas tolesniam tvarkymui ar siuntimui. Dėl didelių apkrovų, reikalaujamo veikimo greičio ir tikslumo kiekvieno komponento gamyba tokioje sistemoje turi atitikti griežtas mechaninio projektavimo normas , pažangų procesų planavimą ir griežtus kokybės užtikrinimo standartus.
Šiame straipsnyje nagrinėjame profesionalų, visapusišką ričių pakavimo linijos komponentų gamybos metodą. Remdamiesi išmaniąja gamyba , didelio tikslumo apdirbimu , skaitmeninėmis gamybos technologijomis ir patikimu kokybės patikrinimu , išnagrinėsime, kaip aukščiausios klasės gamybos procesai leidžia sukurti įrangą, kuri pasižymi tikslumu, patvarumu ir patikimumu.
1. Pažangios gamybos darbo eiga
1.1 viso proceso vertės srauto atvaizdavimas (VSM)
Mūsų gamybos etapai prasideda nuo vertės srauto žemėlapio sudarymo , užtikrinant, kad kiekvienas žingsnis suteiktų apčiuopiamos vertės galutiniam produktui. Žemiau nubraižydami kiekvieną operaciją – išankstinį apdorojimą, CNC apdirbimą, suvirinimą, įtempių mažinimą, šlifavimą ir poliravimą – nustatome nereikalingus elementus, valdome gamybos laiką ir optimizuojame išteklių paskirstymą. 1 lentelėje pateiktas tipinis VSM metodas, pritaikytas ričių pakavimo linijos komponentams:
| Proceso etapas | Pagrindinė techninė įranga | Pagrindiniai proceso parametrai | Kokybės stebėjimas |
|---|---|---|---|
| Žaliavų pirminis apdorojimas | Dviejų kolonų CNC tiesintuvas (HACO 5500T) | Tiesinimo tikslumas ≤ 0.1 mm/m (ISO 8512) | Liekamojo streso matavimas (rentgeno spindulių difrakcija) |
| CNC precizinis apdirbimas | 5 ašių apdirbimo centras (DMG MORI HSC75) | Padėties tikslumas ±0.005 mm (VDI / DGQ 3441) | Linijinis zondo kompensavimas (Renishaw OMP60) |
| Konstrukcinis suvirinimas | Dviejų laidų impulsinė MAG sistema („Fronius TPSi“) | Šilumos įvesties valdymas ≤ 1.8 kJ (EN 1011-1) | TOFD ultragarsinis defektų aptikimas (ASME V 4 str.) |
| Stresas Reljefas | Visiškai kompiuterizuota atkaitinimo krosnis (Nabertherm S27) | Temperatūros valdymo tikslumas ±3 °C (AMS 2750E) | Kietumo atranka (HV0.5 pokytis ≤ 5 %) |
| Tikslus šlifavimas | Jig Grinder (Moore G48) | Paviršiaus šiurkštumas Ra 0.2 μm (ISO 1302) | Baltos šviesos interferometrija („Zygo NewView“) |
| Nano mastelio poliravimas | Magnetorheologinė poliravimo sistema (QED Q22-X) | Formos tikslumas λ/10 ties 632.8 nm | Konfokalinio mikroskopo 3D profilio matavimas |
Svarbiausi VSM metodo akcentai
- Nuoseklus optimizavimas: Kiekvienas veiksmas analizuojamas siekiant užtikrinti minimalų laukimo laiką, didžiausią pralaidumą ir nuoseklų produktų srautą.
- Automatizuotas duomenų fiksavimas: realaus laiko duomenys iš Rentgeno spindulių difrakcija (liekamasis įtempis) or Renishaw linijiniai zondai grąžinti atgal į valdymo sistemą, sumažinant perdirbimą ir defektus.
- Streso mažinimo integracija: Strategiškai nustatydami įtempių mažinimo atkaitinimą po didelių deformacijos etapų, užkertame kelią matmenų nukrypimui ir išlaikome aukštą geometrinį tikslumą tolesnėse operacijose.
Ši įrangos, proceso parametrų ir internetinės kokybės stebėsenos sinergija yra labai svarbi didelio masto plieno ritinių pakavimo linijoms , kur konstrukcinis vientisumas ir tikslus suderinimas lemia sistemos ilgaamžiškumą ir našumą.
2. Pagrindinės įrangos matrica
2.1 Išplėstinės apdirbimo įrangos sąrašas
Šiuolaikinės gamybos linijos reikalauja didelio lankstumo ir ypatingo tikslumo . 2 lentelėje pateikiamos kai kurios pažangios staklės, naudojamos gaminant pagrindinius ričių pakavimo linijos mazgus – rėmus, guolių korpusus, kreipiamąsias bėgius ir kt.
| Įrangos tipas | Modelis ir konfigūracija | Tikslumo sertifikatas |
|---|---|---|
| Didelė portalo frezavimo staklės | UNION CHEMNITZ BFT 130-5 | - Linijinės ašies padėties nustatymo tikslumas: ±0.008 mm (ISO 230-2) - Sukamojo stalo koncentriškumas: 0.015 mm |
| Didelio tikslumo lazerinis pjoviklis | TRUMPF TruLaser 5030 pluoštas | - Pjovimo profilio tikslumas ±0.05 mm - Minimalus kerf plotis 0.15 mm (EN ISO 9013) |
| Suvirinimo robotas | KUKA KR 1000 Titan + Siūlių sekimas | - Pakartojamumas ±0.06 mm - Reguliuojamas suvirinimo greitis 0.5–3.0 m/min |
Kodėl šios mašinos?
- Didelis portalinis frezavimas: būtinas sunkių mašinų rėmams, dideliems stulpams ir pagrindams gaminti, kurie patiria didžiausią ritės apkrovą. Portalinės sąrankos leidžia valdyti didelius matmenis, išlaikant iki 0.01 mm tikslumą.
- Lazerinis pjovimas: Siūlo aukščiausios kokybės briaunas ir minimalias karščio paveiktas zonas, kurios yra labai svarbios sudėtingoms geometrijoms, esančioms ritinių krovimo arba tvirtinimo mašinų laikikliuose.
- Robotinis suvirinimas: Automatinis siūlių sekimas ir kelių ašių artikuliacija užtikrina nuoseklų suvirinimo įsiskverbimą į storus rėmus ir pagerina mechanines savybes.
2.2 Skaitmeninių procesų grandinė
Norėdami suvienodinti CAD duomenis, įrankių strategijas, mašinos būklės stebėjimą ir galutinę patikrą:
- CAD/CAM integracija: Siemens NX 22121 palaiko sinchroninį modeliavimą ir pažangų modeliavimą ritės linijos komponentams.
- Darbo tako optimizavimas: VoluMill2 algoritmai automatiškai koreguoja pastūmos greitį, sumažindami apdirbimo laiką iki 45%, valdydami šilumos susidarymą ir įrankių nusidėvėjimą.
- Įrangos „IoT“ ryšys: MTConnect arba patentuoti sprendimai fiksuoja realiojo laiko metrikas (pvz., veleno apkrovas, temperatūros šuolius) iš kiekvienos stoties, o duomenų rinkimo dažnis viršija 98%.
Rezultatas: visiškai skaitmeninis 3 gija, jungianti projektavimo koncepcijas su vietoje gautais gamybos duomenimis. Tai skatina reaguojančią gamybos aplinką, kurioje sklandžiai susilieja greitos projektavimo iteracijos , nuspėjamoji priežiūra ir kokybės atsekamumas.

3. Kritinių procesų valdymo metodai
Ritinių pakavimo linijos komponentai turi atitikti griežtus mechaninius tolerancijos reikalavimus, atsižvelgiant į jų tiesioginę įtaką įtempimui, surišimo tikslumui ir ričių valdymui. Žemiau pateikiami pagrindiniai valdymo metodai, užtikrinantys, kad kiekviena dalis atitiktų projektavimo tikslą.
3.1 Tiksliojo apdirbimo kompensavimo strategijos
CNC apdirbimo metu šiluminis plėtimasis ir įrankių susidėvėjimas gali turėti įtakos matmenų tikslumui, ypač apdorojant didelius komponentus arba ilgesnį gamybos etapą.
-
Šiluminio lauko uždarojo ciklo valdymas
Staklių deformaciją kompensuojame naudodami modelį:
[
\Delta L = \alpha \cdot L_0 \cdot \Delta T + \beta \cdot P \cdot t^{0.5}
]
kur:- (\alpha) = šiluminio plėtimosi koeficientas
- (L_0) = pradinis dalies arba mašinos matmenys
- (\beta) = galia pagrįstas šiluminio sujungimo koeficientas
- (P) = veleno / ašies variklio galia
- (t) = ciklo laikas
Naudodamas realaus laiko jutiklių grįžtamąjį ryšį (veleno apkrova, aušinimo skysčio temperatūra, aplinkos jutikliai), CNC valdiklis automatiškai reguliuoja įrankių poslinkius. Ši strategija išsaugo tikslumą, kuris yra labai svarbus guolių kiaurymėms arba hidrauliniams sandarinimo paviršiams ričių krūvose.
-
Įrankių nusidėvėjimo prognozavimas
Analizuojant veleno variklio srovė laikui bėgant sistema numato, kada pjovimo įrankis priartės prie nusidėvėjimo ribos. Kai išmatuota srovė viršija 120 % vardinės bazinės linijos, automatiškai įsijungia įrankio keitimas arba poslinkio reguliavimas, todėl sumažėja matmenų poslinkio arba nepatogios paviršiaus apdailos rizika.
3.2 Suvirinimo kokybės kontrolės sistema
Ritinių pakavimo mašinų rėmų, surišimo mašinų svirčių ar laikiklių konstrukcinės suvirinimo siūlės turi būti be įtrūkimų, porėtumo ir didelių intarpų. Mes naudojame daugiapakopį patikros metodą:
| Defekto tipas | Aptikimo metodas | Priėmimo standartas | Korekcinė priemonė |
|---|---|---|---|
| Sintezės trūkumas | Fazinis masyvo ultragarsas (PAUT) | Didžiausias defekto ilgis 1 mm (AWS D1.1) | Vietinis TIG perlydymosi remontas |
| Akytumas | Rentgeno vaizdavimas (ASTM E94) | Φ ≤ 0.5 mm, o tankis ≤ 3/10 cm² | Suvirinimas vakuuminiu užpildu |
| Liekamasis stresas | Akliosios skylės deformacijos matavimas (ASTM E837) | Įtempis ≤ 30 % medžiagos išeiga | Vibracinio streso mažinimas |
Šilumos tiekimo valdymas
- Šilumos sąnaudos ribojamas iki ≤1.8 kJ (EN 1011-1). Šis valdymas apsaugo nuo pernelyg didelių pagrindinių rėmų iškraipymų ir užtikrina, kad mechaninės savybės išliktų projektuojamose ribose – tai ypač svarbu dinaminėms apkrovoms ričių surišimo mašinose.
3.3 Paviršiaus vientisumo kontrolė
Didelės spartos gyvatukų linijos tam tikrose kontaktinėse zonose gali sukelti trintį, susidėvėjimą ir netgi vietinį šilumos kaupimąsi.
-
Šlifavimo nudegimų prevencija
Didelio tikslumo šlifavimo metu mes naudojame infraraudonųjų spindulių termografija stebėti temperatūros gradientus realiuoju laiku. Jei nuolydis viršija 150 °C/s, mašinos nepaisymas sureguliuoja tiekimo arba aušinimo skysčio srautą, kad būtų išvengta terminės žalos (šlifavimo nudegimo), dėl kurios gali sumažėti nuovargio eksploatavimo laikas. -
Režisuotos poliravimo tekstūros
Įgyvendiname kryžminio iškirpimo kampus 45 ° ± 5 ° (DIN 4768), kad palengvintų tepimo pasiskirstymą ant paviršių, tokių kaip ritės įtvarai ar besisukantys kreiptuvai. Šis vienodas raštas padeda išvengti vietinio nusidėvėjimo, ypač ant paviršių, kurie nuolat liečiasi su plieno ritės kraštu.
4. Kokybės tikrinimo sistema
4.1 Viso matmens apžiūros planas
Matmenų tikslumas yra labai svarbus norint pakeisti ir suderinti mašinos komponentus ričių pakavimo linijoje. Mūsų trijų pakopų patikros protokole naudojama ši metrologinė įranga:
| Patikrinimo lygis | įranga | Matavimo galimybė |
|---|---|---|
| Pirmas straipsnis | ZEISS ACCURA 7/12/7 | Erdvinis tikslumas 1.9 μm + (L/350) μm/m |
| Paketinis mėginių ėmimas | HEXAGON Global S 07.10.07 | Pakartojamumas ≤ 0.003 mm (ISO 10360-2) |
| Galutinis patikrinimas | FARO Laser Tracker Vantage | Dinaminis matavimo dažnis 1000 Hz |
- Pirmojo gaminio patikrinimas (FAI): labai svarbus naujiems arba pataisytam dizainui. Visa reprezentacinės dalies geometrija nuskaitoma ir palyginama su 3D CAD modeliu.
- Vykdomas mėginių ėmimas: Pertraukiamos patikros patvirtina, kad prieš srovę vykstantys proceso pokyčiai yra kontroliuojami.
- Galutinis auditas: Dideli mazgai arba suvirinti rėmai matuojami vietoje su a FARO lazerinis sekiklis, prieš išsiunčiant patikrinkite, ar bendras išlygiavimas ir tvirtinimo taškai atitinka toleranciją.
4.2 Funkcinio testavimo gairės
Be geometrijos, kiekvienas komponentas ar mazgas turi patikimai veikti esant eksploatacinėms apkrovoms:
- Hidraulinės alyvos kanalo švara: Mes laikomės NAS 1638 6 klasės, matuodami hidraulinių linijų užterštumą dalelėmis. Švara užtikrina patikimą ritinių kėlimo cilindrų arba surišimo mašinose esančių hidraulinių įtempėjų įjungimą.
- Guolių sėdynės įvažiavimas: Mes taikome guolių sąsajas apkrovos spektrui nuo 0% iki 120% vardinės apkrovos 10 žingsnių. Priėmimo kriterijai:
- Temperatūros kilimas ≤ 35 °C
- Vibracijos greitis ≤ 1.8 mm/s (ISO 10816-3)
- Dinaminis balansavimas: Besisukantys mazgai, pvz., sukamosios plokštelės arba ritės laikikliai, turi pasiekti a G2.5 balansas klasė (ISO 21940-11). Šis balansavimo lygis sumažina vibraciją, triukšmą ir priešlaikinį guolių susidėvėjimą.
5. Techniniai pranašumai ir duomenų lyginamoji analizė
Pritaikius šiuos pažangius gamybos procesus, pasiekiami išmatuojami patobulinimai:
| Techninis matmuo | Tradicinė pramonė | Mūsų gamybos sistema | Našumo padidėjimas |
|---|---|---|---|
| Pozicijos tikslumas | ± 0.03 mm | ± 0.008 mm | ~262% pagerėjimas |
| Suvirinimo pralaidumo koeficientas | 92.5% | 99.6% | 7.7% padidėjimas |
| Komponentų pakeičiamumas | Reikalingas 18% rankinis tvirtinimas | 99% tiesioginis surinkimas | ~5.5× Patobulinimas |
| Paviršiaus atsparumas korozijai | Rūdys 480 val. (druskos purškimas) | Netauriųjų metalų korozija 1200 val | 2.5 × patobulinimas |
- Pozicijos tikslumas: Per uždaro ciklo šiluminė kompensacija bei protingas įrankių trasos optimizavimas, mes sumažiname matmenų paklaidas daugiau nei per pusę, palyginti su pramonės normomis.
- Suvirinimo kokybė: Dviejų laidų impulsas MIG/MAG suvirinant su realaus laiko siūlių sekimu, gaunamas beveik nulinis defektų procentas.
- Didelis komponentų pakeičiamumas: Sumažinus dalių skirtumus, labai sutrumpėja ritinių sandarinimo sistemų surinkimo laikas, ypač naudingas didelės apimties gamybos metu.
- Atsparumas korozijai: Pažangi apdaila (karštas cinkavimas, daugiasluoksnės dangos) arba selektyvus dengimas atitolina raudonųjų rūdžių susidarymą ir užtikrina ilgaamžiškumą drėgnose arba pakrantės vietose.
6. Smart Manufacturing Cockpit
Realaus laiko stebėjimo prietaisų skydelis
Šiuolaikinės gamybos vykdymo sistemos (MES) suteikia centralizuotą „kabiną“ arba skaitmeninę ataskaitų suvestinę vadovybės ir inžinerijos komandoms:
- OEE valdyba: Bendras įrangos efektyvumas paprastai viršija 85 % (mūsų tikslas). Operatoriai mato tiesioginius pasiekiamumo, našumo ir kokybės atnaujinimus ir iš karto nustato kliūtis.
- SPC valdymo diagramos: Raktų matmenys (pvz., angų skersmenys ant ritės sukrovimo velenų) yra stebimi CPK. Analizė realiuoju laiku perskaičiuoja valdymo ribas ir suaktyvina pavojaus signalus, jei procesai nukrypsta.
Didelis duomenų "Analytics"
- Įrankio gyvenimo prognozavimo modelis: Mašininio mokymosi algoritmai interpretuoja istorinę veleno apkrovą, dalies geometriją ir medžiagos kietumo duomenis. Numatymai pasiekia daugiau nei 92 % tikslumą, todėl galima aktyviai keisti įrankius ir išvengti brangaus pertvarkymo.
- Energijos suvartojimo skaitmeninis dvynys: gamybos grafikų, jutiklių duomenų realiuoju laiku ir įrangos galios parašų sujungimas padeda optimizuoti veiklos sekas. Numatomas sutaupymas svyruoja nuo 15% iki 22%, priklausomai nuo dalių sudėtingumo ir partijos dydžio.
Vizualizacijos rekomendacijos
- Mikroskopinės struktūros vaizdai: palyginkite poliruotus paviršius prieš ir po apdorojimo, kad parodytumėte rafinuotas grūdelių ribas.
- Šiluminės deformacijos kompensavimo animacija: parodykite, kaip temperatūros laukai sąveikauja su korekcijos vektoriais realiuoju laiku.
- Skaitmeninio proceso grandinės diagrama: pavaizduokite duomenų srautą iš CAD projektavimo per CMM patikrinimą, paryškindami dvikryptes grįžtamojo ryšio kilpas.
- Kokybiškų duomenų šilumos žemėlapis: Rodyti laikų ir erdvės pasiskirstymą per dieną arba kas savaitę.
Ryšys su ritės pakavimo linija
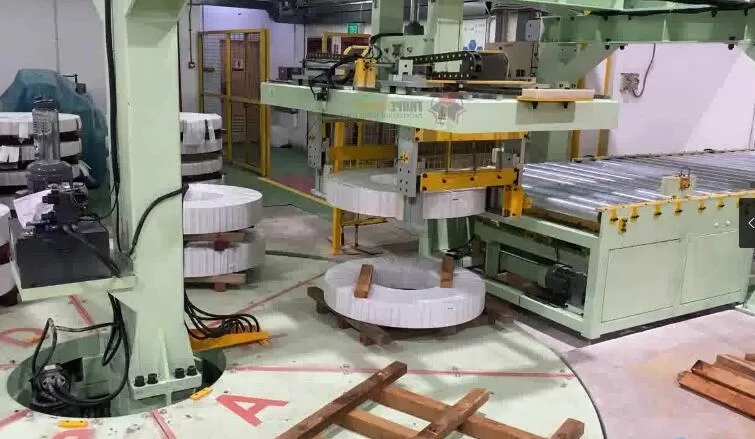
Visi šie gamybos etapai – išmanus planavimas, pažangus CNC apdirbimas, aukščiausios klasės suvirinimas, strateginis įtempių mažinimas ir patikima galutinė kontrolė – užtikrina sklandų ir patikimą pakavimo linijos veikimą. Konkrečiai:
- Tikslumas užtikrina, kad ritės surišimo įtempikliai sklandžiai susilygintų su servovaromomis ašimis, išvengiant netinkamo padavimo ar įtempimo klaidų.
- Matmenų nuoseklumas tarp sukrautų mašinų rėmų ir kreipiamųjų bėgių skatina nesudėtingą surinkimą, sumažina reguliavimą vietoje ir užtikrina tobulą integraciją su PLC, servo varikliai ir hidraulinės sistemos.
- Patobulinta paviršiaus apdaila ant riedančių ar slystančių dalių pailgina tarnavimo laiką, sumažina trintį, vibraciją ir priežiūros dažnumą.
- Apsauga nuo korozijos yra labai svarbus linijoms, veikiančioms didelės drėgmės arba pakrantės gamyklose; pažangūs procesai prailgina kiekvieno komponento tarnavimo laiką ir sumažina bendrąsias nuosavybės išlaidas.
Išvada
Ritinių pakavimo linijos komponentų gamyba apima strateginį moderniausios įrangos, skaitmeninio procesų integravimo ir griežto kokybės užtikrinimo derinį. Nuo žaliavų tiesinimo iki galutinio nanomatmenų poliravimo kiekvienas žingsnis yra suderintas taip, kad būtų pasiektas minimalus matmenų išsibarstymas, tvirtos suvirintos jungtys ir aukščiausios klasės paviršiaus kokybė. Šios savybės tiesiogiai įtakoja, kaip patikimai ritinių pakavimo sistema gali pritvirtinti, sukrauti ir transportuoti plieno ritinius sudėtingomis eksploatavimo sąlygomis.
Naudodami išmaniąsias gamybos ataskaitų suvestines , realaus laiko jutiklių grįžtamąjį ryšį ir nuspėjamąją analizę, sukūrėme sistemą, kurioje nuolatinis tobulinimas yra integruotas į gamybos DNR. Operatoriai, inžinieriai ir vadovai gauna naudos iš momentinių duomenų, leisdami jiems įsikišti proaktyviai, o ne reaktyviai. Rezultatas – atsparus, didelio našumo produktas, kuris nustato naujus tikslumo, patvarumo ir ekonomiškumo standartus ričių pakavimo pramonėje.
Žvelgiant į ateitį, tolesni pasiekimai, tokie kaip mašininio mokymosi pagrindu veikiantis defektų aptikimas , papildytos realybės surinkimo priemonės arba uždaros kilpos haptinis suvirinimas, yra pasirengę sustiprinti projektavimo, gamybos ir eksploatacinių savybių sinergiją. Vis dėlto pagrindiniai principai – sumanus planavimas, griežta kontrolė ir tvirtas įsipareigojimas kokybei – išliks sėkmingos komponentų gamybos, skirtos ričių pakavimo linijoms ir kitoms sritims, kertiniais akmenimis.
-
Sužinokite, kaip „Siemens NX 2212“ pagerina CAD/CAM integraciją su pažangiomis funkcijomis, siekiant geresnio projektavimo ir gamybos efektyvumo. ↩
-
Sužinokite apie novatoriškus „VoluMill“ algoritmus, kurie žymiai sutrumpina apdirbimo laiką ir pagerina įrankio tarnavimo laiką. ↩
-
Atraskite skaitmeninio siūlo koncepciją ir kaip ji sujungia dizainą su gamyba, siekiant patobulinti gamybos procesus. ↩