1. Įvadas
Šiuolaikinėje metalo apdirbimo pramonėje plieno ritiniai yra vieni logistiškai sudėtingiausių ir saugai svarbiausių gaminių. Dėl jų masės, trapių kraštų ir transportavimo reikalavimų reikia patikimų ir efektyvių pakavimo sprendimų. Gerai suprojektuota ritinių pakavimo linija paprastai susideda iš (1) ritinių pakavimo mašinos, (2) ritinių surišimo mašinos ir (3) ritinių krovimo mašinos – kiekviena iš jų varoma elektros variklių, servo sistemų ir hidraulinių pavarų deriniu. Viso veikimo pagrindas yra sudėtinga programuojamo loginio valdiklio (PLC) sistema, kuri koordinuoja judesius, greičio reguliavimą kintamo dažnio pavaromis (VFD) ir pažangų judesio valdymą servo varikliais.
Šiame dokumente daugiausia dėmesio skiriama surinkimo etapui ritinių pakavimo linijos gamybos procese. Tikslas – suteikti klientams ir suinteresuotosioms šalims aiškų supratimą apie kruopštų procesą, apimantį viską nuo sudedamųjų dalių integravimo iki galutinės kokybės patikros, kartu pabrėžiant atitinkamas mechaninio projektavimo normas, saugos standartus ir viso gyvavimo ciklo valdymo filosofijas. Dėmesys skiriamas tam, kaip kiekvienas surinkimo etapas yra griežtai planuojamas, vykdomas ir tikrinamas laikantis tarptautinių inžinerijos standartų, tokių kaip ISO 12100, EN 415-8 (pakavimo mašinų sauga) ir GB/T gairių, užtikrinant ilgalaikį veiklos efektyvumą.
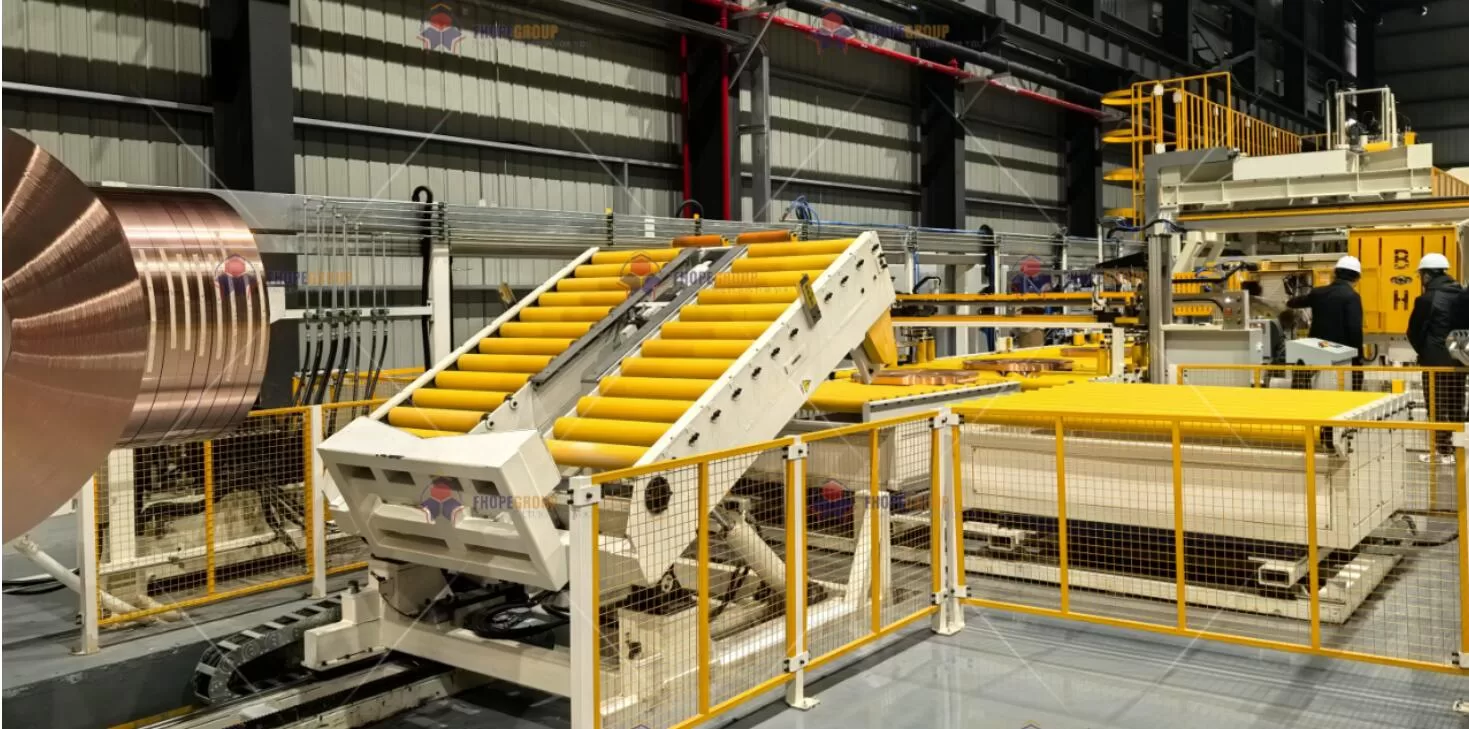
2. Surinkimas: kruopštus sistemų integravimas
Surinkimas yra etapas, kai atskiri moduliai, pagal užsakymą pagamintos dalys ir standartiniai komponentai sujungiami į visiškai veikiančią sistemą. Šiuolaikinės ritės pakavimo linijos atveju šie moduliai dažnai apima:
-
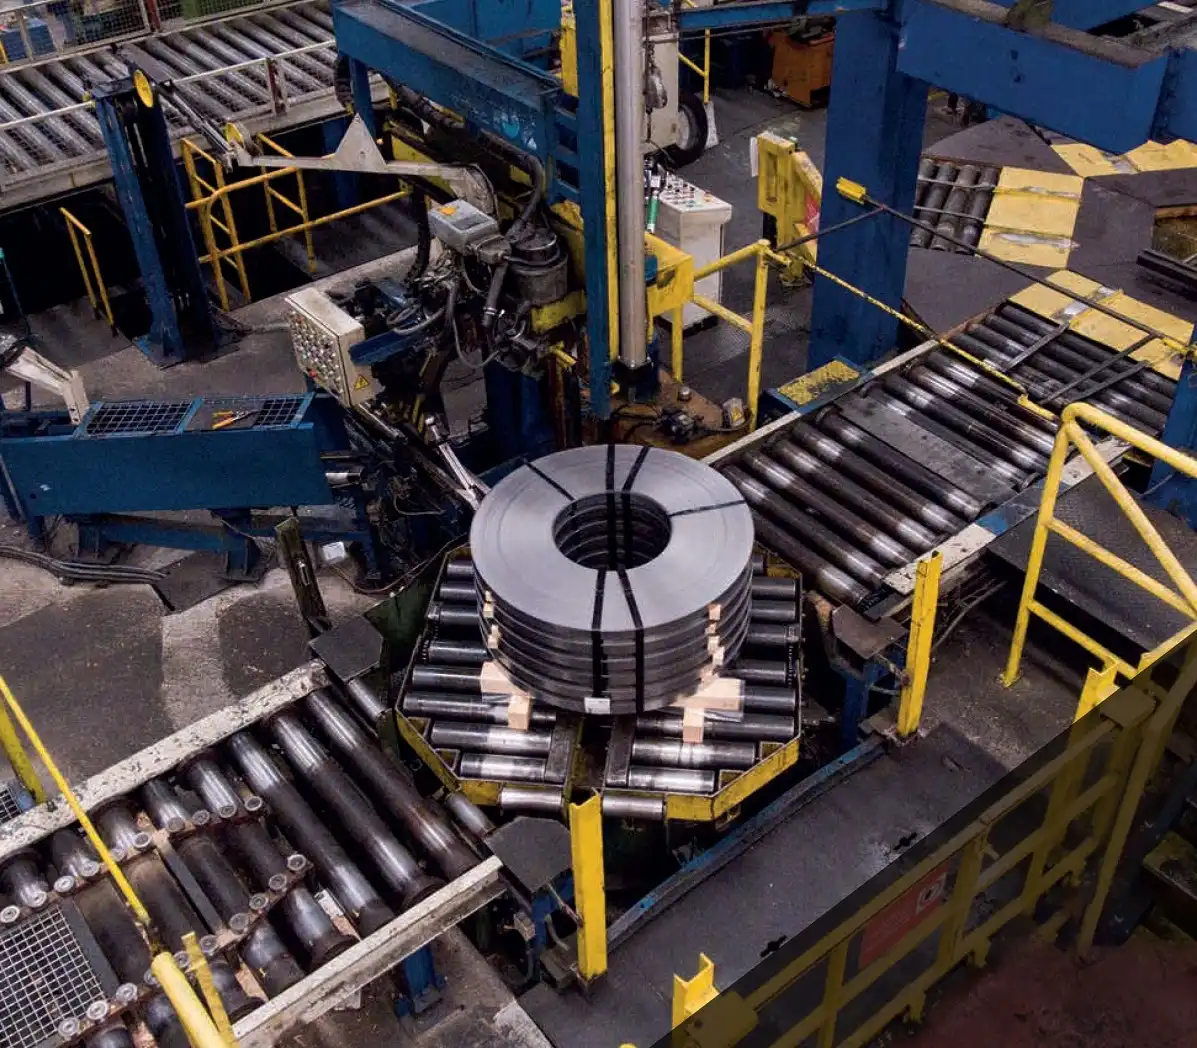
Ritės perdavimo moduliai
- Motorizuoti ritinėliai, kreipiamieji bėgiai arba turniketai ritės padėties nustatymui.
- Atraminės konstrukcijos iš itin tvirto plieno, kad atlaikytų ritinių svorį.
-
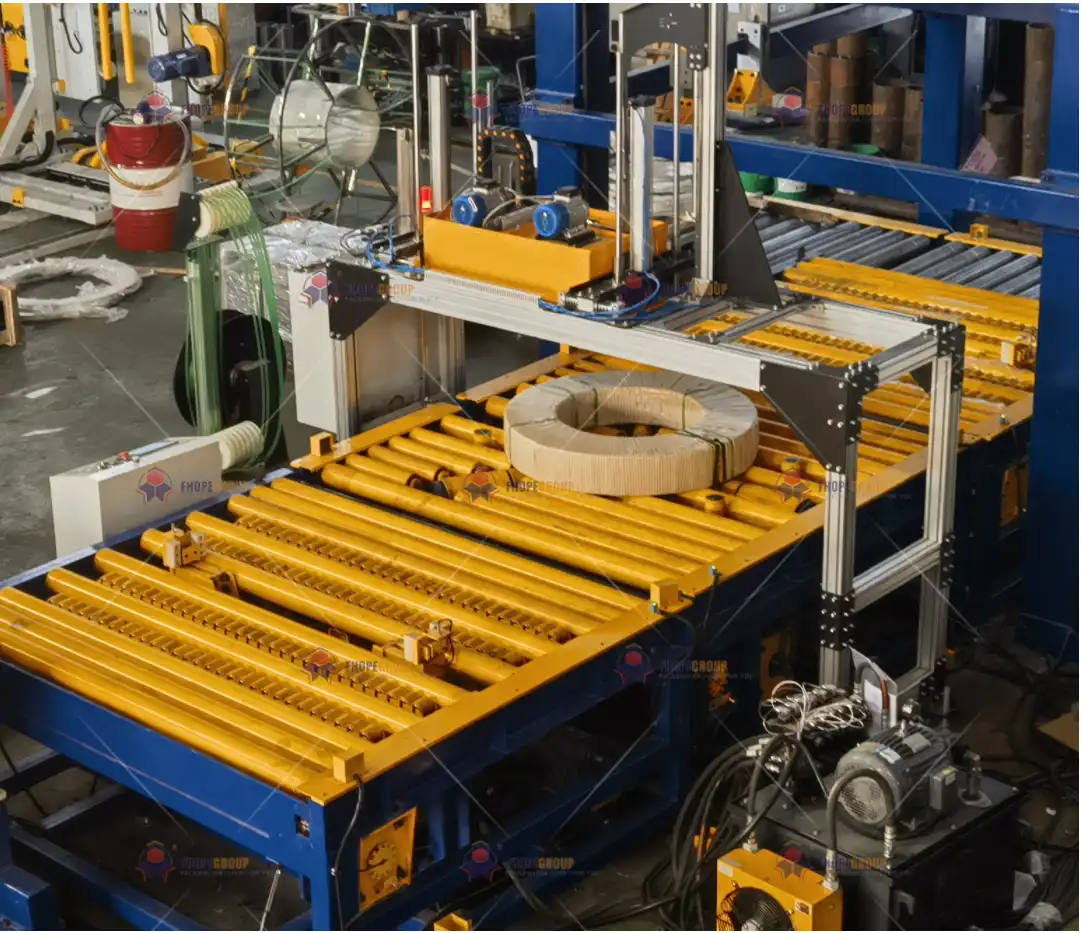
Surišimo ir vyniojimo vienetai
- Elektrinės ir pneumatinės surišimo galvutės įtempimui valdyti.
- Ištempkite plėvelės blokus arba vyniojimo svirtis, varomus servovarikliais, kad gautumėte vienodą perdangą.
-
Hidraulinės paleidimo sistemos
- Cilindrai vertikaliam ir horizontaliam tvirtinimui.
- Hidrauliniai maitinimo blokai, skirti palaikyti stabilų slėgį ir srautą.
-
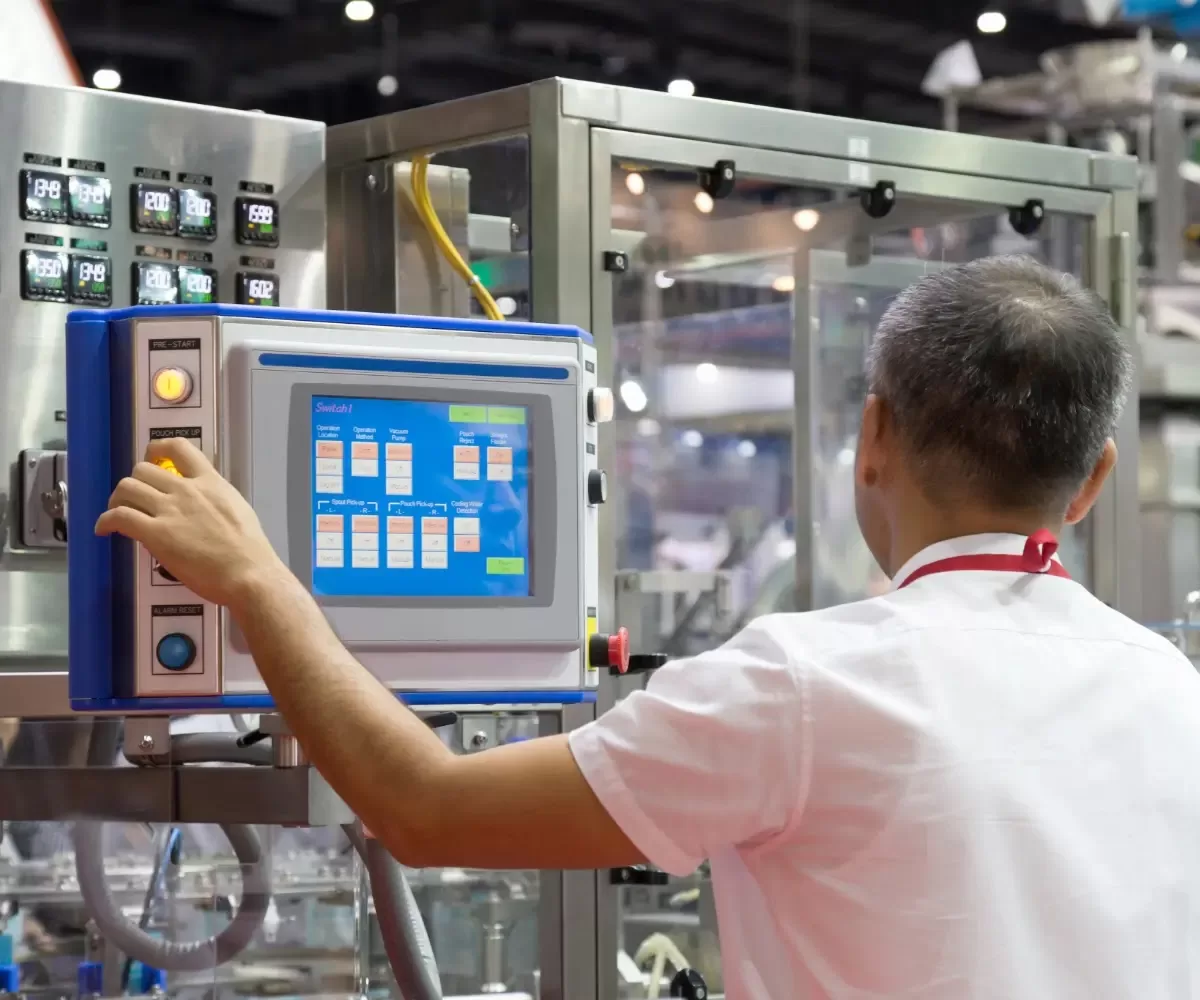
Elektros pavaros ir valdymo spintos
- PLC integruotam loginiam valdymui.
- VFD variklio greičio valdymui.
- Servo pavaros didelio tikslumo judėjimui.
- HMI (žmogaus ir mašinos sąsajos), skirtos operatoriaus įvestims ir stebėjimui.
-
Saugos ir apsaugos mechanizmai
- Šviesos užuolaidos, avariniai stabdžiai ir saugos relės.
- Besisukančių elementų mechaninės apsaugos ir dangteliai.
Surinkimo metu šie komponentai kruopščiai išdėstomi ir pritvirtinami pagal projektavimo dokumentaciją, užtikrinant, kad būtų griežtai laikomasi mechaninių tolerancijų, apkrovos paskirstymo ir lygiavimo kriterijų. Kruopštus visų jungčių – elektros gnybtų, hidraulinių jungčių ar mechaninių tvirtinimo detalių – patikrinimas apsaugo sistemos vientisumą.
3. Mechaninio projektavimo normos ir svarstymai prieš surinkimą
3.1 Konstrukcijų ir medžiagų pasirinkimas
Konstrukcijos patikimumo požiūriu ritės pakavimo linija turi atlaikyti dinamines apkrovas, atsirandančias dėl ritės perkėlimo, kėlimo ir tvirtinimo operacijų. Todėl medžiagos parenkamos atsižvelgiant į atsparumą nuovargiui ir atsparumą korozijai. Tarp bendrų kriterijų:
- Didelio stiprumo legiruotasis plienas1 (pvz., 42CrMo) krumpliaračių velenams, movai ir laikantiems rėmams.
- Dėvėjimui atsparūs polimerai2 (pvz., poliuretanas arba sutvirtintas kompozitas) kreipiamiesiems volams ir kontaktiniams taškams.
- Cinkuoto arba alucinko plieno lakštai (atitinka EN 10346) išorinėms plokštėms ir apsauginiams dangčiams, kad būtų atsparūs korozijai didelės drėgmės arba korozijos sukeliančiose aplinkose.
Be to, inžinierių komandos atlieka gedimų režimų ir efektų analizę (FMEA) 3 , kad nustatytų galimas silpnąsias vietas tokiose dalyse kaip hidrauliniai vamzdžiai, servovariklio izoliacija ar krumpliaračių sujungimas. Šis rizika pagrįstas metodas užtikrina, kad pasirinktos medžiagos ir konstrukcijos ypatybės nuo pat pirmos dienos atsižvelgtų į eksploatavimo pavojus.
3.2 Tolerancijos ir matmenų patikrinimai
Prieš surenkant bet kurį komponentą, atliekamas kruopštus matmenų patikrinimas:
- Formos ir padėties tolerancijos: Paprastai kontroliuojama GB/T 1184 arba lygiaverčių ISO standartų. Pavyzdžiui, bendraašis servo pavaros velenų išlygiavimas laikomas ±0.02 mm, kad būtų sumažinta vibracija ir triukšmas.
- Paviršiaus apdailos reikalavimai: Kritiškai svarbus sutampantiems paviršiams, užtikrinant, kad trintis ir nusidėvėjimas neviršytų projektinių ribų.
Kur reikia, pažangūs metrologijos įrankiai, pvz., lazeriniai sekimo įrenginiai arba koordinačių matavimo mašinos (CMM), patikrina sudėtingą geometriją. Taip užtikrinama, kad kai komponentai atvyksta į surinkimo stotį, jie atitinka arba viršija mechanines specifikacijas, būtinas didelio tikslumo integravimui.
4. Pagrindinė surinkimo darbo eiga
Ritės pakavimo linijos surinkimas paprastai susideda iš kelių pagrindinių etapų:
-
Pagrindinio rėmo ir pirminės struktūros sąranka
- Išlygiuokite ir išlyginkite pagrindinį rėmą naudodami tikslaus niveliavimo įtaisus.
- Patvirtinkite lygumą ir konstrukcijos tvirtumą, kad išlaikytumėte tinkamus atskaitos taškus.
-
Surinkimo montavimas
- Sumontuokite ritininius stalus, įtempimo įtaisus ir sukimo įtaisus, kiekvieną prisuktą varžtais ir užfiksuotus prie iš anksto išgręžtų skylių pagal 3D išdėstymą.
- Naudokite sukimo momento veržliarakčius, kad priveržtumėte varžtus iki nurodytų sukimo momento verčių, pateiktų inžinerinėje MK (medžiagų sąskaitoje).
-
Hidraulinės sistemos integravimas
- Sumontuokite hidraulinius maitinimo blokus, rezervuarus ir vamzdynų linijas vadovaudamiesi ISO 4413 slėginių indų ir žarnų gairėmis.
- Nutieskite žarnas ir vamzdžius dideliu lenkimo spinduliu, pritvirtinkite juos spaustukais ir patikrinkite, ar nėra galimų dilimo vietų.
- Atlikite preliminarius kiekvienos grandinės slėgio bandymus, kad aptiktumėte galimus nuotėkius arba nekokybiškas jungtis.
-
Elektros ir valdymo laidai
- Įdėkite PLC, VFD, servo pavaras ir kontaktorius valdymo korpusuose, kurių IP54 ar aukštesnis (IEC 60529).
- Aukštos ir žemos įtampos kabelius nutieskite į atskirus kabelių lovelius, kad sumažintumėte elektromagnetinius trukdžius.
- Užbaikite valdymo signalus PLC įvesties/išvesties moduliuose, užtikrindami ekranuotus kabelius, skirtus daviklio grįžtamajam ryšiui iš servo variklių.
-
Judesio kalibravimas ir servo išlyginimas
- Sujunkite servovariklius su pavarų dėžėmis arba rutuliniais varžtais (jei yra) su minimaliu kampu arba poslinkiu.
- Atlikite kalibravimo procedūras (dažnai naudodami lazerio arba skaitiklio nustatymus), kad patvirtintumėte išlygiavimą ±0.02 mm tikslumu ir sumažintumėte servo įtampą.
- Norėdami užtikrinti tvirtą mechaninį pritaikymą, naudokite gamintojo rekomenduojamus įrankius (pvz., išlyginimo laikiklius).
-
Posistemio paleidimas
- Paeiliui įjunkite kiekvieną modulį, patikrindami variklio sukimosi kryptį, jutiklio signalus ir hidraulinį slėgį.
- Patvirtinkite pagrindinius HMI valdiklius, skirtus rankiniam bėgimui, avariniam stabdymui ir automatinio režimo perėjimui.
-
Vykdomos kokybės patikros (IPQC)
- Patikrinkite svarbias sritis naudodami kontrolinius sąrašus, kuriuose nurodytos sukimo momento vertės, mechaniniai tarpai, jutiklio laikiklio padėtis, alyvos linijos maršrutas ir kt.
- Pažymėkite visus surinkimo neatitikimus, kad galėtumėte nedelsiant juos pakeisti. Tai gali apimti pakartotinį variklio pagrindo sandarinimą arba optinio jutiklio laikiklio perkėlimą.
5. Hidraulinė ir elektrinė sąveika
5.1 Hidraulinės sistemos reikalavimai
Ritės pakavimo linijoje hidraulinė sistema yra labai svarbi norint tiekti jėgą, reikalingą sunkioms ritėms prispausti ir pakelti. Pagrindiniai rūpesčiai apima:
- Slėgio stabilumas: Sistema turi išlaikyti slėgio svyravimus ±1.5 % nuo nustatytosios vertės, kad būtų užtikrintos pastovios suspaudimo jėgos.
- Užteršimo kontrolė: Alyvos švara stebima pagal ISO 4406 arba NAS 1638 standartus. Tipiškas reikalavimas gali būti NAS 1638 6 klasė, siekiant apsaugoti jautrius servo vožtuvus arba proporcingus vožtuvus.
Siekiant sumažinti ciklo laiką, hidraulinėje sistemoje gali būti akumuliatoriai, kurie kaupia energiją ir užtikrina momentinį srautą. Visos jungiamosios detalės, sandarikliai ir žarnos paprastai atitinka SAE arba DIN standartus, užtikrinant, kad jie atlaikytų temperatūrą, slėgį ir vibraciją atšiauriomis pramonės sąlygomis.
5.2 Elektrinio valdymo tikslumas
Kai hidraulinės sistemos suteikia neapdorotą jėgą, elektriniai valdikliai užtikrina tikslumą. Šiuolaikinės ritinių pakavimo linijos labai priklauso nuo:
-
PLC valdymas
- Tvarko blokavimus tarp įvairių stočių (pakuotė, dirželis, krūva).
- Stebi jutiklių grįžtamąjį ryšį (atstumo jungikliai, fotoakys, apkrovos elementai), kad sureguliuotų visiškai automatizuotas darbo eigas.
- Įgyvendina saugos logiką (e-stoteles, vartus ir signalizacijas).
-
Kintamo dažnio diskai (VFD)
- Kontroliuokite asinchroninių variklių, varančių konvejerius ar besisukančius galvutes, greitį.
- Optimizuokite energijos suvartojimą reguliuodami variklio veikimo greitį, kad jis atitiktų proceso poreikius.
-
Servo pavaros ir varikliai
- Suteikite tikslų judesį apvyniojant rankas, surišant galvutes arba nustatant ritę.
- Pasiekite milimetrų tikslumą ir pakartojamumą atliekant tokias užduotis kaip plėvelės įtempimas.
Surinkimo metu technikai kruopščiai tikrina kabelių nukreipimo ir įžeminimo praktiką, kad sumažintų elektros triukšmą, ypač servo sistemose, kurioms reikalingi švarūs kodavimo signalai, kad būtų palaikomos tikslios valdymo kilpos.
6. Testavimo ir paleidimo protokolas
Sumontavus mechaninius, hidraulinius ir elektrinius mazgus, sistema pradeda griežtą bandymo fazę prieš išsiunčiant arba montuojant vietoje:
-
Testavimas be apkrovos
- Tikrina laisvą visų komponentų – ritinėlių, spaustuvų, besisukančių svirčių – judėjimą neįvedant tikrosios ritės.
- Tikrinami galimi susidūrimai, nenormalios vibracijos arba nekalibruotos jutiklio padėtis.
-
Funkcinių posistemių testai
- Servo sistema: Patikrinkite nukreipimo sekas, važiuokite įvairiu greičiu, patvirtinkite padėties nustatymo tikslumą ciferblatu arba lazeriu.
- Hidraulinė sistema: Pirmiausia sujunkite spaustukus ir keltuvus esant žemam slėgiui, tada pereikite prie vardinio darbinio slėgio. Stebėkite, ar nėra nuotėkio ar slėgio kritimo.
- Saugos sistemos: Patvirtinkite e-stop funkcionalumą, patikrinkite fotoakis ir šviesos užuolaidas, įsitikinkite, kad PLC perkelia sistemą į saugią būseną iš karto po gedimo nustatymo.
-
Apkrovos testavimas
- Įdiekite tikras arba imituotas rites (per svorio blokus ar manekenus), kad atkartotumėte veikimo sąlygas.
- Ilgus ciklus stebėkite sukimo momentą, variklio srovę ir alyvos temperatūrą, kad įsitikintumėte, jog konstrukcija gali patenkinti įprastus gamybos poreikius.
-
Ciklo laiko ir išvesties patikrinimas
- Užrašykite kiekvienos pakavimo operacijos ciklo laiką. Pavyzdžiui, pakavimo linija gali būti skirta apdoroti iki 60 ritinių per valandą.
- Patikrinkite, ar sistema gali atitikti arba viršyti klientų pralaidumo reikalavimus nepakenkiant saugai ar gaminio kokybei.
-
Galutiniai priėmimo testai (FAT)
- Atlikite išsamų kliento arba sertifikavimo įstaigų patikrinimą.
- Pateikite dokumentais pagrįstą atitikties įrodymą – mašinos pajėgumų diagramas, SPC (statistinio proceso valdymo) duomenis ir bandymų ataskaitas, patvirtinančias funkcinį pasirengimą.
7. Kokybės kontrolė ir dokumentacija
7.1 Kokybės kontrolės kontroliniai taškai
Surinkimo ir paleidimo metu tam tikri kontroliniai taškai įtvirtina kokybės valdymo planą:
-
Matmenų patikrinimai
- Atliekama prieš ir po surinkimo, siekiant patvirtinti minimalius nuokrypius.
- Tipiniai priėmimo kriterijai: ±0.1 mm/m plokštumas, ±0.2° kampinis išlyginimas laikikliams.
-
Mechaninio tvirtinimo patikrinimas
- Sukimo momento patikrinimas naudojant kalibruotus įrankius, atsižvelgiant į vertes pagal projektavimo specifikacijas.
-
Hidraulinio sandarumo testai
- Padarykite slėgį linijose iki 1.25–1.5 karto didesnio už įprastą darbinį slėgį, išlaikant nustatytą tašką tam tikrą laiką ir tikrinant visas jungtis.
-
Elektros tęstinumo ir izoliacijos bandymai
- Naudokite megohmetrus, kad įsitikintumėte, jog izoliacijos varža atitinka arba viršija privalomas ribas (dažnai >1 MΩ esant 500 Vdc).
- Patvirtinkite tinkamą įžeminimą, kad išvengtumėte statinio krūvio ar smūgio pavojaus.
-
Programinės įrangos vientisumas
- Saugus versijų valdymas PLC ir HMI programoms, patvirtintas pagal IEC 61131-3 standartus.
- Atsarginės logikos kopijavimas neprisijungus pasiekiamose saugyklose, kad būtų galima sekti.
7.2 Dokumentacija ir atsekamumas
Visi surinkimo, bandymų ir tikrinimo duomenys yra dokumentuojami, kad būtų pateikta išsami įrangos istorija. Šiuolaikinės įmonės dažnai pasikliauja produkto gyvavimo ciklo valdymo (PLM) programine įranga (pvz., Siemens Teamcenter arba PTC Windchill), kad išlaikytų peržiūrų istorijas, CAD duomenis ir bandymų rezultatus. Tai užtikrina:
- Atsekamumas: kiekvieną ritės pakavimo liniją galima sekti pagal serijos numerį ir sukūrimo datą, susiejant ją su tikslia pavarų, variklių ir hidraulinių mazgų konfigūracija.
- Garantija ir priežiūra: operatoriai gali remtis originaliais surinkimo įrašais, kad paspartintų dalių keitimą ar atnaujinimą.
- Nuolatinis Tobulinimas: atsiliepimai iš lauko tarnybos integruojami į būsimas dizaino iteracijas.

8. Saugos ir atitikties pabrėžimas
Be našumo ir mechaninių savybių, sauga yra svarbiausias rūpestis. Ritinių pakavimo linija turi atitikti įvairius standartus, tokius kaip EN 415-8 (pakavimo mašinų sauga) ir ISO 12100 (mašinų sauga – pagrindinės sąvokos ir bendrieji principai).
-
Rizikos vertinimas
- Atliekama ankstyvosiose projektavimo fazėse, siekiant nustatyti suspaudimo taškus, suspaudimo zonas arba išstūmimo pavojų.
- Sušvelninama naudojant fizinę apsaugą, užrakintas prieigos duris, saugos PLC logiką ir saugius jutiklius.
-
Operatorių mokymai
- Pateikiamos instrukcijos apie paleidimo / išjungimo sekas, avarines procedūras ir pagrindinį trikčių šalinimą.
- Didžiausias dėmesys skiriamas teisingam ritės pakrovimui / iškrovimui, kad būtų išvengta sužalojimų dėl kritimo ar riedėjimo.
-
Priežiūros gairės
- Skatina blokavimo-tagout (LOTO) protokolus.
- Nurodomi hidraulinio skysčio bandymo, variklio diržo įtempimo patikrų ir PLC diagnostikos peržiūrų intervalai.
9. Pagalba visą gyvenimą ir numatoma priežiūra
9.1 Ilgalaikis patikimumas
Labai svarbu pasiekti aukštą vidutinį laiką tarp gedimų (MTBF), kad būtų užtikrintas minimalus prastovos laikas sudėtinguose gamybos grafikuose. Projektavimo strategijos, skirtos pasiekti MTBF ≥ 10,000 XNUMX valandų, dažnai apima:
- Tvirtas komponentų pasirinkimas: Garsių prekių ženklų varikliai ir servosistemos patikrinti pramoninio lygio patikimumu.
- Perteklinės sistemos architektūros: Pagrindiniuose moduliuose, pvz., maitinimo šaltiniuose arba jutiklių sistemose, yra dubliavimo arba greito pakeitimo galimybės.
9.2 Nuspėjamoji priežiūra ir IoT integravimas
Atsiradus Pramonės 4.0 praktikai, daugelis ritinių pakavimo linijų dabar turi galimybę stebėti būklę realiuoju laiku:
- Vibracijos jutikliai: Vikšro guolių būklė varikliuose, pavarų dėžėse ar įtempimo ritinėliais. Vibracijos spektrų anomalijos gali įspėti apie mechaninius gedimus.
- Alyvos užteršimo jutikliai: Įvertinkite švaros lygį realiu laiku, suaktyvindami filtro pakeitimą, kol susikaupęs dumblas nepažeidžia vožtuvų.
- Duomenų analizė: PLC arba pramoninis kompiuteris registruoja veikimo duomenis (ciklų skaičius, klaidų kodus, variklio sroves). Analizuojama naudojant specializuotą programinę įrangą (pvz., Beckhoff TwinCAT arba Rockwell Historian), kad būtų galima nuspėti įžvalgas.
10. Baigiamosios pastabos
Ritinių pakavimo linijos surinkimo procesas sujungia mechaninę inžineriją, hidraulinį projektavimą, elektros integraciją ir pažangias valdymo sistemas į darnų, didelio našumo įrenginį. Kiekvienas žingsnis – ar tai būtų servo pavaros derinimas, ar hidraulinės jungties sandarinimas – reikalauja griežto projektavimo normų, matmenų tolerancijų ir kokybės patikrinimų laikymosi. Integruojant pažangiausią PLC logiką , servo variklius ir realaus laiko diagnostiką, linija tampa ateities poreikius atitinkančiu sprendimu, galinčiu prisitaikyti prie svyruojančių gamybos reikalavimų.
Svarbiausios išvados :
- Holistinė inžinerija: Medžiagų pasirinkimas, konstrukcijos vientisumas ir patikimos inžinerinės darbo eigos užtikrina patikimumą.
- Tikslus surinkimas: Išsamus dėmesys išlygiavimui, sukimo momentui ir kalibravimui užtikrina sklandų veikimą ir ilgesnį tarnavimo laiką.
- Sauga ir atitiktis: Atitikimas tarptautiniai kodai (ISO, EN, GB/T) suteikia tvirtą pavojų prevencijos pagrindą.
- Gyvenimo ciklo palaikymas: Nuo projekto patikros iki numatomas išlaikymas, surinkimo procesas sudaro žemos rizikos ir labai efektyvaus eksploatavimo ciklo pagrindą.
Laikydamiesi šios geriausios praktikos ir priimdami požiūrį į kokybę, gamintojai ir galutiniai vartotojai gali suvokti visus gerai surinktos, didelio našumo ritinių pakavimo linijos naudą. Rezultatas – sistema, kuri ne tik atitinka našumo rodiklius, bet ir pasižymi patikimomis saugos funkcijomis, supaprastinta priežiūra ir atsekamu dokumentavimu – tai itin svarbūs aspektai šiandieninėje konkurencingoje metalo apdirbimo rinkoje.
Paskutinė pastaba:
Ši ritės pakavimo linijos surinkimo procedūra skirta klientui orientuotis į techninę orientaciją. Konkrečios vertės, standartai ir metodai gali būti koreguojami atsižvelgiant į vietinius reglamentus, klientų reikalavimus ir nuolatinę technologinę pažangą. Visada perskaitykite projekto inžinerinę dokumentaciją ir sertifikuotus brėžinius, kad gautumėte naujausias ir tiksliausias direktyvas.
-
Ištirkite didelio stiprumo legiruotojo plieno privalumus, įskaitant jo patvarumą ir našumą sudėtingomis sąlygomis. ↩
-
Sužinokite, kaip dilimui atsparūs polimerai gali prailginti mašinų tarnavimo laiką ir sumažinti priežiūros išlaidas. ↩
-
Sužinokite, kaip FMEA padeda nustatyti rizikas ir pagerinti inžinerinių projektų patikimumą. ↩