요약: 고속 음료 포장 라인용으로 설계된 이 인라인 자동 턴테이블 스트레치 래퍼는 공장 롤러 컨베이어와 직접 통합되어 무인으로 최종 팔레트 단위 포장을 제공합니다. 이 시스템은 폐쇄 루프 장력 조절 기능을 갖춘 전동 가변 비율 프리스트레치 캐리지를 사용하여 가볍고 불안정하며 변형되기 쉬운 수축 포장 병 패키지를 적재물의 찌그러짐 없이 안정화합니다. 필름 겹침은 턴테이블 각속도와 캐리지의 수직 이동 거리에 따라 기계적으로 제어됩니다. 12RPM 회전 속도와 2.9m/min의 캐리지 상승 속도에서 필름은 회전당 242mm씩 이동합니다. 공칭 500mm 필름의 경우 이론적으로 51.6%의 겹침이 가능하지만, 공장에서 보정된 프리스트레치 넥인(neck-in)을 통해 실제 겹침은 약 42.4%(178mm)로, 가혹한 동적 이송 조건에서도 구조적 안정성을 보장합니다.
병 팔레트가 다른 이유는 무엇일까요?
팔레트에 적재된 음료 용기, 특히 폴리에틸렌 수축 포장재로 묶인 PET 병과 알루미늄 캔은 견고한 골판지 상자에 비해 고유한 엔지니어링 문제를 야기합니다.
이 인라인 설치 방식에서 자동 턴테이블 래퍼는 상류 적재 라인 및 하류 팔레트 이송 컨베이어와 직접 연결됩니다. 투입구의 전동 롤러 컨베이어는 불안정한 팔레트를 턴테이블 데크 위로 이송합니다. 래핑이 완료되고 확인되면 턴테이블은 배출 벡터에 맞춰 정렬되어 일체화된 팔레트를 배출 라인으로 이송합니다.
+------------------------+      +-------------------------------+      +-------------------------+
|  Upstream Accumulation | ---> | Turntable Wrapper with Power  | ---> |   Discharge Conveyor    |
|   Roller Conveyor Line |      | Rollers (Pneumatic Lock Pin)  |      |   to Warehouse/Shipping |
+------------------------+      +-------------------------------+      +-------------------------+
병 포장은 본질적으로 무게중심이 위쪽에 쏠려 있어 층간 마찰 계수가 낮습니다. 여러 개를 묶어 포장한 경우, 아래층의 뚜껑과 둥근 목 부분에만 전적으로 지지되어 표면 접촉이 최소화됩니다. 필름 장력이 부적절하거나 회전 가속이 급격하게 가해지면 다음과 같은 문제가 발생할 수 있습니다.
- 원심 전단 변위과도한 각가속도(dω/dt)는 구속되지 않은 상위층이 층 경계면에서 미끄러져 내려갈 수 있는 횡력을 발생시킵니다.
- 포장을 찌그러뜨리는 방식 vs. 포장을 느슨하게 푸는 방식사전 인장 없이 높은 장력을 가하면 병 모서리가 찌그러지고 수축 포장이 변형됩니다. 충분한 고정력이 없으면 운송 중 팔레트 적재물이 겹쳐 쌓일 수 있습니다.
- 나무 받침대에서 분리하단 적재물이 팔레트 레일에 제대로 고정되지 않으면 창고에서 차량이 제동하거나 코너링할 때 전체 적재물이 팔레트에서 떨어져 나갈 수 있습니다.
이러한 운동학적 위험에 대응하기 위해 턴테이블 구동 장치는 가변 주파수 드라이브(VFD) S자형 곡선 소프트 스타트 및 소프트 스톱 제어 기능을 갖도록 설계되어 높은 처리량을 유지하면서 갑작스러운 토크 급증을 방지합니다.
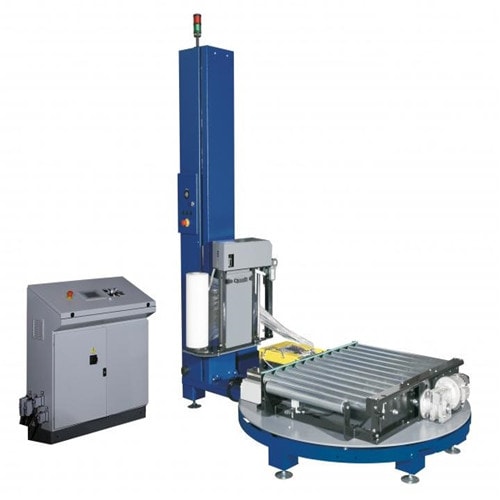
자동 턴테이블 스트레치 래퍼. 일체형 롤러 데크가 인라인 컨베이어 회로 내에서 팔레트를 부드럽게 이동시킵니다.
기술 사양
| 매개 변수 | 엔지니어링 사양 | 실용적인 포장의 영향 |
|---|---|---|
| 생산 능력 | 시간당 최대 25~35회 적재 가능 (적재 높이에 따라 다름) | 표준 중속 병입 라인의 생산량과 일치합니다. |
| 최대 하중 | 1,800의 kg | 물, 청량음료, 맥주 등 밀도가 높은 팔레트를 처리합니다. |
| 턴테이블 시스템 | 직경 2,200mm, 체인 구동식 롤러 컨베이어 | 표준 1,000 × 1,200 mm 및 1,200 × 1,200 mm 스키드를 수용합니다. |
| 회전 속도 | 0~12 RPM (PLC를 통해 VFD 조정 가능) | 원심 안정성 한계에 맞춰 사이클 지속 시간을 최적화합니다. |
| 턴테이블 가속 | 인버터 제어 S자형 곡선 프로파일(3~6초 램프) | 섬세한 병탑에 가해지는 관성 충격을 제거합니다. |
| 스트레치 필름 사양 | LLDPE 기계 가공용 등급; 500mm 웹 폭; 20~25µm | 높은 인장 항복 강도와 내천공성의 균형을 이룹니다. |
| 사전 스트레칭 비율 | 표준 250% (전자식 기어비 적용 시 100%~300%) | 원료 필름 1m를 포장용 웹 3.5m로 변환합니다. |
| 캐리지 수직 속도 | 1.0–2.9 m/min (주파수 제어) | 수직 나선 피치와 층 겹침을 결정합니다. |
| 보강풍 | 하단, 중간, 상단: 0~99개의 프로그래밍 가능한 사이클 | 바닥과 팔레트 앵커 및 상단 비구속층을 고정합니다. |
| 팔레트 높이 감지 | 자동 지연 기능이 있는 광학 확산 반사 센서 | 투명 PET 필름과 수축 포장을 정확하게 감지합니다. |
겹침 계산: 턴테이블 속도 대 캐리지 이송 속도
연속 나선형 포장 과정에서 필름 겹침 비율은 방습성, 구조적 안정성 및 적재량당 필름 소모량을 좌우합니다. 턴테이블 회전당 수직 캐리지 피치는 필름 층 덮임률을 결정합니다.
1. 최대 작동 속도(12RPM)에서의 동작 계산
- 턴당 회전 주기:
T = 60 s ÷ 12 RPM = 5.0 s - 턴당 수직 상승량:
최대 이동 속도인 2.9m/min(48.33mm/s)에서:
Rise = 48.33 mm/s × 5.0 s = 241.7 mm (≈ 242 mm per revolution) - 명목상 이론적 겹침(명목상 500mm 웹):
Nominal Overlap = 500 mm - 242 mm = 258 mm (51.6%)
2. 신체적 사전 스트레칭 목 안쪽으로의 보상 작용
가공되지 않은 공칭 치수는 실제 동적 특성을 반영하지 않습니다. 주조 또는 블로운 LLDPE 필름이 250% 모터 구동식 프리스트레치 롤러를 통과할 때, 종방향 신장은 횡방향 포아송 수축(넥인)을 유발합니다. 필름이 자유 공극을 통과하여 하중 모서리에 닿을 때쯤이면 유효 웹 폭(W_eff)는 500mm에서 약 420mm로 감소합니다(16% 감소).
- 제품 모서리의 진정한 동적 겹침:
Dynamic Overlap = 420 mm - 242 mm = 178 mmDynamic Overlap Ratio = (178 mm ÷ 420 mm) × 100% ≈ 42.4%
Nominal Film Width:   |==================== 500 mm ====================|
Dynamic Neck-in Web:  |-------------- 420 mm --------------|
Carriage Rise:                             |=== 242 mm ===|
Effective Overlap:    |---- 178 mm (42.4%) -|
3. 감속 비교표 (캐리지 상승 속도 2.9m/min 유지)
| 턴테이블 속도 | 턴 기간(초) | 수직 상승/회전(mm) | 명목상 겹침 길이(500mm) | 다이내믹 오버랩(420mm 넥인) | 추천 응용 프로그램 |
|---|---|---|---|---|---|
| 12 RPM | 5.0들 | 242 mm | 258mm (51.6%) | 178mm (42.4%) | 높은 처리량과 안정성을 갖춘 하단 트레이형 포장기 |
| 10 RPM | 6.0들 | 290 mm | 210mm (42.0%) | 130mm (31.0%) | 중간 높이의, 서로 맞물리는 수축 포장 |
| 8 RPM | 7.5들 | 362 mm | 138mm (27.6%) | 58mm (13.8%) | 저장력 먼지 덮개 랩핑(1회 통과) |
엔지니어링 규칙 : 포장이 불안정하고 트레이가 없는 PET 병의 경우, 낮은 회전 속도로 작동할 때 적재물의 실제 동적 겹침률이 최소 40% 이상 유지되도록 캐리지 상승 속도를 1.8~2.2m/min으로 낮춰야 합니다.
불안정한 물병 팩에 대한 풍향 최적화
밀폐되지 않은 원통형 병 기둥에는 제어 HMI를 통해 실행되는 분할 장력 및 층 전략이 필요합니다.
[ Top Winds: 3-4 Wraps ] ---> High containment, tension balanced (Prevents crown cap slip)
         |
[ Spiral Body: 40%+ Overlap ] ---> Elastic membrane web (Absorbs road transit vibration)
         |
[ Base Anchor: 4-5 Wraps ] ---> Ties bottom bundle to wooden pallet (Prevents deck shearing)- 바닥 팔레트 보강 (하단 감김: 4~5회)필름 운반대는 가장 낮은 기계적 경계에 위치하여 병의 가장 아랫층과 나무 팔레트 데크의 상단 50~75mm를 동시에 감쌉니다. 이는 비상 차량 제동 시(표준 0.8g 힘) 수평 하중 이동을 방지하는 구조적 복합 앵커를 형성합니다.
- 컬럼 본체 래핑(중간층)연속적인 나선형 랩핑은 적재물의 높이를 따라 균일하게 위아래로 겹쳐집니다. 동력식 프리스트레치 롤러는 적재물에서 장력 급증을 차단합니다. 필름은 이중 롤러 사이에서 250% 늘어납니다. 객차 내부이를 통해 필름이 하중에 편안하고 낮은 장력으로 전달될 수 있습니다. 반응성이 뛰어난 아날로그 로드셀 댄서 롤러는 전달 속도를 지속적으로 조절하여 접촉 장력을 15~25N의 매우 정밀한 범위 내에서 유지합니다.
- 최상급 안정화 (최대 풍속: 3~4회전)최상층의 병은 아래쪽으로 향하는 자중이 없습니다. 필름 수축률이 높은 상태로 포장할 경우, 병 가장자리가 안쪽으로 기울어집니다. PLC는 프리스트레치 이송을 고속 이송으로 전환하는 동시에 추가적인 비압착 보강 포장을 수행하여 최상층을 균일하게 만듭니다.
무인 작업을 위한 자동 필름 처리 시스템
인라인 컨베이어 통합에는 100% 무인 사이클 시작, 종료 및 깔끔한 테일 관리 기능이 필요합니다.
- 공압식 가위형 클램프적재물이 도착하면 고하중 공압 클램프가 스트레치 필름의 앞쪽 가장자리를 컨베이어 데크 높이보다 높게 단단히 고정합니다. 턴테이블은 부드럽게 회전을 시작하고, 초기 베이스 랩핑으로 필름이 적재물에 고정되면 클램프가 자동으로 필름 끝부분을 풀어줍니다.
- 임펄스 열선 차단포장 작업이 완료되면 턴테이블은 정확히 제로 인덱스 정렬 잠금 위치에 멈춥니다. 공압식 암이 전기 가열식 임펄스 니크롬 와이어를 전진시켜 필름 웹을 깔끔하게 절단하며, 실이 풀리거나 필름이 찢어지는 일이 없습니다.
- 공압식 닦기 암동시에, 후방의 부드러운 브러시 암과 공압 롤러가 절단된 필름 끝부분을 팔레트 측면에 단단히 밀착시킵니다. 필름의 고유한 접착 특성으로 인해 끝부분이 포장된 표면에 완전히 밀착되어, 필름 가장자리가 창고의 자동 보관 및 검색 시스템(ASRS) 광전 센서에 걸리는 것을 방지합니다.
유틸리티, 기계적 정렬 및 안전 아키텍처
| 유틸리티/메커니즘 | 엔지니어링 매개변수 | 기능적 요구 사항 |
|---|---|---|
| 전기 서비스 | 380~415V 교류, 3상, 50/60Hz | 산업용 메인 버스에 직접 연결되며 잠금식 차단기가 있습니다. |
| 연결된 드라이브 전원 | 턴테이블: 0.75kW; 데크 롤러: 0.75kW; 캐리지: 0.37kW; 프리스트레치: 0.37kW | 총 전력 범위: 연속 작동 시 약 2.5kW |
| 압축 공기 | 0.6~0.8 MPa (6~8 bar), 깨끗하고 건조하며 윤활유가 없는 상태 | 클램핑 실린더, 절단 암 및 데크 잠금 인덱서를 작동시킵니다. |
| 기계적 위치 지정 | 고하중 공압식 원뿔형 위치 고정 장치/잠금 핀 | 팔레트 이송 중 턴테이블 데크를 공장 롤러와 일직선으로 단단히 고정합니다. |
| 컨베이어 데크 높이 | 450~650mm (수평 조절 다리를 통해 높이 조절 가능) | 기존 상류/하류 롤러 컨베이어 라인과 호환됩니다. |
규제 및 안전 준수
- 기계류 위험 평가: 준수 ISO 12100:2010 기본 안전 및 수명주기 위험 완화를 위한 원칙.
- 포장기계 안전 기준만족을 위해 설계되었습니다 EN 415-6 : 2013 (팔레트 포장 기계에 대한 특정 안전 기준) 및 EN 415-10 : 2014 (포장 장비에 대한 일반 안전 요구 사항)
- 위험물 격리: 연동식 안전 출입문이 있는 경계 울타리(카테고리 4, PL d/e), 팔레트 투입/배출구에 소음 차단 기능이 있는 통합형 광전식 차단 커튼, 이중 채널 버섯형 비상 정지 회로.
플랜트 엔지니어링 선정 체크리스트
프로젝트 규모를 산정하기 전에 다음과 같은 기술적 제약 조건을 평가하십시오.
- 팔레트 프로필최대 적재 치수(길이 × 너비 × 높이), 총 적재량 및 스키드 바닥 데크 구성.
- 포장 스타일포장 방식: 수축 포장만 사용(낱개 포장), 필름으로 감싼 골판지 트레이 또는 PET 병이 들어 있는 개방형 케이스.
- 라인 사이클 속도: 상류 포장 기계의 시간당 최대 팔레트 생산량(RPM 및 컨베이어 이송 속도를 결정함).
- 표적 봉쇄 부대EUMOS 40509 또는 ASTM D4169 운송 안정성 기준을 충족하기 위한 필수 밀폐 유지 시간(daN).
- 자재 취급 악수컨베이어 롤러 직경, 구동 피치, 롤러 모터 마력 및 PLC 연동 프로토콜(Profibus, PROFINET, Ethernet/IP 또는 24V DC 무접점 접점).
- 공압/전기 사용 가능 여부최소 0.6MPa의 연속 압력 및 설비 전압 허용 오차를 유지하며 깨끗한 공기를 라인으로 공급합니다.
자주 묻는 질문
질문: 중복 여부를 서류상으로만 계산하는 것이 아니라 실제 제품에서 확인해야 하는 이유는 무엇입니까?
A: 이론적인 공식은 필름이 변형되지 않은 500mm의 평평한 평면을 가정합니다. 그러나 실제로는 200%~300%의 기계적 사전 연신율로 인해 15%~20%의 횡방향 네킹 현상이 발생합니다. 또한 직사각형 팔레트는 모서리 반경을 따라 회전할 때 필름의 선형 속도가 회전당 네 번씩 급증하고 감속하게 합니다. 현장 시험 가동 결과, 모서리 부분에서 최소 겹침이 실제로 발생하는 것으로 확인되었습니다.
질문: 이 시스템은 벽이 얇은 PET 병이 찌그러지는 것을 어떻게 방지합니까?
A: 기존의 마찰 브레이크 방식 포장기는 필름을 뽑아내기 위해 적재물을 잡아당기는데, 이로 인해 느슨한 병 묶음이 즉시 변형됩니다. 저희 시스템은 아날로그 댄서 암이 장착된 전동식 프리스트레치 캐리지를 사용합니다. 필름은 캐리지에서 나오기 전에 내부 기어 롤러 사이에서 250% 늘어납니다. 적재물은 필름을 포장물에 밀착시키는 데 필요한 매우 낮은 인출 장력(15~25N)만 받게 됩니다.
질문: 캐리지 리프트 속도와 턴테이블 회전 속도를 독립적으로 조절할 수 있습니까?
A: 네. 턴테이블과 수직 캐리지는 PLC로 제어되는 독립적인 인버터 구동 방식의 SEW/Nord 기어모터로 구동됩니다. 작업자는 터치스크린 HMI를 통해 두 매개변수를 미세 조정하여 20% 먼지 방지부터 60% 이상의 고강도 해상 화물 보강까지 맞춤형 겹침 구성을 구현할 수 있습니다.
프로젝트 통합을 위한 다음 단계
자동 회전식 스트레치 랩핑 시스템을 포장 시설에 통합하세요:
- 데이터시트 제출시설 배치도, 팔레트 치수 제한(길이 × 너비 × 높이), 컨테이너 규격 및 생산 속도 목표를 보내주십시오. info@fhopepack.com.
- 제안 및 주기 시뮬레이션저희 포장 엔지니어링 그룹은 48시간 이내에 공식 레이아웃 도면, 동작 주기 분석 및 3D 통합 설계도를 제출할 예정입니다.
- 라인 통합 검증컨베이어 높이 정렬, 네트워크 연결 및 현장 시운전 관련 사항을 확인하기 위해 당사 엔지니어링 팀과 공장 인수 검토 또는 가상 기술 회의 일정을 잡으십시오.
관련 시스템 및 리소스
- 자동 팔레트 포장기 B100 시리즈
- 영상: 음료 산업용 회전식 팔레트 포장기
- 영상: 인라인 컨베이어가 장착된 자동 팔레트 포장기
- 영상: 자동 상단 시트 분배기가 장착된 인라인 턴테이블 팔레트 래퍼
- 영상: 고속 회전식 팔 스트레치 포장기 A200
참조 엔지니어링 표준
- ISO 12100:2010: 기계의 안전 — 설계의 일반 원칙 — 위험 평가 및 위험 감소.
- EN 415-6 : 2013: 포장기계의 안전성 — 6부: 팔레트 포장기계.
- EN 415-10 : 2014: 포장기계의 안전 — 제10부: 일반 요구사항.
- EUMOS 40509:2020: 적재 장치 강성 및 운송 안정성 검증을 위한 시험 방법.
기술 검토 완료: 2024년 10월 | 수석 시스템 엔지니어, 포장 자동화 그룹