はじめに
鋼コイル加工の分野では、一次コイル梱包機からコイル結束機、コイル積載機に至るまで、あらゆる機器が設計仕様以上の性能を発揮することを確認するために、厳格な試験手順が不可欠です。これらの機械は、電動モーター、サーボシステム、油圧駆動装置の組み合わせによって駆動され、スループット、安全性、長期的な信頼性を維持するために、さまざまな条件下で円滑に動作する必要があります。
テスト段階は単なる機械的な作業ではありません。システム パフォーマンス、安全インターロック、制御アルゴリズム、および材料の耐久性の統合的な検証です。包括的な負荷テストは、梱包ラインのスループット容量、動作精度、および国際標準 (ISO、EN、GB/T など) への準拠を確認する上で特に重要です。このドキュメントでは、サブコンポーネントのチェックから最終受け入れテストまですべてを網羅し、高性能のコイル梱包ラインを保証する多層テスト手順について詳しく説明します。
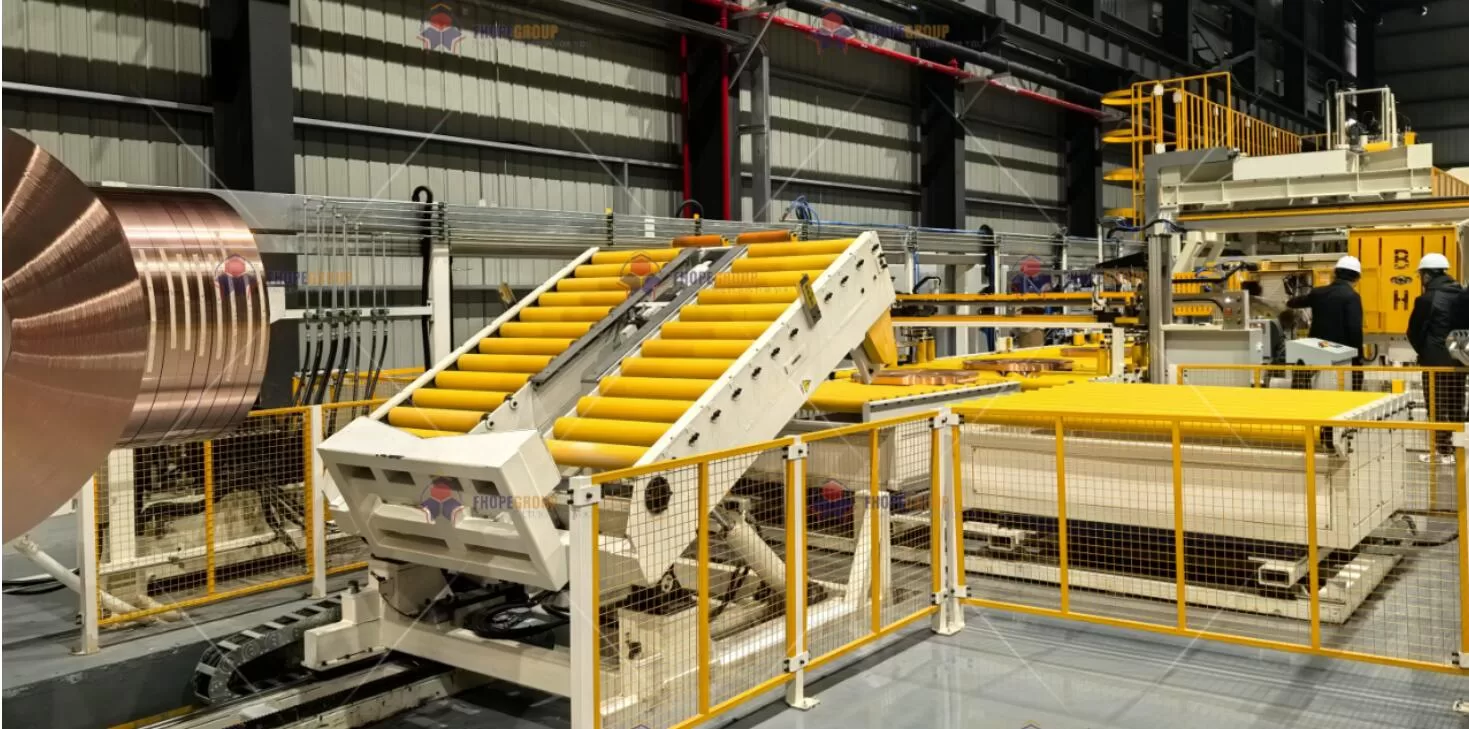
2. テスト目標の概要
具体的なテスト手順を概説する前に、全体的な目標を述べると役立ちます。
-
- フレーム、サポート、可動部品が永久変形や性能低下を起こさずに設計荷重(通常は公称容量の最大 125%)に耐えられることを確認します。
- 通常の生産需要を代表する繰り返しサイクルをシミュレートして疲労寿命を評価します。
-
- PLC ロジック、可変周波数ドライブ (VFD)、サーボ モーター、およびセンサー フィードバック ループが、意図した動作と速度を一貫して生成することを確認します。
- 障害シミュレーションを実行して、安全なシャットダウン シーケンスと緊急オーバーライドを確認します。
-
油圧安定性の確認
- 油圧シリンダーとパワーユニットが、指定された許容値(例:±2.5%)内で必要な締め付け力、持ち上げ力、または張力を維持していることを確認します。
- 長時間の動作中に漏れ、圧力低下、または温度上昇の可能性を監視します。
-
- 機械指令(包装機械の安全性に関する EN 415-8 など)への準拠を検証し、すべてのガード、インターロック、緊急停止が即座に確実に機能することを確認します。
- 特に重い荷物や回転体の場合、コイルの取り扱い中はオペレーターの安全性を確認してください。
-
生産スループットと速度を確認する
- 実際の工場の条件を再現する負荷テストとサイクル テストを実施し、ラインが公称生産速度 (例: 15 コイル/時間) を満たすか、それを超えることができることを確認します。
これらの目的を念頭に置いて、テスト段階は、確立されたエンジニアリング基準、計測機器、および現実のシナリオを活用する慎重に設計された手順を経て進行します。
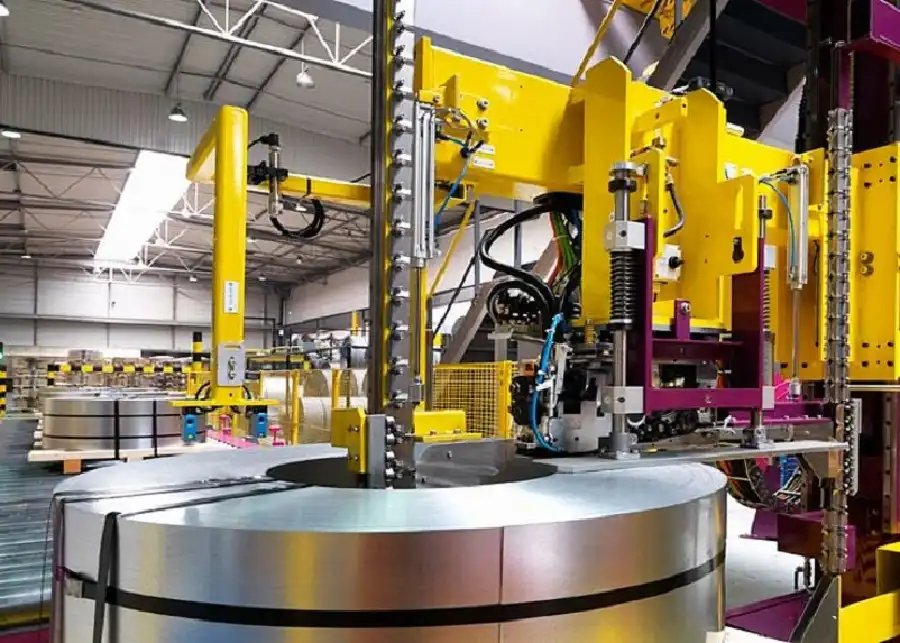
3. テスト前の準備
3.1 環境とセットアップの要件
-
制御された周囲条件
- 温度と湿度は、油圧流体の特性、サーボモーターの性能、センサーのキャリブレーションに影響を与える可能性があります。
- 一般的な対象環境: 20~25°C、相対湿度 40~60%。
-
機械による水平出しと基礎チェック
- コイル梱包ラインが適切に堅固な床または基礎の上に設置されていることを確認します。
- レール、コンベア、スタッキング テーブルの位置合わせを全長にわたって ±1.0 mm 以内 (ISO 9283 準拠) でチェックし、コイルの移動が一定で振動が最小限に抑えられるようにします。
-
安全プロトコル
- モーターや油圧回路に電力を供給する前に、安全カーテン、ゲート、緊急停止装置が通電され、作動可能であることを確認してください。
- 技術者が電気パネルや油圧ラインとやり取りするときは常に、ロックアウト タグアウト (LOTO) 手順が実施されます。
3.2 計測機器とデータ収集のセットアップ
正確なテストは適切なツールにかかっています。
- レーザーまたは写真測量システム: 寸法変化や位置誤差をリアルタイムで測定します。
- 圧力および流量センサー: 油圧システムに接続して負荷時の性能を記録し、ISO 4413 規格への準拠を確認します。
- トルクゲージとひずみゲージ: サーボ シャフト、結合点、または重要な溶接部に取り付けて、動的負荷下での応力を定量化します。
- 高速度カメラ: ストラップの張力やラッピング速度の均一性をリアルタイムで検証するのに役立ちます。
データは、NI CompactDAQ や Rockwell FactoryTalk などの集中システムを通じて収集され、複数のセンサー入力の同期が確保されます。履歴ログにより、傾向分析や微妙な異常の検出が可能になります。
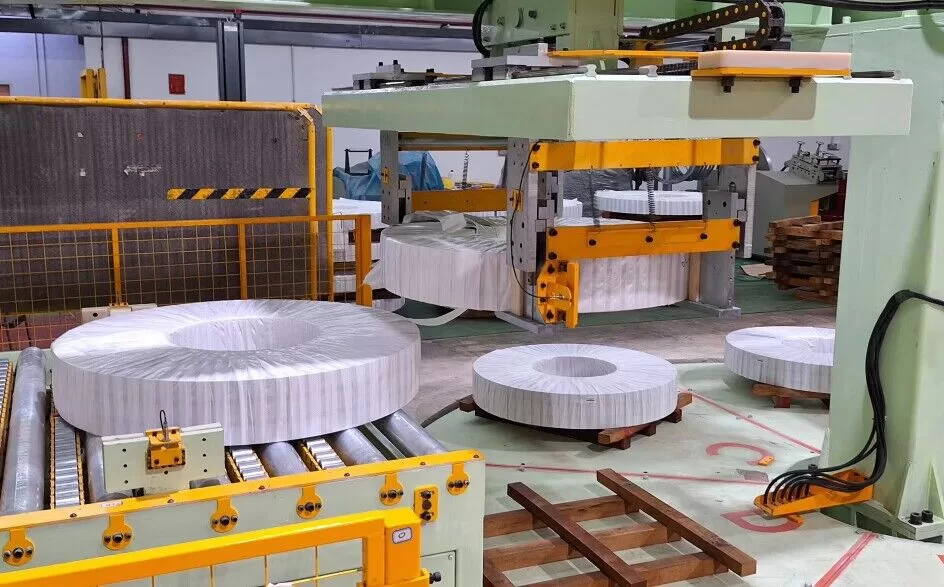
4. テストのフェーズと方法論
4.1 サブシステムチェック(無負荷テスト)
4.1.1 機械的動作の検証
-
ローラーコンベアとターンテーブル
- コンベア ラインをさまざまな速度 (低速ジョグから最大定格速度まで) で実行し、ローラーのぐらつきや回転の不均一などの異常を検出します。
- ギアのかみ合い音やベルトの滑りを聞きながら、アライメントを観察します。
-
油圧シリンダーの動き
- すべてのシリンダーの低圧サイクリング(クランプおよびクランプ解除の動作など)を実行して、位置ずれや応答の遅さの可能性がないか確認します。
- すべてのバルブ (方向バルブ、比例バルブ、サーボバルブ) が一貫して開閉することを確認します。
4.1.2 電気および制御の検証
-
PLCロジックシーケンス
- 各 I/O ポイントをステップ実行し、センサー信号 (フォトアイ、リミット スイッチ、エンコーダー) と対応する PLC レジスタを確認します。
- 安全シーケンス、アラーム トリガー、サーボ ドライブのモーション プロファイルなど、サブルーチンの正しい機能について評価します。
-
サーボモーターのチューニング
- ホーミング ルーチンを実行し、位置参照が物理的なゼロ ポイントと一致することを確認します。
- オープンループ テストとクローズドループ テストを増分速度で実行し、オーバーシュート、安定時間、再現性 (目標: ±0.1 mm、VDI/DGQ 3441 に準拠) を記録します。
無負荷テストは基礎として機能し、各サブシステムが負荷テストのより高いストレスに耐えられることを保証します。
4.2 統合テスト(部分負荷と全負荷)
基本的な機能が確認されると、技術者は機械の設計範囲に合わせて負荷シナリオを徐々に導入します。
-
負荷シミュレーション
- さまざまな直径と重量のスチールコイルを使用するか、実際のコイルの質量分布を模倣した校正済みテストブロックを使用します。
- 公称負荷の約 50% から開始し、徐々に 100~125% まで増加させて、機械的マージンと安全係数を評価します (吊り上げ装置の GB/T 3811-2008 に準拠)。
-
油圧ストレステスト
- システム圧力を動作レベル(例:10~25 MPa)まで上げます。
- 標準化された検出液または超音波漏れ検出器を使用して、カップリング、マニホールド ブロック、またはシリンダー シールの漏れ率を確認します。
- 指定された期間(例:10 分)にわたって、最小限のドリフト(設定値の 1.5% 以下)で圧力保持能力を検証します。
-
コンベアと搬送機構
- 設計スループット(例:15 コイル/時間)に合わせてライン速度を監視します。
- ロード セルまたはインライン トルク センサーを使用して、駆動モーターがピーク トルクの要求に対応できることを確認します。
- 詰まりや衝突につながる可能性のあるコイルのオフセットやドリフトを防ぐために、位置合わせを検査します。
-
結束張力とラッピングの一貫性
- ラインに梱包機が含まれている場合は、校正済みの張力計を使用して張力の変動(目標:EN 2.5-12079 に従って ±2%)を測定します。
- ストレッチラッピング作業の場合は、非接触型伸び計またはデジタル張力ゲージで検証したフィルムの伸び率(例:300% ±5%)を確認します。
4.3 特殊なテストシナリオ
4.3.1 極端な環境条件
-
温度ストレス
- クライアントが非常に暑いまたは寒い気候 (例: -10°C ~ +40°C) で動作する場合は、制御された環境でこれらの条件を再現するか、長時間浸漬テストを実行します。
- 油圧流体の粘度変化とサーボ ドライバーの熱しきい値を評価します。
-
湿気と腐食
- 湿度や塩水噴霧の多い地域(沿岸での作業)では、塩水噴霧用の ASTM B117 や腐食試験用の ISO 9227 などの試験規格を適用します。
- 保護コーティング(亜鉛メッキ、アルミ亜鉛メッキなど)が長期間の露出に耐えられることを確認します。
4.3.2 連続運転耐久試験
-
24時間ラン
- コイル梱包ラインを通常の動作負荷で 1 日中(またはそれ以上)連続的に動作させて、モーターの過熱、センサーのキャリブレーションのずれ、油圧流体のエアレーションなどの進行性の障害を検出します。
- トルク、圧力、温度、振動のリアルタイムのデータ傾向を追跡し、異常があればフラグを立ててすぐに介入できるようにします。
-
緊急停止と停電
- 突然の停電をシミュレートして、コイルが滑ったり落ちたりすることなく、モーターとシリンダーが安全な位置に移行することを確認します。
- 緊急停止 (E-stop) システムが、安全ゲートの作動から必要な時間 (通常は 50 ミリ秒以内) 内にすべての動作を停止できることを確認します (EN 1088:1995 に準拠)。
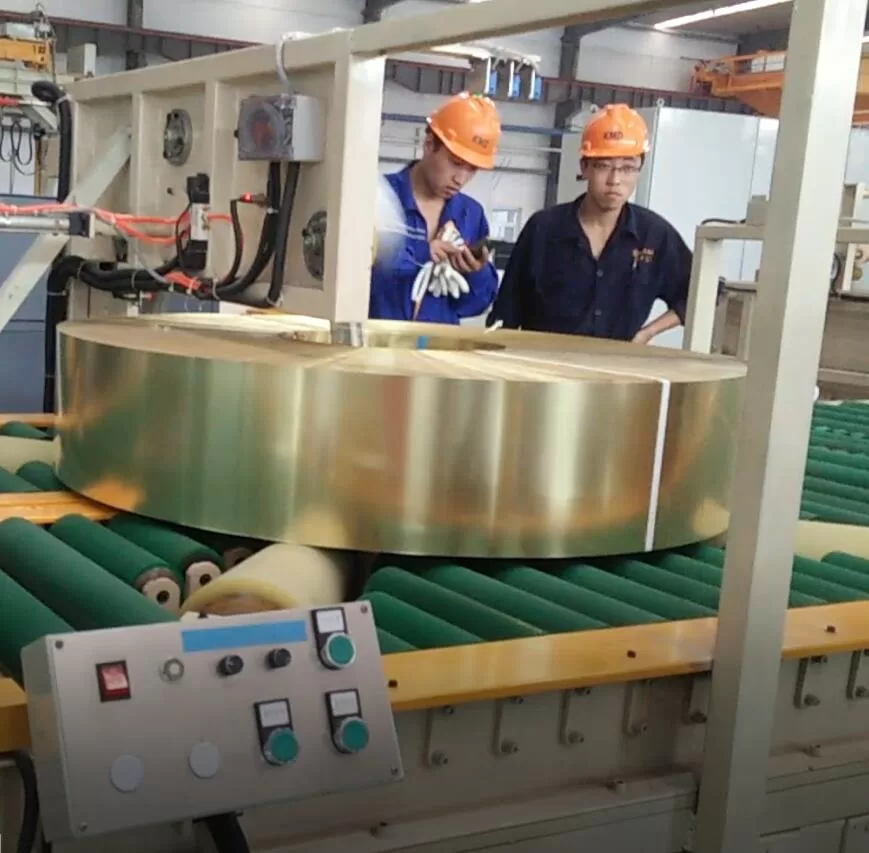
5. 測定パラメータと許容基準
テストを有意義なものにするには、各パラメータに明確な許容しきい値を設定する必要があります。以下は重要な指標の代表的な表です。
| テストカテゴリ | 標準/参照 | 受け入れ基準 | 測定方法 |
|---|---|---|---|
| コイル梱包速度 | JB / T 10231-2016 | ≥15コイル/時間(Φ1200 mmスチールコイル) | エンコーダフィードバック + タイマー |
| 結束張力の精度 | EN-12079 2 | 公称張力の±2.5% | デジタル張力センサー |
| 油圧安定性 | ISO 4413 | 1.5分間の保持でドリフト≤10% | 圧力トランスデューサー + データログ |
| サーボ位置の再現性 | 3441 の | ±0.1 mm以上 | レーザー干渉計/ダイヤルゲージ |
| 騒音レベル | ISO 4871:1996 | 78mで≤1dB(A) | 校正済み騒音計 |
| 安全ゲートの対応 | JP 1088:1995 | 停止遅延≤50ms | オシロスコープのトレース |
| エネルギー効率 | ISO-14955 1 | ≤0.8 kWh/鋼板コイルXNUMXトン | パワーアナライザー(精度0.5%) |
いずれかのパラメータがこれらの許容しきい値から逸脱した場合、エンジニアリング チームは、アライメントの問題、制御ループの調整の問題、油圧シールの欠陥など、根本的な原因を調査し、是正措置を講じた後にラインを再テストします。
6. データ分析と文書化
6.1 リアルタイム監視と保存
現代のコイル梱包ラインには、多くの場合、産業用 IoT ソリューションが組み込まれており、機械、電気、油圧パラメータのリアルタイム監視が可能です。センサーからのデータ (圧力、トルク、エンコーダーの位置、温度) は、集中型 SCADA システムまたは分散型制御プラットフォーム (Rockwell FactoryTalk や Siemens WinCC など) に送られます。
-
データロギング頻度
- 振動や圧力の急上昇を正確に記録するには、高周波ログ (最大 1 kHz) が必要です。
- より遅いプロセス(コイル搬送など)は、より低いレート(1~10 Hz)でログに記録できます。
-
自動アラームと傾向分析
- 値が事前に設定されたしきい値を超えると、システムはアラームをトリガーします (例: サーボ トルクが公称容量の 110%)。
- 傾向データは、進行性の摩耗やドリフトを特定し、予防保守戦略を導くのに役立ちます。
6.2 最終受入テスト (FAT) プロトコル
統合テストおよび専門テストが正常に完了した後、顧客担当者とともに包括的な工場出荷前検査(FAT)を実施します。このステップには以下が含まれます。
-
機能的なデモンストレーション
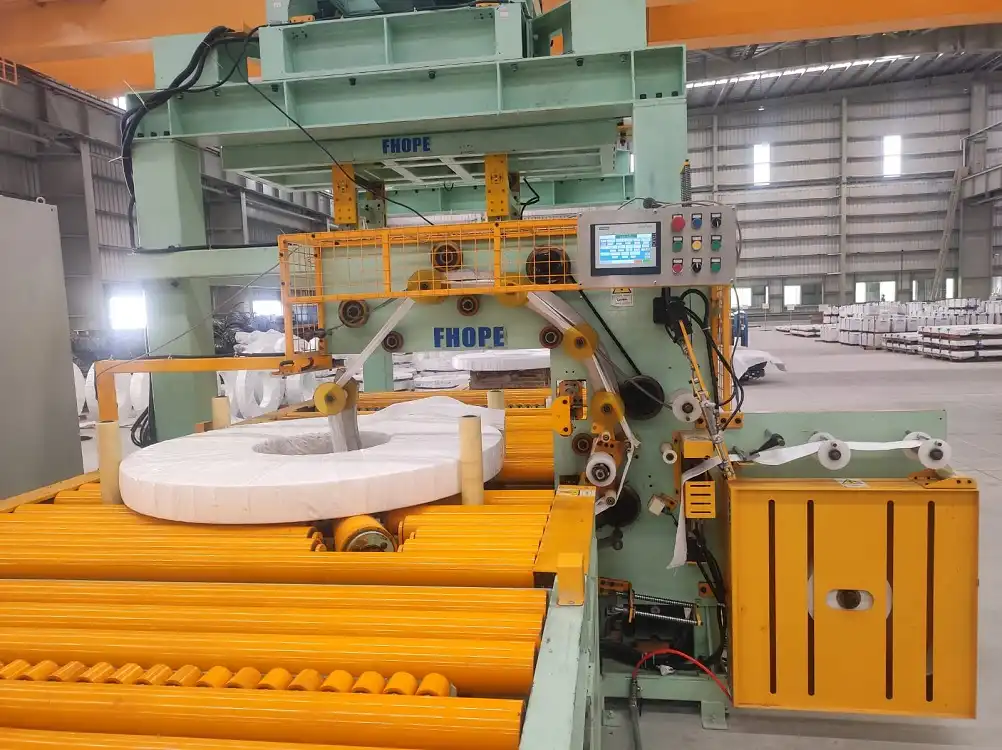
- コイルの積み込み、搬送、結束、包装(該当する場合)、積み重ね、荷降ろしという完全な操作シーケンスを通じてラインを実行します。
- 正しい HMI ディスプレイ、障害メッセージ、および安全ロジックを紹介します。
-
主要業績評価指標 (KPI) のレビュー
- 測定された梱包速度、張力の一貫性、およびダウンタイムの頻度を契約または設計上の約束と比較します。
- 連続シフト(例:8 時間)でフル負荷での安定した動作を文書化します。
-
承認と文書化
- お客様には、測定データ チャート、テスト機器の校正証明書、システム ユーザー マニュアルを含む包括的なテスト ドシエが提供されます。
- 未解決の点や軽微な不適合は、目標解決日とともにパンチリストに記載されます。
7. ライフサイクルの観点: 事後テストとメンテナンス
7.1 運用フェーズへの移行
テストで機械が仕様を満たしていることが証明されると、通常は製造現場に出荷されます。しかし、テストの考え方はそこで終わりません。多くの現代の施設では、予測メンテナンスと継続的な検証を組み込むアプローチが採用されています。
-
オンライン状態監視
- 永久センサーは、ベアリングの振動、モーター電流、油圧オイルの汚染(ISO 4406 クラス チェック)などの重要なパラメータを追跡します。
- 分析ソフトウェアは機械学習を利用して、壊滅的な故障が発生する前に緊急の障害を検出します。
-
定期校正
- トルクレンチ、レーザーアライメントツール、張力センサーは、測定の整合性を維持するために、指定された間隔で再校正する必要があります。
- PLC ロジックのバックアップとバージョン管理 (IEC 61131-3 準拠) により、コードの変更が適切に文書化されます。
7.2 継続的な改善
実際の使用からのフィードバックは非常に貴重です。導入後に特定される一般的な改善点には次のようなものがあります。
- 油圧アクチュエータの改良
- シールをアップグレードするか、より高級なオイルに切り替えて、極度の負荷下での摩耗と温度変動を軽減します。
- 制御ループの最適化
- サーボチューニングパラメータを調整してオーバーシュートを減らしたり、より繊細なコイルエッジに合わせてストラップ張力プロファイルを微調整したりします。
- 人間工学と安全性の向上
- コイルの装填に人間工学に基づいた設計を追加したり、ガード配置を改善したりして、オペレーターの負担とリスクを軽減します。
8. テストの革新と将来の動向
8.1 デジタルツインと仮想コミッショニング
多くの製造業者はデジタル ツインに移行しており、Siemens NX Mechatronics Concept Designer (MCD) などのソフトウェアを使用してコイル梱包ライン全体の仮想モデルを作成しています。これにより、次のことが可能になります。
- 物理テスト時間の短縮
- 仮想環境で PLC ロジック、サーボ モーション、安全インターロックをデバッグすることで、機械が構築される前にエラーを検出できます。
- 機械学習の統合
- 現実世界のデータによってデジタル ツインが継続的に更新され、機械的または制御上の異常を予測する予測アルゴリズムが改良されます。
8.2 マルチフィジックス試験プラットフォーム
極めて多様な運用環境に晒されるラインの場合:
- 同時監視
- 0~10 kHz の範囲の振動、最大 35 MPa の流体圧力、-20°C ~ +150°C の温度読み取り値、およびサーボ ドライブ フィードバックを並行して追跡できます。
- 総合的な診断
- 高度なソフトウェアは、これらのマルチフィジックス データセットを相関させ、微小な障害やパフォーマンスの低下を引き起こす可能性のある微妙な相互作用を正確に特定します。

9. 要約と重要なポイント
鋼コイル梱包ラインの試験プロセスは多岐にわたり、実環境下における機械の構造的完全性、動作の一貫性、および安全性を確認することを目的としています。無負荷チェックから24時間耐久試験まで、あらゆる試験が含まれ、それぞれGB/T 3811、ISO 4413、EN 12079-2などの国際規格に準拠しています。目標張力レベル、位置精度、圧力安定性、騒音閾値など、明確な合格基準を設定することで、製造業者は顧客に対して信頼性の具体的な証拠を示すことができます。
主なポイント:
- 徹底した準備: 信頼できる結果を得るには、テスト環境を制御し、計測機器を検証することが重要です。
- 段階的負荷導入: 無負荷から 125% の容量まで体系的に増加させることで、各サブシステムの段階的な検証が保証されます。
- データ駆動型ドキュメント: リアルタイムの監視と堅牢なログ記録により追跡が可能になり、短期的および長期的なパフォーマンスの傾向が明らかになります。
- 標準準拠ISO、EN、IEC、GB/T 規格を満たすか、それを超えることで、信頼が促進され、世界的なベストプラクティスに準拠します。
- ライフサイクル重視: テストは単独のイベントではなく、次の基礎を築くものです。 予知保全、将来のアップグレード、継続的な改善。
運用上の安全性の保証を求めるお客様であっても、最終的な試運転を担当するエンジニアであっても、ここで概説するテスト手順は、最先端の堅牢なコイル パッキング ソリューションを提供するというコミットメントを強調するものです。本質的に、これらのプロトコルは、設計と組み立てから検証済みのパフォーマンスの最終確認まで、すべての段階に対する規律ある標準ベースのアプローチから一貫した品質と信頼性が生まれるという哲学を推進しています。
最後通達:
このガイドは、国際規格と実際のデータ分析を活用した、コイル梱包ラインのテストに関する実証済みのベスト プラクティスを反映しています。実際のテスト プランは、サイト固有の要件、高度な材料の選択、または特殊な設計機能に基づいてさらにカスタマイズされる場合があります。固有の生産要求と規制の枠組みに対処するには、常にプロジェクトの公式テスト プロトコルとエンジニアリング ドキュメントを参照してください。