はじめに
現代の金属加工業界において、鋼コイルは物流面で最も困難かつ安全性が求められる製品の一つです。その巨大な質量、繊細なエッジ、そして輸送上の要件から、信頼性が高く効率的な梱包ソリューションが不可欠です。適切に設計されたコイル梱包ラインは、通常、(1)コイル梱包機、(2)コイル結束機、(3)コイル積み重ね機で構成され、それぞれが電動モーター、サーボシステム、油圧アクチュエータの組み合わせによって駆動されます。全体の動作を支えているのは、高度なプログラマブルロジックコントローラ(PLC)システムであり、このシステムが動作の調整、可変周波数ドライブ(VFD)による速度制御、そしてサーボモーターによる高度なモーション制御を行います。
この文書は、コイル包装ラインの製造工程における組立段階に焦点を当てています。その目的は、サブコンポーネントの統合から最終品質チェックまで、あらゆる工程を網羅した綿密なプロセスを顧客や関係者に明確に理解してもらうとともに、関連する機械設計基準、安全規格、およびライフサイクル管理の理念を強調することです。ISO 12100、EN 415-8(包装機械の安全性)、GB/Tガイドラインなどの国際的なエンジニアリング規格に準拠し、各組立工程が厳密に計画、実行、検証され、長期的な運用上の卓越性が確保される方法に重点を置いています。
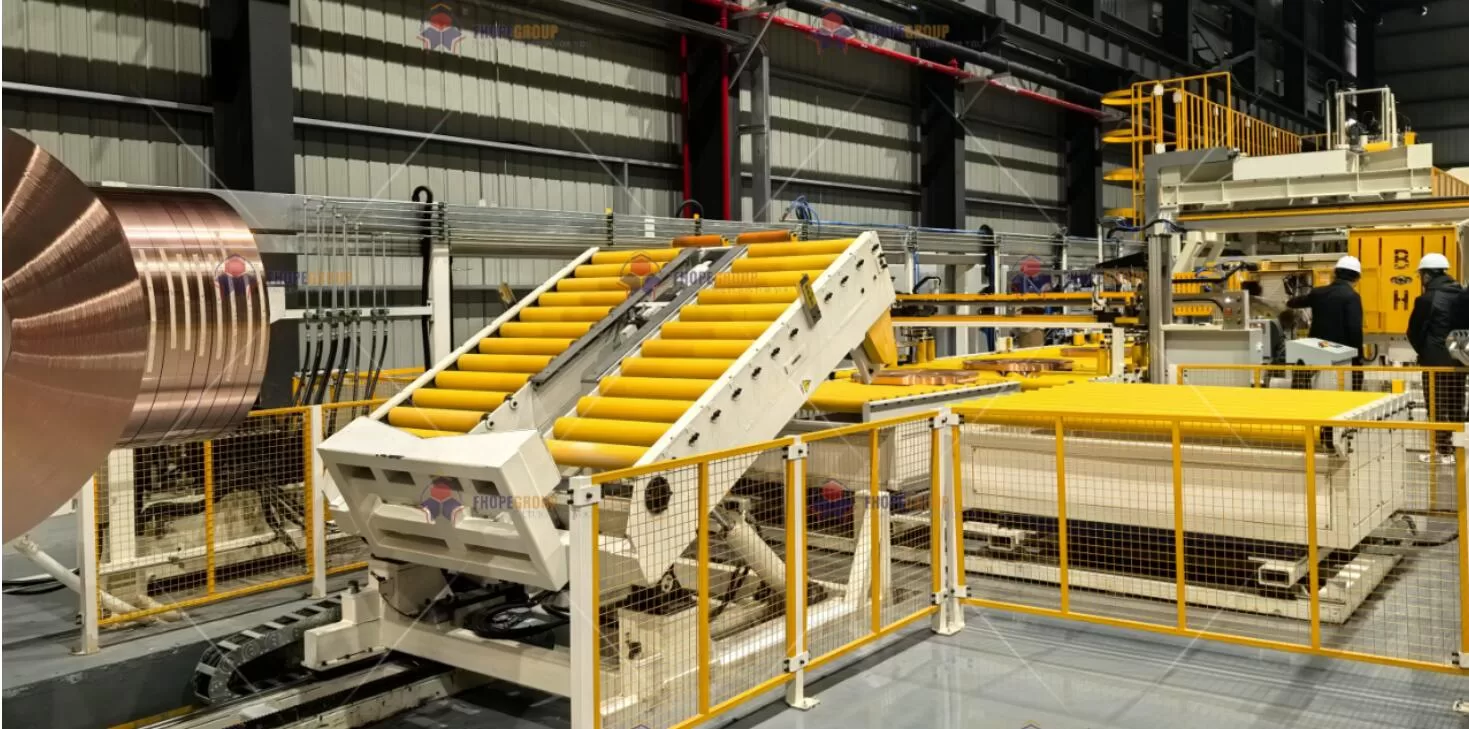
2. 組み立て:システムの綿密な統合
組み立ては、個々のモジュール、カスタム機械加工部品、標準コンポーネントが完全な運用システムに統合される段階です。最新のコイル梱包ラインの場合、これらのモジュールには次のようなものが含まれることがよくあります。
-
コイル搬送モジュール
- コイルを配置するための電動ローラー、ガイドレール、または回転式改札口。
- コイルの重量を支える高強度鋼で作られた支持構造。
-
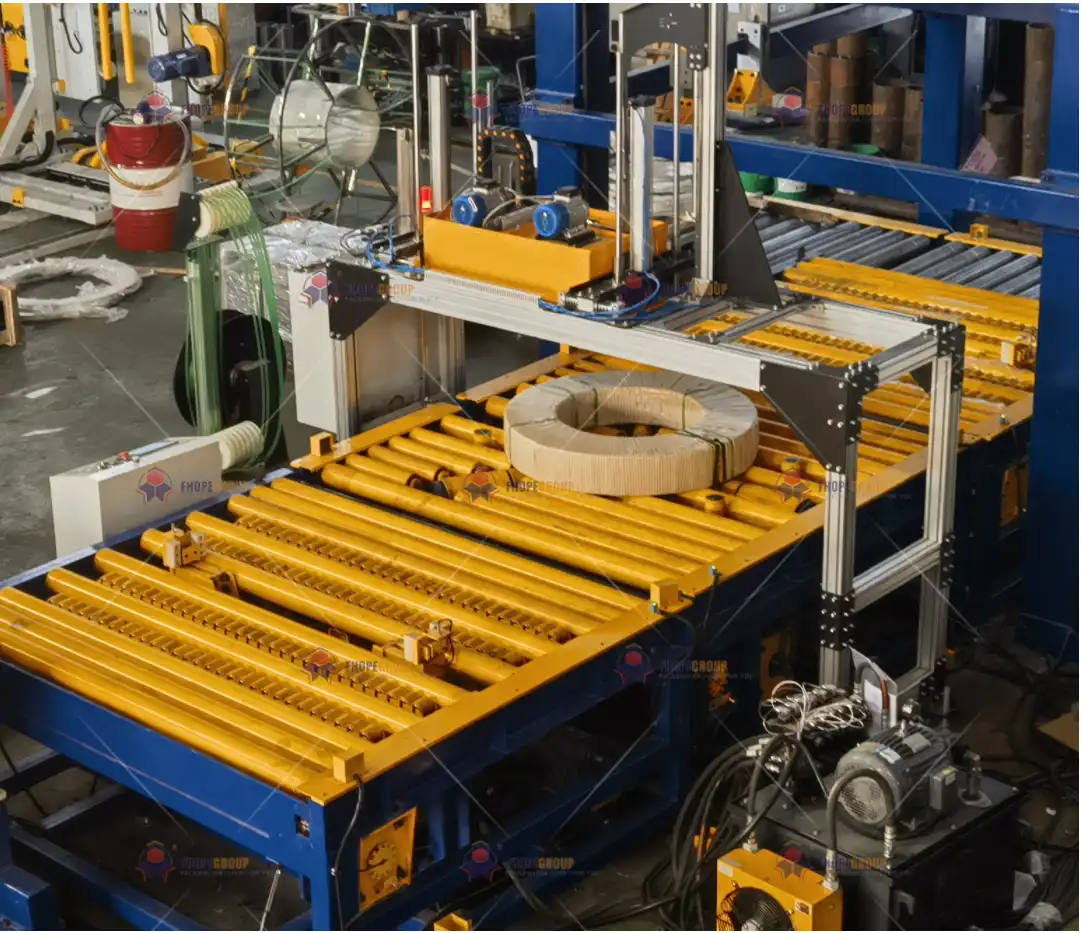
結束および包装ユニット
- 張力制御用の電動および空気圧のストラップヘッド。
- 一貫したオーバーレイを実現するためにサーボモーターで駆動されるストレッチフィルムユニットまたはラッピングアーム。
-
油圧作動システム
- 垂直および水平クランプ用のシリンダー。
- 安定した圧力と流量を維持するように設計された油圧パワーパック。
-
電気駆動装置および制御キャビネット
- 統合ロジック制御用の PLC。
- モーター速度管理用の VFD。
- 高精度な動作を実現するサーボドライブ。
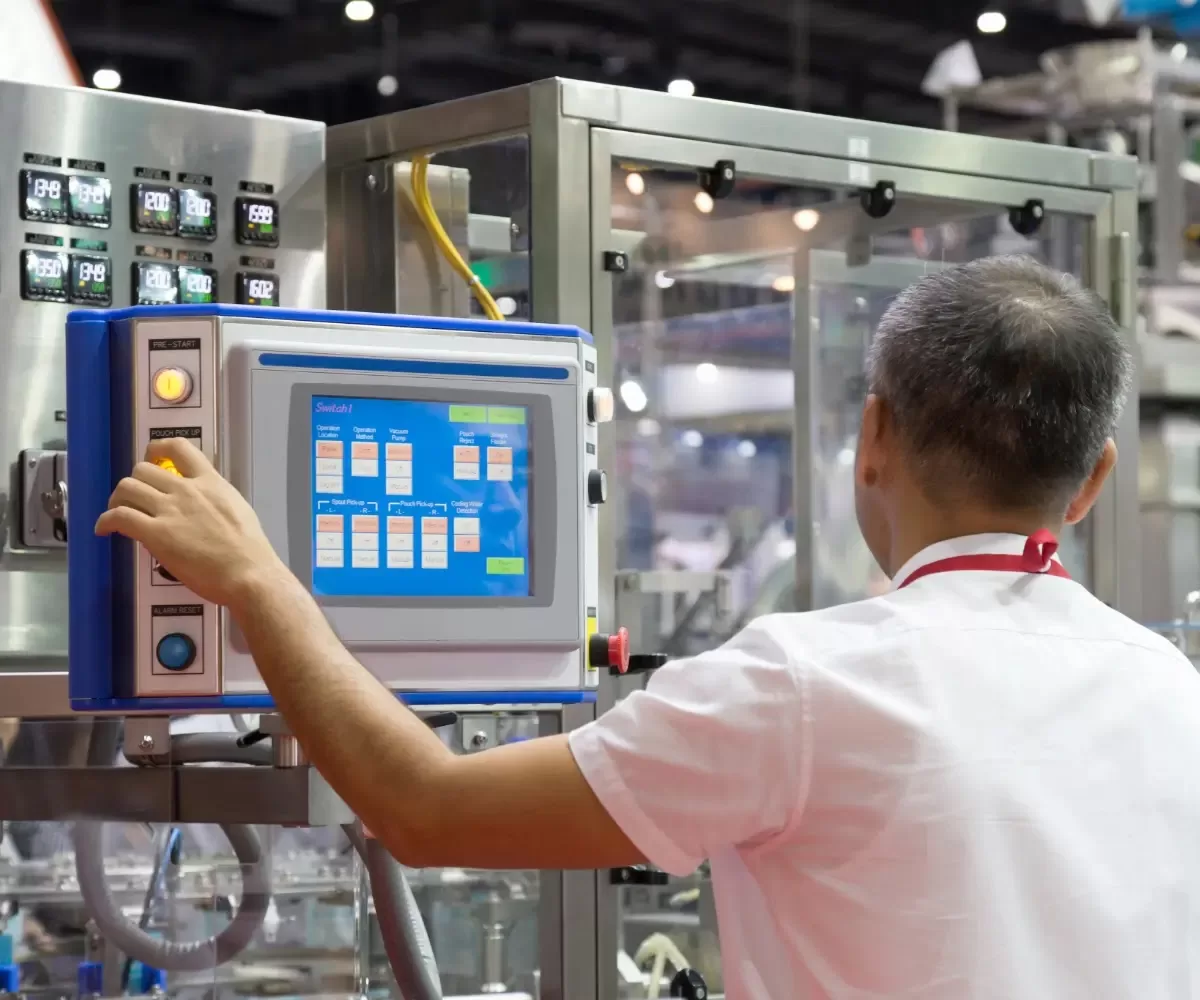
- オペレータの入力と監視のための HMI (ヒューマンマシン インターフェイス)。
-
安全と保護のメカニズム
- ライトカーテン、緊急停止、安全リレー。
- 回転要素用の機械的なガードとカバー。
組み立て工程では、これらの部品は設計図書に従って細心の注意を払って配置・固定され、機械的公差、荷重配分、および位置合わせ基準が厳密に維持されます。電気端子、油圧カップリング、機械的締結具など、すべての接続部を徹底的に検査することで、システムの完全性が確保されます。
3. 機械設計基準と組み立て前の考慮事項
3.1 構造と材料の選択
構造上の信頼性の観点から、コイル梱包ラインは、コイルの搬送、持ち上げ、結束作業によって生じる動的負荷に耐える必要があります。そのため、疲労強度と耐腐食性に基づいて材料が選択されます。一般的な基準は次のとおりです。
- 高強度合金鋼1 (例: 42CrMo) ギアシャフト、カップリング、耐荷重フレーム用。
- 耐摩耗性ポリマー2 (例:ポリウレタンまたは強化複合材)ガイドローラーおよび接触点用。
- 亜鉛メッキ鋼板またはアルミ亜鉛鋼板 (EN 10346 に準拠) 外部パネルと保護カバーが高湿度または腐食性環境での腐食に耐えるように設計されています。
さらに、エンジニアリングチームは、油圧配管、サーボモーターの絶縁、ギアのかみ合いなど、部品の潜在的な弱点を特定するために、故障モード影響解析(FMEA)3を実施します。このリスクベースのアプローチにより、選択された材料と設計上の特徴が、運用上の危険に初日から対処できることが保証されます。
3.2 公差と寸法チェック
部品を組み立てる前に、厳格な寸法検査が行われます。
- 形状と位置の許容差: 通常は GB/T 1184 または同等の ISO 規格によって制御されます。たとえば、サーボ ドライブ シャフトの同軸アライメントは、振動とノイズを最小限に抑えるために ±0.02 mm に保たれます。
- 表面仕上げの要件: 接合面にとって重要であり、摩擦と摩耗が設計限界を超えないようにします。
必要に応じて、レーザー トラッカーや座標測定機 (CMM) などの高度な計測ツールで複雑な形状を検証します。これにより、サブコンポーネントが組み立てステーションに到着したときに、高精度の統合に必要な機械的仕様を満たしているか、それを上回っていることが保証されます。
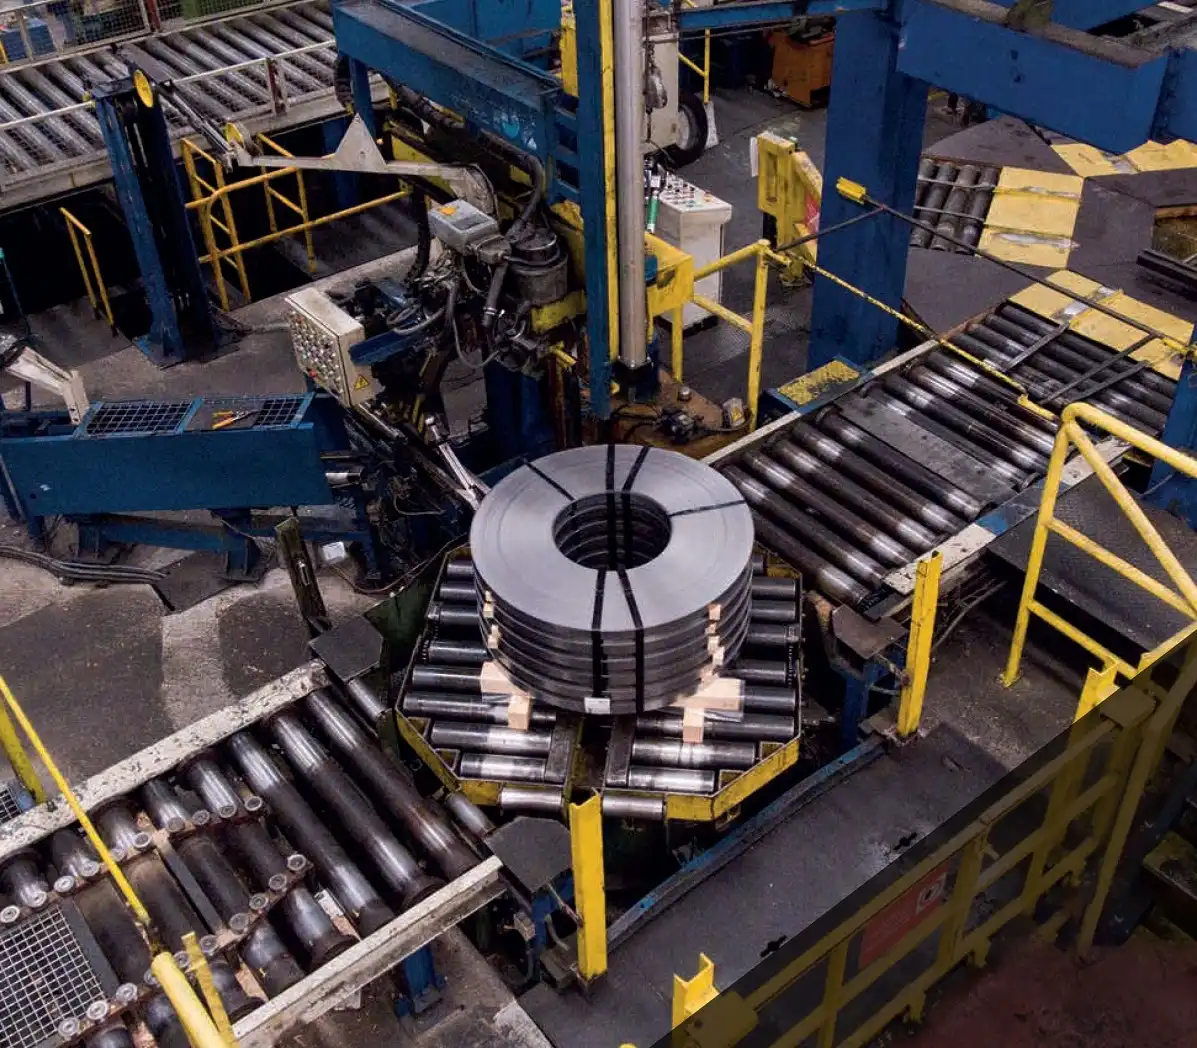
4. コアアセンブリワークフロー
コイル梱包ラインの組み立ては、通常、いくつかの主要なフェーズで構成されます。
-
ベースフレームと主要構造のセットアップ
- 精密水平装置を使用してメインフレームの位置合わせと水平調整を行います。
- 適切な参照ポイントを維持するために、平坦性と構造の剛性を確認します。
-
サブアセンブリの取り付け
- ローラー テーブル、張力調整装置、回転ユニットをそれぞれ 3D レイアウトに基づいて事前に開けられた穴にボルトで固定して取り付けます。
- トルクレンチを使用して、エンジニアリング BOM (部品表) に指定されたトルク値までボルトを締めます。
-
油圧システム統合
- 圧力容器およびホースに関する ISO 4413 ガイドラインに従って、油圧パワーパック、リザーバー、配管ラインを取り付けます。
- 十分な曲げ半径でホースとパイプを配線し、クランプで固定し、摩耗の可能性のある箇所がないか確認します。
- 各回路で予備的な圧力テストを実行し、漏れや不良継手の可能性を検出します。
-
電気および制御配線
- PLC、VFD、サーボ ドライブ、およびコンタクタは、IP54 以上 (IEC 60529) の定格の制御エンクロージャ内に配置します。
- 電磁干渉を軽減するために、高電圧ケーブルと低電圧ケーブルを別々のケーブル トレイに配線します。
- PLC I/O モジュールで制御信号を終端し、サーボ モーターからのエンコーダ フィードバック用のシールド ケーブルを確保します。
-
モーションキャリブレーションとサーボアライメント
- 角度やオフセットのずれを最小限に抑えながら、サーボモーターをギアボックスまたはボールねじ (存在する場合) に結合します。
- 多くの場合、レーザーまたはダイヤルゲージのセットアップを使用してキャリブレーション ルーチンを実行し、±0.02 mm 以内の位置合わせを確認して、サーボのストレスを最小限に抑えます。
- 堅牢な機械的フィットを確保するには、製造元が推奨するツール (オフセット アライメント ブラケットなど) を使用します。
-
サブシステムの試運転
- 各モジュールを順番に電源投入し、モーターの回転方向、センサー信号、油圧を確認します。
- 手動ジョギング、緊急停止、自動モード遷移の基本的な HMI コントロールを検証します。
-
工程内品質チェック (IPQC)
- トルク値、機械的クリアランス、センサー ブラケットの位置、オイル ラインのルーティングなどを扱うチェックリストを使用して重要な領域を検査します。
- アセンブリの不一致があればタグ付けして、すぐにやり直します。これには、モーター ベースのシムの再調整や光学センサー ブラケットの再配置が含まれる場合があります。
5. 油圧と電気の相互作用
5.1 油圧システムの要件
コイル梱包ラインでは、重いコイルをクランプして持ち上げるために必要な力を供給するために油圧システムが重要です。主な懸念事項は次のとおりです。
- 圧力安定性: システムは、一貫したクランプ力を確保するために、設定値の ±1.5% 以内に圧力変動を維持する必要があります。
- 汚染管理: オイルの清浄度は ISO 4406 または NAS 1638 規格によって監視されます。敏感なサーボ バルブや比例バルブを保護するための一般的な要件としては、NAS 1638 クラス 6 などがあります。
サイクル時間を短縮するために、油圧システムには、エネルギーを蓄えて瞬時の流量を提供するアキュムレータが組み込まれている場合があります。すべての継手、シール、ホースは通常、SAE または DIN 規格に準拠しており、過酷な産業環境での温度、圧力、振動に対応できます。
5.2 電気制御精度
油圧システムが純粋な力を提供するのに対し、電気制御は精度を提供します。現代のコイル梱包ラインは、以下の要素に大きく依存しています。
-
PLC制御
- さまざまなステーション (パック、ストラップ、スタック) 間のインターロックを管理します。
- センサーのフィードバック (近接スイッチ、フォトアイ、ロードセル) を監視して、完全に自動化されたワークフローを調整します。
- 安全ロジック (緊急停止、ゲート、アラーム) を実装します。
-
可変周波数ドライブ(VFD)
- コンベアや回転ヘッドを駆動する誘導モーターの速度を制御します。
- プロセスの要求に合わせてモーターの動作速度を調整することで、エネルギー消費を最適化します。
-
サーボドライブとモーター
- アームのラッピング、ヘッドのストラップ、コイルの位置決めのための正確な動作を実現します。
- フィルムの張力調整などのタスクにおいて、サブミリメートルの精度と再現性を実現します。
組み立て中、技術者はケーブルの配線と接地方法を綿密にチェックし、電気ノイズを最小限に抑えます。特に、正確な制御ループを維持するためにクリーンなエンコーダ信号を必要とするサーボ システムではこれが重要です。
6. テストおよび試運転プロトコル
機械、油圧、電気の組み立てが完了すると、システムは出荷または現場での設置前に厳格なテスト段階に入ります。
-
無負荷テスト
- 実際のコイルを導入せずに、ローラー、クランプ、回転アームなど、すべてのコンポーネントの自由な動きを検証します。
- 衝突の可能性、異常な振動、または校正されていないセンサーの位置をテストします。
-
機能サブシステムテスト
- サーボシステム: ホーミングシーケンスを確認し、さまざまな速度でジョグし、ダイヤルインジケータまたはレーザーメジャーで位置決め精度を確認します。
- 油圧装置: 最初に低圧でクランプとリフトをサイクルし、次に公称動作圧力に進みます。漏れや圧力低下がないか観察します。
- 安全システム: 緊急停止機能を検証し、フォトアイとライトカーテンをチェックし、障害が検出されるとすぐに PLC がシステムを安全な状態に移行することを確認します。
-
負荷テスト
- 実際のコイルまたはシミュレートされたコイル(重りブロックまたはダミー経由)を導入して、動作条件を再現します。
- 設計が通常の生産需要に対応できることを確認するために、長時間のサイクルにわたってトルク、モーター電流、およびオイル温度を監視します。
-
サイクルタイムと出力の検証
- 各梱包操作のサイクル時間を記録します。たとえば、梱包ラインは 60 時間あたり最大 XNUMX 個のコイルを処理できるように設計されている場合があります。
- 安全性や製品の品質を損なうことなく、システムが顧客のスループット要件を満たすか、それを上回ることができることを確認します。
-
最終受入テスト (FAT)
- 顧客または認証機関が立ち会う総合的な試験を実施します。
- コンプライアンスの文書化された証拠(機械能力チャート、SPC(統計的プロセス制御)データ、機能の準備状況を確認するテスト レポート)を提供します。
7. 品質管理と文書化
7.1 品質管理チェックポイント
組み立てと試運転全体を通じて、特定のチェックポイントが品質管理計画の基礎となります。
-
寸法検査
- 最小限の偏差を確認するために、組み立て前と組み立て後に実行されます。
- 一般的な合格基準: ブラケットの平面度 ±0.1 mm/m、角度調整 ±0.2°。
-
機械的締結の検証
- 設計仕様の値を参照して、校正されたツールを使用してトルクをチェックします。
-
油圧漏れテスト
- ラインを通常の動作圧力の 1.25 ~ 1.5 倍に加圧し、すべてのジョイントを検査しながら、指定された期間、設定圧力を維持します。
-
電気的導通および絶縁試験
- 絶縁抵抗が規定のしきい値(多くの場合、1 Vdc で 500 MΩ 以上)を満たしているか、または超えていることを確認するには、メガオーム計を使用します。
- 静電気の蓄積や感電の危険を防ぐために、正しい接地を確認してください。
-
ソフトウェアの整合性
- IEC 61131-3 規格に従って検証された、PLC および HMI プログラムの安全なバージョン管理。
- 追跡可能性のためのオフライン リポジトリへのバックアップ ロジック。
7.2 文書化とトレーサビリティ
すべての組み立て、テスト、検査データは文書化され、包括的な設備履歴を提供します。現代の企業では、改訂履歴、CAD データ、テスト結果を維持するために、製品ライフサイクル管理 (PLM) ソフトウェア (Siemens Teamcenter や PTC Windchill など) を利用することがよくあります。これにより、次のことが保証されます。
- トレーサビリティ各コイル梱包ラインはシリアル番号と製造日で追跡でき、ドライブ、モーター、油圧ユニットの正確な構成にリンクされます。
- 保証とメンテナンス: オペレーターは元の組み立て記録を参照して、部品の交換やアップグレードを迅速に行うことができます。
- 継続的改善: フィールド サービスからのフィードバックは、将来の設計の反復に統合されます。

8. 安全性とコンプライアンスの重視
生産性や機械的性能に加え、安全性は最優先事項です。コイル包装ラインは、 EN 415-8(包装機械の安全性)やISO 12100 (機械の安全性―基本概念と一般原則)など、様々な規格に準拠する必要があります。
-
リスクアセスメント
- 設計の初期段階で実施され、挟み込みポイント、クラッシュゾーン、または排出の危険性を特定します。
- 物理的なガード、インターロックされたアクセスドア、安全 PLC ロジック、およびフェイルセーフ センサーによって軽減されます。
-
オペレータートレーニング
- 起動/シャットダウンのシーケンス、緊急時の手順、基本的なトラブルシューティングについて説明します。
- コイルの落下や転がりによる怪我を防ぐために、正しいコイルの積み込み/積み下ろしに重点を置いています。
-
メンテナンスガイドライン
- ロックアウト タグアウト (LOTO) プロトコルを推奨します。
- 油圧流体テスト、モーター ベルトの張力チェック、および PLC 診断レビューの間隔を概説します。
9. 生涯サポートと予測メンテナンス
9.1 長期信頼性
高い平均故障間隔 (MTBF) を達成することは、厳しい生産スケジュールでダウンタイムを最小限に抑えるために不可欠です。MTBF ≥ 10,000 時間を達成するための設計戦略には、次のようなものが含まれます。
- 堅牢なコンポーネントの選択: 評判の良いブランドのモーターとサーボは、産業グレードの信頼性をテスト済みです。
- 冗長システムアーキテクチャ: 電源やセンサー システムなどの主要モジュールには、冗長性やクイック スワップ機能が組み込まれています。
9.2 予知保全とIoT統合
インダストリー 4.0 の導入により、多くのコイル梱包ラインにリアルタイムの状態監視機能が搭載されるようになりました。
- 振動センサー: モーター、ギアボックス、またはテンション ローラーのベアリングの状態を追跡します。振動スペクトルの異常は、機械的な故障を事前に警告できます。
- オイル汚染センサー: 清浄度レベルをリアルタイムで評価し、スラッジの蓄積によってバルブが損傷する前にフィルターの交換を促します。
- データ分析PLC または産業用 PC は、動作データ (サイクル数、エラー コード、モーター電流) を記録します。予測的な洞察を得るために、専用のソフトウェア (Beckhoff TwinCAT や Rockwell Historian など) を使用して分析されます。
10 おわりに
コイルパッキングラインの組立工程では、機械工学、油圧設計、電気系統の統合、高度な制御システムが一体化され、高性能な設備が構築されます。サーボドライブの位置合わせや油圧接合部のシールなど、各工程において、設計基準、寸法公差、品質チェックを厳格に遵守することが求められます。最先端のPLCロジック、サーボモーター、リアルタイム診断機能を統合することで、生産要件の変動にも対応できる、将来を見据えたソリューションへと進化を遂げます。
主なポイント:
- ホリスティックエンジニアリング: 材料の選択、構造の完全性、堅牢なエンジニアリング ワークフローが信頼性を支えます。
- 精密な組み立て: アライメント、トルク、キャリブレーションに細心の注意を払うことで、スムーズな操作と長い耐用年数を保証します。
- 安全性とコンプライアンス: 準拠 国際コード(ISO、EN、GB/T) 危険防止のための強固な枠組みを提供します。
- ライフサイクルサポート: 設計検証から 予知保全組み立てプロセスは、低リスクで効率の高い運用ライフサイクルの基盤を築きます。
これらのベスト プラクティスに従い、品質第一のアプローチを採用することで、製造業者とエンド ユーザーは、適切に組み立てられた高スループットのコイル梱包ラインのメリットを最大限享受できます。その結果、パフォーマンス メトリックを満たすだけでなく、堅牢な安全機能、簡素化されたメンテナンス、追跡可能なドキュメントも提供するシステムが実現します。これらは、今日の競争の激しい金属加工市場では極めて重要な要素です。
最後通達:
コイル梱包ラインを組み立てるためのこの生産手順は、顧客向けの技術オリエンテーションとして役立ちます。特定の値、標準、および方法は、地域の規制、顧客の要件、および進行中の技術の進歩に基づいて調整される場合があります。最新かつ最も正確な指示については、常にプロジェクトのエンジニアリング ドキュメントと認定図面を参照してください。