イントロダクション
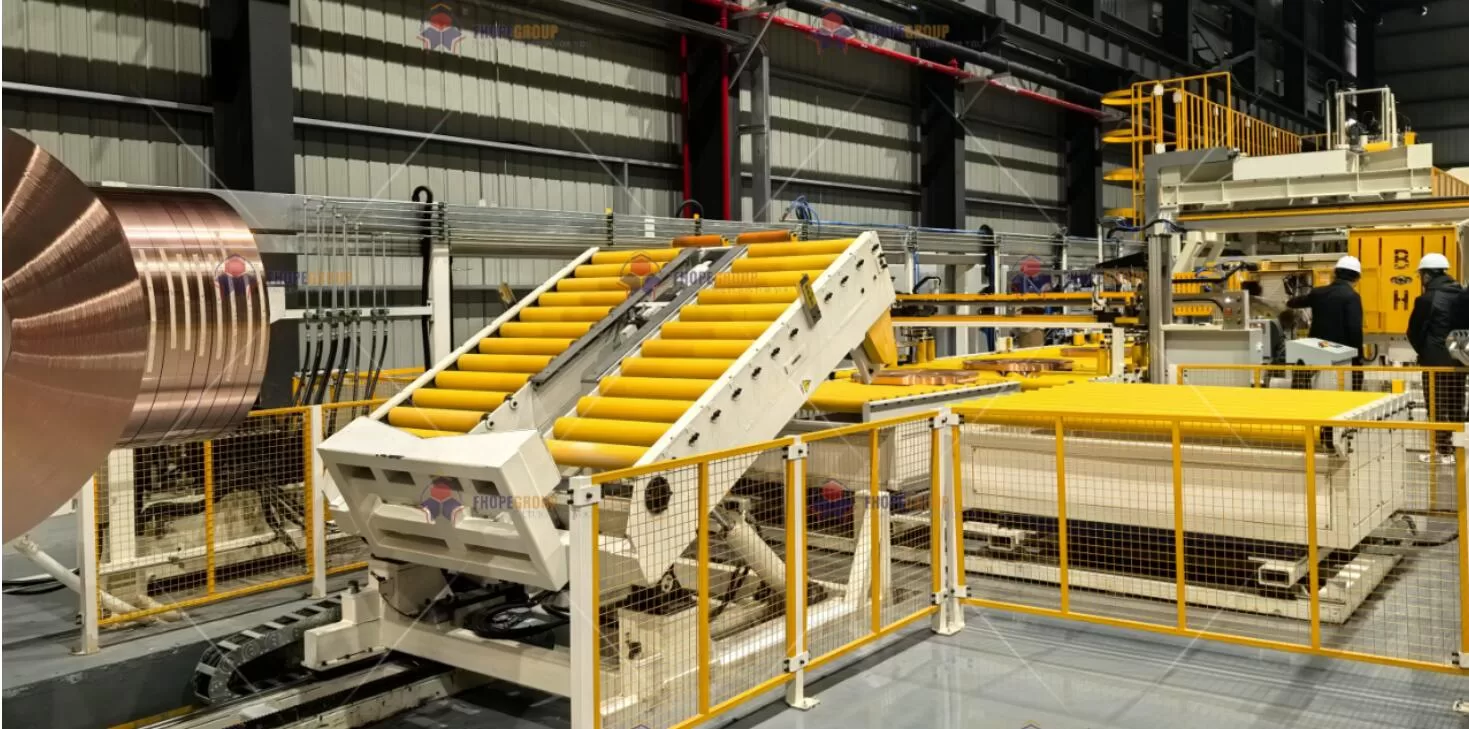
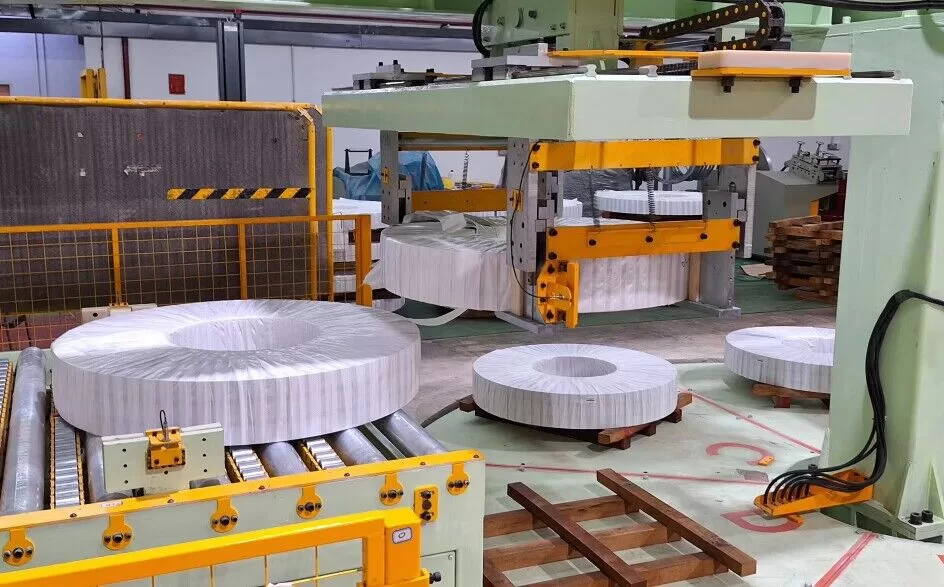
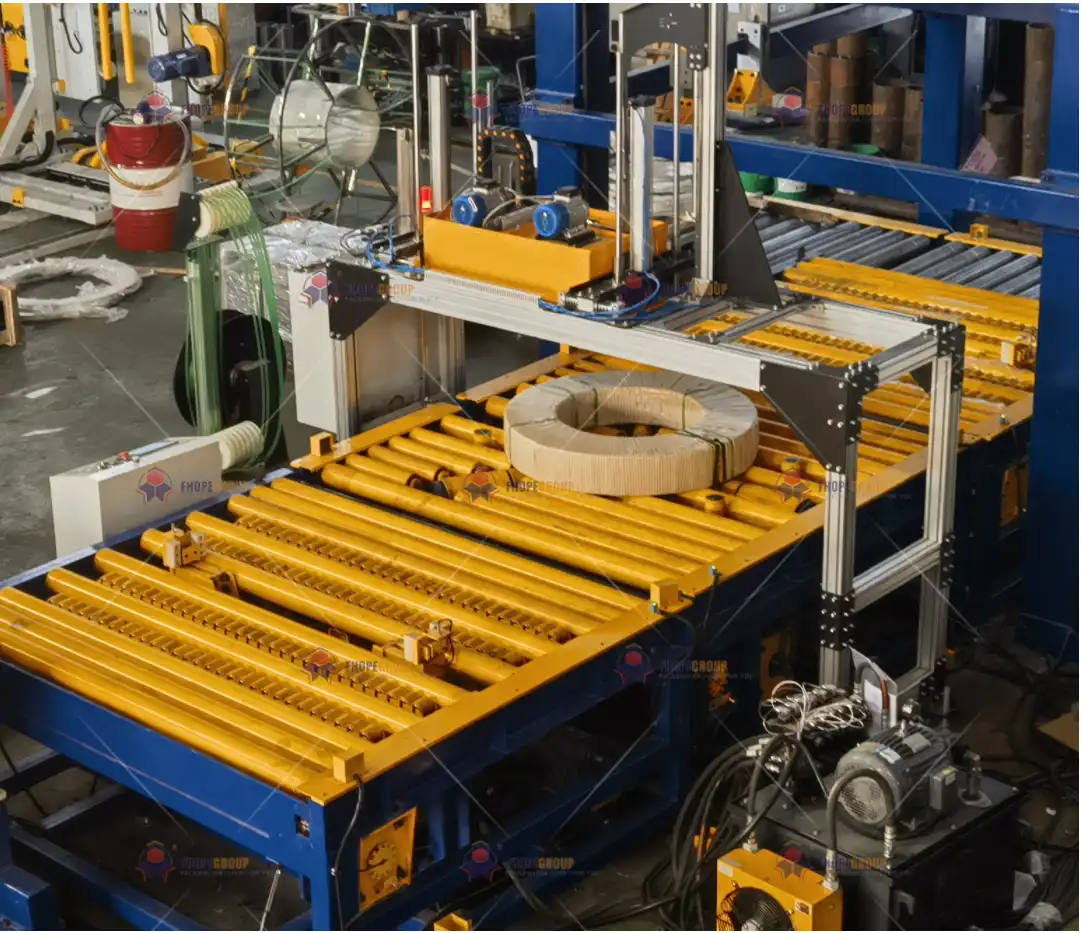
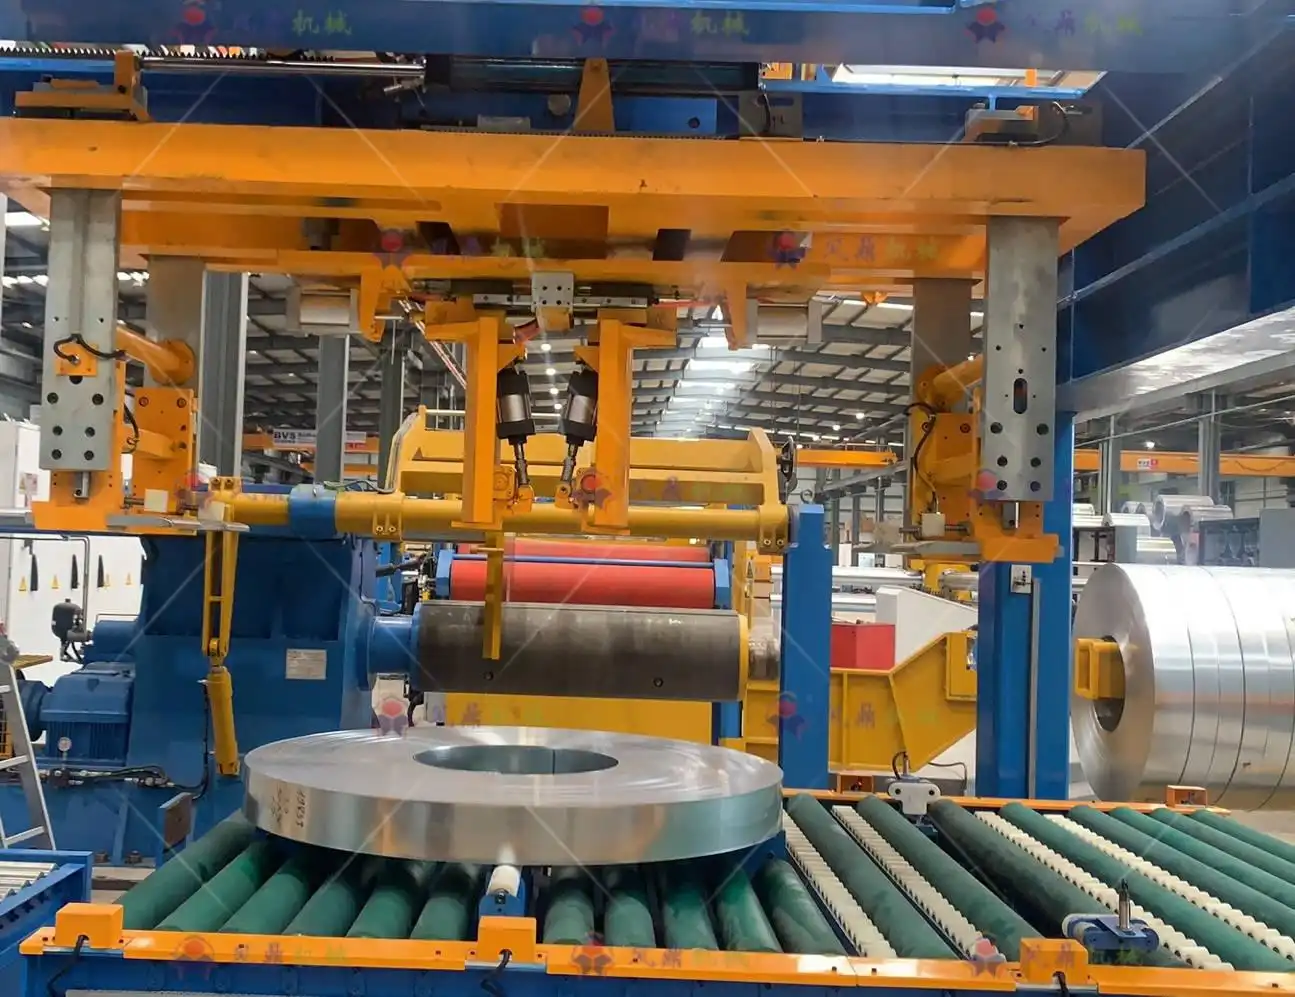
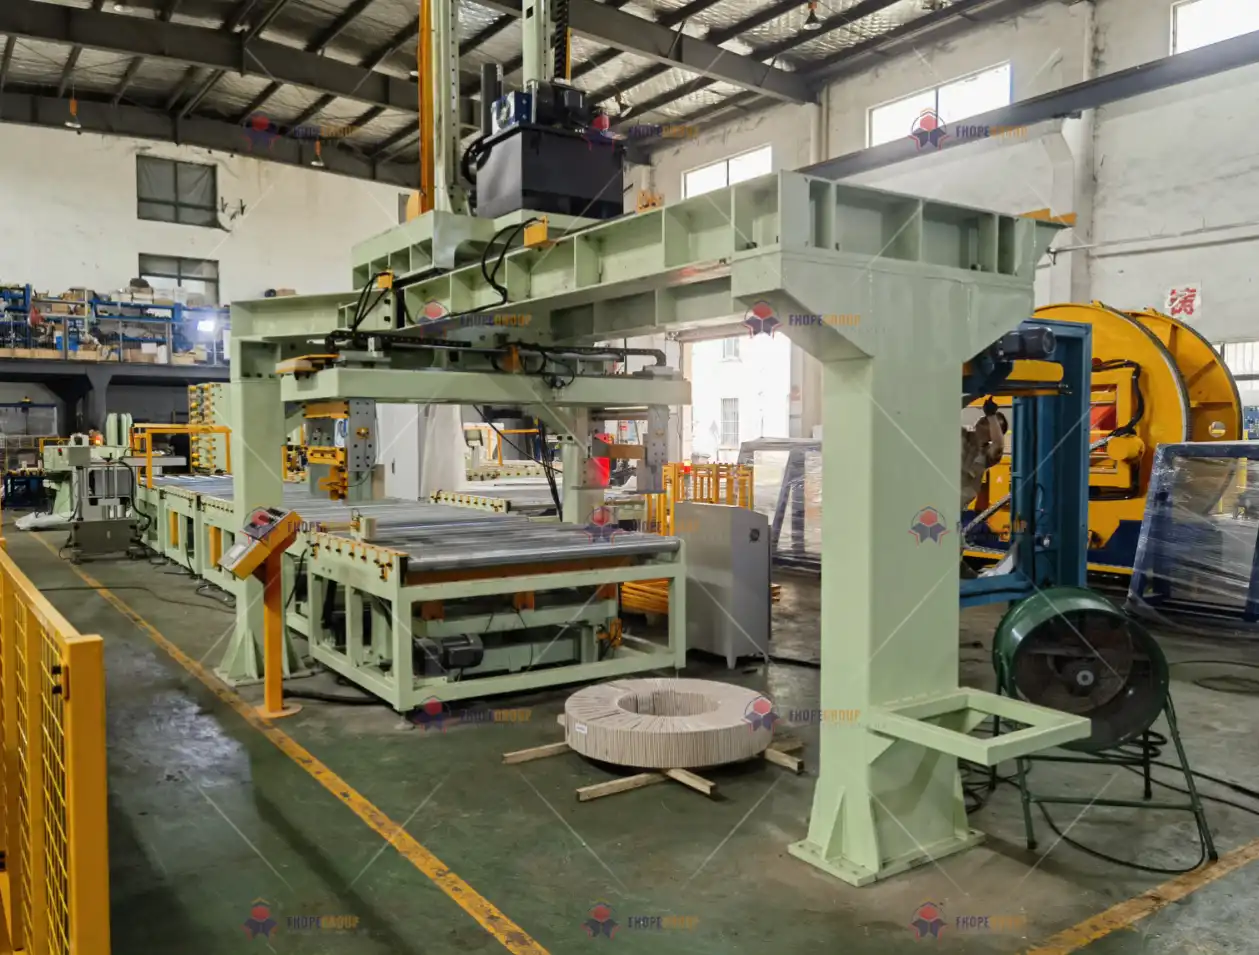
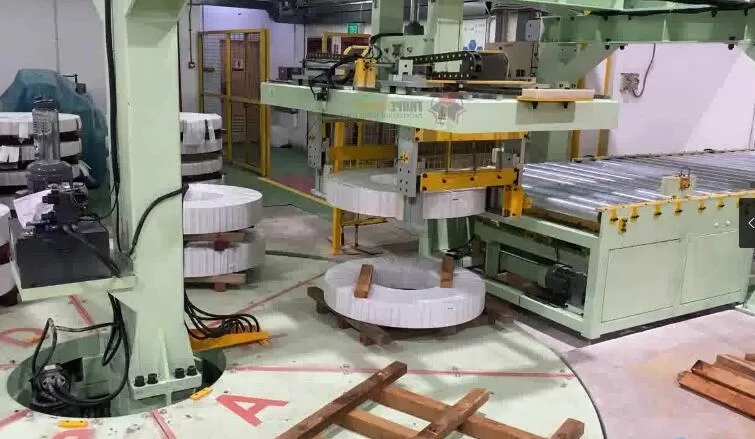
鋼コイル梱包ライン(コイル梱包機、コイル結束機、コイル積載機から構成される)は、多くの金属加工施設の中心的な役割を担っています。これらのラインは、重量のあるコイルを日々処理し、完成した鋼材製品が梱包、固定、そして後工程や出荷のために積み重ねられることを保証します。高い負荷、高速な作業速度、そして高い精度が求められるため、このようなシステムの各コンポーネントの製造は、厳格な機械設計基準、高度な工程計画、そして厳密な品質保証基準に従う必要があります。
本稿では、コイルパッキングライン部品向けの、プロフェッショナルなエンドツーエンドの製造アプローチについて解説します。インテリジェント製造、高精度加工、デジタル生産技術、そして堅牢な品質検証を活用することで、最高水準の製造プロセスがいかにして精度、耐久性、信頼性に優れた機器を生み出すのかを検証します。
1. インテリジェントな製造ワークフロー
1.1 フルプロセスバリューストリームマッピング(VSM)
当社の生産工程はバリューストリームマッピングから始まり、すべての工程が最終製品に具体的な価値をもたらすことを保証します。前処理、CNC加工、溶接、応力除去、研削、研磨といった各工程をマッピングすることで、重複作業を特定し、リードタイムを管理し、リソース配分を最適化します。下の表1は、コイル梱包ライン部品向けにカスタマイズされた典型的なVSMアプローチを示しています。
| プロセス段階 | コア技術設備 | 主要なプロセスパラメータ | 品質監視 |
|---|---|---|---|
| 原材料の前処理 | ツインコラムCNCストレートナー(HACO 5500T) | 矯正精度 ≤ 0.1 mm/m (ISO 8512) | 残留応力測定(X線回折) |
| CNC精密加工 | 5軸加工センター(DMG MORI HSC75) | 位置精度 ±0.005 mm (VDI/DGQ 3441) | インラインプローブ補正(Renishaw OMP60) |
| 構造溶接 | デュアルワイヤパルスMAGシステム(Fronius TPSi) | 熱入力制御≤1.8kJ(EN 1011-1) | TOFD超音波欠陥検出(ASME V Art.4) |
| 応力除去 | 完全コンピュータ制御焼鈍炉(ナーバーサームS27) | 温度制御精度 ±3 °C (AMS 2750E) | 硬度サンプリング(HV0.5変動≤5%) |
| 精密粉砕 | ジググラインダー(ムーアG48) | 表面粗さRa0.2μm(ISO1302) | 白色光干渉法(Zygo NewView) |
| ナノスケール研磨 | 磁気レオロジー研磨システム(QED Q22-X) | 形状精度 λ/10 @ 632.8 nm | 共焦点顕微鏡3Dプロファイル測定 |
VSMアプローチのハイライト
- 順次最適化各ステップが分析され、待機時間が最小限に抑えられ、スループットが最大になり、製品フローが一貫していることが保証されます。
- 自動データキャプチャ: リアルタイムデータ X線回折(残留応力) or レニショー インラインプローブ 制御システムにフィードバックすることで、やり直しや欠陥を削減します。
- ストレス解消の統合: 大きな変形工程の後に応力緩和焼鈍を戦略的に配置することで、寸法のドリフトを防ぎ、その後の操作で高い幾何学的精度を維持します。
設備、プロセスパラメータ、およびオンライン品質監視の間のこのような相乗効果は、大規模な鋼コイル梱包ラインにとって極めて重要です。なぜなら、構造的完全性と精密な位置合わせがシステムの寿命と性能を左右するからです。
2. 主要機器マトリックス
2.1 先進加工設備一覧
現代の製造ラインでは、高い柔軟性と極めて高い精度が求められます。表2は、コイル梱包ラインの主要なサブアセンブリ(フレーム、ベアリングハウジング、ガイドレールなど)を製造するために使用される高度な工作機械の一部を示しています。
| 設備タイプ | モデルと構成 | 精度認証 |
|---|---|---|
| 大型ガントリーフライス盤 | ユニオンケムニッツBFT 130-5 | - リニア軸位置決め精度: ±0.008 mm (ISO 230-2) - 回転テーブルの同心度: 0.015 mm |
| 高精度レーザーカッター | TRUMPF TruLaser 5030 ファイバー | - 切断プロファイル精度 ±0.05 mm - 最小切り口幅 0.15 mm (EN ISO 9013) |
| ロボット溶接セル | KUKA KR 1000 Titan + シームトラッキング | - 繰り返し精度 ±0.06 mm - 溶接速度 0.5~3.0 m/分調整可能 |
なぜこれらのマシンなのか?
- 大型ガントリーフライス加工: コイル負荷の衝撃に耐える重い機械フレーム、大型ポスト、ベースの製造に不可欠です。ガントリー セットアップは、0.01 mm 未満の精度を維持しながら大きな寸法を処理します。
- レーザー切断: コイルスタッキングやストラッピングマシンのブラケットに見られる複雑な形状に不可欠な、優れたエッジ品質と最小限の熱影響部を提供します。
- ロボット溶接: 自動シーム追跡と多軸関節により、厚いフレームでも一貫した溶接の浸透が実現し、機械性能が向上します。
2.2 デジタルプロセスチェーン
CAD データ、ツール戦略、機械の状態監視、最終検査を統合するには:
- CAD/CAMの統合: シーメンス NX 22121 コイルラインコンポーネントの同期モデリングと高度なシミュレーションをサポートします。
- ツールパスの最適化: ボリューミル2 アルゴリズムは送り速度を自動的に調整し、熱の蓄積と工具の摩耗を管理しながら加工時間を最大 45% 短縮します。
- 機器IoT接続: MTコネクト または独自のソリューションにより、すべてのステーションからリアルタイムのメトリック(スピンドル負荷、温度スパイクなど)を取得し、データ収集率は 98% を超えます。
その結果、設計コンセプトと現場での生産データを連携させる、完全デジタル化されたスレッド3が実現しました。これにより、迅速な設計反復、予知保全、品質トレーサビリティがシームレスに融合する、応答性の高い製造環境が促進されます。
3. 重要なプロセス制御技術
コイル梱包ラインの構成部品は、張力、結束精度、コイルの取り扱いに直接影響を与えるため、厳格な機械的公差を満たす必要があります。以下に、各部品が設計意図を満たしていることを保証する主要な管理方法を示します。
3.1 精密加工補正戦略
CNC加工中、熱膨張や工具摩耗は寸法精度に影響を与える可能性があり、特に大型部品や長時間の生産ではその影響が顕著になる。
-
熱場閉ループ制御
次のモデルを使用して工作機械の変形を補正します。
[
\Delta L = \alpha \cdot L_0 \cdot \Delta T + \beta \cdot P \cdot t^{0.5}
]
どこ:- (\alpha) = 熱膨張係数
- (L_0) = 初期部品または機械寸法
- (\beta) = 電力ベースの熱結合係数
- (P) = スピンドル/軸モーターの電力
- (t) = サイクルタイム
CNCコントローラは、リアルタイムのセンサーフィードバック(スピンドル負荷、クーラント温度、周囲温度センサー)に基づいて、工具オフセットを自動的に調整します。この方式により、ベアリング穴やコイル積層アセンブリの油圧シール面などにおいて重要な精度が維持されます。
-
ツール摩耗予測
分析することで スピンドルモーター電流 時間の経過とともに、システムは切削工具が摩耗限界に近づく時期を予測します。測定された電流が公称ベースラインの 120% を超えると、工具の変更またはオフセット調整が自動的に開始され、寸法のずれや表面仕上げの不良のリスクが軽減されます。
3.2 溶接品質管理フレームワーク
コイル梱包機のフレーム、結束機のアーム、またはブラケットの構造溶接部は、亀裂、気孔、および大きな介在物があってはならない。当社では、多段階の検査方法を採用しています。
| 欠陥の種類 | 検出方法 | 受け入れ基準 | 是正措置 |
|---|---|---|---|
| 融合の欠如 | フェーズドアレイ超音波(PAUT) | 最大欠陥長さ 1 mm (AWS D1.1) | 局所TIG再溶解修理 |
| 気孔 | X線画像(ASTM E94) | Φ ≤ 0.5 mm、密度 ≤ 3/10 cm² | 真空充填溶接 |
| 残留ストレス | ブラインドホールひずみ測定 (ASTM E837) | 応力≤材料降伏点の30% | 振動によるストレス緩和 |
熱入力管理
- 入熱 ≤1.8 kJ (EN 1011-1) に制限されます。この制御により、メイン フレームの過度の歪みが回避され、機械的特性が設計範囲内に維持されます。これは、コイル ストラッピング マシンの動的負荷にとって特に重要です。
3.3 表面品質管理
高速コイルラインでは、特定の接触領域で摩擦、摩耗、さらには局所的な熱の蓄積が発生する可能性があります。
-
研削による火傷の予防
高精度研削では、 赤外線サーモグラフィー リアルタイムの温度勾配を監視します。勾配が 150 °C/s を超えると、機械オーバーライドによってインフィードまたはクーラントの流量が調整され、疲労寿命を低下させる可能性のある熱損傷 (研削焼け) が防止されます。 -
指向性研磨テクスチャ
クロスハッチング角度を実装します 45°±5° (DIN 4768) コイル マンドレルや回転ガイドなどの表面への潤滑の分散を容易にします。この均一なパターンは、特に鋼コイルのエッジに繰り返し接触する表面での局所的な摩耗を防ぐのに役立ちます。
4. 品質検証システム
4.1 フルディメンション検査計画
寸法精度は、コイル梱包ラインにおける機械部品の互換性と位置合わせにとって極めて重要です。当社の3段階検査プロトコルでは、以下の計測機器を使用しています。
| 検査レベル | 機器 | 測定能力 |
|---|---|---|
| 最初の記事 | ツァイス アキュラ 7/12/7 | 空間精度 1.9 μm + (L/350) μm/m |
| バッチサンプリング | ヘキサゴン グローバル S 07.10.07 | 繰り返し精度 ≤ 0.003 mm (ISO 10360-2) |
| 最終検査 | FARO レーザートラッカー ヴァンテージ | 動的測定レート 1000 Hz |
- 第一物品検査 (FAI): 新規設計または改訂設計に重要です。代表的な部品のジオメトリ全体がスキャンされ、3D CAD モデルと比較されます。
- 工程内サンプリング: 断続的なチェックにより、上流のプロセス変動が制御されていることを確認します。
- 最終監査: 大型アセンブリや溶接フレームは、現場で測定されます。 FAROレーザートラッカー出荷前に、全体的な位置合わせと取り付けポイントが許容範囲を満たしていることを確認します。
4.2 機能テストベンチマーク
形状だけでなく、各コンポーネントまたはサブアセンブリは、運用負荷の下で確実に機能しなければならない。
- 油圧オイル通路の清浄度: 当社は、油圧ラインの粒子汚染を測定することにより、NAS 1638 クラス 6 に準拠しています。清潔さを保つことで、コイル リフティング シリンダーや、ストラッピング マシンの油圧テンショナーの信頼性の高い作動が保証されます。
- ベアリングの着座慣らし: ベアリングインターフェースに、定格荷重の0%から120%までの10段階の荷重スペクトルを適用します。合格基準:
- 温度上昇 ≤ 35 °C
- 振動速度 ≤ 1.8 mm/s (ISO 10816-3)
- 動的バランス: ターンテーブルやスプールホルダーなどの回転アセンブリは、 G2.5バランス クラス (ISO 21940-11)。このレベルのバランス調整により、振動、騒音、ベアリングの早期摩耗が最小限に抑えられます。
5. 技術的優位性とデータベンチマーク
これらの高度な製造プロセスを採用することで、測定可能な改善が実現します。
| 技術的側面 | 業界 従来型 | 当社の製造システム | パフォーマンスの向上 |
|---|---|---|---|
| 位置決め精度 | ±0.03 mm | ±0.008 mm | 約262%の改善 |
| 溶接合格率 | 92.5% | 99.6% | 7.7%増加 |
| コンポーネントの互換性 | 18% 手作業によるフィッティングが必要 | 99%直接組み立て | 約5.5倍の強化 |
| 表面耐食性 | 480時間後の錆(塩水噴霧) | 1200時間でベースメタルの腐食なし | 2.5倍の改善 |
- 位置決め精度:スルー 閉ループ熱補償 (NAIST) と インテリジェントなツールパス最適化業界標準と比較して寸法誤差を半分以下に削減します。
- 溶接品質: デュアルワイヤパルスMIG/MAG リアルタイムの継ぎ目追跡による溶接により、欠陥率がほぼゼロになります。
- 高いコンポーネント互換性部品間のばらつきを最小限に抑えることで、コイル梱包システムの組み立て時間が大幅に短縮され、特に大量生産時に効果的です。
- 耐食性高度な仕上げ(溶融亜鉛メッキ、多層コーティング)または選択的メッキにより赤錆の発生を遅らせ、湿気の多い場所や沿岸地域でも長持ちします。
6. スマート製造コックピット
リアルタイム監視ダッシュボード
最新の製造実行システム(MES)は、経営陣やエンジニアリングチーム向けに、集中管理型の「コックピット」またはデジタルダッシュボードを提供します。
- OEE ボード: 総合設備効率は通常 85% を超えます (当社の目標)。オペレーターは可用性、パフォーマンス、品質に関する最新情報をリアルタイムで確認し、ボトルネックを即座に特定できます。
- SPC 管理図: CPK の主要な寸法 (コイルスタッキングシャフトのボア直径など) が監視されます。リアルタイム分析により制御限界が再計算され、プロセスがドリフトした場合にアラームがトリガーされます。
ビッグデータ分析
- 工具寿命予測モデル: 機械学習アルゴリズムは、過去のスピンドル負荷、部品の形状、材料の硬度データを解釈します。予測は 92% を超える精度を達成し、コストのかかるやり直しを回避するプロアクティブなツール変更を可能にします。
- エネルギー消費デジタルツイン: 生産スケジュール、リアルタイム センサー データ、機器の電力シグネチャを統合することで、運用シーケンスを最適化できます。予測される節約額は、部品の複雑さとバッチ サイズに応じて 15%~22% の範囲です。
視覚化の推奨事項
- 微細構造画像: 研磨された表面を処理前と処理後とで比較し、微細化された粒界を示します。
- 熱変形補正アニメーション: 温度場が補正ベクトルとどのように相互作用するかをリアルタイムで示します。
- デジタルプロセスチェーン図: 双方向フィードバック ループを強調しながら、CAD 設計から CMM 検証までのデータ フローを示します。
- 品質データヒートマップ: 合格率の時空間分布、日別または週別の傾向を色分けして表示します。
コイル梱包ラインとの関連性
これらの製造工程すべて――高度な計画、先進的なCNC加工、最高水準の溶接、戦略的な応力除去、そして厳格な最終検査――は、スムーズかつ信頼性の高い梱包ラインの実現につながります。具体的には以下のとおりです。
- 精度 コイル ストラッピング テンショナーがサーボ駆動軸とシームレスに位置合わせされ、送りミスや張力エラーが回避されます。
- 寸法の一貫性 積み重ねられた機械フレームとガイドレールの間には、簡単な組み立てが可能なため、現場での調整が減り、機械との完璧な統合が保証されます。 PLC、サーボモーター、油圧システム.
- 強化された表面仕上げ 転がり部品や摺動部品に使用すれば、摩擦、振動、メンテナンス頻度が減少し、耐用年数が延びます。
- 防食 湿度の高い工場や沿岸部の工場で稼働するラインにとって、高度なプロセスは各コンポーネントの寿命を延ばし、総所有コストを削減します。
結論
コイル梱包ラインの部品製造には、最先端の設備、デジタルプロセス統合、そして厳格な品質保証が戦略的に組み合わされています。原材料の矯正から最終的なナノスケール研磨まで、あらゆる工程が綿密に計画され、寸法ばらつきの最小化、堅牢な溶接接合、そして最高レベルの表面品質を実現します。これらの特性は、過酷な運転条件下でコイル梱包システムが鋼コイルを確実に固定、積み重ね、輸送できるかどうかに直接影響します。
スマート製造ダッシュボード、リアルタイムセンサーフィードバック、予測分析を活用することで、継続的な改善が生産のDNAに組み込まれたシステムを構築しました。オペレーター、エンジニア、マネージャーは瞬時に得られるデータから恩恵を受け、事後対応ではなく事前対応が可能になります。その結果、コイルパッキング業界において、精度、耐久性、コスト効率の新たな基準を打ち立てる、堅牢で高性能な製品が誕生しました。
今後、機械学習に基づく欠陥検出、拡張現実を用いた組立支援、クローズドループ触覚溶接といった技術革新により、設計、製造、そして運用性能間の相乗効果がさらに深まることが期待されます。しかしながら、コイルパッキングラインをはじめとするあらゆる分野において、部品製造を成功させるための礎となるのは、インテリジェントな計画、厳格な管理、そして揺るぎない品質へのこだわりといった基本原則であり続けるでしょう。