
鋼コイル包装機はどのように動作するのですか?
鋼コイル包装機は、コイルを所定の位置に移動させ、コイルの開口部から包装材を導入し、制御された相対運動によってコイルの周囲に包装材を配置し、コイルの末端を固定し、次の承認された工程にコイルを渡すという一連の動作を制御します。具体的な構成部品、動作順序、安全機能、および復旧手順は、承認されたモデル文書と現場のリスク評価によって異なります。
実際のところ、問題は単に「リングが回転するかどうか」ではない。重要なのは、積み込みから排出までの各工程において、進行するための既知の条件、責任者または責任者となるシステム、そして受け入れられる結果が存在するかどうかである。
この手順では、文書化された構成例を説明します。モデル、コイル、材質、設定、およびタイミング条件が表示されている必要があります。
まず、サイクル全体を7つのハンドオフとして捉える
ワードラップは、目に見える回転の前後の重要な作業を隠してしまう可能性があります。完全なサイクルには、少なくとも以下の質問が含まれます。
- 到着: コイルは承認された輸送方法で駅に到着しましたか?
- ポジショニング: それは、現在の機械の承認された範囲内で、適切に支持され、向きが付けられ、配置されていますか?
- 素材紹介: 包装材は意図した経路に沿って配置され、その先端は承認された方法で固定されていますか?
- 制御されたラッピング動作: 動作開始前に、必要な動作条件と安全条件は満たされていますか?
- 完了: 合意された補償範囲または計画された完了条件は満たされましたか?
- フィニッシュ: 尾部は固定され、梱包結果は確認されましたか?
- 渡す: そのエリアは安全ですか?また、コイルは次の所定の工程に送られますか?
この記事は、オペレーター、エンジニア、または購入者が理解する必要のある順序に従っています。これは、個々のステーションの現場手順に取って代わるものではありません。
包装サイクルの展開方法
ステップ1:コイルを装填して位置決めする
コイルは、クレーン、トロリー、コンベア、またはラインインターフェースを介して搬入されます。コイルを支え、センタリングするためのハードウェアには、ローラー、ストッパー、ガイド、センサー、またはその他の承認された構成が含まれる場合があります。ラッピング動作を開始する前に、機械の実際のロジックでは、存在信号、位置確認、ガードの状態、またはその他の条件が必要となる場合があります。
位置が重要なのは、材料の搬送経路と可動部品が既知のコイル形状に合わせて設計されているためです。コイルの位置がずれたり、向きが間違っていたりすると、搬送範囲が変わったり、意図しない接触が発生したり、次の搬送が不安定になったりする可能性があります。許容位置と逸脱への対応は、一般的なビデオではなく、最新の図面、制御の説明、およびリスクレビューに基づいて決定する必要があります。
ステップ2:包装材を挿入して固定する
材料はロールまたはディスペンサーから包装経路に向かって搬送されます。一部の設計では、ガイドとアクチュエータが材料を配置して保持しますが、他の設計では、自動部分が始まる前にオペレーターが承認された糸通しまたは取り付け手順を実行します。製品ファミリーの知識ベースには、いくつかの材料ファミリーが記載されています。
- ストレッチフィルム
- VCIフィルムまたは紙
- PVC/不透明フィルム
- ファブリック
- 紙素材
特定のコイル、環境、またはパッケージング要件にどれが適しているかを規定するものではありません。
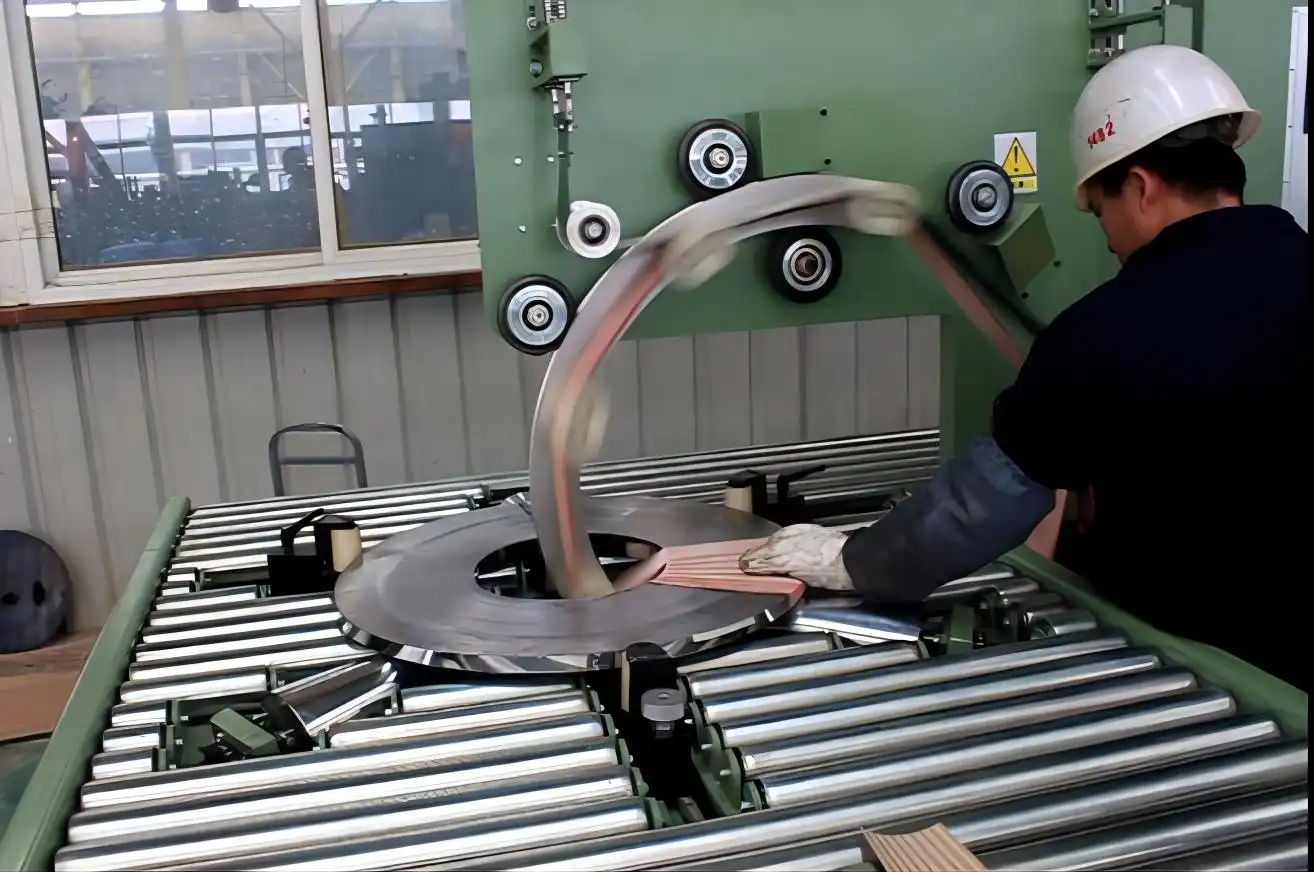
人間と機械の境界を明確に示しましょう。包装作業は機械で自動化できますが、材料の投入、段取り替え、最終検査は手動で行う必要があります。これは必ずしも欠陥ではなく、設計およびリスク管理上の決定事項であり、作業指示書やレイアウトに明記されるべきです。
ステップ3:相対移動でラッピングパスを作成する
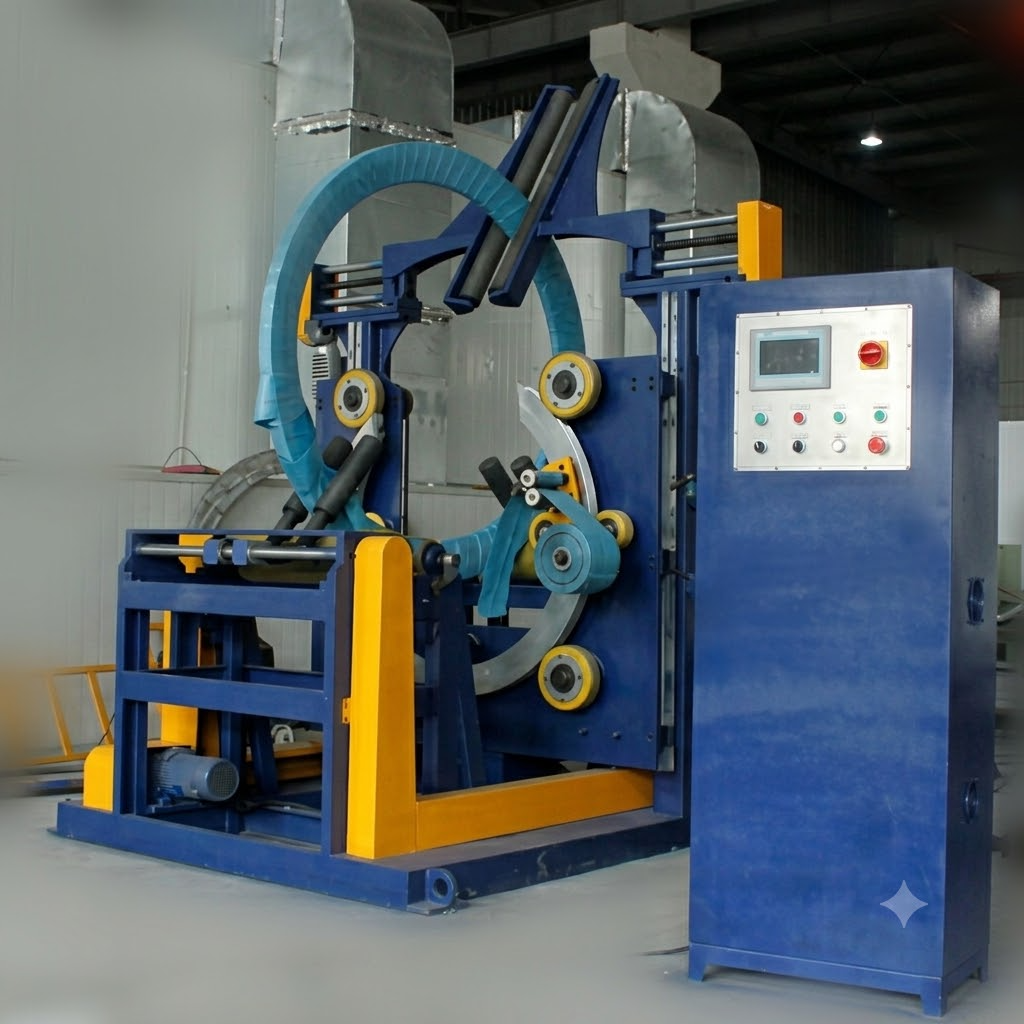
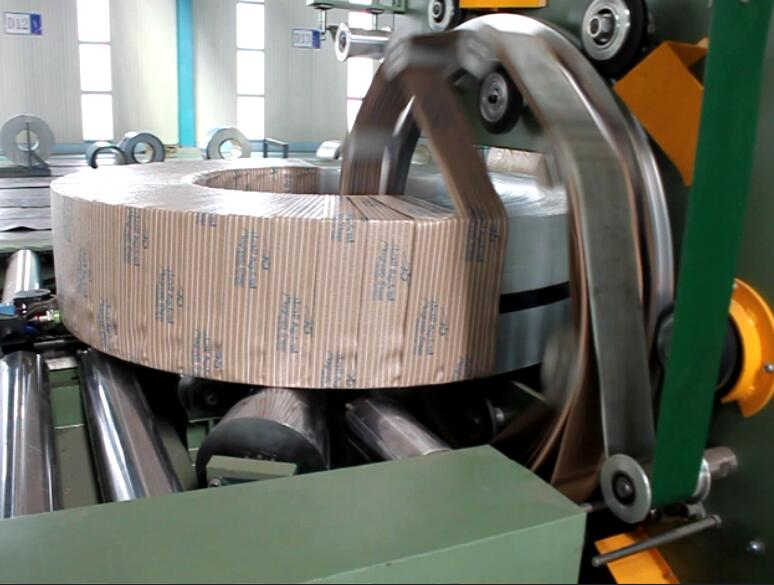
貫通式プロセスでは、材料はコイルの開口部を通過します。コイルはローラーによって支持または移動されながら、ラッピングリングまたはアセンブリがその開口部の周囲を移動します。これらの動きの連動により、材料は目的の表面に沿って前進し、重なり合う経路が形成されます。
動作の名称よりも結果が重要です。材料は、意図しない隙間、引っかかり、緩んだ端、または保護区域との接触なく、承認された経路に沿って搬送されなければなりません。異なる機械では、異なる機械的構成によってこれを実現する可能性があるため、公開される図面は、図示された機器と一致するか、一般的な説明としてラベル付けする必要があります。

ステップ4:設定と結果を混同することなく、カバレッジを制御する
張力は材料とコイルの接触を維持するのに役立ち、オーバーラップは1回のパスが前のパスとどのように関連しているかを示します。どちらもパッケージの外観と連続性に影響を与えますが、どちらか一方だけでは保護やパッケージの受入を保証するものではありません。材料の種類、表面状態、コイルの形状、露光経路、取り扱い、検査方法など、すべてが重要です。
実際の包装試験では、以下の項目を記録し、「指定値」「測定値」「推奨値」を分けて記録してください。
| 記録するもの | それが重要な理由 |
|---|---|
| 材料仕様 | 異なる素材群は、異なる挙動と保護性能を示す。 |
| 設定またはレシピバージョン | 結果は既知の構成に対して再現可能でなければならない。 |
| コイルの状態と寸法 | カバー範囲は実際のコイルのエンベロープと表面によって異なります |
| 補償要件 | 機械設定だけでなく、受け入れ目標を定義します。 |
| 検査方法 | 承認は合意された手順によって確認可能でなければならない。 |
| 結果 | 試験を追跡可能な品質記録に変える |
現在のモデル実績と品質基準に基づかずに、一見正確な重なり率や張力値を公表してはならない。
ステップ5:ラッピングが完了したかどうかを判断する
完了は、プログラムされた旋回、移動、位置、またはその他の承認された条件に基づいて判断される場合があります。しかし、「モーターが停止した」ことは、パッケージの受入基準ではありません。パッケージは、特定の作業に対して定められた範囲、固定されたテール、および検査結果を満たす必要があります。
生産ラインにおいて明確な責任分担が重要となるのは、まさにこの点です。制御ロジックによって動作完了が判断され、品質基準によって結果が許容範囲内かどうかが判断され、次の工程では追加のリリース信号が必要となる場合があります。これらの判断を曖昧な「自動」という一つの概念にまとめてしまうと、リスクが隠蔽されてしまいます。
ステップ6:尻尾を挟み、切断し、固定する
サイクル終了時には、機械が材料を固定し、切断し、設計固有の方法でテールを固定する場合があります。他のシステムでは、オペレーターによる仕上げ工程が必要となる場合があります。選択した構成について文書化されていない限り、他のモデルの機構を一般化したり、熱、圧力、接着剤、またはクランプ方法を記述したりしないでください。
有用な検査質問は単純です。担当チームは、完成した尾部がどこにあるべきか、どのように検査されるのか、欠陥はどのようなものか、そしてそれが許容できない場合はどうなるのかを示すことができるでしょうか?そうすることで、不透明な仕組みが管理された受入基準点へと変わります。
ステップ7:コイルの取り外し、リセット、および引き渡し
パッケージが受け入れられ、ステーションの準備完了条件が満たされると、コイルは次の処理ステップに進みます。レシピはオペレーターが選択することも、接続されたシステムを介して選択することもできますが、この記事ではその選択方法については触れていません。次のサイクルは、実際の機械で定義された安全な準備完了条件が満たされた後にのみ開始する必要があります。
周辺工程で結束、ラベル貼り、計量、積み重ね、またはERP/MES記録が必要な場合、それらは見積もり範囲の一部として明示的に含まれ、テストされていない限り、隣接モジュールまたはインターフェースとみなされます。
コントロールが可視化しなければならないもの
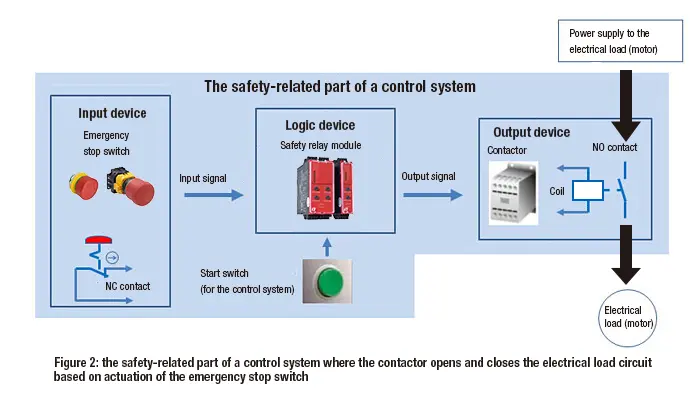
特定のシステム構成において、PLC/HMIは、機械の状態、許可条件、選択されたレシピ、動作状態、および障害情報を表示する場所です。有益なエンジニアリングレビューでは、見栄えの良い画面写真に頼るのではなく、シンプルなシーケンス図が求められます。シーケンス図には、次の動作を許可する信号または条件、それを所有するシステム、およびシーケンスを停止する要因が明確に示されている必要があります。
安全機能には、機械固有のリスク評価、文書化、および資格のある審査が必要です。この概要は、安全ガードのバイパス、インターロックの解除、または再起動の承認に決して使用してはなりません。
通常のサイクルが中断された場合
よくある中断には以下のようなものがあります。
- 材料の破損またはロールの消耗
- ガードを開いた
- コイルシフト
- 必要な信号の喪失
- パワーイベント
これらは単なる迷惑行為ではなく、運転状態を変化させるものです。承認された対応策は、機種および設置場所によって異なります。一般的な対応策としては、設計どおりの動作を停止し、予期せぬ再起動を防ぎ、負荷を安定させ、承認された隔離/復旧手順に従い、部分的な結果を検査し、手順で必要とされる場合はエスカレーションを行う必要があります。
サイクルを本番稼働準備完了と判断する前に検証する方法
最速の単一デモンストレーションではなく、時間を計測し、記録を残した試験を実施してください。タイミングの開始点と終了点を定義し、繰り返しサイクルを記録し、中断を特定し、コイル、材料、設定、および検査方法を記録とともに保管してください。責任ある手順の下で安全に試験できる場合にのみ、通常の動作経路と、現実的な中断に対する承認された応答の両方を記録してください。
有用な成果物は、単なる平均時間ではありません。生産、品質管理、エンジニアリング、そしてサプライヤーが、何が含まれていたか、何が異なっていたか、そして何を改善する必要があるかを把握できる、追跡可能な記録です。
推奨される次のステップ
検討中の機種について、以下の3つの項目をリクエストしてください。
- 現在の動作シーケンス図
- 代表的な連続サイクル動画
- 承認された中断/復旧手順
コイルの寸法、材料仕様、受入基準、および現場での取り扱い計画を、同じ会議で確認してください。そうすることで、一般的な説明が実行可能な運用計画へと変わります。
ビジュアル詳細

クリックして拡大
クリックして拡大
クリックして拡大
クリックして拡大
それがどのように機能するかを見る
当社の自動包装ソリューションが、生産ラインの効率をどのように最適化するかをご覧ください。このビデオでは、最大限の保護を実現するシームレスな操作を実演しています。
多くのお客様から信頼されています 製鉄所と業界リーダー
世界中のメーカーがFHOPEの大型梱包機を採用しています


梱包ラインを最適化する準備はできていますか?
ROI分析付きのカスタムお見積もりをご依頼ください。弊社のエンジニアが24時間以内にご返信いたします。
- 自由なレイアウトデザイン
- グローバルインストールサポート
- 2年間の保証付き
あなたの情報は安全に保管され、決して共有されることはありません。
関連機械

スチールコイル包装ライン
詳細を見る→
垂直コイル包装ライン
詳細を見る→
ホースコイル包装ライン
詳細を見る→
銅コイル包装ライン
詳細を見る→
ワイヤーコイル包装ライン
詳細を見る→
パネル包装ライン
詳細を見る→
パイプ袋詰め機
詳細を見る→
アルミプロファイルパッキンライン
詳細を見る→
FHOPE自動パイプチューブバンドリング&ストラッピングライン
詳細を見る→
自動パイプチューブ結束・梱包ライン
詳細を見る→
自動鋼管ストラップ機
詳細を見る→
FHOPE自動鋼管包装機
詳細を見る→
自動プラスチックパイプストラップ梱包ライン
詳細を見る→
自動PPR / PVCパイプバギングライン
詳細を見る→
プラティックパイプバッグ包装機
詳細を見る→
タイヤ包装機FPT-200
詳細を見る→
タイヤ包装機FPT-300
詳細を見る→
タイヤ包装機FPT-400
詳細を見る→
ケーブルコイル包装機-FPCA100
詳細を見る→