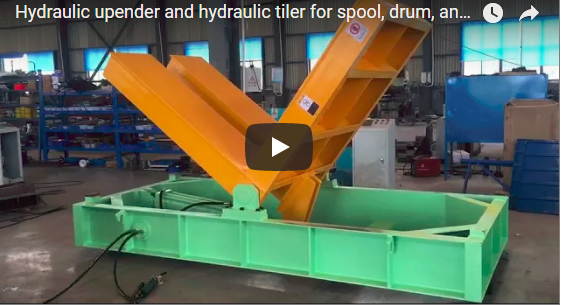
Riepilogo: Un rotatore di stampi per impieghi gravosi ottimizza le linee di confezionamento automatizzate ruotando in sicurezza gli stampi industriali durante i flussi di lavoro di confezionamento protettivo. Gli operatori riducono i rischi legati alla movimentazione manuale, diminuiscono i tempi di inattività del ciclo e migliorano la produttività grazie a sistemi di rotazione a controllo di precisione progettati per ambienti di fabbrica a ciclo continuo.
Il vostro impianto è in grado di tollerare frequenti capovolgimenti manuali degli stampi? Gli attuali metodi di rotazione possono tenere il passo con le soluzioni di confezionamento automatizzate? Pratiche di rotazione non sicure possono causare costosi arresti della linea? È possibile eliminare questi rischi adattando la capacità del telaio al carico utile, selezionando il sistema di azionamento corretto e verificando i blocchi di sicurezza automatici prima dell'installazione. Il seguente tutorial illustra ciascun requisito in passaggi concreti.
🛠️ Problema 1
Il corretto dimensionamento del telaio del rotatore di stampi industriale previene l'affaticamento strutturale e garantisce cicli di rotazione stabili, adattando la capacità nominale ai requisiti di carico effettivi e incorporando margini di sicurezza verificati in conformità con le linee guida ASME B30.20 per la movimentazione continua di componenti pesanti.
Causa principale: le valutazioni del peso statico spesso non tengono conto delle sollecitazioni dinamiche, ovvero l'aumento temporaneo delle forze di carico generate dall'accelerazione e dalla decelerazione durante la rotazione. I team di approvvigionamento selezionano frequentemente le apparecchiature basandosi esclusivamente sul peso a riposo dello stampo, anziché sui calcoli relativi all'inviluppo operativo.
Impatto operativo: i telai sottodimensionati subiscono un'usura accelerata, un disallineamento della piattaforma o cedimenti strutturali catastrofici alle velocità massime, con conseguenti arresti imprevisti della linea, danni costosi agli utensili e potenziali violazioni delle norme di sicurezza.
Azione raccomandata: Calcolare il reale inviluppo operativo prima dell'acquisto, misurando i carichi utili di riferimento e applicando fattori di sicurezza standard del settore anziché percentuali fisse.
Fase 1: Misurare il carico utile di base
-
Registra il peso massimo di ogni stampo che entra nella tua linea di confezionamento.
-
Si noti l'unità più pesante utilizzata nei cicli di produzione giornalieri.
-
Aggiungere a questo valore un fattore di sicurezza verificato (in genere il 15-25% al di sopra del valore di riferimento) secondo le linee guida di distribuzione del carico ASME B30.20.
Passaggio 2: Verifica della geometria della tabella
-
Verifica la lunghezza, la larghezza e l'altezza massime di rotazione mensile della tua struttura.
-
Assicurati che la piattaforma girevole sia compatibile con l'ingombro maggiore e con i relativi dispositivi di fissaggio.
-
Verificare che le staffe di supporto regolabili si adattino alle forme irregolari degli stampi senza richiedere modifiche personalizzate.
| Specificazione | Requisito | Condizioni di funzionamento |
|---|---|---|
| Capacità del telaio | La capacità nominale soddisfa o supera il peso massimo dello stampo più il fattore di sicurezza verificato secondo le linee guida ASME B30.20 | Servizio continuo con distribuzione del carico verificata |
| Dimensioni della piattaforma | Adatto a stampi fino a 2000 mm di lunghezza e 1800 mm di larghezza | Installazione del pavimento a livello con tolleranza di deflessione pari a zero. |
| Gamma di serraggio | Regolabile entro una corsa verticale da 300 mm a 900 mm | Azionamento manuale o pneumatico in condizioni di asciutto |
Fase 3: Applicare i margini di sicurezza
-
Non utilizzare il dispositivo in prossimità della capacità nominale massima per periodi prolungati.
-
Prevedere una robustezza del telaio adeguata per le frenate di emergenza, sulla base di test di carico verificati dal fornitore.
-
Documentate tutte le misurazioni del peso e i calcoli del fattore di sicurezza nel registro della vostra struttura.
Attenzione: sovraccaricare un tavolo basculante invalida le certificazioni CE e UL. L'affaticamento strutturale può causare ribaltamenti imprevedibili durante le operazioni di confezionamento automatizzate.
Criteri di superamento/fallimento:
-
✅ Superato: il carico utile misurato più il margine di sicurezza verificato sono inferiori al limite di capacità nominale.
-
❌ Fallimento: qualsiasi stampo supera la soglia regolata o richiede modifiche personalizzate alla piattaforma.
Quando si movimentano componenti pesanti alternativi come le bobine di metallo, gli operatori spesso confrontano le specifiche dei tavoli basculanti con quelle dei sistemi di ribaltamento delle bobine. È possibile consultare la tecnologia dei ribaltatori rotanti per bobine qui: {d.link2}. Questo confronto aiuta a selezionare la geometria di montaggio corretta per la configurazione specifica della linea di confezionamento.
🏗️ Problema 2
Il passaggio a sistemi di azionamento elettromeccanici, che utilizzano motori ad alta coppia e riduttori di precisione anziché pompe idrauliche, garantisce velocità di rotazione costanti, eliminando al contempo le perdite di fluido e riducendo significativamente i tempi di fermo per la manutenzione ordinaria nelle operazioni continue dello stabilimento.
Causa principale: i tradizionali azionamenti idraulici si basano sull'olio pressurizzato per generare coppia, il che comporta il degrado delle guarnizioni, la sensibilità alla temperatura e una complessa manutenzione del serbatoio. I moderni flussi di lavoro di confezionamento richiedono una regolazione della velocità più precisa senza l'impatto ambientale dei sistemi a fluido.
Impatto operativo: le perdite di fluido idraulico creano rischi di scivolamento e oneri di conformità normativa, mentre la pressione incoerente determina tempi di ciclo variabili che creano colli di bottiglia nelle sequenze di confezionamento automatizzate e aumentano le chiamate di assistenza non pianificate.
Azione consigliata: Passare ad architetture di azionamento elettrico abbinate al controllo vettoriale, una tecnica di gestione del motore che regola in modo indipendente coppia e velocità per un'accelerazione fluida e precisa, al fine di ottenere un funzionamento più pulito e una regolazione della velocità più precisa.
Passaggio 1: Selezionare l'architettura dell'unità
-
Scegli i motori con freno elettromagnetico per una capacità di arresto affidabile in presenza di carichi variabili.
-
Verifica l'integrazione del controllo vettoriale a più velocità con il tuo PLC di fabbrica o il controllore di automazione.
-
Verificare il posizionamento di un quadro di controllo indipendente in prossimità della stazione di svolta per un facile accesso.
Passaggio 2: Configurare l'interfaccia remota
-
Montare la scatola di comando all'altezza degli occhi dell'operatore per mantenere il contatto visivo con lo stampo.
-
Collegare il cavo di controllo entro un raggio di cinque-dieci metri dall'unità principale.
-
Prima di caricare componenti pesanti, testare tutti gli ingressi direzionali.
| Parametro | Specificazione | Metodo di verifica |
|---|---|---|
| Tipo di motore | Motore con freno elettromagnetico e integrazione del controllo vettoriale a più velocità | Riferimento incrociato alla scheda tecnica del produttore |
| Collegamento di controllo | Armadio indipendente collegato tramite un'interfaccia cablata di 5-10 metri. | Test di continuità del segnale sotto carico |
| Speed Regulation | Velocità di rotazione regolabile nell'intervallo da 0.2 a 2.0 giri/minuto. | Misurazione con cronometro su tre cicli completi |
Passaggio 3: Calibrare il campo di rotazione
-
Impostare il limite di rotazione regolabile in modo che rimanga rigorosamente entro centottanta gradi.
-
Evita il ribaltamento del prodotto disattivando i blocchi software di fine corsa.
-
Registrare i marcatori di posizione finale per sequenze di confezionamento automatizzate ripetibili.
Suggerimento: i sistemi di azionamento elettrico semplificano la verifica della conformità eliminando i serbatoi idraulici, il che snellisce gli audit di sicurezza CE e UL e riduce gli intervalli di manutenzione ordinaria. Ciò riduce il costo totale di proprietà senza compromettere la coppia erogata.
Criteri di superamento/fallimento:
-
✅ Superato: il controllo vettoriale mantiene una velocità costante per tutti i pesi del carico, senza slittamenti.
-
❌ Errore: si verificano perdite di fluido idraulico dalle guarnizioni dei cilindri oppure le cadute di pressione superano il cinque percento per ciclo.
Se il vostro stabilimento lavora già prodotti ad anello, potreste aver bisogno di attrezzature di movimentazione specializzate. Le macchine avvolgitrici standard si abbinano spesso bene ai tavoli inclinabili quando si confezionano bobine e stampi in sequenza sulla stessa linea. Scoprite le specifiche dei nostri ribaltatori di pallet per una pianificazione integrata del flusso di lavoro: {d.link1}.
🔗 Correlati : Scopri altre soluzioni
📈 Problema 3
I meccanismi di bloccaggio automatico a prova di guasto si attivano in genere entro 0.5 secondi in caso di interruzioni di corrente impreviste, impedendo la rotazione inversa e mantenendo saldamente in posizione gli stampi industriali pesanti prima che si possano generare sollecitazioni strutturali dinamiche o rischi di ribaltamento.
Causa principale: Interruzioni di corrente o guasti ai segnali di controllo possono lasciare i telai rotanti senza freni, consentendo all'inerzia di spingere stampi pesanti oltre i punti di arresto di sicurezza. I sistemi obsoleti spesso non dispongono dei circuiti di frenatura ridondanti richiesti dalle moderne norme di sicurezza.
Impatto operativo: le oscillazioni incontrollate comportano il rischio di lesioni per gli operatori, danni alle apparecchiature di confezionamento adiacenti e l'attivazione di dispositivi di sicurezza a livello di impianto che arrestano intere linee di produzione fino a quando le squadre di manutenzione non ripristinano il sistema.
Azione raccomandata: convalidare i sistemi di frenatura a prova di guasto e i limiti dell'angolo meccanico prima di autorizzare l'uso in produzione, garantendo la conformità agli standard dei circuiti CE e UL attraverso protocolli di prova documentati.
Passaggio 1: Testare la risposta di arresto di emergenza
-
Attivare il pulsante di arresto di emergenza durante la rotazione attiva.
-
Verificare che l'azionamento tipico dei freni avvenga entro 0.5 secondi dalla perdita di alimentazione o dall'interruzione del segnale.
-
Verificare che il sistema impedisca la rotazione inversa fino a quando non viene eseguito il ripristino manuale nell'armadio di controllo.
Fase 2: Convalidare i limiti dell'angolo di sterzata
-
Impostare i limiti di avanzamento e inversione esattamente a centottanta gradi.
-
Regola i fermi meccanici in base ai requisiti di altezza minima del pavimento del tuo impianto.
-
Eseguire tre operazioni cicliche consecutive senza deviazioni dai limiti impostati.
| Caratteristica di sicurezza | Funzione | Standard di conformità |
|---|---|---|
| Blocco/arresto automatico | Arresta immediatamente la rotazione in caso di interruzione di corrente o attivazione del pulsante di arresto di emergenza. | circuiti di sicurezza certificati CE/UL |
| Prevenzione della rotazione inversa | Blocca il movimento all'indietro durante la fase di rotazione attiva | Condizioni del fornitore verificate sotto carico di prova |
| Supporto per cuscinetto pneumatico | Mantiene un controllo direzionale fluido durante le frenate. | approvvigionamento da produttori professionali nazionali |
Fase 3: Controlli di manutenzione dei documenti
-
Controllare mensilmente le pastiglie dei freni per verificare l'eventuale presenza di segni di usura.
-
Eseguire settimanalmente dei test sui circuiti di arresto di emergenza utilizzando apparecchiature di temporizzazione calibrate.
-
Sostituire i componenti pneumatici esclusivamente con ricambi originali certificati.
Attenzione: disattivare i blocchi automatici invalida tutte le certificazioni di sicurezza e crea gravi rischi di schiacciamento durante la movimentazione di componenti pesanti.
Criteri di superamento/fallimento:
-
✅ Superato: i freni si attivano entro i tempi di risposta tipici, la rotazione inversa rimane bloccata e gli angoli di sterzata rimangono entro i limiti calibrati.
-
❌ Guasto: qualsiasi ritardo nella risposta dei freni o superamento incontrollato del limite di centottanta gradi.
🛡️ Lista di controllo per la decisione di acquisto
-
[ ] Confermare che il peso massimo dello stampo più il fattore di sicurezza verificato secondo le linee guida ASME B30.20 corrispondano alla capacità nominale del telaio.
-
[ ] Verificare che le dimensioni della piattaforma siano compatibili con l'ingombro maggiore del chip e con i dispositivi di serraggio.
-
[ ] Selezionare sistemi di azionamento elettromeccanici con controllo vettoriale per cicli più rapidi e un funzionamento più pulito.
-
[ ] Assicurarsi che il telecomando si colleghi tramite un'interfaccia cablata da cinque a dieci metri a un armadio indipendente.
-
[ ] Testare l'innesto automatico della serratura con un tempo di risposta tipico inferiore a 0.5 secondi durante una simulazione di interruzione di corrente.
-
[ ] Convalidare i marcatori di certificazione CE e UL su tutti i circuiti di sicurezza.
-
[ ] Programmare l'ispezione settimanale dei freni e la verifica mensile dei cuscinetti pneumatici.
-
[ ] I limiti dell'angolo di rotazione del documento sono rigorosamente fissati a centottanta gradi per ciclo.
🔗 Vedi anche : Attrezzature correlate
🛡️ Nota sulla conformità : questa apparecchiatura è progettata per soddisfare i requisiti ISO e ASTM. Verificare le certificazioni specifiche con il produttore prima dell'acquisto.
⚙️ Domande frequenti
Qual è la velocità di rotazione standard per i tavoli basculanti industriali per stampi? I modelli tipici operano tra 0.2 e 2.0 giri/minuto in condizioni di carico verificate. È necessario regolare la velocità in base al peso massimo del carico utile per evitare il ribaltamento dovuto all'inerzia durante i flussi di lavoro di confezionamento automatizzati.
I sistemi di azionamento elettromeccanici possono gestire stampi di peso superiore a trenta tonnellate? Sì, a condizione che la capacità del telaio superi il peso target di un fattore di sicurezza verificato e conforme alle linee guida ASME B30.20. I sistemi elettrici per impieghi gravosi utilizzano motori con freno elettromagnetico ad alta coppia e riduttori rinforzati per gestire carichi utili estremi senza dipendere da fluidi idraulici.
Come posso impedire la rotazione inversa in caso di interruzione improvvisa dell'alimentazione elettrica? I meccanismi di blocco automatico di sicurezza si attivano in genere entro 0.5 secondi in caso di interruzione di corrente o di attivazione dell'arresto di emergenza. Questa funzione blocca il movimento all'indietro finché gli operatori non ripristinano manualmente il quadro elettrico. Verificare sempre questa funzione settimanalmente utilizzando apparecchiature di cronometraggio calibrate prima dell'inizio dei turni di produzione.