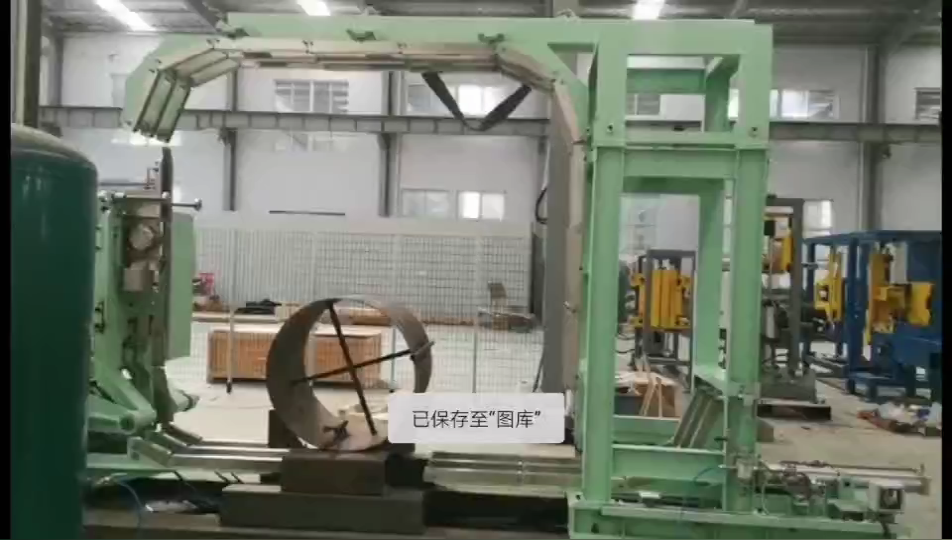
Riepilogo: Questo protocollo tecnico fornisce agli ingegneri sul campo le competenze necessarie per ispezionare, utilizzare e manutenere i sistemi di avvolgimento e confezionamento di bobine di acciaio, con particolare attenzione ai dispositivi di sicurezza, alla stabilità della tensione del film, alla capacità strutturale e alla prontezza per la messa in servizio. Utilizzatelo per verificare le apparecchiature nuove o esistenti prima delle verifiche di conformità per la spedizione.
[SEGNAPOSTO VIDEO]
🛠️ Architettura di sistema e verifica della messa in servizio
Prima di alimentare i circuiti di controllo, convalidare i valori nominali di carico strutturale rispetto all'intervallo di capacità della bobina compreso tra 500 e 3500 kg. Confrontare la mappatura degli I/O del PLC con gli schemi di cablaggio fisici e verificare la stabilità del regolatore pneumatico entro le tolleranze specificate dal produttore per garantire l'integrità meccanica di base.
-
Verifica strutturale del telaio: Ispezionare il telaio in acciaio Q355B per individuare eventuali discontinuità di saldatura, fratture da stress o deformazioni della piastra di base. La capacità di carico dinamico deve essere conforme all'intervallo di peso della bobina compreso tra 500 e 3500 kg; verificare secondo il manuale OEM o l'intervallo tipico per le masse delle bobine specifiche del sito.
-
Validazione del controllore PLC e degli I/O: verificare che il firmware del controllore logico programmabile corrisponda alla configurazione fisica della morsettiera. Gli orari di supporto remoto variano in base al contratto con il fornitore; programmare una sessione dedicata per convalidare la mappatura degli I/O, la logica di sicurezza e i backup della tabella dei parametri.
-
Calibrazione della tensione del servomotore: misurare la tensione del film utilizzando una cella di carico calibrata. L'accuratezza accettabile è in genere di ±4–6 N in funzionamento continuo; verificare secondo il manuale del produttore o l'intervallo tipico. Registrare i valori di riferimento in tre punti distinti lungo il ciclo di avvolgimento per stabilire un parametro di riferimento per la deriva della tensione.
-
Validazione dei circuiti di interblocco di sicurezza: testare tutti i circuiti di arresto di emergenza, le barriere fotoelettriche e gli interruttori di rilevamento della velocità zero. Le soglie di risposta devono essere conformi alle direttive locali applicabili, anziché a valori fissi in millisecondi. Ogni interblocco deve interrompere il movimento della macchina e attivare uno stato di guasto al momento dell'attivazione.
-
Stabilità del regolatore pneumatico: impostare i regolatori di pressione secondo le specifiche di fabbrica (in genere 0.5–0.7 MPa) e monitorare la stabilità durante i cicli di avanzamento e retrazione della pellicola. Registrare gli intervalli di fluttuazione; deviazioni superiori a ±0.02 MPa indicano saturazione del filtro o usura del regolatore.
🏗️ Parametri operativi e integrazione dei materiali
Eseguire un avvolgimento sincrono a due strati con filettatura interna utilizzando pellicole in LLDPE, PVC o HDPE calibrate in base alle dimensioni esatte della bobina. Sincronizzare la velocità orbitale e la tensione del nastro con i requisiti di protezione dalla corrosione e meccanica specifici per la destinazione, al fine di mantenere la coerenza dell'avvolgimento su profili di carico variabili.
-
Preparazione della superficie della bobina: assicurarsi che la superficie della bobina sia priva di olio di lavorazione, scaglie di laminazione e detriti particellari prima del caricamento. Utilizzare salviette di tipo industriale o aria compressa filtrata; i contaminanti residui compromettono l'adesione della pellicola e accelerano la corrosione sotto l'avvolgimento.
-
Selezione del materiale e allineamento dimensionale: Selezionare la pellicola di imballaggio in base al peso della bobina, alla modalità di trasporto e all'esposizione ambientale. Le dimensioni standard richiedono un diametro interno di 50 mm e una larghezza di 100-120 mm. I diametri esterni di LLDPE/PVC sono in genere compresi tra 100 e 150 mm, mentre l'HDPE può supportare diametri esterni da 200 a 350 mm. Verificare, secondo le linee guida del fornitore, lo spessore e il modulo di trazione.
-
Configurazione dei parametri della macchina: Inserire la geometria esatta della bobina nell'HMI. Verificare che la velocità orbitale dell'anello di avvolgimento non superi i giri al minuto nominali (in genere 30-40 giri/min per i sistemi standard). Sincronizzare l'avvolgimento sincrono a due strati con l'infilatura interna per evitare sovrapposizioni di film o un eccessivo accumulo di tensione.
-
Monitoraggio della tensione del film: durante i cicli di avvolgimento iniziali, monitorare l'andamento della tensione rispetto alla linea di base calibrata. La tolleranza di posizionamento del servomotore deve rimanere entro ±0.2–0.3 mm; deviazioni superiori a 6 N richiedono una ricalibrazione immediata. La consistenza dell'avvolgimento è direttamente correlata all'efficacia della protezione dall'umidità e dalla ruggine.
-
Fissaggio con reggette e distribuzione del carico: Dopo l'avvolgimento, applicare reggette in acciaio o plastica a intervalli prestabiliti (in genere ogni 200-300 mm lungo la larghezza della bobina). Verificare la tensione delle reggette con un tensiometro portatile (intervallo target 200-400 N). Per il trasporto marittimo, integrare un processo multistrato: pellicola interna in polietilene, contenimento in cassa di legno e rinforzo con reggette in acciaio.
🔗 Correlati : Scopri altre soluzioni
📈 Manutenzione preventiva e ciclo di vita dei componenti
Implementare intervalli programmati per la sostituzione dei cuscinetti, l'allineamento dei rulli di guida e la lubrificazione delle guide lineari per prevenire la deriva di tensione cumulativa dovuta all'usura. Monitorare i carichi termici del quadro elettrico e lo stato della filtrazione pneumatica per mantenere la reattività del servo e prolungare la durata dei componenti.
-
Protocollo di sostituzione dei cuscinetti: la sostituzione dei cuscinetti senza attrezzi deve essere eseguita entro 30-40 minuti, secondo le linee guida del produttore. Pianificare la sostituzione durante i periodi di fermo programmati per evitare perdite impreviste di OEE (Overall Equipment Effectiveness). Documentare i codici dei cuscinetti e i valori di coppia di serraggio.
-
Allineamento e ispezione dell'usura dei rulli di guida: Verificare l'integrità della superficie dei rulli di guida utilizzando un righello di precisione. Sostituire i rulli se la rugosità superficiale supera 0.1 mm su una distanza di 100 mm. Lubrificare tutti i punti di accesso secondo le indicazioni del produttore per evitare errori di tracciamento della pellicola.
-
Lubrificazione del carrello portapellicola: Ispezionare le guide lineari e le viti a ricircolo di sfere per verificare la distribuzione del grasso e la presenza di contaminazioni da particolato. Riapplicare il grasso a base di litio ogni 500 ore di funzionamento o a intervalli trimestrali, a seconda di quale evento si verifichi per primo. Una lubrificazione insufficiente influisce direttamente sulla precisione del posizionamento del servomotore.
-
Gestione termica del quadro elettrico: verificare che le ventole di ventilazione del quadro siano funzionanti e che i filtri di aspirazione siano privi di accumuli di polvere. Misurare la temperatura interna durante il funzionamento a pieno regime; i carichi termici devono rimanere al di sotto dei 45 °C. Il calore eccessivo accelera il degrado dei condensatori e l'affaticamento dei componenti del PLC.
⚠️ Avvertenza sulle tolleranze del produttore: la pressione di tensione, gli intervalli di funzionamento pneumatico e le tolleranze di temperatura ambiente sono variabili e devono essere confrontate con il manuale specifico del produttore dell'apparecchiatura. I tecnici sul campo devono convalidare tutte le soglie meccaniche ed elettriche rispetto ai profili di carico specifici del sito e alle condizioni ambientali prima della messa in servizio.
🛡️ Conformità alle norme di sicurezza e documentazione di superamento/non superamento
Applicare i protocolli di blocco/etichettatura quando i circuiti di interblocco superano le soglie di risposta definite dalle direttive locali applicabili. Documentare tutte le deviazioni di calibrazione, le sostituzioni di materiali e le azioni correttive confrontandole con i manuali OEM verificabili e i certificati di calibrazione di terze parti per soddisfare i requisiti di audit.
-
Verifica del circuito di arresto di emergenza: attivare ciascun pulsante di arresto di emergenza due volte: una volta dal pannello operatore e una volta dal telecomando. La macchina deve arrestarsi e visualizzare il codice di errore corrispondente. I tempi di risposta devono essere conformi alle normative locali applicabili.
-
Test di funzionamento della barriera fotoelettrica: interrompere il fascio di luce della barriera fotoelettrica in tre posizioni verticali distinte durante il ciclo di funzionamento. Il sistema deve arrestarsi immediatamente e richiedere una sequenza di ripristino manuale. Un disallineamento crea punti ciechi che bypassano i dispositivi di sicurezza.
-
Valutazione dell'ambiente acustico: misurare la pressione sonora a 1 m dalla macchina durante cicli operativi completi. Le soglie non devono superare gli 85 dB(A) secondo i limiti industriali standard. Il superamento di tale soglia impone l'adozione di protocolli di protezione dell'udito o l'installazione di una cabina insonorizzata.
-
Verifica del manuale operativo e della documentazione: il manuale del produttore, inclusi gli schemi elettrici, i programmi di manutenzione e le tabelle dei parametri, deve essere fisicamente presente in loco. Verificare che la documentazione corrisponda esattamente al numero di serie e alla configurazione installata.
Matrice di verifica superamento/fallimento
| Elemento della lista di controllo | Condizione di passaggio | Condizione di fallimento |
|---|---|---|
| Verifica strutturale del telaio (Q355B) | Nessuna crepa; capacità di carico ≥500 kg e ≤3500 kg (dinamica) | Qualsiasi discontinuità di saldatura, deformazione o disallineamento di capacità |
| Corrispondenza del cablaggio del PLC | La mappa I/O corrisponde in scala 1:1 alle connessioni fisiche secondo lo schema OEM. | Qualsiasi discrepanza o modifica dei parametri non documentata |
| Precisione della tensione del servo | ±4–6 N su tre punti di misurazione (verificare secondo il manuale OEM o l'intervallo tipico) | Deviazione >6 N in qualsiasi punto o cella di carico non calibrata |
| interblocco di sicurezza SIL2 | Tutti i pulsanti di arresto di emergenza, le barriere fotoelettriche e i rilevatori di velocità zero rispondono secondo le direttive locali applicabili. | Superamento della soglia di risposta o isolamento incompleto del circuito |
| Stabilità della pressione pneumatica | Fluttuazione ≤0.02 MPa durante il ciclo | Fluttuazione >0.02 MPa o pressione al di fuori dei parametri di fabbrica |
| correttezza della selezione dei materiali | Il tipo di pellicola deve corrispondere al peso della bobina, al diametro esterno e ai requisiti di protezione del prodotto finito. | Tipo di pellicola errato, numero di strati insufficiente o spessore non verificato. |
| Posizionamento della tensione di avvolgimento | Tolleranza del servomotore di ±0.2–0.3 mm mantenuta durante tutto il ciclo | Tolleranza >0.3 mm o difetti di sovrapposizione/interruzione della pellicola visibili |
| Tensione della banda | 200–400 N per tensiometro calibrato | 400 N, o spaziatura delle bande incoerente |
| Tempo di sostituzione dei cuscinetti | ≤40 minuti secondo le linee guida OEM | >40 minuti o sequenza di serraggio/fissaggio errata |
| usura del rullo guida | Rugosità superficiale ≤0.1 mm su una distanza di 100 mm | Rugosità >0.1 mm, scanalature visibili o deviazione di tracciamento |
| Temperatura dell'armadio | <45 °C durante il funzionamento di picco | ≥45 °C o ventilazione/filtrazione non funzionante |
| Livello di rumore | ≤85 dB(A) a 1 m di distanza operativa | >85 dB(A) senza protezioni acustiche o involucro |
Punto chiave: se un qualsiasi interblocco di sicurezza o componente strutturale non supera la verifica, la macchina deve essere bloccata immediatamente. Documentare tutti i guasti, le azioni correttive e i certificati di calibrazione di terze parti nel registro di manutenzione del sito per soddisfare i requisiti di conformità.
🔗 Vedi anche : Attrezzature correlate
⚙️ Domande frequenti
D: Con quale frequenza devo calibrare il regolatore di tensione del servomotore?
A: Eseguire la calibrazione ogni 1,000 ore di funzionamento o ogniqualvolta la deviazione della tensione superi ±6 N. Utilizzare una cella di carico di riferimento certificata con una precisione di ±0.5 N. Verificare gli intervalli di calibrazione secondo il manuale del produttore o l'intervallo tipico in base all'intensità del ciclo di lavoro.
D: Qual è il numero minimo di strati di imballaggio necessari per le spedizioni internazionali?
A: Lo standard industriale richiede un avvolgimento sincrono a due strati con filettatura interna. Per il trasporto marittimo, integrare uno strato interno di pellicola di polietilene, una cassa di legno e un rinforzo con fascetta in acciaio. Lo spessore della pellicola è variabile; fare riferimento alle linee guida del fornitore o indicarlo come variabile in base alle esigenze logistiche.
D: Posso utilizzare la pellicola in HDPE per tutti i pesi delle bobine?
A: L'HDPE è strutturalmente adatto per bobine fino a 3,500 kg se abbinato a un sistema di tensionamento servoassistito. Per bobine più leggere o per requisiti di allungamento maggiori, è possibile ottimizzare l'utilizzo di LLDPE o PVC (diametro esterno 100-150 mm). Verificare la scelta del film con il fornitore del materiale e il profilo di carico del sito.
D: Come gestisco la deriva dei parametri del PLC durante l'assistenza remota?
A: Gli orari di supporto remoto variano in base al contratto con il fornitore. Tutte le regolazioni dei parametri devono essere registrate nel registro di collaudo del sito con data e ora, valori originali e setpoint rivisti. Mantenere una copia di backup del file PLC di base prima di qualsiasi intervento remoto.
D: Quale documentazione è necessaria per la conformità all'audit con esito positivo/negativo?
A: Tutti i criteri di superamento/fallimento devono fare riferimento a documentazione verificabile, inclusi manuali di installazione OEM, certificati di calibrazione di terze parti, registri di pressione pneumatica e registrazioni dei test di interblocco di sicurezza. Le misurazioni sul campo non verificate non sono sufficienti per l'approvazione della conformità.
🛡️ Nota sulla conformità : questa apparecchiatura è progettata per soddisfare i requisiti ISO e ASTM. Verificare le certificazioni specifiche con il produttore prima dell'acquisto.