Ottimizzazione della produzione di porte: il vantaggio tecnico delle linee di imballaggio automatiche delle porte
Nell'odierno panorama manifatturiero, particolarmente esigente nei settori dell'edilizia e dell'arredamento, raggiungere la massima efficienza nel rispetto di rigorosi standard di sicurezza è di fondamentale importanza. Per i produttori di articoli di grande formato come le porte, la fase di imballaggio rappresenta un collo di bottiglia critico o un'importante opportunità di ottimizzazione. L'implementazione di una linea di imballaggio automatica per porte affronta direttamente questa sfida, sfruttando l'automazione avanzata per migliorare la produttività, garantire la sicurezza degli operatori e assicurare l'integrità del prodotto durante il trasporto e lo stoccaggio.
Questa panoramica tecnica approfondisce i principi operativi, le considerazioni di progettazione, i componenti chiave e i parametri prestazionali delle linee automatiche di confezionamento a porta . Esploreremo i vantaggi specifici che offrono in termini di efficienza e sicurezza, supportati da dati tecnici e approfondimenti sulla loro progettazione strutturale e sull'esperienza utente. Questo articolo si propone di fornire a produttori e ingegneri informazioni preziose per un'integrazione efficace di questa tecnologia.
1. Comprensione della linea di confezionamento delle porte automatiche: funzionalità e progettazione
Una linea automatica di imballaggio per porte è un sistema integrato progettato per l'avvolgimento e l'imballaggio automatizzato di porte di diverse dimensioni, materiali (legno, acciaio, compositi) e design. Il suo obiettivo principale è quello di applicare uno strato protettivo, in genere una pellicola termoretraibile, in modo sicuro attorno alla porta, proteggendola da fattori ambientali (polvere, umidità) e danni fisici (graffi, urti) che potrebbero verificarsi durante la movimentazione, la spedizione e lo stoccaggio.
1.1 Componenti principali e struttura
Una tipica linea di confezionamento porte automatiche è composta da diversi moduli chiave che funzionano in sequenza:
- Trasportatore di alimentazione: Solitamente un trasportatore a rulli o a nastro progettato per il trasporto stabile delle porte. Spesso include guide per un corretto allineamento.
- Stazione di avvolgimento pellicola: Dispone di porta-bobine di pellicola (spesso doppie per un funzionamento continuo), meccanismi di taglio e sigillatura della pellicola (ad esempio, sigillatrice a barra a L, sigillatrice laterale con lama calda o barra a calore costante) e sistemi di tensionamento della pellicola.
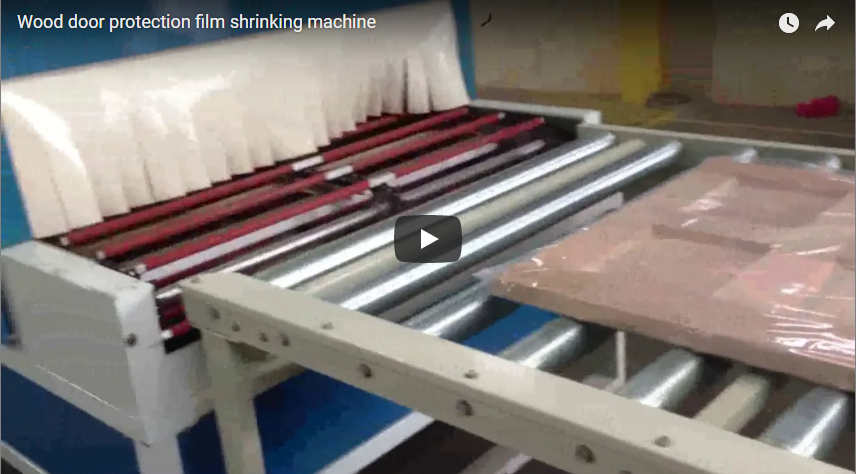
- Tunnel di termoretrazione: Una camera isolata dotata di elementi riscaldanti (ad esempio, infrarossi, convezione) e ventole per la circolazione dell'aria per distribuire il calore in modo uniforme. Il controllo preciso della temperatura (regolatori PID) è fondamentale.
- Trasportatore di uscita: Trasporta la porta finita e imballata per la rimozione o l'integrazione in un'ulteriore automazione a valle (ad esempio, impilamento, pallettizzazione).
- Sistema di controllo: In genere basati su PLC (ad esempio, Siemens, Allen-Bradley) con un touchscreen HMI (interfaccia uomo-macchina) per l'impostazione dei parametri, il monitoraggio del funzionamento e la diagnostica.
La struttura complessiva è solitamente costituita da una robusta intelaiatura in acciaio, progettata per ambienti industriali e di facile accesso per la manutenzione.
1.2 L'imperativo dell'automazione nel packaging moderno
L'imballaggio manuale di articoli ingombranti come le porte è un'operazione ad alta intensità di manodopera, lenta, incoerente e comporta rischi ergonomici. Il passaggio all'automazione nell'imballaggio è guidato dalla necessità di:
- Maggiore produttività: Per soddisfare volumi di produzione più elevati e soddisfare la domanda del mercato.
- Qualità costante: Garantire una tensione uniforme dell'involucro, l'integrità della saldatura e l'aspetto.
- Costi operativi ridotti: Riduzione al minimo delle spese di manodopera e degli sprechi di materiali.
- Sicurezza migliorata: Riduzione della movimentazione manuale di oggetti pesanti e dell'interazione con macchinari in movimento.
- Protezione migliorata del prodotto: Riduzione al minimo dei danni durante la logistica.
2. Flusso di lavoro operativo: una ripartizione tecnica passo dopo passo
Il flusso di processo di una linea automatica di imballaggio delle porte è orchestrato con precisione dal sistema PLC:
2.1 Caricamento manuale o automatico della porta
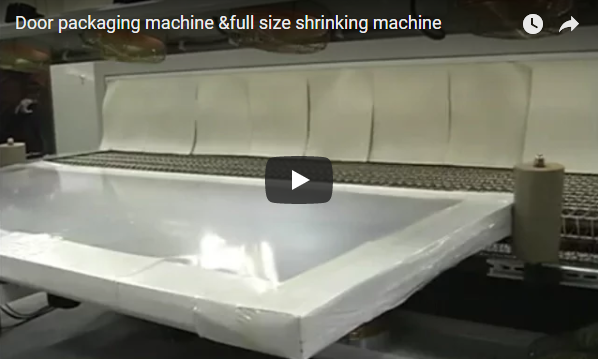
Il ciclo inizia con il posizionamento della porta sul trasportatore di alimentazione. Sebbene il video mostri il posizionamento manuale, le linee completamente automatizzate possono integrarsi direttamente con i processi a monte tramite bracci robotici o sistemi di trasferimento. Il posizionamento accurato è fondamentale per le fasi successive.
2.2 Applicazione e sigillatura di precisione della pellicola
- rilevamento: I sensori delle fotocellule rilevano i bordi anteriore e posteriore della porta per avviare il ciclo di avvolgimento.
- Incarto: La porta avanza all'interno del telo di film. Le barre saldanti (verticali e orizzontali) si attivano pneumaticamente o elettricamente per racchiudere la porta all'interno del sacchetto di film. Sistemi avanzati regolano il tempo e la temperatura di saldatura in base al tipo e allo spessore del film.
- Tecnologia di tenuta: I metodi più comuni includono la saldatura a impulso termico o la saldatura a calore costante, che garantiscono saldature resistenti e pulite. I sistemi di saldatura laterale consentono l'avvolgimento continuo di prodotti di lunghezza variabile.
2.3 Restringimento termico controllato
- Trasporto: La porta racchiusa nella pellicola viene trasportata attraverso il tunnel di restringimentoLa velocità del trasportatore (spesso variabile, ad esempio 5-20 m/min) è sincronizzata con la temperatura del tunnel e le dimensioni della porta.
- Riscaldamento: All'interno del tunnel, l'aria calda controllata con precisione (ad esempio, 150 °C - 220 °C, regolabile tramite HMI) circola attorno alla porta. Gli elementi riscaldanti e i flussi d'aria sono progettati per un'esposizione uniforme al calore.
- Restringimento: Il calore fa sì che la pellicola termoretraibile in poliolefina (POF) o polietilene (PE) si contragga strettamente attorno ai contorni della porta, creando un imballaggio sicuro, protettivo e visivamente gradevole.
2.4 Raffreddamento e scarico
All'uscita dal tunnel, la porta avvolta può attraversare una breve zona di raffreddamento (a temperatura ambiente o ad aria forzata) per fissare la pellicola. Successivamente, raggiunge il trasportatore di uscita per la rimozione manuale o il trasferimento automatizzato. Qui possono essere eseguiti i controlli di qualità finali.
3. Specifiche tecniche e dati sulle prestazioni
Per la scelta e l'integrazione di una linea di imballaggio per porte automatiche è fondamentale comprendere i parametri tecnici chiave:
- Capacità di imballaggio: In genere varia da 60 a 120+ porte all'ora, a seconda delle dimensioni della porta, del tipo di pellicola e della configurazione della macchina.
- Dimensioni massime della porta:
- Lunghezza: ad esempio, fino a 2500 mm
- Larghezza: ad esempio, fino a 1200 mm
- Altezza/Spessore: ad esempio, fino a 100 mm (le specifiche variano notevolmente in base al modello)
- Pellicola applicabile:
- Tipo: film termoretraibile PE (polietilene), POF (poliolefina)
- Spessore: in genere 25 – 100 micron
- Dimensioni della macchina (esempio): Circa 8000 mm (L) x 2500 mm (L) x 2200 mm (A) (varia notevolmente)
- Requisiti di alimentazione: Trifase, 3 V/380 Hz o secondo lo standard locale. Il consumo energetico totale è in genere di 50-20 kW (dipendente in larga misura dalle dimensioni del tunnel di termoretrazione).
- Sistema di controllo: PLC (ad esempio, serie Siemens S7) con HMI touchscreen (ad esempio, display a colori da 7-10 pollici).
- Sistema pneumatico: Richiede aria compressa, in genere 0.5-0.7 MPa (5-7 bar).