Sintesi
Una macchina avvolgitrice per tubi pneumatici in poliuretano con bobina avvolge il tubo pneumatico direttamente da una linea di estrusione su una bobina flangiata, anziché in una bobina libera e non supportata. L'avvolgitrice mantiene una tensione uniforme del nastro, fa scorrere il tubo lateralmente lungo la larghezza della bobina per eliminare l'avvolgimento incrociato e trasferisce automaticamente l'avvolgimento a una stazione secondaria in modo che il processo di estrusione a monte continui senza interruzioni durante il cambio formato. Questa guida descrive in dettaglio la configurazione della macchina, le formule per la capacità volumetrica della bobina, le dinamiche di controllo della tensione e i criteri di selezione operativi, confrontando le bobine con le bobine reggiate.
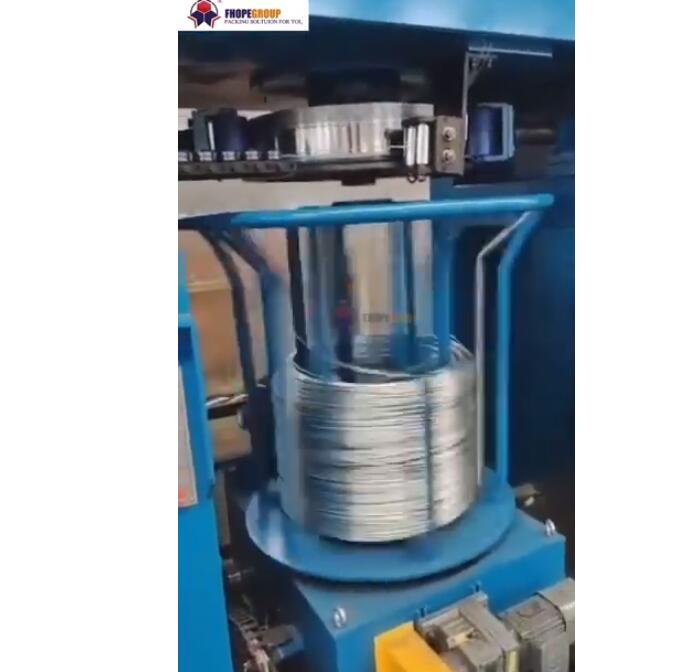
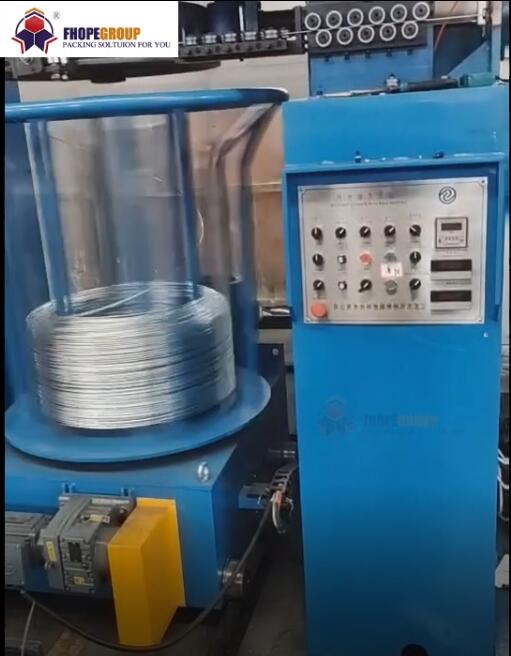
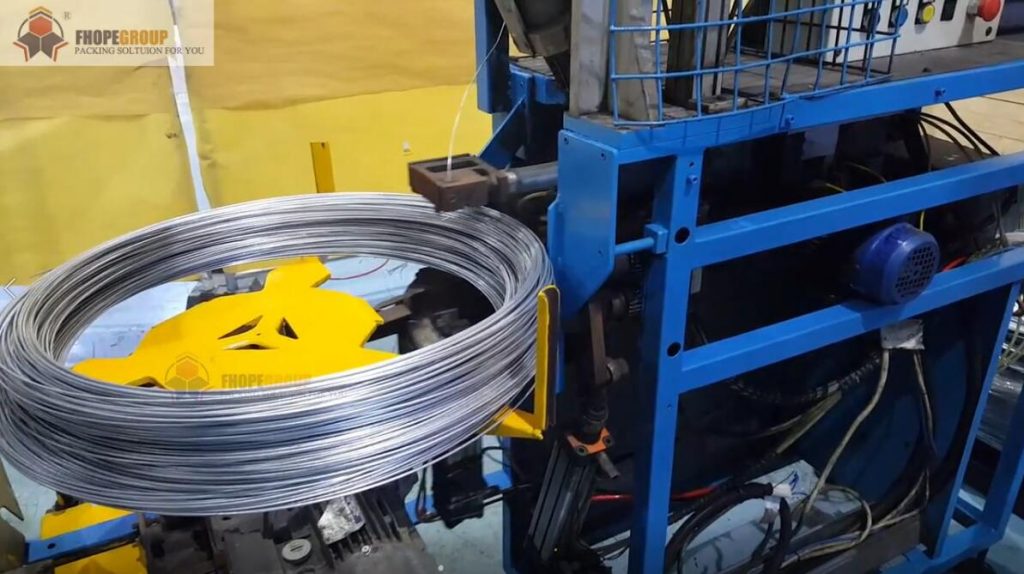
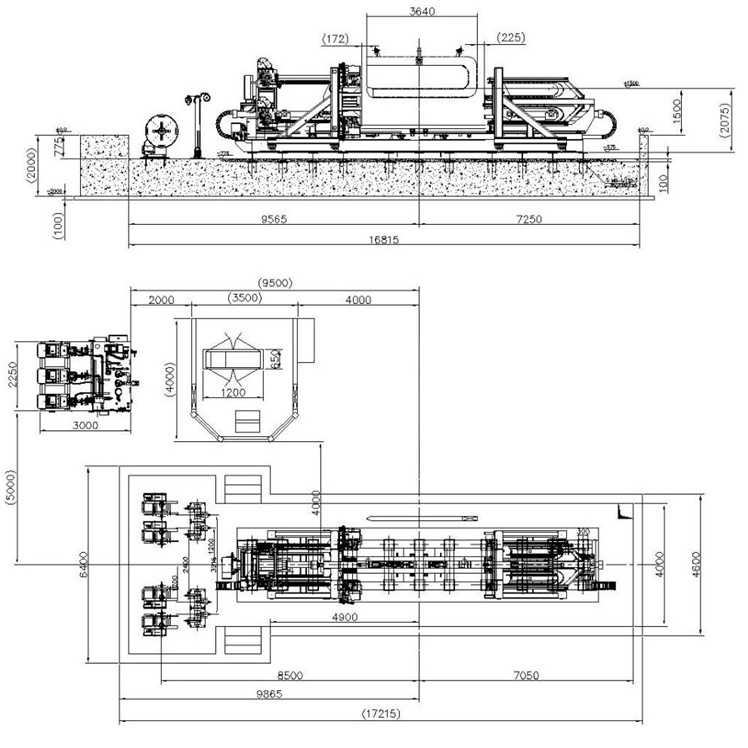
Ogni stazione di avvolgimento è costruita su un robusto telaio in acciaio strutturale con un motore di azionamento indipendente, un albero portabobina a sbalzo, ruote guida di precisione a basso attrito e un regolatore di tensione meccanico. Un quadro di controllo dedicato, dotato di pulsanti industriali, spie luminose e un'interfaccia HMI, gestisce la sequenza delle stazioni. Mentre il tubo pneumatico in poliuretano (PU) scorre attraverso il gruppo ruote guida, si avvolge uniformemente sull'albero portabobina azionato, mentre la stazione adiacente rimane in standby pronta per il passaggio di consegne.
Sommario
- Perché avvolgere il tubo in PU su una bobina
- Come funziona l'avvolgitore
- Capacità della bobina: quanti metri
- Tensione e qualità di posa
- Bobina o bobina legata
- Lista di controllo per la selezione
- Sicurezza
- FAQ di ingegneria
- Passo successivo
- Lettura correlata
- fonti
Perché avvolgere il tubo in PU su una bobina
I tubi pneumatici in poliuretano (PU) e poliammide (nylon) presentano elevata flessibilità, resilienza strutturale e memoria elastica naturale. Quando avvolti in bobine senza anima, l'impilamento continuo delle confezioni spesso provoca pieghe, ovalizzazione sotto carico di compressione e grovigli delle spire interne durante lo svolgimento in loco.
L'avvolgimento su una bobina rigida flangiata cattura meccanicamente ogni spira, previene lo schiacciamento degli strati trasversali durante il trasporto e consente agli utenti finali di svolgere agevolmente le lunghezze desiderate su svolgitori standard senza dover srotolare l'intera confezione. Le lunghezze continue, come ad esempio 100 m o più di tubo pneumatico di piccolo diametro, offrono il massimo ritorno sull'investimento se confezionate su bobine. Al contrario, i fasci di tubi di lunghezza ridotta, destinati all'uso domestico, risultano più economici se confezionati in bobine sfuse e legate con cinghie.
Come funziona l'avvolgitore
- Alimentazione: Il tubo entra nell'avvolgitore dalla linea di estrusione a valle del bagno di raffreddamento ad acqua e dell'unità di traino, oppure da una bobina principale primaria nelle operazioni di riavvolgimento secondario.
- Tensione: Le ruote di guida regolabili e un tenditore dedicato mantengono una forza di trazione calibrata, impedendo slittamenti dovuti al gioco eccessivo senza allungare plasticamente la parete del tubo.
- Attraversare: Un sistema di traslazione meccanico o servoassistito automatizzato posiziona il tubo in modo uniforme lungo la larghezza di traslazione della bobina, stratificando giro dopo giro con precisione e allineamento del passo.
- Sincronizzazione della velocità: Un inverter a frequenza variabile regola continuamente la velocità di rotazione dell'albero man mano che l'accumulo di materiale aumenta il diametro dell'avvolgimento, adattandosi alla velocità della linea di traino. La sincronizzazione precisa, tramite la posizione del braccio di azionamento o il feedback attivo della tensione a circuito chiuso, viene confermata in fase di preventivo tecnico.
- Cambio continuo: Il PLC integrato traccia la lunghezza lineare continua. Una volta raggiunta la lunghezza target preimpostata, il tubo viene bloccato e tagliato, e la linea viene deviata immediatamente alla stazione di avvolgimento alternativa senza interrompere l'estrusione a monte.
- Scaricare: La bobina completata viene fissata all'estremità esterna, sganciata meccanicamente dall'albero a sbalzo e trasferita per l'imballaggio.
Il sistema opera sotto controllo centralizzato PLC e HMI con modalità automatica e manuale selezionabili [dati del produttore]. Sensori integrati rilevano continuamente la posizione del tubo e lo stato di alimentazione, mentre le routine di diagnostica automatica attivano allarmi visivi e acustici in caso di perdita di tensione o guasti di processo [dati del produttore].
Capacità della bobina: quanti metri
La capacità di tenuta teorica di una bobina cilindrica flangiata è determinata dalla geometria della bobina e dal diametro esterno del tubo (OD):
- Giri per strato = larghezza di traslazione ÷ diametro esterno del tubo
- Strati = (diametro flangia − diametro nucleo) ÷ 2 ÷ diametro esterno del tubo
- Lunghezza totale ≈ 3.14 × diametro medio × giri per strato × strati
Dove: Diametro medio = (diametro flangia + diametro nucleo) ÷ 2.
Il seguente calcolo illustra la capacità di un tubo di 8 mm di diametro esterno avvolto su una bobina con un nucleo di 200 mm, un diametro della flangia di 400 mm e una larghezza di avvolgimento di 300 mm (solo a scopo illustrativo):
| Vedi | Calcolo | Risultato |
|---|---|---|
| Giri per strato | 300 8 ÷ | 37 curve |
| Livelli | (400 − 200) ÷ 2 ÷ 8 | 12 piani |
| Giri totali | 37 × 12 | 444 curve |
| Diametro medio | (400 + 200) ÷ 2 | 300 millimetri (0.3 metri) |
| Lunghezza totale | 3.14 × 0.3 m × 444 | circa 418 m |
| Tempo di riempimento a 30 m/min | 418 30 ÷ | circa 14 min |
Il tempo del ciclo di riempimento determina la frequenza di trasferimento tra le stazioni e definisce la finestra temporale disponibile per un operatore per sbloccare la bobina, scaricare la bobina finita e caricare un nucleo di bobina vuoto. Nell'utilizzo pratico, la capacità netta utilizzabile è leggermente inferiore ai massimi teorici perché lo strato più esterno richiede spazio libero al di sotto del bordo della flangia per evitare fuoriuscite dal bordo. Le dimensioni finali del nucleo della bobina, della flangia e della traversa vengono verificate al momento del preventivo d'ordine.
Tensione e qualità di posa
Il mantenimento di una tensione della fune e di una cinematica di traslazione calibrate ha un impatto diretto sull'integrità strutturale del pacchetto e sulle tolleranze dimensionali dei tubi:
- Tensione insufficiente: Le curve strette perdono aderenza tra gli strati, causando pacchi allentati che si allungano, si afflosciano o collassano durante le virate ad alta velocità.
- Tensione eccessiva: I tubi in poliuretano (PU) elastomerico morbido si allungano assialmente sotto un'eccessiva trazione, riducendo il diametro esterno e lo spessore della parete. Questa variazione dimensionale può causare perdite o la fuoriuscita del tubo dai raccordi pneumatici di precisione a innesto.
- Disallineamento del passo trasversale: Una velocità di traslazione errata rispetto ai giri al minuto dell'albero provoca sovrapposizioni tra le spire, spazi vuoti e rigonfiamenti localizzati a forma di barile lungo la traslazione della bobina.
La tensione di avvolgimento deve essere configurata in modo da corrispondere al grado del polimero del tubo, alla durezza e allo spessore della parete. La stabilità dimensionale del diametro esterno deve essere verificata sia sulle spire iniziali del nucleo interno che su quelle dello strato esterno durante la configurazione di nuovi profili di produzione.
Bobina o bobina legata
La scelta tra avvolgitrici a bobina e macchine avvolgitrici a bobina libera dipende dalla presentazione desiderata del prodotto e dai requisiti di confezionamento secondario a valle:
| Parametro | Avvolgitore di bobine a doppia stazione | Sistema di avvolgimento e reggiatura per bobine sfuse (serie FCL) |
|---|---|---|
| Formato del pacchetto | Bobina/rocchetto rigido flangiato | Bobina senza nucleo con fascetta |
| Dimensioni del pacchetto | Configurato secondo il disegno della bobina, confermato al momento del preventivo. | Diametro interno 100–300 mm, diametro esterno 300–400 mm, larghezza 100 mm |
| Involucro di avvolgimento (famiglia FCL) | Geometria personalizzata della bobina | Diametro esterno della bobina 200–600 mm, diametro interno 180–250 mm, altezza 40–140 mm [valori del produttore] |
| Peso finale del pacco | Dipende dalle dimensioni della bobina | 8-50 kg |
| Trasferimento di stazione | Commutazione meccanica continua a doppia stazione | Avvolgimento continuo a doppia ruota con scarico pneumatico [valori nominali del produttore] |
| movimentazione dei materiali di imballaggio | Avvolgimento diretto | Film estensibile (PVC/PE/PP, spessore 25 µm, larghezza 50–70 mm) tramite alimentazione pneumatica [classificazione del produttore] |
| Operazioni a valle | Etichettatura della flangia, imballaggio in cartone principale | Reggiatura esterna, avvolgimento perimetrale con film estensibile, pallettizzazione robotizzata |
Nota: le velocità di ciclo di 18–35 s per bobina, le velocità di rotazione fino a 100 giri/min e le specifiche di alimentazione 380 V 60 Hz 3P si applicano rigorosamente all'avvolgitore autonomo per bobine sciolte FCL [valori nominali del produttore]. L'avvolgitore di bobine a doppia stazione funziona in modo continuo, adattandosi alla velocità della linea di estrusione a monte.
Lista di controllo per la selezione
- Specifiche dei tubi: Substrato polimerico (PU, nylon, PE, fluoropolimero) e tolleranze precise di diametro esterno/interno.
- Geometria della bobina: Lunghezza target per bobina, diametro esterno della flangia, diametro del nucleo e larghezza di traslazione complessiva in base all'attrezzatura di svolgimento del filo del cliente.
- Velocità di traino della fune: Velocità operative minime e massime della linea di estrusione (m/min).
- Requisiti di automazione: Meccanismi automatici di conteggio della lunghezza a doppia stazione, taglio pneumatico automatico e ripiegamento della coda.
- Configurazione della stazione: Progettazione a stazione singola (che richiede un accumulatore di linea) rispetto a un sistema a doppia stazione con passaggio continuo per evitare arresti della linea di estrusione.
- Interfaccia di confezionamento secondario: Requisiti a valle per tappi terminali di protezione delle flange, cartoni master in cartone ondulato o celle di pallettizzazione.
Sicurezza
I macchinari sono progettati nel pieno rispetto delle norme di sicurezza armonizzate europee:
- Norma EN ISO 12100:2010: Principi di valutazione e riduzione del rischio nella progettazione di macchinari industriali.
- AND 415-10: Requisiti generali di sicurezza per le macchine confezionatrici e le relative unità di movimentazione secondaria.
- AND 60204-1: Requisiti di sicurezza elettrica, isolamento e messa a terra per macchine industriali.
I principali rischi operativi includono l'energia rotazionale ad alta velocità sull'albero della bobina azionato e i punti di schiacciamento meccanico tra i rulli guida del tubo in ingresso e i gruppi del carrello traslante. Ogni stazione è dotata di protezioni fisiche perimetrali interbloccate, barriere di schiacciamento a basso attrito e pulsanti di arresto di emergenza a doppio canale di categoria 4 situati in entrambe le postazioni operatore.
FAQ di ingegneria
D: Quali materiali per tubi possono essere avvolti sul sistema di avvolgimento a doppia stazione? R: Il sistema è compatibile con tubi in poliuretano termoplastico (PU), poliammide/nylon (PA6, PA11, PA12), polietilene (PE) e tubi flessibili in PVC per aria compressa.
D: La linea di estrusione deve fermarsi o decelerare durante il cambio bobina? R: No. L'avvolgitore commuta automaticamente l'alimentazione del tubo sull'albero secondario della bobina vuota al raggiungimento della lunghezza programmata del lotto, consentendo alla linea di estrusione di funzionare a velocità costante.
D: Come viene calcolata la capacità di imballaggio effettiva per bobine di dimensioni personalizzate?
A: Applicare la formula volumetrica: Length ≈ 3.14 × [(Flange Diameter + Core Diameter) ÷ 2] × [Traverse Width ÷ Tube OD] × [(Flange Diameter − Core Diameter) ÷ (2 × Tube OD)]In genere si deduce un margine di sicurezza del 5-10% per tenere conto del gioco del bordo della flangia.
D: Questa macchina può essere adattata per produrre bobine senza anima e reggiate? R: Per le bobine senza anima e reggiate è necessaria la macchina avvolgitrice e reggiatrice orizzontale della serie FCL, che è dotata di mandrini collassabili e unità di reggiatura pneumatiche integrate anziché di alberi portabobine flangiati.
Passo successivo
- Invia i tuoi parametri tecnici: Fornire le dimensioni OD/ID del tubo, le velocità della linea di estrusione e i disegni tecnici della bobina di destinazione a info@fhopepack.com.
- Proposta ingegneristica: Il nostro team di ingegneri calcola i vincoli di coppia, i rapporti di trasmissione per la traslazione e la cinematica del cambio di stazione.
- Preventivo formale: Riceverai un disegno dettagliato della disposizione delle apparecchiature, una scheda con le specifiche funzionali e un preventivo formale entro 24 ore.
Lettura correlata
- Avvolgitore automatico per tubi flessibili
- Avvolgitore per tubi flessibili FPH-200
- Video di presentazione della macchina avvolgitubo.
fonti
- Specifiche dell'avvolgitore automatico per tubi FHOPE FCL100 / FCL-H300
- Specifiche della macchina automatica per avvolgimento e reggiatura tubi FHOPE FCL-200 / FCL-H600
- EN ISO 12100:2010; EN 415-10; EN 60204-1 Norme di sicurezza delle macchine
- Specifiche cinematiche della stazione di avvolgimento a doppia stazione per tubi in PU industriali
Ultimo aggiornamento: 2026-10-29