In sintesi: la maggior parte degli acquirenti presume che le linee automatiche di avvolgimento di tubi in bobina siano adatte solo alle mega-fabbriche. Tuttavia, gli impianti di medie dimensioni che lavorano da 100 a 200 bobine al giorno possono ammortizzare il costo in meno di 18 mesi quando la velocità della linea, il pre-stiramento del film e il risparmio di manodopera sono in linea con le specifiche dimensioni delle bobine.
🛠️ Panoramica standard
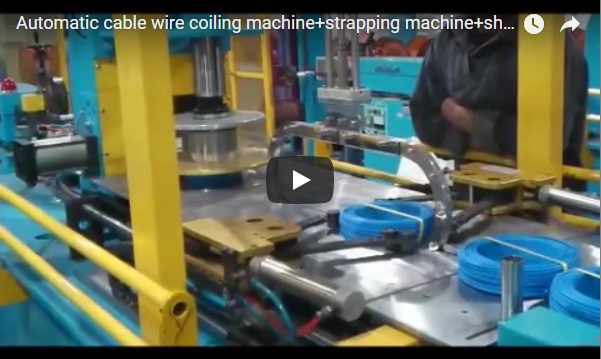
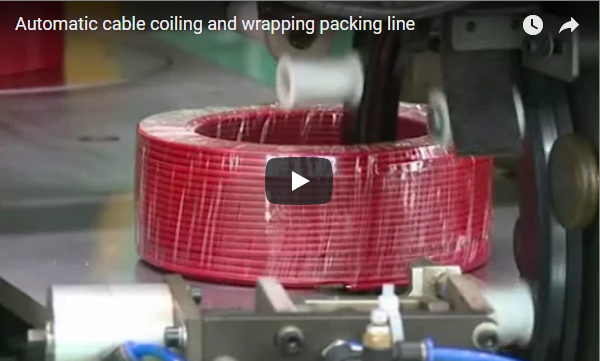
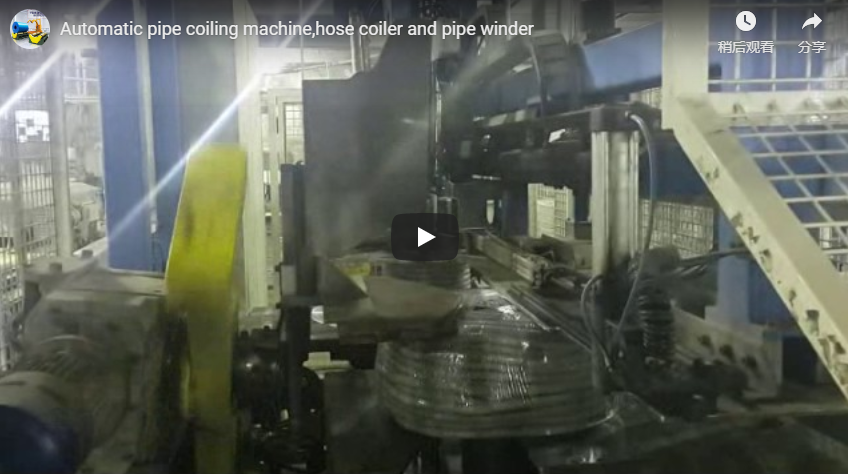
Le linee automatiche di avvolgimento e reggiatura di tubi operano in conformità alle normative CE e ai moderni criteri di progettazione industriale, integrando in un unico flusso di lavoro continuo il calcolo automatico della lunghezza, il taglio di precisione, l'avvolgimento e la reggiatura a tensione controllata. Questi sistemi lavorano bobine con diametri interni da Φ350 a 550 mm, diametri esterni da Φ500 a 800 mm e larghezze da 150 a 300 mm, a velocità comprese tra 1 e 60 metri al minuto, su due stazioni di avvolgimento alimentate da una normale alimentazione trifase a 380 V 60 Hz.
L'architettura sostituisce la movimentazione manuale frammentata con una sequenza sincronizzata: il sistema di controllo calcola la lunghezza esatta del tubo, esegue un taglio netto, alimenta il materiale in un meccanismo di avvolgimento a doppia stazione, fissa la bobina formata e applica una tensione di reggiatura preprogrammata e calibrata in base al peso e alle dimensioni specifiche. Operando a 4.5 kW, il sistema di azionamento mantiene una velocità di avvolgimento costante di 1–60 m/min, che funziona come un nastro trasportatore di precisione per tubi di grosso spessore, garantendo una densità uniforme senza affaticare l'operatore. Il modulo di reggiatura integrato dispiega cinghie larghe 12–13 mm e spesse 0.6–0.75 mm, bloccandole con una forza calibrata per evitare l'allentamento durante il trasporto.
🏗️ Modifiche principali
Il passaggio del settore all'imballaggio completamente automatizzato di bobine di tubi elimina le incongruenze dovute alla reggiatura manuale, grazie all'impiego di algoritmi di tensione programmabili che regolano dinamicamente la forza della reggiatura in base al peso e al diametro della bobina. Questa transizione risolve direttamente il problema dell'allentamento della reggiatura durante il trasporto, riduce la dipendenza dalla manodopera diretta e standardizza l'integrità del prodotto negli ambienti di produzione di tubi ad alto volume.
I tradizionali sistemi di reggiatura manuale si basavano sull'esperienza dell'operatore per valutare la tensione delle cinghie, con conseguente contenimento irregolare del carico e frequenti guasti durante il trasporto. Le moderne unità di avvolgimento e reggiatura servoassistite sostituiscono questa variabilità con sistemi di feedback a circuito chiuso che calcolano la tensione necessaria in tempo reale. Ad esempio, una bobina da 35 kg richiede una forza circonferenziale inferiore rispetto a un'unità da 5 kg e la logica della macchina regola di conseguenza la tensione delle cinghie, proprio come le sospensioni di un'automobile che si adattano alle condizioni stradali. Questa precisione garantisce che le cinghie di reggiatura da 12-13 mm mantengano una pressione di serraggio costante durante le spedizioni in tutto il mondo, mentre il flusso di lavoro automatizzato elimina da tre a quattro operatori manuali dalla cella di confezionamento.
🔗 Correlati : Scopri altre soluzioni
📈 Impatto aziendale
L'implementazione di una linea automatizzata per l'avvolgimento di tubi trasforma l'imballaggio da centro di costo variabile in risorsa operativa prevedibile, riducendo in genere la manodopera diretta del 60-70% ed eliminando le richieste di risarcimento per danni durante il trasporto. I modelli finanziari regionali indicano un periodo di ammortamento standard di 12-18 mesi, sebbene i rendimenti esatti dipendano dalle strutture salariali locali e dai premi assicurativi per il trasporto merci.
I vantaggi finanziari e operativi derivano direttamente dalla precisione meccanica e dal consolidamento del flusso di lavoro. La velocità di avvolgimento di 1-60 m/min funge da moltiplicatore di produttività, consentendo agli impianti di allineare la velocità di confezionamento ai ritmi di produzione a monte senza colli di bottiglia. Allo stesso tempo, l'assorbimento di potenza trifase di 4.5 kW a 380 V 60 Hz rappresenta una base di alimentazione stabile e prevedibile che evita le fluttuazioni di tensione comuni negli impianti manuali monofase. Standardizzando la tensione del nastro ed eliminando la movimentazione manuale, gli impianti riducono gli infortuni da sforzo sul lavoro e prevengono costose deformazioni delle bobine durante il trasporto. I team addetti agli acquisti devono tenere presente che i costi della manodopera regionali e i costi dell'assicurazione del trasporto determineranno l'esatto ritorno sull'investimento, pertanto è necessaria un'analisi del mercato locale prima dell'approvazione del capitale.
🛡️ Azioni di conformità
Il pieno allineamento normativo richiede la verifica della dichiarazione di conformità CE del fabbricante, la conferma della presenza di una targhetta di marcatura CE permanente e la convalida del funzionamento dei dispositivi di sicurezza di base e dei circuiti di arresto di emergenza entro le soglie documentate. Questo processo di verifica semplificato soddisfa le principali direttive UE in materia di macchinari senza richiedere audit esaustivi da parte di terzi.
I team addetti agli acquisti dovrebbero eseguire una sequenza mirata di verifica della conformità prima dell'installazione delle apparecchiature. In primo luogo, richiedere al fornitore la documentazione tecnica contenente la dichiarazione CE e le norme armonizzate applicate per le macchine per l'imballaggio industriale. In secondo luogo, ispezionare fisicamente il quadro elettrico e i pannelli operatore per verificare la presenza di una targhetta di marcatura CE permanente e di circuiti di arresto di emergenza chiaramente etichettati. In terzo luogo, verificare che il controllore logico programmabile (PLC), ovvero il computer industriale che gestisce le sequenze di avvolgimento e la tensione del nastro, funzioni entro i limiti di sicurezza elettrica. Infine, confermare che tutte le protezioni fisiche coprano le stazioni di avvolgimento mobili e le teste di reggiatura, assicurando che la verifica di sicurezza di base sia conforme ai protocolli standard di valutazione del rischio industriale.
🔗 Vedi anche : Attrezzature correlate
⚙️ Tempistiche e scadenze
I cicli di approvvigionamento standard per i sistemi automatizzati di avvolgimento e reggiatura di tubi si estendono dalle 10 alle 16 settimane, dall'approvazione delle specifiche tecniche alla messa in servizio. Questa tempistica comprende i test di accettazione in fabbrica (FAT), durante i quali la macchina viene verificata rispetto ai parametri di progettazione, seguiti dall'installazione in loco, dai test di accettazione finali (SAT) e dalla consegna del servizio all'operatore.
La pianificazione del progetto deve tenere conto della fabbricazione meccanica, dell'integrazione elettrica e di una rigorosa validazione delle prestazioni. La fase iniziale prevede la negoziazione tecnica e l'approvazione delle specifiche, che in genere richiede da due a tre settimane. Seguono la produzione e il collaudo di accettazione in fabbrica (FAT), durante i quali il produttore verifica la velocità di avvolgimento, la precisione della tensione del nastro e il calcolo automatico della lunghezza rispetto ai parametri concordati. La spedizione e lo sdoganamento richiedono generalmente da quattro a sei settimane, dopodiché l'installazione in loco e i collegamenti elettrici richiedono da una a due settimane. La fase finale prevede il collaudo di accettazione finale (SAT), in cui l'apparecchiatura esegue cicli continui sotto carico per confermare che la velocità di 1–60 m/min e l'assorbimento di potenza di 4.5 kW operino entro le tolleranze specificate prima dell'inizio della formazione degli operatori.
🛠️ Lista di controllo per la decisione di acquisto
Utilizza questo elenco consultabile per confrontare i preventivi:
-
[ ] Dimensioni della bobina: diametro interno Φ350–550 mm, diametro esterno Φ500–800 mm, larghezza 150–300 mm. Garantisce la compatibilità meccanica con il tuo inventario di valvole esistente senza richiedere adattatori per giradischi personalizzati.
-
[ ] Capacità di carico: Adatto per bobine da 5 a 35 kg. Corrisponde alle specifiche standard delle bobine di tubi commerciali e previene il sovraccarico del motore durante l'avvolgimento ad alta densità.
-
[ ] Velocità di avvolgimento: regolabile da 1 a 60 m/min su due stazioni di avvolgimento. Funziona come un regolatore di produttività, consentendo agli operatori di adattare la velocità di confezionamento ai tassi di produzione a monte.
-
[ ] Specifiche di alimentazione: alimentazione trifase 380 V 60 Hz, consumo 4.5 kW. Fornisce una tensione stabile di livello industriale per mantenere prestazioni del servo costanti e prevenire interruzioni di corrente.
-
[ ] Parametri di reggiatura: Spessore della cinghia 0.6–0.75 mm, larghezza 12–13 mm. Fornisce una forza di serraggio circonferenziale ottimale per evitare l'allentamento della cinghia durante il trasporto marittimo o il trasporto a lungo raggio.
-
Architettura di controllo : controllore logico programmabile (PLC) industriale con algoritmi di tensione pre-programmati. Automatizza la calibrazione peso-tensione, eliminando le congetture manuali e standardizzando la coerenza dell'imballaggio.
-
[ ] Documentazione normativa: dichiarazione di conformità CE e rapporti di verifica della sicurezza di base. Conferma la conformità alle principali direttive UE sulle macchine e convalida la funzionalità di arresto di emergenza.
-
[ ] Validazione del fornitore: comprovata esperienza con i principali produttori di acciaio (ad es. ArcelorMittal, POSCO, Nippon Steel, Nucor, Tata Steel). Indica un'affidabilità comprovata sul campo in ambienti di produzione di tubi ad alto volume.
🛡️ Nota sulla conformità : questa apparecchiatura è progettata per soddisfare i requisiti ISO e ASTM. Verificare le certificazioni specifiche con il produttore prima dell'acquisto.
🏗️ Domande frequenti
D: Come fa la macchina a impedire che la cinghia si allenti durante il trasporto?
A: Il modulo integrato di reggiatura applica una tensione preprogrammata, calibrata in base al peso e alle dimensioni specifiche di ciascuna bobina. Questa distribuzione automatizzata della forza blocca saldamente le cinghie di reggiatura da 12-13 mm, eliminando l'imprecisione manuale che solitamente causa l'allentamento delle cinghie durante la spedizione.
D: Qual è il fabbisogno energetico standard per l'installazione?
A: Il sistema richiede un'alimentazione elettrica trifase a 380 V 60 Hz con un assorbimento di potenza continuo di 4.5 kW. Questa configurazione di livello industriale garantisce un'erogazione di tensione stabile alle due stazioni di avvolgimento e al meccanismo di reggiatura automatizzato senza la necessità di trasformatori speciali.
D: La linea è in grado di gestire bobine di diverse dimensioni e pesi?
A: Sì. Il sistema di controllo calcola automaticamente la lunghezza del tubo, regola i parametri di avvolgimento e modula la tensione del nastro in base alle dimensioni di ingresso (diametro interno Φ350–550 mm, diametro esterno Φ500–800 mm, larghezza 150–300 mm) e all'intervallo di peso (5–35 kg), garantendo un imballaggio uniforme tra lotti di produzione misti.
D: Quali standard normativi deve rispettare l'apparecchiatura?
A: I macchinari devono essere conformi alle linee guida CE e rispettare i moderni criteri di progettazione industriale in termini di sicurezza e prestazioni. I team addetti agli acquisti devono verificare la targhetta di marcatura CE e richiedere la documentazione di base relativa alla verifica della sicurezza, inclusi i dispositivi di arresto di emergenza e le protezioni delle parti mobili.
D: In che modo l'automazione influisce sul lavoro e sulla sicurezza?
A: Automatizzando il calcolo della lunghezza, il taglio, l'avvolgimento, il fissaggio, la reggiatura e la movimentazione delle bobine, il sistema riduce la dipendenza diretta dalla manodopera ed elimina gli operatori dalle attività di reggiatura manuale ad alto rischio. Questo consolidamento del flusso di lavoro migliora la sicurezza sul lavoro, mantenendo al contempo una produttività continua nel confezionamento.