Panoramica
Questa pagina, pensata per gli ingegneri di produzione di estrusione e gli acquirenti di imballaggi, spiega come la FCL-V400 si adatti alla linea di produzione e quando una macchina a doppia stazione si rivela utile grazie alla sua stazione aggiuntiva. Un estrusore non si ferma mai: l'avvolgitore a fine linea deve tenere il passo senza accumuli né allentamenti. Se un operatore avvolge manualmente, la linea rallenta e le bobine escono allentate. Una macchina avvolgitrice ad alta velocità preleva il tubo dall'estrusore, ne conta la lunghezza, avvolge una bobina ordinata, la taglia e la lega con una fascetta in PP in due o quattro punti. Un modello a doppia stazione cambia stazione al momento del taglio, perché il ciclo di nastratura deve rientrare nel tempo di avvolgimento. Un contatore automatico di lunghezza è inoltre più efficiente del conteggio manuale. La gamma FCL-V400 copre tubi con diametro esterno da 4 a 30 mm e bobine con diametro esterno da 300 a 500 mm.
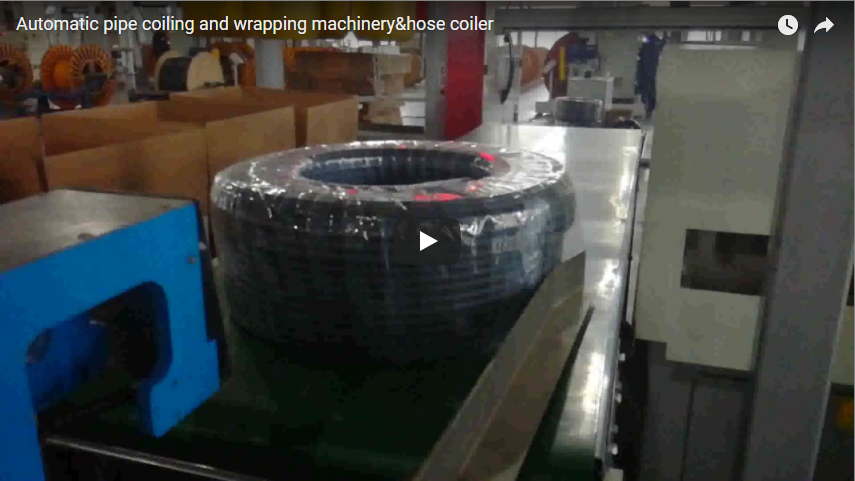
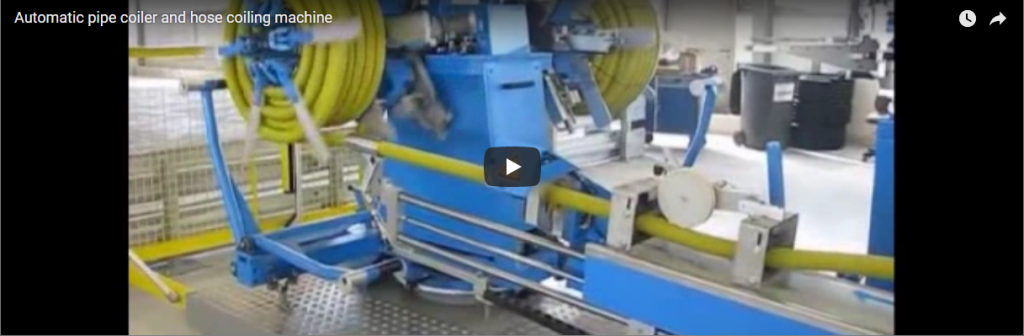
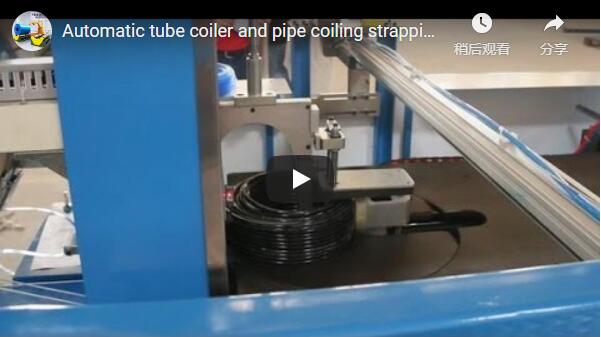
Il video qui sotto mostra l'avvolgimento del tubo flessibile e la bobina finita che esce dalla macchina:
Alimentazione, avvolgimento, taglio e nastratura
Alimentazione e trazione. Il tubo flessibile passa attraverso un condotto di alimentazione e delle ruote di trazione fino all'avvolgitore; l'alimentazione si regola per mantenere una tensione costante e ottenere una bobina compatta e uniforme.
Testa avvolgitrice. Il controllo multiasse avvolge il tubo in strati uniformi. Il diametro esterno e la larghezza della bobina sono regolabili e un deflettore pneumatico forma il lato di avvolgimento.
Taglierina. La macchina taglia ogni bobina alla lunghezza impostata sull'HMI.
Avvolgimento ed espulsione. La bobina viene legata con una fascetta in PP in due o quattro punti e poi espulsa automaticamente. Si tratta di una fascetta in plastica, non di un nastro adesivo. La macchina dimostrativa avvolge un tubo blu, le cui bobine finite vengono legate trasversalmente con una fascetta bianca in PP.
Passo dopo passo. L'operatore imposta la lunghezza, il diametro esterno e la larghezza della bobina sull'HMI. Il tubo passa attraverso il contatore di lunghezza fino alla testa di avvolgimento, l'avvolgitore lo dispone a strati fino alla lunghezza impostata, la taglierina effettua il taglio, la bobina si sposta alla stazione di nastratura e la bobina finita viene espulsa. Su una macchina a doppia bobina, l'avvolgimento passa alla seconda stazione al momento del taglio, mentre la prima viene nastrata ed espulsa.
Dati FCL-V400
| Modello | coil OD | coil ID | Altezza bobina | OD tubo |
|---|---|---|---|---|
| FCL-V400A | 300–400 mm | 200–300 mm | 40–120 mm | 4–10 mm |
| FCL-V400B | 300–500 mm | 250–400 mm | 80–200 mm | 10–20 mm |
| FCL-V400C | 300–500 mm | 250–400 mm | 150–300 mm | 15–30 mm |
Tutte e tre funzionano ad aria compressa a 6 bar con alimentazione automatica della bobina. Il controllo è affidato a un PLC, HMI e inverter Siemens, con encoder Autonics, quadri elettrici Schneider e sistema pneumatico AirTAC. Su richiesta sono disponibili bobine di diverse dimensioni.
Esempio pratico
Un impianto estrude tubi flessibili con diametro esterno di 12 mm e li vende in bobine da 50 m, con diametro esterno di 400 mm, diametro interno di 250 mm e altezza di 120 mm, a una velocità di 30 m/min. Questi sono dati esemplificativi relativi ai clienti.
Modello. Il tubo flessibile da 12 mm è compatibile con l'FCL-V400B (gamma 10-20 mm) e le dimensioni di 400 mm di diametro esterno, 250 mm di diametro interno e 120 mm di altezza rientrano nei suoi intervalli di avvolgimento.
Giri per bobina. Uno strato di 120 mm contiene 120 ÷ 12 = 10 spire. Lo spazio radiale è (400 − 250) ÷ 2 = 75 mm, quindi sei strati completi da 12 mm riempiono 72 mm con 3 mm di spazio libero — circa 10 × 6 = 60 spire.
Tubo per spira. Il diametro medio della spira è (400 + 250) ÷ 2 = 325 mm, quindi una spira è π × 0.325 = 1.02 m; 60 spire contengono circa 61 m, adattandosi alla lunghezza di 50 m con un certo margine.
Tempo per bobina. A 30 m/min, una bobina da 50 m richiede 50 ÷ 30 = 100 s: questo è il lasso di tempo che una macchina a doppia bobina concede all'altra stazione per nastrare ed espellere il nastro. Regola generale: tempo di avvolgimento t = L ÷ v; le operazioni di taglio/nastratura/espulsione a valle devono rientrare in t, altrimenti la linea rallenta.
Ottenere una bobina stretta e uniforme
Mantieni una tensione costante: regola l'alimentazione in modo che il tubo non sia né troppo teso né troppo allentato, perché un tubo allentato si incrocia e la bobina si allunga oltre il suo diametro esterno. Fai corrispondere l'altezza della bobina a un numero intero di diametri del tubo per ottenere strati pieni e piatti. Fissa con nastro adesivo i tubi più pesanti o elastici in quattro punti, le bobine più leggere in due.
Lista di controllo per la selezione
- Materiale del tubo flessibile, diametro esterno e spessore della parete.
- Lunghezza per bobina.
- Diametro esterno, diametro interno e altezza della bobina.
- Velocità della linea di estrusione.
- Postazione singola o doppia.
- Dopo la nastratura: avvolgimento con pellicola, insacchettamento o confezionamento in scatole.
- Dati FCL-V400: descrizione del prodotto pubblicata da FHOPE.
- Dimostrazione pratica della macchina: avvolgimento del tubo flessibile su YouTube (incorporato qui sopra).
- Figure relative a bobine e cicli: esempio pratico, cifre illustrative per i clienti.
- Norme: EN 415-10; ISO12100:2010.
Nel caso di bobine avvolte in pellicola, l'avvolgitore si combina con una macchina avvolgitrice dopo la nastratura.
Sicurezza
Per le forniture destinate al mercato CE, la norma EN 415-10 è utilizzata come base di progettazione per le macchine confezionatrici e la norma ISO 12100 come metodo di valutazione del rischio; le protezioni vengono installate sulla vostra linea durante l'integrazione in fabbrica. Principali pericoli: le ruote di trazione, l'avvolgitore rotante, la taglierina e il deflettore pneumatico; la macchina rileva errori e attiva allarmi. Tenere le mani lontane dalle ruote di trazione durante il passaggio del tubo flessibile.
FAQ di ingegneria
Riesce a tenere il passo con il nostro estrusore? Sì, con la versione a doppia bobina, che cambia stazione senza rallentare la linea.
È possibile modificare la lunghezza della bobina tra un ordine e l'altro? Sì: la lunghezza viene impostata sull'HMI e conteggiata automaticamente, mentre il diametro esterno e la larghezza della bobina sono regolabili.
A quali standard vi attenete nella produzione? Alla norma EN 415-10 come riferimento CE per le macchine confezionatrici, con valutazione del rischio secondo la norma ISO 12100.
Passo successivo
Inviate via email a info@fhopepack.com le dimensioni del tubo, la lunghezza della bobina e la velocità della linea; prima di fornirvi un preventivo, verificheremo il modello e la configurazione della bobina, nonché la compatibilità dei tempi di ciclo con la vostra linea.