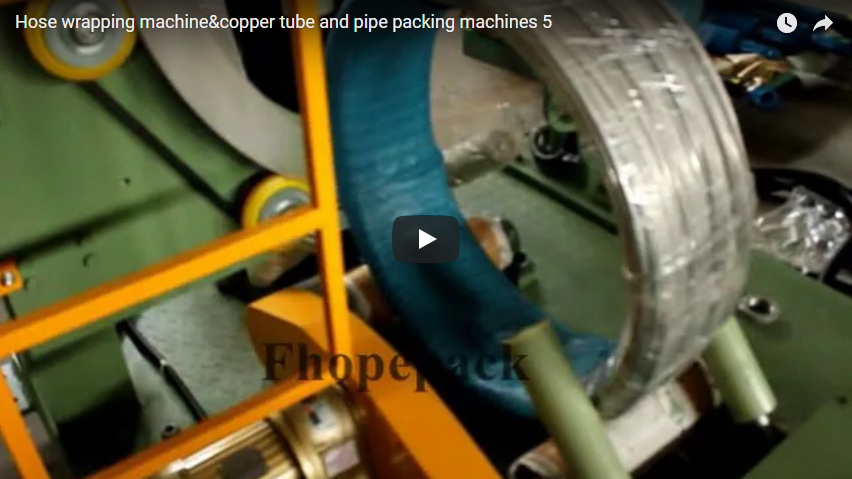
Sintesi esecutiva I danni ai bordi e l'allungamento delle bobine di acciaio si verificano quando le bobine tagliate o le bobine principali vengono movimentate con utensili non ammortizzati, trasportate con tensione allentata o spedite senza rinforzo radiale e avvolgimento barriera multiassiale. Una linea di confezionamento automatizzata previene questi difetti sincronizzando tre processi distinti: i trasportatori a rulli a V rivestiti in poliuretano supportano le bobine orizzontali senza indentazioni nei punti di contatto; una stazione di avvolgimento anulare passante sigilla il foro della bobina e i bordi esterni contro l'ingresso di umidità; e le teste di reggiatura radiali e circonferenziali automatizzate bloccano le pieghe della bobina con tensione a circuito chiuso per eliminare l'allungamento durante il trasporto.
Dove la linea protegge il bordo della bobina
Ciascuna stazione automatizzata nella linea di lavorazione delle bobine isola e neutralizza uno specifico vettore di carico meccanico che minaccia i bordi della bobina e la geometria strutturale.
| Deposito lucchetti | Meccanismo di protezione | Eliminazione dei difetti di bordo e di superficie |
|---|---|---|
| Rulli a V orizzontali per gli occhi | Rulli in acciaio per impieghi gravosi, rivestiti in poliuretano con durezza 90-95 Shore A, distribuiscono il peso morto della bobina lungo due linee di contatto tangenziali. | Elimina le ammaccature da taglio localizzate, le pieghe e le tacche sui bordi causate dai ganci delle gru e dalle selle in acciaio grezzo. |
| Nastri trasportatori motorizzati | Le bobine avanzano su piattaforme a culla motorizzate o su letti a rulli a V sincronizzati con azionamenti a frequenza variabile (VFD). | Elimina graffi sul pavimento, scheggiature sui bordi, graffi da attrito e deformazioni del foro causate da trascinamento o urti. |
| Unità di confezionamento passa-occhi | Un anello rotante orbitale spinge i dispenser di pellicola attraverso l'occhiello della bobina, avvolgendo simultaneamente il diametro esterno (OD), il diametro interno (ID) e le pareti laterali. | Elimina strappi sui bordi taglienti, ruggine perimetrale e infiltrazioni di polvere grazie all'incapsulamento meccanico multistrato. |
| Sistema di reggiatura automatizzato | Le teste di indicizzazione delle cinghie alimentano cinghie in acciaio ad alta resistenza o in PET per impieghi gravosi attraverso il centro della bobina (radiale) e attorno al perimetro (circonferenziale). | Le cinghie radiali impediscono lo slittamento assiale (effetto telescopico); le cinghie circonferenziali impediscono l'effetto molla a spirale e l'apertura della bobina. |
Ogni fase dipende fisicamente dalle altre. I rulli a V rivestiti in poliuretano proteggono le spire in acciaio durante la movimentazione in stabilimento, ma non offrono alcuna protezione dalla corrosione nei container marittimi. La pellicola estensibile garantisce l'isolamento dagli agenti atmosferici e la bordatura, ma non è in grado di resistere ad accelerazioni laterali di diverse tonnellate durante il trasporto ferroviario o marittimo senza l'utilizzo di reggette in acciaio ad alta resistenza. Il controllo totale della qualità richiede un flusso di lavoro sincronizzato per la movimentazione, l'avvolgimento e la reggiatura.
Dinamica di sovrapposizione della pellicola sul bordo della bobina
In una macchina avvolgitrice con avvolgimento passante, la copertura del film estensibile lungo il bordo critico della bobina dipende dalla velocità di rotazione della navetta rispetto alla velocità di rotazione della bobina sui rulli a V.
La formazione teorica degli strati in un qualsiasi punto della periferia esterna segue la relazione di sovrapposizione geometrica:
Formula: Film Layers = 1 ÷ (1 − Overlap)
| Sovrapposizione del bersaglio a OD (%) | Strati effettivi per punto | Grado di applicazione | Grado tipico della bobina |
|---|---|---|---|
| 50% | 2.0 | Trasporto nazionale standard | Acciaio al carbonio laminato a caldo a secco / strutturale |
| 66% | ≈ 3.0 | Trasporto intermodale / Elevata umidità | Laminato a freddo di qualità commerciale (CQ/DQ) |
| 75% | 4.0 | Esportazione di merci via mare / Transito aperto | Acciaio elettrico laminato a freddo ricotto, galvanneato |
La regola del diametro critico
Poiché il diametro interno (ID) di una bobina di acciaio è significativamente inferiore al suo diametro esterno (OD), la sovrapposizione del film varia in modo continuo lungo la superficie radiale:
- Diametro esterno (OD): Circonferenza di percorrenza massima; la sovrapposizione è al suo minimo calcolato.
- Diametro interno (ID): Circonferenza minima di scorrimento; l'accumulo della pellicola è naturalmente più denso.
Gli ingegneri di processo devono impostare i parametri di sovrapposizione target basandosi rigorosamente sul diametro esterno (DE) . La calibrazione della macchina per soddisfare il requisito minimo di strato sul perimetro esterno garantisce che i bordi esterni vulnerabili e il foro interno ricevano una maggiore densità di copertura, eliminando il rischio di esposizione dei bordi.
Difetti comuni e contromisure ingegneristiche
| Difetto della bobina | Causa principale nella gestione convenzionale | Contromisura automatizzata di ingegneria di linea |
|---|---|---|
| Ammaccature sui bordi e pieghe sul bordo | I ganci a C rigidi delle gru, le forche dei carrelli elevatori o le selle in acciaio non imbottite sul pavimento concentrano i carichi localizzati. | Le selle a V imbottite in poliuretano e i rulli motorizzati avvolgono le bobine attraverso due punti di contatto, riducendo la pressione di contatto di picco. |
| Graffi superficiali e zone piatte | Trascinamento delle bobine su slitte o arresti bruschi in corrispondenza dei punti di trasferimento della transizione meccanica. | I trasportatori a induzione con avviamento graduale e navetta motorizzata sincronizzano la velocità delle bobine e le trasferiscono tra le stazioni in modo fluido. |
| Ruggine sui bordi e infiltrazioni d'acqua | Formazione di condensa all'interno delle fessure di sovrapposizione esposte a causa di un avvolgimento manuale dei fogli non preciso. | Una pellicola di LLDPE/VCI ad alta elasticità, applicata con una tensione di 15–45 N, forma una barriera sigillante direttamente sul bordo della bobina. |
| Telescopico assiale (Lap shifting) | Le vibrazioni dinamiche durante il trasporto spostano assialmente le spire interne quando le bobine non sono compresse all'interno. | Il fissaggio radiale con occhiello applica una tensione ad anello chiuso (fino a 15,000 N per fascia) per bloccare assialmente la superficie della bobina. |
Le linee di confezionamento possono essere configurate in base a specifici record di scarti dei clienti. Se le vostre operazioni sono soggette a scarti dovuti a condensa e ruggine, la linea integra una navetta ausiliaria per film VCI e aumenta la sovrapposizione dei bordi al 75%. Se le bobine di grosso spessore presentano uno spostamento assiale della sovrapposizione durante il trasporto, l'unità di reggiatura è configurata con più teste radiali e indicizzazione automatica per eseguire da 3 a 4 reggette passanti prima della legatura circonferenziale.
Specifiche tecniche
| Parametro | Gamma standard | Configurazione a calibro pesante |
|---|---|---|
| Diametro esterno bobina (OD) | 800–1,600 mm | Fino a 2,200 mm |
| Diametro interno bobina (ID) | 508 / 610 mm standard | 508–762 mm |
| Larghezza della faccia della bobina | 600–1,500 mm | 300–2,000 mm |
| Peso massimo della bobina | Fino a 15,000 kg | Fino a 35,000 kg |
| Materiale cinematografico per imballaggi | Film estensibile in LLDPE, film anticorrosione VCI, tessuto in PP | Composito LLDPE + VCI (18–35 µm) |
| Rapporto di pre-stiro della pellicola | 150%–250% (carro motorizzato) | Fino al 300% (monitorato tramite cella di carico) |
| Supporto per reggiatura | Cinghia in acciaio ad alta resistenza o poliestere (PET) | Cinghia in acciaio (19–32 mm × 0.8–1.0 mm) |
| Configurazione di fissaggio | 2–4 Cinghie radiali | 3–6 Radiale + 1–3 Circonferenziale |
| Capacità di produzione | 12–25 bobine/ora | 8–18 bobine/ora (lavoro continuo) |
Lista di controllo per la selezione
- Involucro dimensionale della bobina: Confermare i valori minimi e massimi di diametro esterno, diametro interno, larghezza della faccia e peso massimo per unità.
- Sensibilità superficiale: Specificare il tipo di acciaio (ad esempio, laminato a freddo per autoveicoli, zincato preverniciato, laminato a caldo decapato) per determinare il materiale di rivestimento dei rulli a V (poliuretano o poliammide).
- Modalità di rigetto primarie: Identificare reclami precedenti (piegatura dei bordi, abrasione della superficie, ossidazione da umidità o telescopizzazione assiale).
- Protezione da pellicole e agenti chimici: Valutare la necessità di utilizzare una pellicola estensibile standard rispetto a una pellicola specializzata con inibitore di corrosione da vapore (VCI) o protezioni esterne per i bordi del cartone.
- Regimi di reggiatura: Stabilire protocolli di spedizione obbligatori (numero di cinghie radiali passanti per gli occhi rispetto alle cinghie circonferenziali addominali).
- Colli di bottiglia nella produttività: Calcolare il tempo di ciclo target (secondi per bobina) per bilanciare i moduli di reggiatura/avvolgimento a testa singola rispetto a quelli a doppia testa.
- Struttura, ingombro e logistica: Mappare l'approccio alla baia della gru, le capacità di carico delle fondazioni, le tolleranze di livello del pavimento e le principali linee di alimentazione elettrica.
- Direttive sui macchinari: Verificare la conformità CE/OSHA, i livelli SIL per i dispositivi di sicurezza e la recinzione ottica perimetrale.
Sicurezza degli impianti e conformità dei macchinari
Il funzionamento di una linea automatizzata di confezionamento di bobine implica un'elevata inerzia rotazionale e forze di serraggio dinamiche. Le bobine principali, del peso fino a 35 tonnellate, ruotano su rulliere mentre navette orbitali ad alta velocità percorrono il foro interno.
- Protezione perimetrale: L'intera area operativa deve essere racchiusa da una recinzione perimetrale fisica interbloccata conforme a ISO 14120, abbinate a barriere fotoelettriche di sicurezza di categoria 4, PL e in corrispondenza delle aperture di ingresso/uscita.
- Silenziamento ottico: Le barriere di sicurezza in entrata e in uscita devono utilizzare sensori di silenziamento calibrati esclusivamente per i profili delle bobine di acciaio, impedendo l'accesso al personale ma consentendo al contempo un flusso continuo di materiale.
- Isolamento energetico (LOTO): Le porte di accesso per la manutenzione richiedono interblocchi con chiave prigioniera. La manutenzione dei distributori di cinghie, degli accumulatori di binari idraulici o degli anelli degli ingranaggi di avvolgimento richiede un isolamento meccanico completo a energia zero per OSHA 1910.147 and EN 1037.
- Standard di progettazione: Tutti i calcoli dei carichi strutturali, gli spazi di protezione e i circuiti di controllo elettrico sono conformi ISO 12100 (Valutazione del rischio) e EN-415 10 (Sicurezza delle macchine per l'imballaggio).
FAQ di ingegneria
D: Perché la reggiatura circonferenziale non riesce a impedire l'avvolgimento telescopico della bobina? R: La reggiatura circonferenziale (ventrale) applica una forza di compressione radiale attorno al perimetro esterno della bobina. Sebbene ciò impedisca lo svolgimento (effetto molla a spirale), esercita una forza di serraggio minima sulla superficie della bobina. Impedire l'avvolgimento telescopico richiede un attrito assiale tra le spire, che può essere ottenuto solo applicando una reggiatura radiale attraverso l'occhiello della bobina , comprimendo meccanicamente gli strati l'uno contro l'altro.
D: Perché la sovrapposizione viene misurata sul diametro esterno della bobina anziché sull'occhio? R: Poiché la navetta orbitale attraversa la sezione trasversale della bobina a velocità fissa mentre la bobina ruota, la velocità lineare della superficie è massima sul diametro esterno (DE) e minima sul foro interno (DI). La misurazione della sovrapposizione sul DE definisce lo scenario peggiore; raggiungere il 50% o il 66% sul DE garantisce una maggiore sovrapposizione e una protezione completa della barriera sui bordi interni.
D: In che modo il rivestimento in poliuretano previene le ammaccature superficiali sull'acciaio laminato a freddo? R: Il contatto diretto con i rulli in acciaio nudo crea un'elevata sollecitazione di contatto di Hertz lungo una stretta linea di contatto, superando il limite di snervamento delle spire esterne. Il poliuretano vulcanizzato 90-95 Shore A si deforma elasticamente sotto carico elevato, distribuendo il peso morto della bobina su una superficie più ampia e mantenendo la pressione localizzata al di sotto del limite di deformazione.
D: È possibile sostituire le reggette in acciaio con reggette in PET sulle linee di avvolgimento di bobine di acciaio pesanti? R: Le reggette in poliestere ad alta resistenza (PET) (tipicamente da 25 a 32 mm) sono sempre più utilizzate grazie alla loro superiore capacità di assorbimento degli urti, al recupero dell'allungamento e al ridotto rischio di intaccature sui bordi. Tuttavia, per bobine con bordi taglienti che superano le 20 tonnellate o per nastri tagliati con larghezza di sovrapposizione minima, le reggette in acciaio ad alta resistenza rimangono lo standard del settore per prevenire il taglio delle reggette sui bordi bavati.
D: Cosa impedisce alla pellicola estensibile di rompersi sui bordi taglienti della bobina tagliata? R: Le navette avvolgitrici automatiche utilizzano carrelli di prestiro motorizzati dotati di feedback a cella di carico. Grazie al funzionamento di rulli di prestiro indipendenti (allungamento del 200%-250% all'interno del carrello) e al mantenimento di una bassa tensione di avvolgimento (15-30 N) tra il carrello e la bobina, la pellicola conserva la sua resistenza alla trazione senza lacerarsi sui bordi taglienti.
Supporto ingegneristico e pianificazione della linea
Le linee di confezionamento automatizzate sono progettate su misura in base alla configurazione dello stabilimento, alle dimensioni delle bobine e alla velocità di produzione dell'impianto:
- Invia i parametri operativi: Invia le dimensioni della bobina (diametro esterno, diametro interno, larghezza, massa), gli obiettivi di output e i rapporti sui difetti esistenti a info@fhopepack.com.
- Proposta tecnica (entro 48 ore): Riceverete un disegno tecnico, un'analisi dei tempi di ciclo della stazione, un calcolo della sovrapposizione delle pellicole e un programma di carico delle utenze.
- Sopralluogo e verifica dell'integrazione: Gli specialisti dell'integrazione OEM verificano il carico del pavimento, lo spazio libero nelle baie, i percorsi di accesso delle gru e l'allineamento del nastro trasportatore di alimentazione.
Risorse correlate
- Linea automatica di imballaggio per bobine di acciaio — Sistemi chiavi in mano
- Ribaltatori e dispositivi di ribaltamento per bobine industriali
- Soluzioni di bendaggio radiale passante per occhiello
- Rulli e selle per trasferimento bobine per impieghi gravosi
- Teste di reggiatura circonferenziale automatizzate in acciaio
Norme e documentazione di riferimento
- Progettazione tecnica della linea e calcoli cinematici: Divisione Ingegneria FHOPE, Serie di fascicoli tecnici standard 415.
- Dimostrazione video del caso: YouTube — Linea automatica di confezionamento di bobine d'acciaio con reggiatura, avvolgimento ed etichettatura
- Sicurezza delle macchine: ISO 12100:2010 — Sicurezza delle macchine — Principi generali di progettazione
- Struttura della macchina confezionatrice: EN 415-10:2014 — Sicurezza delle macchine per l'imballaggio
- Architettura di controllo: ISO 13849-1 — Parti dei sistemi di controllo relative alla sicurezza
Controllo della documentazione: Scheda tecnica Rev. 4.2 | Approvazione tecnica concessa.