Sintesi: Le bobine metalliche non protette subiscono frequentemente danni durante il trasporto a causa dello spostamento del carico, della tensione inadeguata del film e delle irregolarità nella movimentazione manuale. Sebbene le percentuali di perdita esatte varino in base al percorso del vettore e alla logistica regionale, l'implementazione di imballaggi protettivi progettati riduce significativamente i reclami per danni al trasporto e stabilizza i costi di spedizione. Questa guida tecnica illustra i requisiti di base del sistema, gli intervalli operativi meccanici e le fasi di convalida dell'approvvigionamento per i responsabili degli impianti che supervisionano l'infrastruttura di avvolgimento automatizzato. Tutti i parametri operativi e le proiezioni finanziarie sono stime illustrative che richiedono una convalida specifica per il sito e la verifica del fornitore.
🛠️ Punto critico del settore
L'imballaggio manuale delle bobine introduce una tensione del film non uniforme e uno spostamento imprevedibile del carico, aumentando direttamente i tassi di danneggiamento durante il trasporto e i tempi di inattività operativa. I sistemi di avvolgimento automatizzati eliminano l'errore umano standardizzando i profili di tensione e fissando cinghie ad alta resistenza, stabilizzando direttamente i costi dei reclami per danni al trasporto e accelerando la produttività della linea.
I dati raccolti sul campo da centri di servizio per l'acciaio e hub di distribuzione dei metalli di medie dimensioni identificano costantemente l'avvolgimento manuale come un collo di bottiglia critico. Gli operatori faticano spesso a mantenere una tensione uniforme del film su bobine di diverso diametro, con conseguenti lacerazioni, densità di avvolgimento non uniforme e tagli sui bordi durante il trasporto. L'inerzia dei tradizionali sistemi a piattaforma girevole aggrava lo spostamento del carico, mentre il taglio manuale del film e la termosaldatura introducono variabilità che comportano ordini di rilavorazione. Questi problemi si accumulano rapidamente: l'eccesso di avvolgimento aumenta lo spreco di materiale, la tensione non uniforme compromette la stabilità del carico e la movimentazione manuale di carichi pesanti aumenta gli incidenti sul lavoro. Per i responsabili di produzione, l'effetto cumulativo si traduce in una diretta erosione della fiducia dei clienti, maggiori responsabilità per i reclami di trasporto e tempi di inattività imprevisti che interrompono i programmi di spedizione a valle. Un processo di confezionamento ripetibile e controllato da macchine non è più un'opzione, ma un requisito strutturale per mantenere i ritmi di produzione e l'efficienza operativa complessiva nella logistica dei metalli ad alto volume.
🏗️ Meccanismo di soluzione
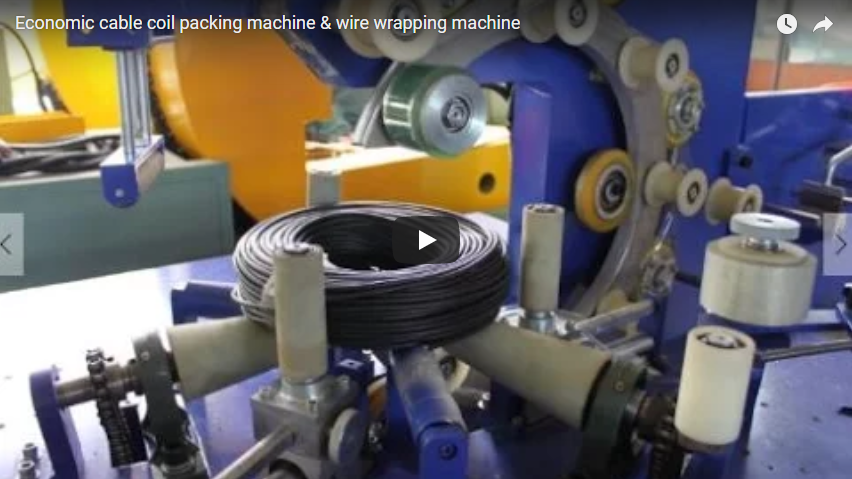
I sistemi orbitali Through-Eye Wrapping (TEW) utilizzano una bobina fissa e un carrello portafilm a scorrimento verticale per applicare una tensione costante senza indurre momento rotazionale. Questo approccio meccanico riduce al minimo l'errore umano, diminuisce lo spreco di film e accelera i cicli di confezionamento, aumentando direttamente l'efficienza operativa complessiva e i tassi di produzione.
L'innovazione fondamentale nel moderno confezionamento in bobina risiede nella meccanica orbitale, in cui il carico rimane fisso mentre un anello di pellicola motorizzato ruota attorno alla bobina stazionaria. Questa configurazione elimina le forze centrifughe e gli spostamenti inerziali associati alle piattaforme rotanti. Il sistema inizia con il caricamento automatico della bobina e il centraggio di precisione, garantendo che l'asse geometrico della bobina sia perfettamente allineato con l'involucro di avvolgimento. Una volta posizionata, la macchina esegue l'avvolgimento attraverso l'occhiello (TEW), facendo passare la pellicola attraverso l'apertura centrale della bobina per creare una barriera ermetica e senza giunture che blocca il carico dall'interno verso l'esterno. Un controllore logico programmabile (PLC), un computer digitale di livello industriale che automatizza i processi elettromeccanici, gestisce l'intero ciclo, leggendo le dimensioni della bobina e regolando automaticamente la velocità di avvolgimento, il numero di strati e i parametri di tensione. Il carrello porta-pellicola opera in genere in un intervallo tipico di 80-140 giri/minuto, mentre il meccanismo di pre-stiramento allunga meccanicamente la pellicola fino a un intervallo operativo tipico del 200-300% prima dell'applicazione. Questo processo di pre-stiramento allinea le catene polimeriche, aumentando la resistenza alla trazione e riducendo al contempo il consumo di materia prima. Il sistema si conclude con il taglio automatico del film, la termosaldatura e l'etichettatura integrata, adattandosi a materiali di imballaggio personalizzabili come film estensibile standard, film VCI (inibitore di corrosione in fase vapore) per la protezione da umidità e nebbia salina, o carta kraft resistente. Standardizzando queste variabili, il meccanismo orbitale riduce direttamente la necessità di manodopera, minimizza gli errori umani e velocizza il processo di confezionamento senza compromettere l'integrità del carico.
🔗 Correlati : Scopri altre soluzioni
📈 Dettagli e parametri di implementazione
Per una corretta installazione è necessaria una preparazione precisa del sito, che includa fondamenta in cemento livellate, alimentazione trifase a 480 V e aria compressa regolata per la tenuta pneumatica. I parametri del sistema devono essere calibrati per adattarsi alle diverse dimensioni, pesi e forme delle bobine, garantendo che le cinghie in acciaio o poliestere ad alta resistenza fissino il carico senza compromettere la produttività.
L'integrazione di una linea automatizzata di avvolgimento di bobine richiede un rigoroso allineamento delle infrastrutture. Gli impianti devono predisporre una fondazione in cemento livellata, in grado di assorbire le vibrazioni dinamiche, che in genere richiede l'interramento di bulloni di ancoraggio e una tolleranza di ±1.5 mm sul piano del trasportatore. I requisiti elettrici e pneumatici specificano generalmente un'alimentazione trifase a 480 V con un interruttore dedicato da 60 A, insieme a un'alimentazione di aria compressa regolata a 80-100 psi per azionare morsetti pneumatici, taglierine per film e ganasce di sigillatura. L'interfaccia PLC deve essere programmata con set di parametri specifici per ogni famiglia di bobine, tenendo conto delle variazioni di diametro esterno, larghezza, peso e dimensione del nucleo. Il gioco interno dell'anello orbitale deve superare il diametro esterno massimo della bobina di almeno 4 pollici per evitare interferenze meccaniche durante la rotazione. Le configurazioni a pavimento supportano in genere carichi fino a 15 tonnellate; geometrie più pesanti o di dimensioni maggiori richiedono installazioni a fossa per abbassare il baricentro e migliorare la stabilità. Cinghie in acciaio ad alta resistenza o poliestere sono integrate nella stazione di sigillatura per fornire un ulteriore vincolo meccanico, in particolare per bobine ad alta densità o di forma irregolare. Sebbene la conformità specifica agli standard ISO o ASTM non sia universalmente obbligatoria per le macchine confezionatrici, la maggior parte dei produttori progetta pannelli di controllo e interblocchi di sicurezza in conformità con le linee guida di base CE e UL, anche se la certificazione finale rimane a discrezione del produttore e deve essere verificata in base alle normative locali in materia di sicurezza sul lavoro.
🛡️ Risultati verificati e criteri di appalto
L'implementazione di linee automatizzate per l'imballaggio di bobine riduce costantemente il fabbisogno di manodopera e minimizza gli errori umani, generando vantaggi misurabili in termini di velocità di produzione ed efficienza operativa complessiva. La validazione degli acquisti deve verificare la capacità di carico, la compatibilità del film e i tempi di risposta dei dispositivi di sicurezza per garantire affidabilità e conformità a lungo termine.
Gli impianti che passano dall'avvolgimento orbitale manuale a quello automatizzato registrano costantemente miglioramenti misurabili nella produttività del confezionamento e nell'utilizzo del materiale. Eliminando la movimentazione manuale del film e standardizzando i profili di tensione, gli operatori possono riallocare la manodopera ad attività a valore aggiunto, riducendo direttamente i tempi di inattività e aumentando l'efficienza operativa complessiva. La capacità del sistema di adattarsi a bobine di diverse dimensioni, pesi e forme senza ricalibrazione manuale garantisce un flusso di linea continuo, mentre i moduli integrati di sigillatura ed etichettatura eliminano i colli di bottiglia secondari. Per convalidare una decisione di acquisto, i team di ingegneria e operativi devono confrontare le specifiche del fornitore con i requisiti effettivi dell'impianto. Le fasi di verifica chiave includono la conferma che lo spazio libero dell'anello orbitale corrisponda al diametro esterno massimo della bobina, la verifica della compatibilità con film speciali come il VCI per i mercati di esportazione e la verifica della disponibilità dell'infrastruttura a 480 V/60 A e 80-100 psi del sito. La documentazione relativa ai dispositivi di interblocco di sicurezza deve essere esaminata per garantire che i tempi di risposta delle barriere fotoelettriche e le soglie di arresto di emergenza soddisfino le valutazioni dei rischi dell'impianto. Infine, è necessario stabilire protocolli di manutenzione per i cuscinetti dei servomotori, le guide del carrello del film e le routine di backup del PLC per garantire un funzionamento a lungo termine.
Lista di controllo per la convalida degli acquisti:
-
[ ] Spazio libero della bobina: il diametro interno dell'anello orbitale supera il diametro esterno massimo della bobina di ≥4 pollici
-
[ ] Compatibilità con le pellicole: il sistema supporta pellicole estensibili, pellicole VCI, carta kraft o pellicole composite
-
[ ] Infrastruttura: alimentazione trifase a 480 V (interruttore da 60 A) e aria compressa disponibile a 80–100 psi
-
[ ] Conformità alla sicurezza: tempo di risposta della barriera fotoelettrica e soglie di arresto di emergenza documentate secondo le normative locali
-
[ ] Capacità di carico: la configurazione del pavimento o della fossa corrisponde al peso massimo della bobina e alla forma geometrica
-
[ ] Integrazione delle cinghie: modulo di cinghie in acciaio ad alta resistenza o poliestere incluso per il fissaggio secondario
-
[ ] Assistenza per la manutenzione: Inventario dei pezzi di ricambio verificato e SLA di supporto tecnico per componenti servo e PLC
Disclaimer: Tutti gli intervalli operativi, le specifiche dei materiali e i parametri prestazionali presentati in questa guida derivano da parametri di riferimento ingegneristici standard del settore e dalla documentazione tecnica del produttore. Le proiezioni finanziarie, le tempistiche del ROI e i parametri specifici dei casi di studio sono solo stime illustrative. Tutte le specifiche delle apparecchiature, le certificazioni di sicurezza e le dichiarazioni sulle prestazioni richiedono una convalida diretta con l'OEM e devono essere confrontate con le indagini ingegneristiche specifiche del sito e i requisiti normativi locali.
🔗 Vedi anche : Attrezzature correlate