Sintesi
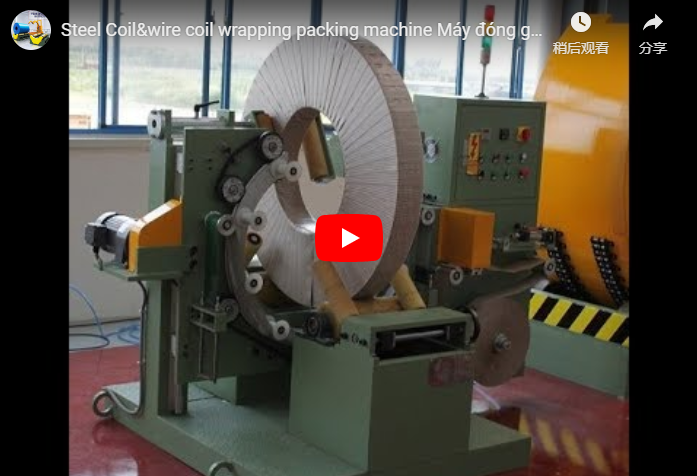
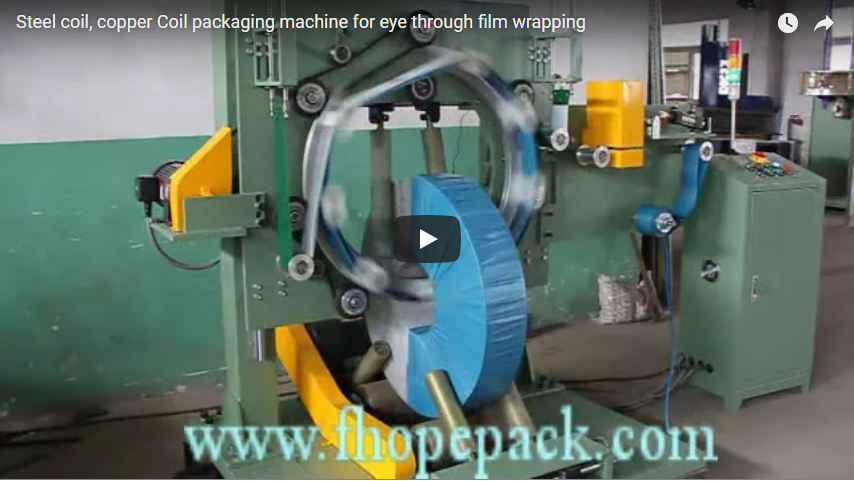
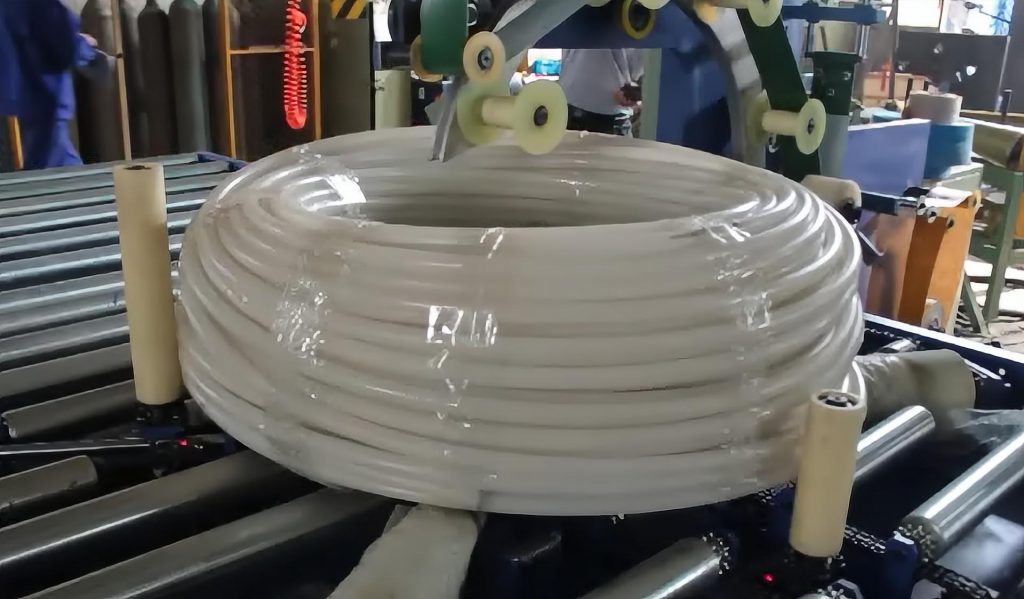
Una linea di confezionamento per bobine di acciaio preleva le bobine di nastro dalla taglierina, le ruota nella posizione di avvolgimento, le avvolge attraverso l'occhiello e le invia all'impilamento. Ogni bobina riceve la stessa tensione e sovrapposizione del nastro, in modo che i bordi e il foro siano sigillati contro l'umidità e i danni dovuti alla manipolazione. Questa pagina descrive le stazioni, le specifiche della linea e come calcolare il numero di giri dell'anello per bobina.
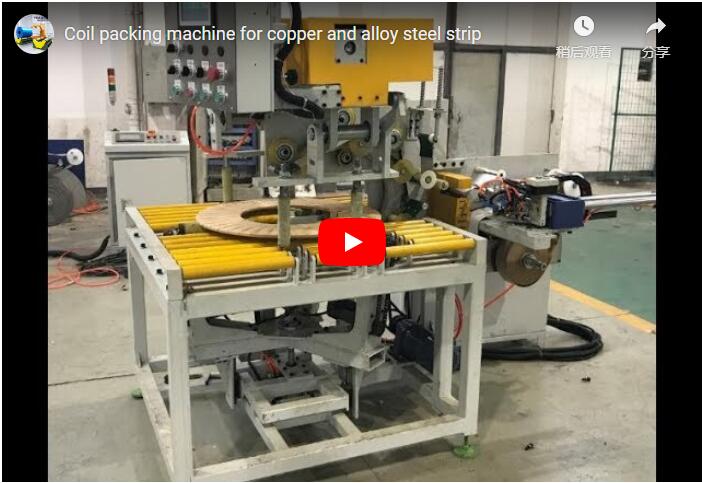
Un ribaltatore idraulico deposita ogni bobina di nastro sul trasportatore a rulli, che la convoglia in un anello di avvolgimento passante. La bobina esce completamente avvolta e si sposta su rulli motorizzati alla stazione successiva.
Sommario
- Perché le bobine si rompono durante il trasporto
- Come funziona la linea di confezionamento
- Specifiche di linea
- Giri dell'anello per bobina
- Lista di controllo per la selezione
- Sicurezza
- FAQ di ingegneria
- Passo successivo
- Lettura correlata
- fonti
Perché le bobine si rompono durante il trasporto
Le bobine di nastro tagliato hanno bordi taglienti e un foro nudo. L'umidità penetra dai bordi e di conseguenza si forma la ruggine, e gli avvolgimenti allentati si aprono quando la bobina viene sollevata. L'avvolgimento manuale non uniforme lascia punti sottili. Una linea di confezionamento avvolge ogni bobina con la stessa tensione e sovrapposizione e la sposta tra le stazioni senza l'ausilio di gru.
Come funziona la linea di confezionamento
- Raccogliere: Le bobine provenienti dalla taglierina vengono posizionate sul tornello.
- Fine della discesa: Il dispositivo di discesa separa una bobina, la preleva dal tornello e la deposita sul tavolo a rulli. Un dispositivo di protezione anticaduta la trattiene durante lo spostamento.
- Trasportare: Il trasportatore a rulli alimenta la bobina nell'anello.
- Cinturino: Laddove l'ordine prevede l'uso di cinghie, le cinghie radiali passanti attraverso l'occhiello vanno applicate per prime in modo che le cinghie rimangano ben tese.
- Avvolgere: L'anello fa passare la pellicola o il nastro di carta attraverso l'occhiello della bobina mentre i rulli fanno ruotare la bobina.
- impilare: L'impilatore a portale solleva le bobine imballate dal nastro trasportatore e le deposita sui pallet.
Il PLC e l'HMI centrale gestiscono l'intera linea, mentre gli inverter regolano la velocità dell'anello e la velocità dei rulli.
Specifiche di linea
| Articolo | Linea automatica di confezionamento in bobina FHOPE |
|---|---|
| Bracci di servizio | 2 o 4, per velocità della linea di taglio |
| Carico massimo del tornello | 60 t |
| lunghezza massima del braccio del tornello | 2,000 mm |
| Down-ender | Naso di sollevamento idraulico per diverse larghezze |
| Involucro | anello passante con tavola trasportatrice |
| Velocità dell'anello e del rullo | inverter regolabile |
| tensione del nastro | regolazione |
| Stacker | tipo a portale |
Il diametro esterno, il diametro interno, la larghezza e la gamma di peso delle bobine per ogni macchina vengono confermati in fase di preventivo.
Giri dell'anello per bobina
Diametro medio = (DE + ID) ÷ 2. Giri dell'anello per giro della bobina = π × diametro medio ÷ (larghezza del nastro × (1 − sovrapposizione)). Per una bobina con DE 1,200 mm e ID 500 mm, il diametro medio è 850 mm e la sua circonferenza è circa 3.14 × 850 = 2,670 mm. Con un nastro da 100 mm con una sovrapposizione del 50%, ogni giro avanza di 50 mm: 2,670 ÷ 50 = 53.4, arrotondato per eccesso a 54 giri dell'anello in modo che l'ultimo giro chiuda la superficie (solo esempio). Una maggiore sovrapposizione o un nastro più stretto significano più giri e un ciclo più lungo.
Lista di controllo per la selezione
- Diametro esterno, diametro interno, larghezza e peso della bobina?
- Bobine all'ora dalla taglierina?
- Di quanti bracci girevoli ha bisogno il vostro buffer di taglio?
- Pellicola, carta o entrambe?
- Cinghie per bobina?
- Schema di impilamento dei pallet?
Sicurezza
Progettiamo la linea secondo la norma EN ISO 12100:2010 per la valutazione dei rischi, la norma EN 415-10 per la sicurezza delle macchine confezionatrici e la norma EN 60204-1 per le apparecchiature elettriche, con sicurezza dei controlli secondo la norma ISO 13849. I principali pericoli sono rappresentati dal ribaltatore, dall'anello e dalle bobine mobili. La linea utilizza pulsanti di arresto di emergenza e interblocchi, con barriere fotoelettriche opzionali.
FAQ di ingegneria
D: Qual è il peso massimo consentito per il tornello? R: Fino a 60 t sui bracci, con bracci lunghi fino a 2,000 mm.
D: Può gestire bobine di larghezza diversa? R: Sì; il beccuccio di sollevamento idraulico del dispositivo di abbassamento si adatta alla larghezza.
D: Come viene impostata la sovrapposizione? R: Tramite il rapporto di inversione tra la velocità dell'anello e la velocità del rullo.
D: La linea è in grado di impilare le bobine sui pallet? R: Sì, l'impilatore a portale posiziona le bobine imballate sui pallet una alla volta.
Passo successivo
- Invia le dimensioni delle bobine, i pesi e la produzione della taglierina a info@fhopepack.com.
- Noi mettiamo a punto il tornello, il dispositivo di discesa, l'avvolgitore e l'impilatore.
- Rispondiamo entro 24 ore con una proposta e un preventivo.
Lettura correlata
- Linea automatica di confezionamento in bobina (prodotto)
- Macchina automatica per l'imballaggio di bobine (video)
- Macchina avvolgitrice per bobine di acciaio (video)
fonti
- Pagina prodotto FHOPE: linea automatica di confezionamento in bobina
- EN ISO 12100:2010; EN 415-10; EN 60204-1; ISO 13849
- La linea di confezionamento delle bobine mostrata sopra
Ultimo aggiornamento: 20/10/2026