Sintesi esecutiva Una reggiatrice automatica preleva i carichi impilati direttamente dal nastro trasportatore, chiude ogni fascio con una reggiatrice e lo rilascia senza necessità di intervento manuale. Il video mostra questo ciclo in funzione su pile di mattoni; la nostra soluzione di reggiatura equivalente viene configurata in base al progetto. Seguono le opzioni di configurazione, i riferimenti di sicurezza e le fasi di preventivazione.
Sommario
- Cosa mostra il video
- Dove si colloca questa macchina
- Come funziona il ciclo di reggiatura
- Configurato per progetto
- Lista di controllo per la selezione di una stazione di reggiatura
- Controlli e sicurezza
- FAQ di ingegneria
- Passo successivo
- Lettura correlata
- fonti
Cosa mostra il video
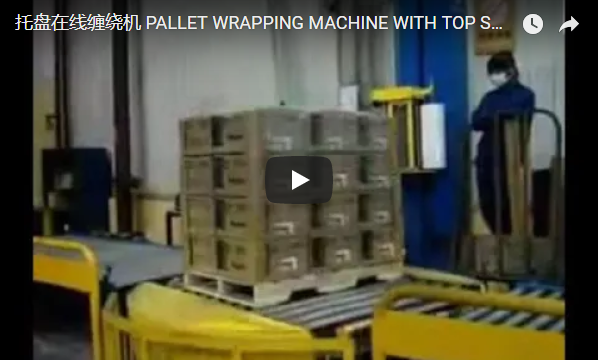
Il filmato è girato in un'unica ripresa continua: la telecamera segue la macchina mentre questa lavora i blocchi di mattoni. All'inizio del video, una pila di blocchi rettangolari si trova sulla sezione del nastro trasportatore all'interno della struttura della macchina.
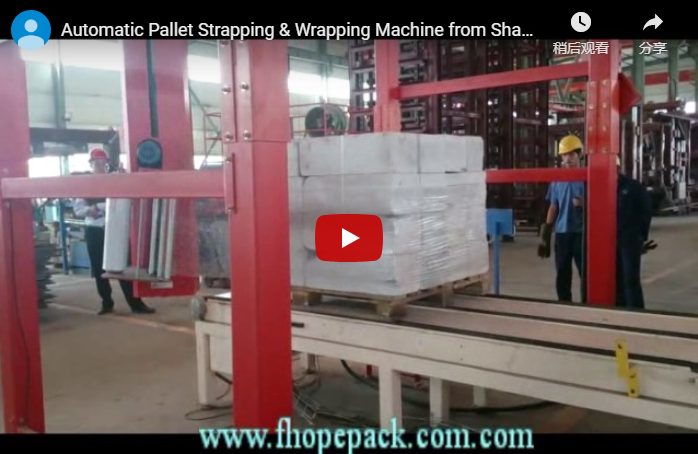
Un'alta pila di mattoni rossi si erge sul nastro trasportatore all'interno dell'arco di reggiatura giallo, e delle cinghie verticali compaiono sulla pila man mano che la clip viene applicata. Le pile di mattoni passano attraverso l'arco di reggiatura anziché essere movimentate a mano.
Un'alta pila di mattoni viene fissata mentre si trova sotto la reggiatrice. Più avanti nel video, un fascio di mattoni viene legato sul nastro trasportatore mentre diverse persone osservano a lato della linea.
Ogni pila rimane nell'arco mentre vengono aggiunte le cinghie. Le persone stanno in piedi accanto alla macchina per tutta la durata del video.
Dove si colloca questa macchina
La stazione si trova tra l'impilatore e il punto di imballaggio o spedizione. Mattoni cotti, blocchi pressati e lingotti di fonderia escono dall'impilatore formando un rettangolo stabile, e una cinghia orizzontale aggiunge la compressione di cui la pila è priva.
Poiché la reggiatura avviene in linea, il carico si sposta dall'impilatore, attraverso l'arco e verso l'imballaggio o il carico senza essere appoggiato e movimentato nuovamente. Le linee con prodotti misti ne traggono il massimo vantaggio: una pila alta di mattoni e un pallet basso di blocchi possono passare attraverso la stessa stazione purché entrambi entrino nell'apertura dell'arco.
Come funziona il ciclo di reggiatura
Un tipico ciclo automatico si compone di quattro fasi. Il carico si posiziona nell'arco e si arresta in posizione. La cinghia viene fatta passare attorno al pacco: sopra, lungo i lati e sotto la sezione del nastro trasportatore. La pinzatrice tende la cinghia al livello impostato e chiude il sigillo.
Una volta chiusa la cinghia, la lama separa la bobina dal fascio finito e il nastro trasportatore avanza. Ogni fascio riceve lo stesso trattamento: stessa impostazione di tensione, stessa posizione di saldatura, stesso schema di reggiatura, che è la differenza pratica tra una reggiatrice in linea e la reggiatura manuale.
In ogni inquadratura, il personale è posizionato vicino alla macchina; non viene mostrato come viene avviato il ciclo né se qualche fase sia manuale.
Configurato per progetto
Le attrezzature per la reggiatura vengono configurate in base al progetto, anziché essere vendute come kit standard. L'apertura ad arco viene dimensionata in base all'altezza massima prevista della pila, l'altezza del nastro trasportatore corrisponde alla linea di giunzione e la qualità e la larghezza del nastro dipendono dal peso e dalla nitidezza dei bordi del prodotto.
| Articolo | Come viene impostato | Unità |
|---|---|---|
| Apertura ad arco | Dimensionato in base alla pila più alta del tuo layout | mm |
| Altezza del trasportatore | Corrisponde alla linea di giunzione | mm |
| Larghezza | Selezionato per capacità di carico e affilatura del bordo | mm |
| Tensione della cinghia | Impostato per carico e confermato in fase di messa in servizio | N |
| Metodo di sigillatura | Scelto in base al tipo di cinturino e all'utilizzo | - |
Il tipo di tenuta, la gamma di tensione e le dimensioni della bobina vengono specificati allo stesso modo. Un disegno di layout è ciò che trasforma queste scelte in una proposta concreta, perché mostra l'altezza di alimentazione, la direzione di avanzamento e lo spazio disponibile intorno alla stazione. Scopri l'intera gamma di attrezzature su fhopepack.com.
I valori del ciclo riportati di seguito sono un esempio illustrativo per un cliente, non una misurazione della macchina mostrata nel video. Con un ciclo di 12 secondi, la stazione reggia 300 pacchi all'ora. Se l'obiettivo è di 240 pacchi all'ora, il budget del ciclo è di 15 secondi.
| Articolo | Valore |
|---|---|
| Esempio di tempo di ciclo | 12 s |
| Uscita con un ciclo di 12 secondi | 300 fasci/h |
| Esempio di output target | 240 fasci/h |
| Budget del ciclo per quell'obiettivo | 15 s |
Lista di controllo per la selezione di una stazione di reggiatura
- Massima altezza e larghezza della pila su questa linea, oltre all'ingombro del pallet o del pacco.
- Famiglia di prodotti: mattoni cotti, blocchi pressati, lingotti o altri prodotti imballati.
- Modalità di arrivo del carico: tramite nastro trasportatore dall'impilatore, oppure alimentazione manuale all'arco.
- Tipo di cinghia e materiale della bobina che già acquistate, oppure un grado che dovremmo abbinare al carico.
- Altezza di alimentazione, altezza di scarico e direzione di marcia del nastro trasportatore.
- Mercato di destinazione, quindi la disposizione della sorveglianza e dei dispositivi di arresto di emergenza viene rivista in base agli standard appropriati.
Controlli e sicurezza
Il filmato è stato girato con il personale vicino alla macchina, il che è normale per una registrazione dimostrativa; non rappresenta un modello di come la postazione dovrebbe essere organizzata in produzione. Pianifica la disposizione in modo che l'area di reggiatura rimanga libera durante il ciclo.
Se un inceppamento della cinghia, un'alimentazione errata o un carico bloccato richiedono attenzione, la macchina deve essere arrestata tramite i comandi e isolata, con il blocco applicato secondo la procedura del sito, prima che chiunque possa avvicinarsi all'arco. Non inserire mai le mani nell'area di reggiatura mentre la macchina è accesa e in grado di funzionare.
Gli standard applicabili dipendono dal mercato di destinazione. Per i mercati CE, la norma ISO 12100 definisce il metodo di valutazione del rischio, mentre la norma EN 415-10 disciplina i requisiti generali di sicurezza delle macchine per l'imballaggio.
FAQ di ingegneria
D: Quali prodotti non sono adatti all'imballaggio con cinghie? R: Articoli sfusi che non possono essere compressi e carichi che si schiacciano ai bordi. Qualsiasi oggetto che esca dall'impilatore come un fascio stabile è un candidato ideale.
D: La stazione può gestire più prodotti di quelli mostrati nel video? R: Sì, a condizione che ogni prodotto si adatti all'apertura ad arco e resista alla compressione. La ricetta per ogni prodotto viene selezionata tramite i comandi.
D: Il telaio può adattarsi all'altezza e alla direzione di traslazione del mio nastro trasportatore? R: Sì, il telaio, l'arco e l'interfaccia con il nastro trasportatore vengono realizzati su misura per la vostra linea. Un disegno che mostri l'altezza e la direzione di alimentazione è sufficiente per dimensionarlo.
D: Quali norme di sicurezza si applicano? R: Dipende dal luogo di spedizione della macchina. Le consegne in Europa sono conformi alle norme ISO 12100 e EN 415-10; le altre regioni seguono le proprie normative.
D: Quanto tempo ci vuole per ricevere un preventivo? R: Per iniziare è sufficiente uno schizzo del progetto; la fase di preventivo si completa in genere entro 48 ore, con la possibilità di effettuare un sopralluogo in loco.
Passo successivo
Specifichiamo una stazione di reggiatura per la vostra linea in questo modo:
- Invia il tuo disegno di progetto con le dimensioni dello stack e i dettagli della linea, per info@fhopepack.com.
- Riceverai una proposta entro 48 ore, compresa la stazione di reggiatura e il nastro trasportatore di abbinamento.
- Prenota un sopralluogo confermiamo quindi l'altezza di alimentazione, la direzione della linea e lo spazio intorno all'arco.
Lettura correlata
- Macchina automatica per reggiatura di pallet per linee di trasporto
- Macchina reggiatrice per pallet di bottiglie di plastica a strati
- Linea di confezionamento di bobine tagliate per centri di assistenza: reggiatura, avvolgimento con occhiello e impilamento
- Reggiatrice automatica per bobine di acciaio tagliate
- Soluzione automatica per l'imballaggio e la reggiatura di tubi in acciaio
- Macchina automatica per reggiatura di bobine d'acciaio
fonti
- Video registrato: il video su YouTube (@stretch Wrapper)
- Pagina del video originale: macchina automatica per legare gli animali domestici sui pallet di mattoni
- Ambito della norma: ISO 12100; EN 415-10
- Tempistiche della proposta: CTA della casa approvata (proposta entro 48 ore)
Ultimo aggiornamento: 06/10/2026