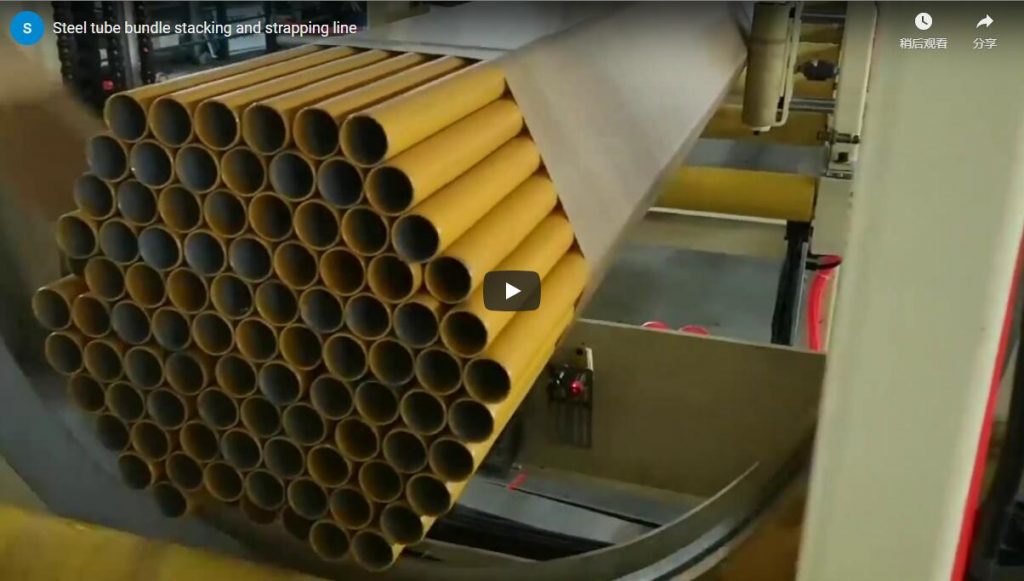
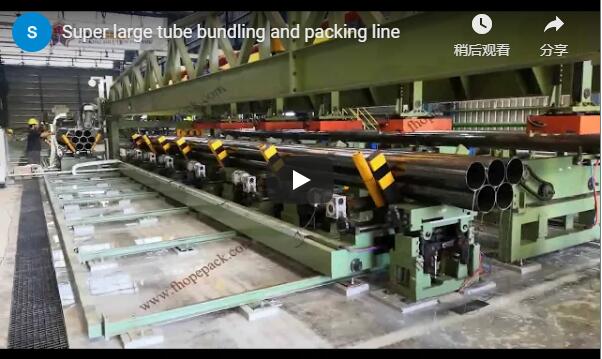
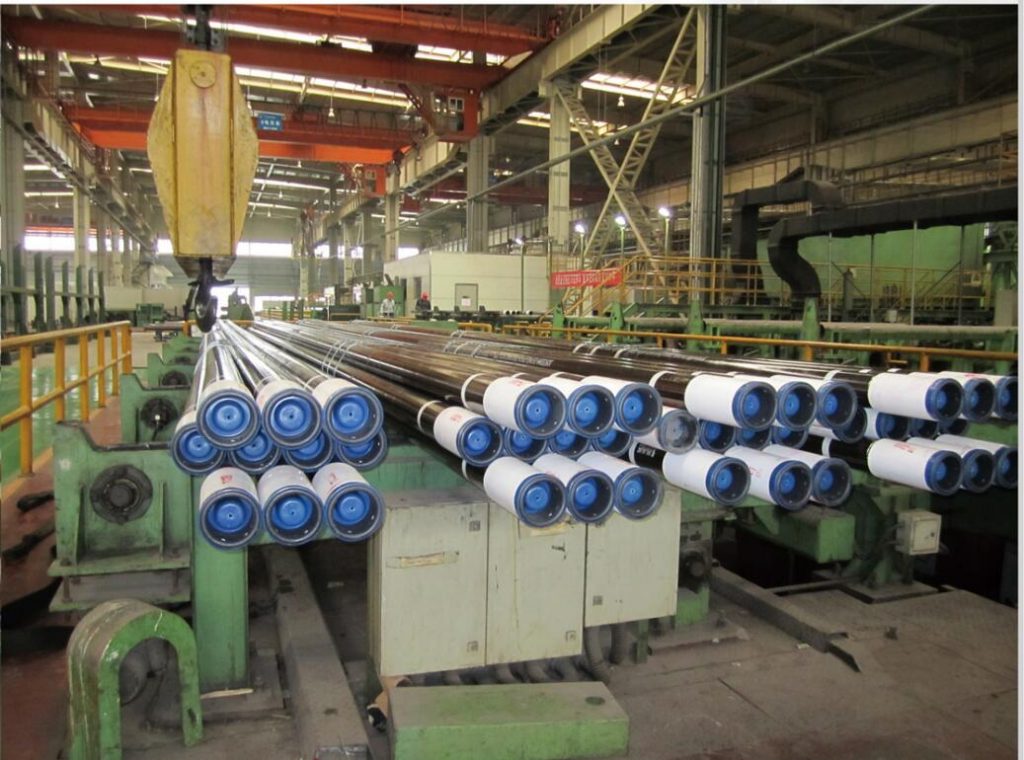
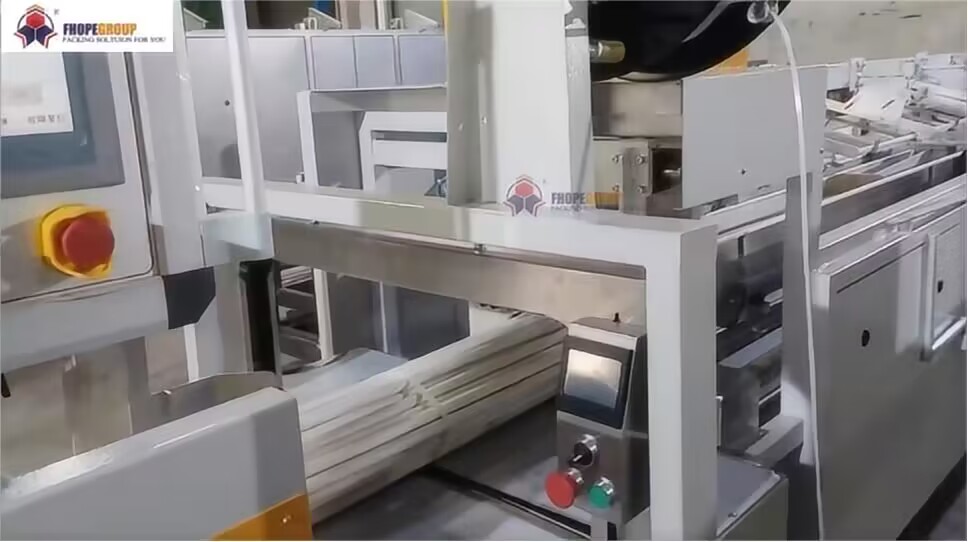
Sintesi Questo video mostra una macchina automatica per l'imballaggio e la reggiatura di tubi cavi in acciaio: i bracci di serraggio si chiudono attorno a un fascio di tubi, una reggia viene fatta passare attorno al fascio e stretta, e il fascio finito viene rilasciato su una piattaforma. Il filmato mostra anche le fasi di alimentazione e posizionamento dei tubi e diversi fasci completati. Non mostra i tempi di ciclo, le velocità di produzione o i dettagli del pannello di controllo: questi dati devono essere verificati con il produttore.
Se state valutando una macchina per l'imballaggio e la reggiatura di tubi d'acciaio, vale la pena guardare attentamente questa registrazione. Cattura la sequenza operativa principale – bloccaggio, posizionamento, reggiatura, rilascio – su veri fasci di tubi in un ambiente di fabbrica. Di seguito, esaminiamo cosa mostra il filmato, cosa omette volutamente e quali domande dovreste porvi prima di selezionare una macchina di questo tipo.
Cosa mostra il video
Il video dura circa tre minuti ed è suddiviso in tre fasi distinte. Poiché il filmato è accompagnato solo da musica di sottofondo e non presenta narrazione, la cronologia riportata di seguito si basa su un'analisi visiva fotogramma per fotogramma.
| Tempo approssimativo | Cosa succede sullo schermo |
|---|---|
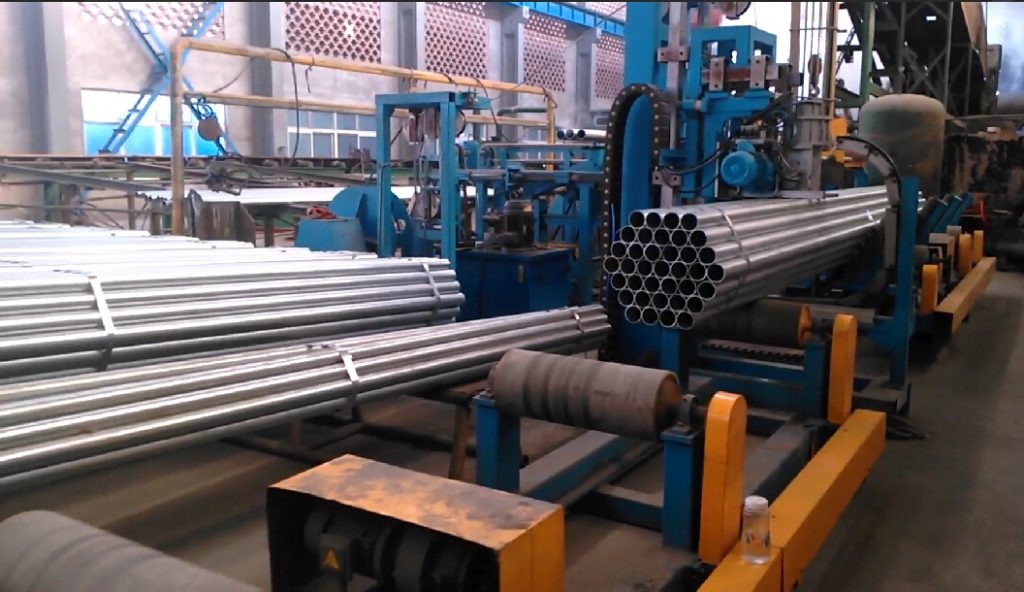
| 0-25s | Si vedono tubi metallici cavi argentati impilati accanto al telaio blu della macchina. La telecamera effettua una panoramica sulla macchina: struttura in acciaio verniciata di blu, elementi di guida/sicurezza gialli e un gruppo di bracci meccanici sullo sfondo. I tubi iniziano a muoversi verso l'area centrale della macchina. |
| 30-70s | Nell'immagine è mostrato un fascio completo: tubi impilati secondo uno schema regolare, avvolti con reggette di colore chiaro e appoggiati su un telaio di posizionamento/trasporto blu. Accanto sono visibili un braccio meccanico con tubo corrugato bianco e un gruppo motore/riduttore. |
| 75-145s | La sequenza operativa principale. Un meccanismo superiore grigio scende verso il fascio di tubi; i bracci di serraggio sinistro e destro si chiudono verso l'interno per trattenere il fascio; l'unità centrale preme verso il basso; una cinghia nera si estende dal meccanismo superiore e si avvolge attorno alla parte centrale del fascio; l'estremità della cinghia viene tesa e fissata; i bracci di serraggio iniziano ad aprirsi. |
| 150-175s | Una sequenza di movimentazione separata: un meccanismo di serraggio a due ganasce si apre, si chiude attorno ai tubi più esterni e trasporta l'intero fascio orizzontalmente su una piattaforma blu. Il morsetto si ritrae nella sua posizione iniziale, pronto per il ciclo successivo. Un'inquadratura più ampia mostra diversi fasci finiti allineati sulla linea. |
Per gli acquirenti, tre dettagli risultano particolarmente rilevanti:
- La geometria del fascio. Una decina di tubi sono disposti con una sezione trasversale a strati (circa quattro in basso, tre al centro e tre in alto), che mantiene stabile il fascio e fornisce alla cinghia una superficie piana contro cui comprimersi.
- Due meccanismi coordinati. Il filmato mostra sia una testa di reggiatura (che alimenta e stringe la reggiatura attorno al pacco) sia un morsetto di trasferimento (che sposta i pacchi tra le posizioni). Ciò suggerisce che la macchina sia progettata come parte di un flusso di movimentazione, e non come una semplice stazione di reggiatura autonoma.
- Movimento statico e controllato. I tubi rimangono allineati assialmente per tutta la durata del processo. Non si verificano rotazioni o ribaltamenti; le forze vengono applicate lungo l'asse del fascio, riducendo il rischio che i tubi si spostino dalla loro posizione durante il fissaggio.
Note di osservazione diretta
Il seguente blocco di testo rimane fedele alle osservazioni fattuali dell'analisi video, con solo modifiche a livello grammaticale:
- Accanto a un telaio di macchina in acciaio verniciato di blu sono impilati tubi cilindrici cavi di metallo argentato; blocchi guida e barriere di sicurezza gialli sono parzialmente visibili.
- Lunghi tubi vengono convogliati nella zona centrale della macchina; una persona con indumenti da lavoro scuri è parzialmente visibile di lato, apparentemente intenta a manovrare o monitorare il processo.
- Un fascio completo mostra tubi impilati in una sezione trasversale circolare/a strati regolare, avvolti con una cinghia di colore chiaro.
- Intorno a t≈100s, un meccanismo grigio sopraelevato scende verso la parte superiore del fascio di tubi; intorno a t≈105–110s, i bracci di serraggio argentati sinistro e destro si chiudono lateralmente verso l'interno per comprimere il fascio.
- Intorno a t≈125–135s, una cinghia nera si estende dal meccanismo superiore e si avvolge attorno alla parte centrale del fascio, mentre i bracci di serraggio rimangono chiusi.
- Intorno a t≈140–145s, la cinghia ha fatto un giro intorno al fascio e l'estremità viene lavorata da un dispositivo di serraggio/fissaggio; i bracci del morsetto iniziano ad aprirsi.
- Intorno a t≈155–165s, una pinza a due ganasce si chiude sui tubi più esterni, trasporta il fascio orizzontalmente verso destra e lo posiziona sopra una piattaforma blu; la pinza si ritrae quindi.
- Nelle riprese non è possibile identificare alcun testo leggibile, targhetta, etichetta di avvertenza o filigrana su nessuna superficie delle macchine.
- Non si notano chiaramente né un pulsante di arresto di emergenza, né una barriera fotoelettrica, né una protezione fisica completa; in alcune inquadrature si intravede sullo sfondo una barriera a raggi gialli.
Ciò che il video non mostra
Essere chiari sulle lacune è altrettanto importante quanto descrivere l'azione. Il filmato non mostra :
- Il modello della macchina, la produzione nominale (pacchi all'ora) o il tempo preciso di un singolo ciclo in secondi.
- Potenza del motore, tensione, pressione dell'aria o altri parametri di azionamento.
- Specifiche del materiale di reggiatura: larghezza, spessore, resistenza alla trazione o se nella configurazione specificata viene utilizzata una cinghia in acciaio o in plastica.
- Il diametro minimo e massimo del tubo, lo spessore della parete e il peso del fascio accettati dalla macchina.
- L'interfaccia di controllo: in nessuna inquadratura sono chiaramente visibili schermo, pulsanti o spie luminose.
- Certificazioni di sicurezza, ma nessuna visuale chiara dei dispositivi di arresto di emergenza o delle barriere fotoelettriche.
- La fase finale completa di "scarico e trasporto", ovvero come i pacchi vengono caricati sul mezzo di trasporto.
Nessuna di queste è di per sé una critica – un video di presentazione del prodotto non può certo coprire tutto – ma ognuna di esse va inclusa nella vostra lista di domande. Considerate ogni cifra presente in un preventivo del fornitore come un dato da verificare con il produttore confrontandola con le vostre specifiche relative ai tubi.
Come si incastra la sequenza di lavoro
In base alla sequenza osservata delle azioni, un singolo ciclo di elaborazione sembra seguire questa logica:
- Alimentazione e preparazione. I tubi arrivano nell'area di lavoro, spinti da una lavorazione precedente o disposti dal morsetto di movimentazione, e vengono allineati assialmente sul telaio di supporto blu.
- Morsetto. I bracci di serraggio laterali si chiudono verso l'interno e l'unità superiore preme verso il basso, bloccando la geometria del fascio tubiero in modo che i tubi non possano spostarsi.
- Cinghia. La testa di reggiatura fa passare la cinghia attorno alla parte centrale del fascio, completa un giro intero e un dispositivo di tensionamento/fissaggio termina la giunzione.
- Pubblicazione. I bracci del morsetto si aprono; il fascio legato viene lasciato sul telaio di posizionamento oppure prelevato dal morsetto di trasferimento e posizionato sulla piattaforma per il successivo spostamento.
- Reset. Tutti i meccanismi tornano alle loro posizioni iniziali e il fascio successivo entra in gioco.
La presenza del morsetto di trasferimento a due ganasce separato (visibile da circa t≈150s in poi) è degna di nota se si sta progettando una linea completa. Indica che la macchina può essere combinata con la movimentazione in entrata e in uscita, in modo che i fasci si spostino tra le stazioni senza sollevamento manuale. Se il vostro processo attuale si basa sull'imballaggio e la reggiatura manuale dei tubi da parte degli operatori, la differenza è evidente: il bloccaggio meccanico mantiene la forma del fascio costante e la reggiatura viene applicata con tensione controllata anziché a mano, sebbene i dati precisi su uniformità e velocità non siano indicati nel video e debbano essere confermati con il produttore.
Dove si adatta una macchina come questa
Il metodo di movimentazione e reggiatura dei tubi qui illustrato è generalmente applicabile in contesti quali:
- Centri di servizio per l'acciaio e laminatoi per tubi, dove i pacchi devono essere uniformi per l'impilamento, l'imballaggio e la spedizione.
- Distribuzione di materiali da costruzionedove i tubi lunghi vengono raggruppati in strati uniformi per la movimentazione tramite carrelli elevatori o gru.
- Qualsiasi linea che alimenta una fase di avvolgimento o confezionamento a valle, poiché un pacco ben legato è il prerequisito per un imballaggio esterno stabile.
Un confronto che vale la pena fare prima di decidere:
| Raggruppamento manuale | Imballaggio delle macchine (come mostrato) |
|---|---|
| La forma del fascio dipende dall'operatore | I bracci di serraggio definiscono una geometria del fascio ripetibile |
| La tensione del cinturino varia a seconda della mano | Il cinturino viene tensionato da un meccanismo dedicato. |
| Trasporto di carichi pesanti tra le stazioni | La pinza di trasferimento sposta meccanicamente il fascio |
| La produzione è limitata dalla disponibilità di manodopera. | Adatto al funzionamento in linea continua |
I vantaggi qualitativi sono evidenti dal meccanismo osservato; qualsiasi guadagno quantificabile (risparmio di manodopera, numero di pacchi all'ora, periodo di ammortamento) deve provenire dal produttore, non da queste riprese.
Punti di sicurezza e integrazione da discutere
Il video non mostra chiaramente un pulsante di arresto di emergenza, barriere fotoelettriche o una protezione perimetrale completa. Ciò non significa che la macchina ne sia sprovvista: semplicemente, le angolazioni della telecamera non ne confermano la presenza. Per la tua valutazione del rischio, aggiungi questi punti alla lista di discussione:
- Protezioni e dispositivi di bloccaggio attorno alla zona di movimento del braccio di serraggio.
- Posizionamento del pulsante di arresto di emergenza e visibilità da tutte le postazioni dell'operatore.
- Se la tensione della cinghia è regolabile per evitare la deformazione dei tubi a parete sottile.
- Come la macchina si sequenzia con l'alimentazione a monte e i nastri trasportatori a valle, e se sono disponibili uscite di diagnostica/allarme guasti per l'integrazione nella linea.
Tutte le informazioni di cui sopra devono essere confermate con il produttore, tenendo conto delle normative di sicurezza locali e della disposizione dello stabilimento.
FAQ
Quali sono le dimensioni dei tubi che la macchina può gestire? Il video mostra tubi con un diametro stimato di circa 100-150 mm e una lunghezza di oltre 2.5 m, imballati in fasci di circa dieci alla volta. Non vengono mostrati i limiti di dimensione accettati, i limiti di spessore della parete e i limiti di peso dei fasci: si prega di consultare il produttore.
La macchina utilizza reggette in acciaio o in plastica? Il filmato mostra sia una reggetta di colore chiaro su un pacco finito, sia una reggetta nera durante l'operazione di reggiatura, ma il materiale e le specifiche non sono identificabili visivamente. Verificare le opzioni e la compatibilità delle reggette con il produttore.
Quanto tempo impiega un ciclo completo? Il video non mostra la durata del ciclo e i fotogrammi campionati non consentono di ottenere un dato preciso. Chiedi al produttore di fornirti la durata di un ciclo misurato con un pacco batterie simile al tuo.
È possibile integrarlo in una linea esistente? Il video mostra una pinza di trasferimento che sposta i pacchi su una piattaforma e diversi pacchi posizionati sulla linea, il che indica la possibilità di integrazione. È necessario verificare l'altezza del nastro trasportatore, le interfacce di controllo e l'ingombro per il proprio layout.
È richiesto l'intervento di un operatore durante la reggiatura? Nelle prime inquadrature si vede parzialmente una persona vicino alla macchina, apparentemente intenta a monitorare o a operare. Il grado di intervento manuale richiesto nella normale produzione non è mostrato: si consiglia di verificare la modalità operativa prevista con il produttore.
Lista di controllo per la verifica pre-acquisto
Prima di richiedere un preventivo, consultate questo elenco:
- il diametro del tubo e lo spessore della parete richiesti dai vostri fasci, e se il sistema di serraggio si adatta automaticamente.
- Modelli di fascio supportati (numero di strati, tubi per fascio).
- Tipo di cinturino, larghezza e tensione regolabili.
- Tempo di ciclo misurato e produzione oraria nominale del prodotto.
- Pacchetto di sicurezza: protezioni, pulsanti di arresto di emergenza, barriere fotoelettriche, conformità alle normative locali.
- Diagnostica del sistema di controllo e uscite di allarme per l'integrazione in linea.
- Disponibilità dei pezzi di ricambio e impegni di assistenza post-vendita.
Lettura correlata
- Reggiatrice per tubi d'acciaio
- Linea di confezionamento tubi d'acciaio automatica
- Reggiatrice automatica
- Reggiatrice in filo d'acciaio
- Avvolgitrice semiautomatica per pallet
Passo successivo
Se questo video corrisponde alle dimensioni dei tubi e ai formati dei fasci che gestite, il modo più rapido per procedere è inviarci le specifiche dei vostri tubi (diametro esterno, spessore della parete, lunghezza e numero di tubi per fascio) tramite la nostra pagina di contatto . In questo modo potremo confermare la configurazione della macchina, le opzioni di reggiatura e i cicli di lavoro previsti per la vostra applicazione.
Fonte e metodo: Questo articolo si basa esclusivamente sul video incorporato qui sopra. L'analisi è stata eseguita da un modello di visione su fotogrammi video campionati; il video contiene solo musica di sottofondo, senza narrazione o parlato da trascrivere. Le figure non visibili nel filmato sono contrassegnate come elementi da verificare con il produttore.
Pubblicato: 03/09/2026