Sintesi: I team di approvvigionamento spesso acquistano apparecchiature di confezionamento automatizzate senza verificare la documentazione critica relativa alla valutazione dei rischi, con conseguenti audit di sicurezza falliti, fermi macchina imprevisti e perdite di prodotto evitabili. Questo quadro di valutazione tecnica guida gli acquirenti nella verifica di avvolgitrici, pallettizzatori e sistemi di trasporto integrati, ponendo l'accento sull'architettura di sicurezza, la protezione dei materiali e la tracciabilità dei dati per garantire una messa in servizio conforme ed efficiente.
[SEGNAPOSTO VIDEO]
🛠️ Scope
Questo quadro di riferimento valuta i macchinari di confezionamento automatizzati, tra cui avvolgitrici, pallettizzatori e sistemi di trasporto integrati, in un'ottica di sicurezza operativa, tracciabilità dei dati e integrità della movimentazione dei materiali. Guida i team di approvvigionamento nella verifica delle specifiche dei fornitori, nella riduzione dei danni durante il trasporto e nel garantire una perfetta integrazione nella linea di produzione.
Il protocollo di valutazione si concentra su tre ambiti operativi principali:
-
Verifica del sistema di sicurezza (logica di interblocco, interruzione della coppia motrice, copertura della zona di pericolo)
-
Registrazione dei dati e conformità ergonomica (predisposizione all'Industria 4.0, tracciabilità delle esportazioni)
-
Parametri di protezione superficiale e di gestione del carico per materiali sensibili o rivestiti
Utilizzate questo framework per valutare nuove apparecchiature o per effettuare verifiche sulle linee di confezionamento esistenti. Ogni punto di verifica include una regola di superamento/non superamento e un collegamento diretto con un risultato aziendale, che comprende la riduzione dei costi, la conformità alle norme di sicurezza e la preparazione agli audit.
🏗️ Corpo della lista di controllo
Questa sezione descrive in dettaglio i punti critici di verifica tecnica per le apparecchiature di confezionamento automatizzate, concentrandosi sull'architettura di sicurezza, la protezione dei materiali e l'integrazione dei dati. Ogni parametro è calibrato per ridurre i rischi di audit, prevenire perdite di prodotto e garantire una messa in servizio affidabile delle macchine in diversi ambienti industriali.
1. Documentazione del sistema di sicurezza e architettura dei rischi
Le apparecchiature di confezionamento automatizzate richiedono un'architettura di sicurezza validata per prevenire costosi fermi linea e non conformità alle normative. I team di approvvigionamento devono verificare che il controllore logico programmabile (PLC), ovvero il computer industriale che gestisce le sequenze della macchina e la logica di I/O, integri una funzione di spegnimento automatico della coppia (STO), che interrompe immediatamente l'alimentazione dei motori di azionamento all'attivazione della protezione. I circuiti di sicurezza dovrebbero in genere soddisfare gli standard di Categoria 3 o Livello di Prestazione d (PLd), indicando una progettazione dei canali ridondante che riduce significativamente la probabilità di guasti pericolosi durante le operazioni di pallettizzazione o avvolgimento ad alta velocità. I tempi di arresto per i meccanismi di sollevamento e le tavole rotanti dipendono dal fornitore, ma generalmente sono compresi tra 150 e 250 millisecondi; il superamento di questo intervallo aumenta il rischio di schiacciamento per l'operatore e allunga il tempo medio di riparazione (MTTR). Richiedere sempre un rapporto di prova di sicurezza funzionale anziché affidarsi a marcature CE generiche, poiché i dispositivi di interblocco non documentati compromettono direttamente la conformità all'esportazione e aumentano la responsabilità durante gli audit di sicurezza di terze parti.
2. Movimentazione dei materiali e protezione delle superfici
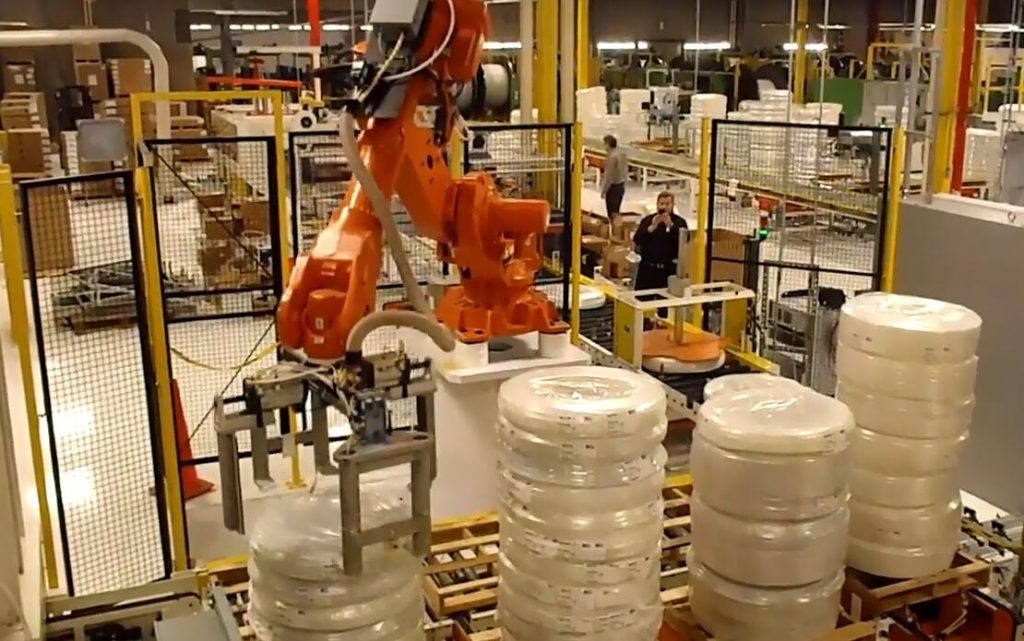
La principale giustificazione finanziaria per le macchine avvolgitrici e pallettizzatrici automatizzate è la prevenzione delle perdite di prodotto durante il trasporto, una sfida per il settore che costa all'industria logistica statunitense circa 1 miliardo di dollari all'anno in merce danneggiata. Quando si valutano linee di confezionamento in bobina, impilatori di pacchi o sistemi orizzontali di formatura, riempimento e sigillatura (HFFS), verificare che le pinze pneumatiche o servoassistite siano dotate di controlli di pressione regolabili. Le specifiche del fornitore raccomandano in genere pressioni operative comprese tra 0.2 e 0.4 MPa per finiture rivestite o delicate, sebbene le tolleranze esatte dipendano dalla resistenza alla trazione del materiale e dallo spessore del film di imballaggio. I morsetti meccanici a forza fissa causano spesso micrograffi sulle superfici in acciaio o polimero di qualità per l'esportazione, provocando il rifiuto della merce da parte del cliente. Inoltre, valutare l'architettura di trasporto integrata, che si tratti di nastri trasportatori, rulli, a palette o a indicizzazione, per garantire un trasferimento del carico fluido senza danni da impatto. Verificare che il fornitore fornisca un protocollo di prova di carico documentato che dimostri una pallettizzazione stabile in cicli dinamici di accelerazione e decelerazione.
3. Integrazione dei dati e visibilità operativa
Le moderne linee di confezionamento devono colmare il divario tra l'automazione della produzione e la pianificazione delle risorse aziendali (ERP) attraverso protocolli di scambio dati standardizzati. Verificate che il sistema di controllo della macchina supporti nativamente OPC-UA (Open Platform Communications Unified Architecture) o MQTT per una comunicazione sicura e senza interruzioni con il vostro sistema MES (Manufacturing Execution System) o ERP. I dashboard proprietari creano silos di dati che ostacolano la pianificazione della manutenzione predittiva e l'analisi della produttività in tempo reale. Le funzionalità di registrazione degli eventi dovrebbero in genere acquisire i conteggi di produzione, le deviazioni della tensione del film e le attivazioni dei dispositivi di sicurezza a intervalli dipendenti dal fornitore, spesso compresi tra 100 e 500 record all'ora, con una sincronizzazione del timestamp precisa entro ±1 secondo. Richiedete un'esportazione di dati di esempio in formato CSV o SQL prima dell'acquisto; le macchine che limitano l'accesso ai dati a schermate locali bloccate non soddisfano i requisiti di tracciabilità ISO 9001 e impediscono l'analisi delle cause principali durante gli audit di qualità.
🔗 Correlati : Scopri altre soluzioni
📈 Lista di controllo per la decisione d'acquisto
Questa matrice consolidata traduce i requisiti tecnici in criteri di approvvigionamento concreti. Utilizzate questa checklist per standardizzare la valutazione dei fornitori, garantire il rispetto delle soglie di conformità ed eliminare le specifiche ambigue prima della firma definitiva del contratto, assicurandovi che ogni macchina soddisfi gli standard di sicurezza, di gestione dei dati e operativi del vostro impianto.
| Articolo | Condizione di passaggio | Condizione di fallimento |
|---|---|---|
| 1 | Rapporto di valutazione del rischio corredato da mappatura dei pericoli. | Nessun rapporto o elenco dei pericoli incompleto |
| 2 | Circuito di arresto di emergenza Categoria 3/PLd, tempo di arresto indicativo ≤200 ms | Tempi di arresto di categoria 1 o più lenti |
| 3 | STO funzionante su tutte le porte di guardia (logica + interruzione di coppia) | Solo interruzione di alimentazione logica |
| 4 | Risoluzione della barriera fotoelettrica ≤30 mm (dito) o ≤50 mm (mano) | >50 mm o copertura perimetrale mancante |
| 5 | Registrazione eventi ≥100–500/ora (a seconda del fornitore), precisione ±1 sec | Nessun accesso registrato o limitato all'accesso locale |
| 6 | Forza di assistenza manuale ≤25 N, frequenza ≤10 sollevamenti/min | Forza >25 N o attività manuali ad alta frequenza |
| 7 | Pressione della pinza ≤0.2–0.4 MPa (regolabile, a seconda del fornitore) | Pressione fissa superiore alla tolleranza del materiale |
| 8 | Supporto nativo OPC-UA o MQTT per l'integrazione con MES/ERP | Dashboard proprietaria |
Nota: tutte le soglie numeriche sono esempi illustrativi. I team addetti agli acquisti devono verificare i criteri esatti di superamento/fallimento confrontandoli con la scheda tecnica specifica della macchina OEM e con gli standard di progettazione del vostro stabilimento prima di finalizzare gli ordini di acquisto.
🛡️ Errori comuni negli acquisti
Questa sezione identifica gli errori di valutazione ricorrenti che compromettono le prestazioni delle apparecchiature e la conformità alle normative. Comprendere queste insidie previene costose rilavorazioni, garantisce una documentazione accurata della valutazione del rischio e protegge il capitale investito da guasti di integrazione, non conformità normativa e fermi di produzione imprevisti in tutte le categorie di imballaggio.
-
❌ Accettazione di etichette CE senza documentazione tecnica: molti acquirenti approvano le apparecchiature basandosi sulle etichette di conformità regionali senza richiedere la valutazione del rischio sottostante o i rapporti di prova EMC. Questa omissione spesso si traduce in ritardi doganali o in audit di sicurezza non superati. Soluzione: richiedere obbligatoriamente la documentazione tecnica completa come parte integrante del contratto.
-
❌ Ipotizzando una copertura con barriera fotoelettrica su un solo lato: le zone di impilamento e avvolgimento presentano spesso molteplici punti di accesso aperti. Le barriere installate su un solo lato lasciano punti ciechi critici. Soluzione: richiedere la verifica della copertura perimetrale e testare la risposta alle intrusioni in tutti i punti di accesso.
-
❌ Saltare i test di presa specifici per il materiale: le affermazioni di marketing relative a impugnature "morbide al tatto" o "antitraccia" sono prive di valore senza specifiche di pressione. Soluzione: richiedere una prova pratica con i materiali rivestiti o finiti effettivi prima di rilasciare il pagamento finale.
-
❌ Architettura di esportazione dati trascurata: alcuni sistemi registrano gli eventi ma limitano l'accesso alle schermate HMI bloccate. Soluzione: verificare la capacità di esportazione CSV/SQL e richiedere una dimostrazione di flusso di dati in tempo reale durante la fase di valutazione del fornitore.
-
❌ Presupponendo che la connettività sia abilitata per impostazione predefinita: i protocolli OPC-UA e MQTT sono spesso disabilitati o richiedono chiavi di licenza a pagamento. Soluzione: ottenere conferma scritta che i protocolli di comunicazione siano preconfigurati e pronti per l'integrazione con MES.
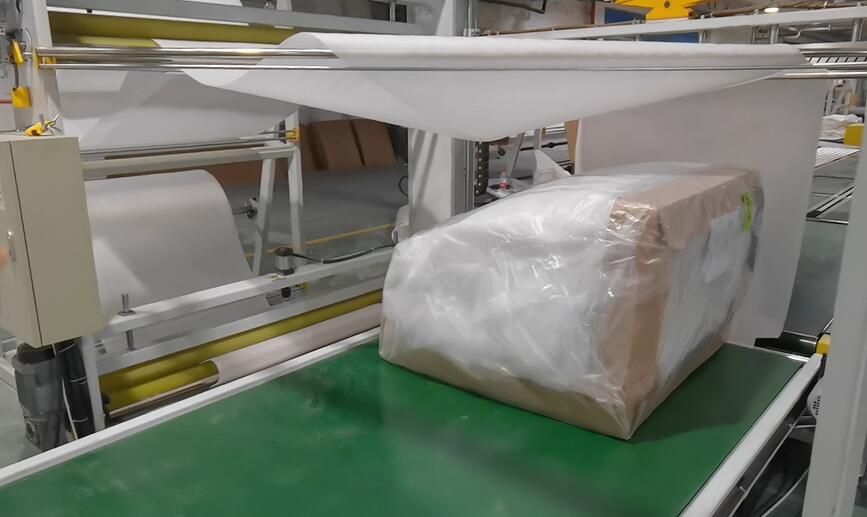
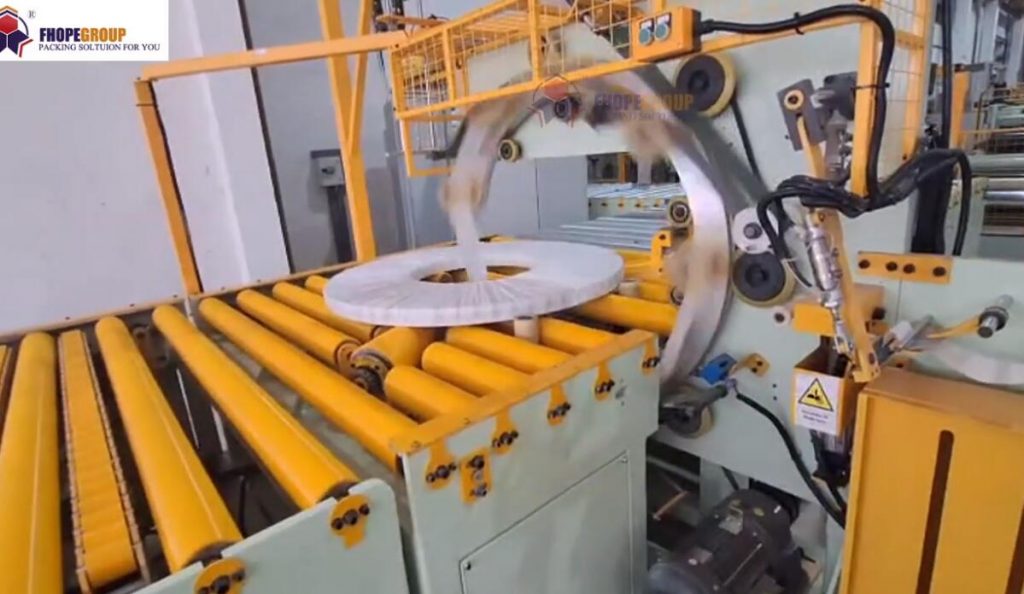
Per soluzioni automatizzate complete, scoprite le linee di confezionamento integrate che combinano sistemi di avvolgimento con film estensibile, pallettizzazione e trasporto in un unico flusso di lavoro certificato.
🔗 Vedi anche : Attrezzature correlate
⚙️ Domande frequenti
Questa sezione affronta le strategie critiche di applicazione delle checklist e le insidie comuni negli acquisti. Fornisce indicazioni pratiche per negoziare le specifiche dei fornitori, convalidare la documentazione tecnica ed evitare problemi di integrazione durante l'acquisizione di apparecchiature di confezionamento automatizzate, garantendo un ciclo di approvvigionamento snello, conforme ed efficiente.
D: Come devo applicare questa checklist durante le trattative con i fornitori? R: Utilizzate la checklist come allegato tecnico non negoziabile nel vostro ordine di acquisto. Richiedete ai fornitori di contrassegnare ogni elemento come "Superato", "Condizionato" o "Non superato" con la relativa documentazione di supporto (certificati di collaudo, schede tecniche o esportazioni di dati di esempio) prima di programmare un test di accettazione in fabbrica.
D: Quali sono le insidie più comuni negli acquisti di avvolgitrici o pallettizzatori automatici? R: Gli errori a più alto rischio includono l'accettazione di silos di dati proprietari, la mancata considerazione della copertura di sicurezza multifaccia e la mancata convalida della pressione di presa in base alle specifiche finiture del materiale. Queste sviste portano sistematicamente a verifiche di esportazione non superate, maggiori danni al prodotto e tempi di inattività imprevisti.
D: È possibile aggiornare i macchinari di confezionamento più vecchi per renderli conformi ai moderni standard di registrazione dati e sicurezza? R: Gli aggiornamenti sono tecnicamente fattibili, ma spesso risultano proibitivi in termini di costi rispetto agli aggiornamenti strategici. Se il PLC esistente non supporta nativamente OPC-UA o utilizza circuiti di sicurezza obsoleti basati su relè, è consigliabile dare priorità alla sostituzione durante le finestre di manutenzione programmate per evitare costi ricorrenti di conformità e integrazione.